










Velocidades y avances en torneado duro: elegir parámetros iniciales adecuados y validarlos
En torneado duro CBN, elija la fila inicial según se mantenga el contacto del filo y conserve dureza, diámetro real, grado CBN, estado del filo, rigidez y acabado objetivo. Un corte continuo solo puede usar una fila continua de la fuente. Toda pérdida de contacto y reentrada exige la fila interrumpida. Una pieza totalmente interrumpida requiere además comprobar una recomendación comparable del fabricante o un estudio con condiciones equivalentes.
Este artículo usa tres clases operativas. No son una norma industrial y las fuentes no establecen umbrales numéricos de severidad:
- Continuo: el filo permanece en contacto con la pieza.
- Ligeramente interrumpido: el filo pierde contacto y reentra en una zona localizada, como una hendidura. Describe el problema de decisión, no una clase normalizada.
- Fuertemente interrumpido: pérdidas repetidas de contacto en varias zonas. El estudio totalmente interrumpido siguiente es un ejemplo concreto, no un ajuste general para esta clase.
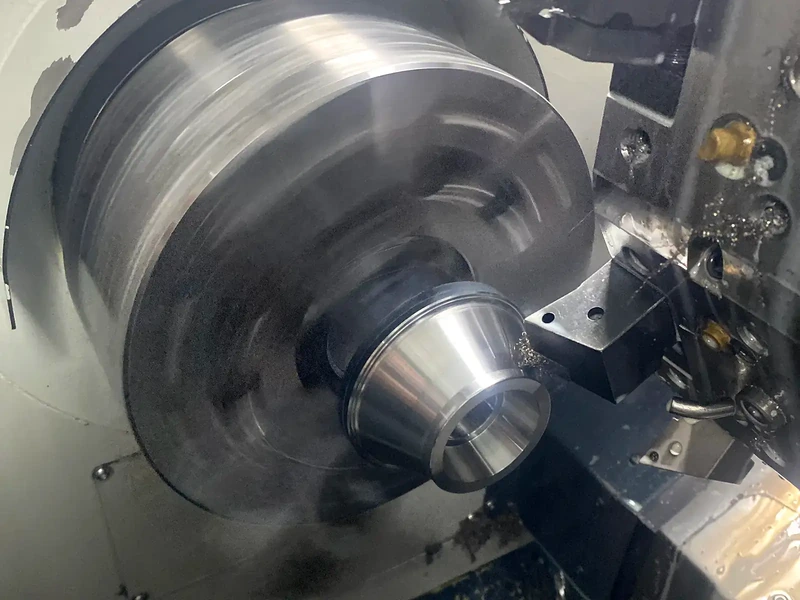
Clasificar la continuidad antes de elegir un valor
En corte interrumpido el filo entra y sale del contacto; en continuo permanece en contacto. Ranuras, estriados y engranajes pueden generar esa diferencia. La definición de Halnn respalda la distinción, pero sus indicaciones comerciales no son una norma de parámetros.
La cuestión no es si la pieza parece mayormente redonda. Pregunte si el filo reentrará, con qué frecuencia y si portaherramientas y amarre pueden repetirlo sin moverse. Un caso de foro sobre una varilla hidráulica cromada con hendiduras muestra por qué una reentrada local no es torneado continuo, especialmente con dureza estimada. Es un problema condicionado, no prueba de una regla general. Solo aporta contexto adicional.
Regla de decisión: Si el filo reentra, no parta de un valor continuo solo porque la mayor parte de la circunferencia lo sea. Use la fila interrumpida de la misma tabla e inspeccione filo y superficie antes de cambiar una variable.
Definir las condiciones antes de abrir la tabla
Anote material y dureza medida, diámetro real, clase de continuidad, grado CBN, estado del filo, rigidez de portaherramientas y amarre, refrigeración y acabado. No son notas opcionales. Grado CBN, dureza, velocidad y avance influyen en fuerzas y rugosidad en el estudio AISI H13 citado, limitado a 45, 50 y 55 HRC, no a todos los aceros endurecidos. Estudio CBN en AISI H13.
La rigidez forma parte de las condiciones porque acabado irregular o fallo del filo pueden venir de portaherramientas, amarre, descentramiento o voladizo, no del avance nominal. Las fuentes no dan un umbral de rigidez: una preparación débil exige validar un inicio conservador, no inventar un avance reducido.
Elegir una fila inicial específica del proveedor
La tabla reproduce rangos iniciales amplios de CBN para acero endurecido publicados por OnmyToolings. Son datos del proveedor, no datos SCT, norma ISO/DIN/ANSI ni recomendación para todo grado CBN, dureza, portaherramientas o máquina. Vc es la velocidad de corte, ap es la profundidad de corte y f es el avance por revolución.
| Operación y contacto | Vc (m/min) | ap (mm) | f (mm/rev) | Cómo usar la fila |
|---|---|---|---|---|
| Desbaste, continuo | 80-160 | 1.0-2.5 | 0.1-0.5 | Rango inicial amplio CBN del proveedor para acero endurecido en corte continuo. |
| Desbaste, interrumpido | 80-125 | 1.0-2.5 | 0.1-0.5 | Rango inicial interrumpido amplio del proveedor; usar cuando el filo reentre. |
| Torneado final, continuo | 125-210 | 0.1-0.5 | 0.05-0.2 | Rango final amplio del proveedor cuando el filo mantiene el contacto. |
| Torneado final, interrumpido | 100-150 | 0.1-0.5 | 0.05-0.2 | Rango final interrumpido amplio del proveedor; no trasladarlo a condiciones de estudio totalmente interrumpidas sin revisar la aplicación. |
OnmyToolings indica expresamente tratar los valores como rangos iniciales, inspeccionar filo y superficie y optimizar una variable cada vez. La distinción continuo/interrumpido ayuda a elegir. No define interrupción ligera o fuerte, ni valida una plaquita SCT concreta ni determina el grado y preparación adecuados.
Para interrupción ligera, use primero la fila interrumpida del proveedor. No cree un punto medio entre filas continua e interrumpida. Para interrupción fuerte, compruebe si material, dureza, plaquita, trabajo seco o refrigerado, diámetro y patrón se parecen a una aplicación probada o respaldada por el fabricante. Las reentradas repetidas pueden fallar por causas que un rango amplio no revela.
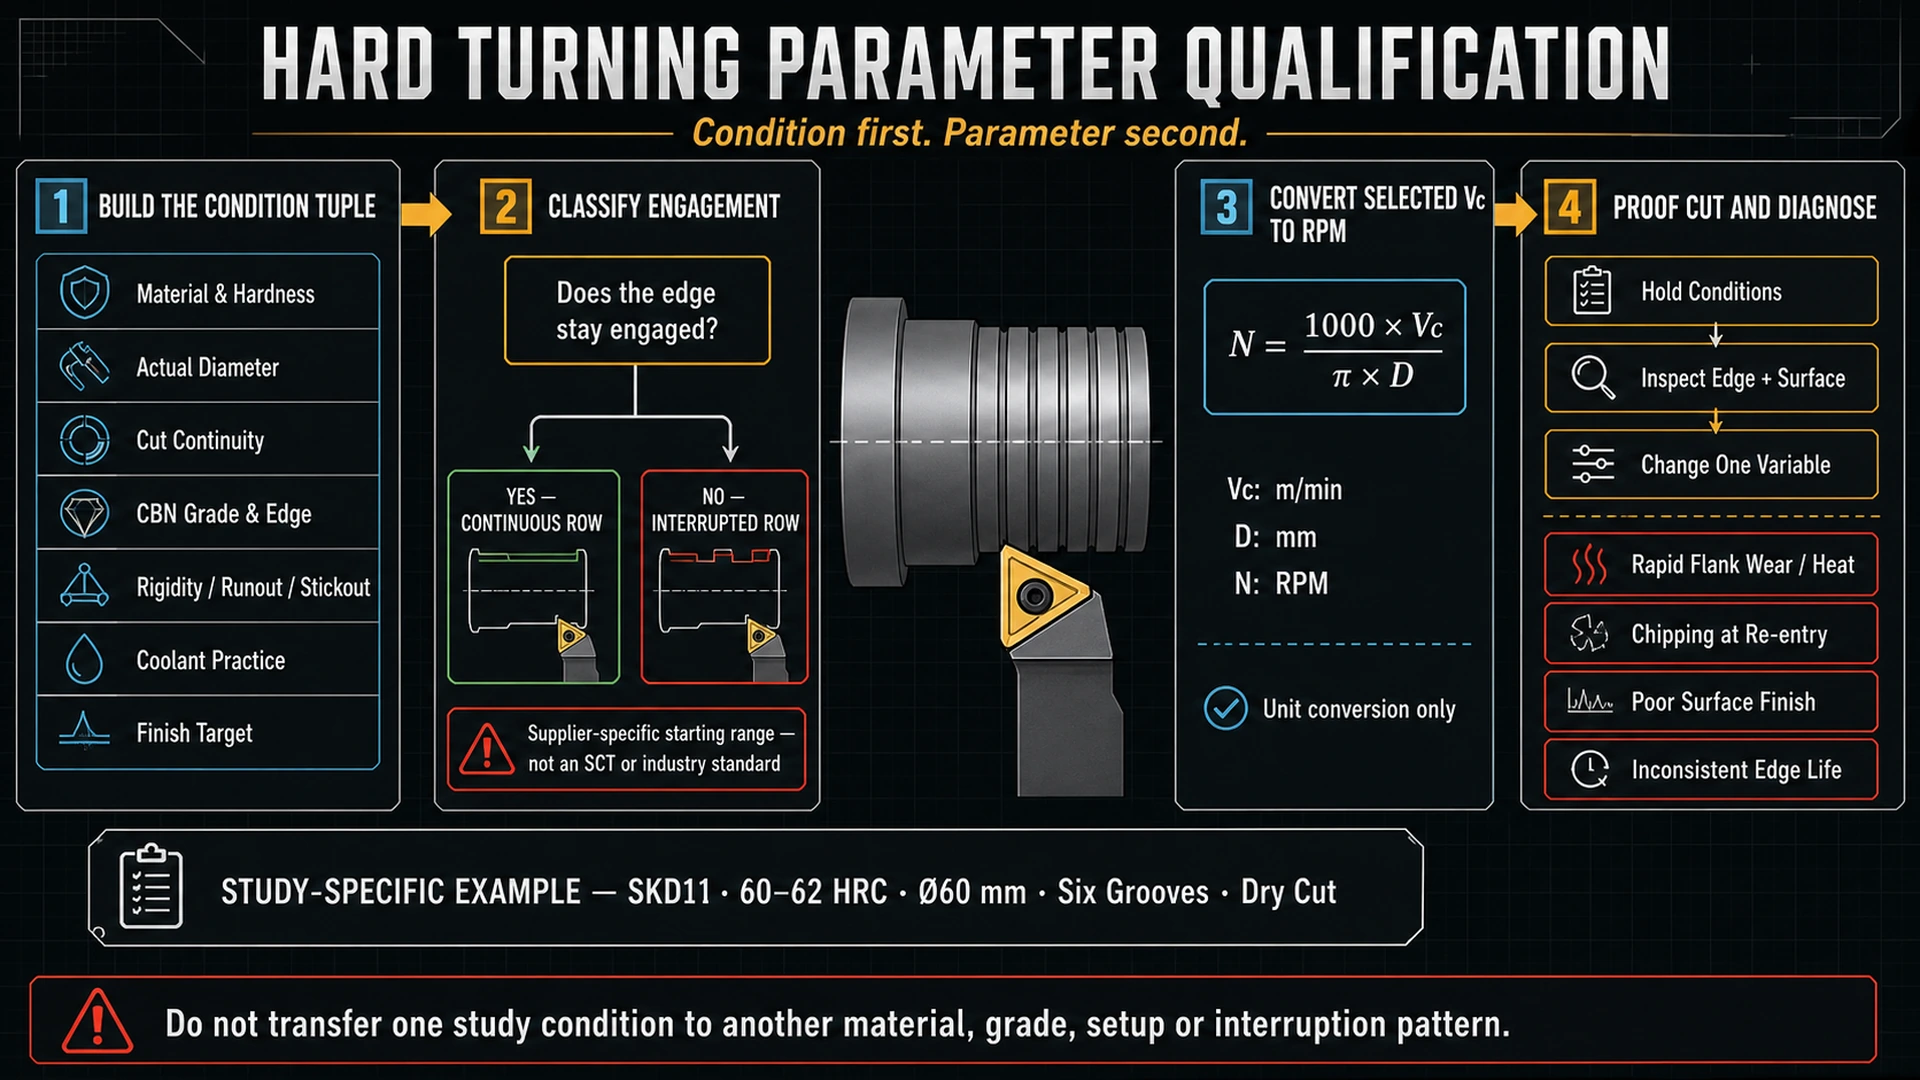
Convertir velocidad de corte en RPM sin convertirla en recomendación
En torneado métrico, convierta la velocidad elegida en régimen con:
Donde:
Símbolos: n = velocidad del husillo en rpm; Vc = velocidad de corte validada en m/min; D = diámetro real de la pieza en mm; π es la constante del círculo.
Es una conversión de unidades para una velocidad elegida bajo condiciones. No selecciona Vc, avance, profundidad, grado CBN ni preparación del filo. Recalcule al cambiar el diámetro.
Calculadora de velocidad de torneado duro a RPM
Introduzca una velocidad ya validada para grado CBN, material, dureza, continuidad y preparación reales y después el diámetro actual. La calculadora solo convierte unidades; no elige una velocidad de torneado duro.
Solo conversión. Conservar grado CBN, dureza, continuidad, preparación del filo, refrigeración y rigidez con el resultado.
Ejemplo de cálculo: condición SKD11 totalmente interrumpida del estudio
Un experimento IJRES de torneado duro totalmente interrumpido mecanizó en seco una pieza SKD11 de 60 mm de diámetro, 100 mm de largo y 60-62 HRC con seis ranuras. La plaquita se describió con alto contenido CBN (90%) y recubrimiento TiN; el objetivo era evaluar desgaste de flanco. El estudio presentó un modelo optimizado con Vc = 120 m/min, f = 0.167 mm/rev y profundidad de corte d = 0.139 mm para sus condiciones; la validación midió desgaste de flanco de 137.1 micrómetros. El estudio citado es la fuente de evidencia de alcance limitado.
Usando solo la velocidad y el diámetro indicados:
Redondee solo a la resolución útil del control. El resultado 636.6 RPM es una orden derivada para esa condición SKD11 totalmente interrumpida: 60-62 HRC, 60 mm, seis ranuras, seco y plaquita de alto CBN recubierta TiN. No es una recomendación inicial para otro acero duro, grado CBN, patrón, diámetro, acabado o preparación.
Elegir la dirección de ajuste mediante la prueba
Inspeccione filo y superficie tras la primera prueba que conserve las condiciones. Mantenga fila fuente y preparación lo suficiente para identificar cambios. Modifique después una variable, no velocidad, avance, profundidad, grado y preparación a la vez.
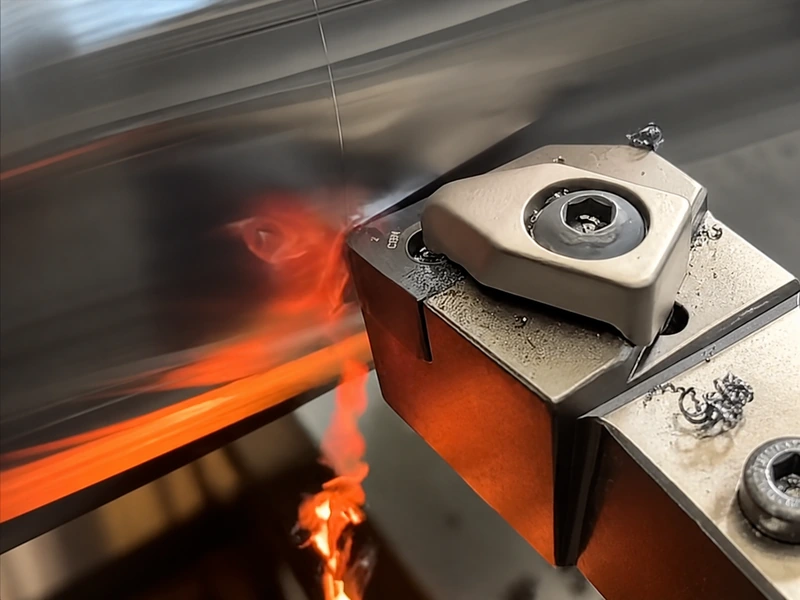
| Resultado observado | Primera comprobación | Dirección de ajuste limitada | Límite de evidencia |
|---|---|---|---|
| Desgaste de flanco rápido o marcas térmicas | Confirmar continuidad, velocidad real y semejanza con la condición SKD11 seca totalmente interrumpida. | Si la aplicación es comparable, examine primero la velocidad: fue la mayor influencia sobre desgaste de flanco en el diseño IJRES probado. Cambie una variable e inspeccione de nuevo. | No demuestra que bajar velocidad corrija todo mecanismo de desgaste o material. |
| Astillado en la reentrada | Reclasificar como interrumpido; revisar grado/filo, portaherramientas, amarre y zona de reentrada antes de cambiar avance. | Corregir primero la discrepancia de interrupción/preparación. Usar después la fila interrumpida en vez de continua y validar un cambio controlado. | Las fuentes no prescriben reducir avance o profundidad ante todo astillado. |
| Mal acabado superficial | Verificar acabado, unidad de avance, continuidad, dureza, grado CBN, filo, descentramiento y rigidez. | Usar la fila final solo si coincide con la clase de contacto. Cambiar una variable tras comprobar la mecánica. | El estudio H13 muestra efectos sobre rugosidad en su rango probado, no calcula el acabado de toda aplicación. |
| Acabado o vida del filo variables con preparación flexible | Revisar rigidez de portaherramientas/amarre, voladizo y descentramiento antes de culpar a la tabla. | Estabilizar la preparación o reducir el riesgo mediante un proceso verificado y repetir una prueba de una variable. | Las fuentes no dan umbral de rigidez ni regla numérica de compensación. |
El estudio totalmente interrumpido también citaba desgaste mecánico a velocidades menores y por difusión a mayores en la literatura examinada. Es una pista para una aplicación comparable, no sustituye identificar desgaste real o estado CBN. Su ventana experimental se limitó a 120, 140 y 160 m/min; no debe extenderse por debajo o encima como una curva de catálogo.
Registrar el ajuste validado y elegir por separado la familia de herramientas
Guarde fila fuente, unidades, diámetro real, RPM calculadas, material, dureza, grado CBN, estado del filo, continuidad, refrigeración, notas de rigidez, resultado superficial, estado del filo y variable cambiada tras la prueba. Así una consulta de tabla se convierte en registro repetible.
Una vez conocidos estos datos, la gama de plaquitas de torneado CBN puede servir para explorar familias candidatas. La página no prueba que una plaquita SCT concreta tenga grado, preparación, capacidad de corte interrumpido, disponibilidad o rendimiento requeridos. Confirme esos detalles por separado.
Elija primero la fila de contacto, calcule RPM con el diámetro real, inspeccione filo y acabado y cambie una variable. La secuencia mantiene el rango fuente ligado a la aplicación real.