










Vitesses et avances en tournage dur : choisir des paramètres de départ adaptés, puis les valider
En tournage dur CBN, choisissez la ligne initiale selon le maintien du contact de l’arête, puis conservez avec elle dureté, diamètre réel, nuance CBN, état d’arête, rigidité et finition visée. Une coupe continue ne peut utiliser qu’une ligne continue de la source. Toute perte de contact suivie d’une rentrée exige la ligne interrompue. Une pièce entièrement interrompue demande en plus une recommandation fabricant comparable ou une étude aux conditions correspondantes.
Cet article utilise trois classes opérationnelles. Elles ne sont pas une norme industrielle et les sources ne donnent aucun seuil numérique de sévérité :
- Continue : l’arête reste en contact avec la pièce.
- Faiblement interrompue : l’arête perd le contact et rentre au niveau d’un défaut localisé, comme une entaille. Cela décrit le problème de décision, pas une classe normalisée.
- Fortement interrompue : désengagement répété sur plusieurs formes. L’étude entièrement interrompue utilisée ci-dessous est un exemple particulier, pas un réglage général pour cette classe.
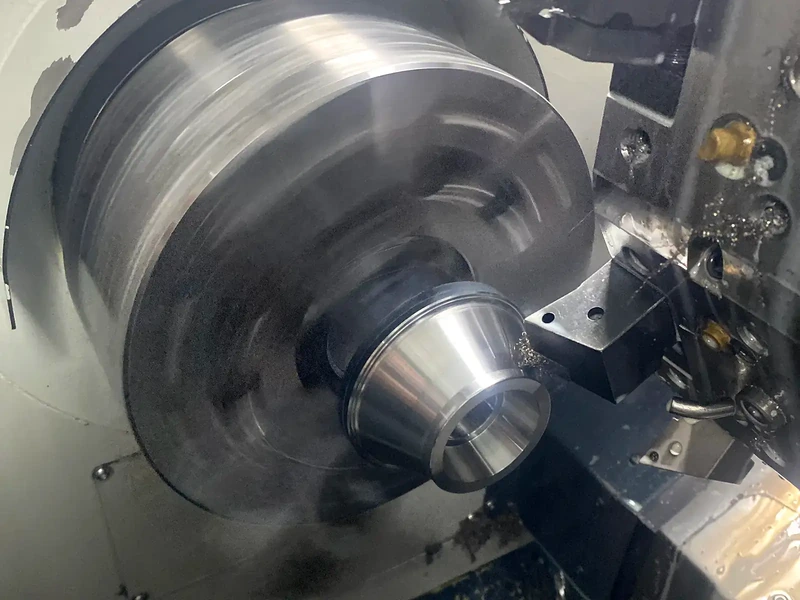
Classer la continuité avant de choisir une valeur
En coupe interrompue, l’arête entre et sort du contact ; en coupe continue, elle reste engagée. Rainures, cannelures et engrenages peuvent créer cette différence. La définition de Halnn étaye cette distinction, mais ses indications commerciales ne sont pas une norme de paramètres.
La question n’est pas de savoir si la pièce paraît surtout ronde. Demandez si l’arête rentre dans la matière, à quelle fréquence et si porte-outil et bridage peuvent répéter l’événement sans bouger. Un cas de forum sur une tige hydraulique chromée entaillée montre pourquoi une rentrée locale ne vaut pas tournage continu, surtout si la dureté est estimée. C’est un problème conditionnel, pas une preuve de règle générale. Il ne sert que de contexte complémentaire.
Règle de décision : Si l’arête rentre dans la pièce, ne partez pas d’une valeur continue parce que la majeure partie de la circonférence l’est. Utilisez la ligne interrompue du même fournisseur, puis inspectez arête et surface avant de modifier une variable.
Établir les conditions avant d’ouvrir le tableau
Notez matériau et dureté mesurée, diamètre réel, classe de continuité, nuance CBN, état d’arête, rigidité du porte-outil et du bridage, refroidissement et finition visée. Ce ne sont pas des détails facultatifs. Nuance CBN, dureté, vitesse et avance influencent efforts et rugosité dans l’étude AISI H13 citée, limitée à 45, 50 et 55 HRC, pas à tous les aciers trempés. Étude CBN sur AISI H13.
La rigidité fait partie des conditions, car une finition variable ou une rupture peut provenir du porte-outil, du bridage, du faux-rond ou du porte-à-faux plutôt que de l’avance nominale. Les sources ne donnent pas de seuil de rigidité : un montage faible exige donc de valider un départ prudent, pas d’inventer une avance réduite.
Choisir une ligne initiale propre au fournisseur
Le tableau reprend les larges plages initiales CBN pour acier trempé publiées par OnmyToolings. Ce sont des données fournisseur, pas des données SCT, une norme ISO/DIN/ANSI ou une recommandation pour toute nuance CBN, dureté, fixation ou machine. Vc est la vitesse de coupe, ap est la profondeur de coupe et f est l’avance par tour.
| Opération et engagement | Vc (m/min) | ap (mm) | f (mm/rev) | Utilisation de la ligne |
|---|---|---|---|---|
| Ébauche, continue | 80-160 | 1.0-2.5 | 0.1-0.5 | Large plage initiale CBN du fournisseur pour acier trempé en coupe continue. |
| Ébauche, interrompue | 80-125 | 1.0-2.5 | 0.1-0.5 | Large plage initiale interrompue du fournisseur ; à utiliser lors des rentrées de l’arête. |
| Tournage de finition, continu | 125-210 | 0.1-0.5 | 0.05-0.2 | Large plage de finition du fournisseur lorsque l’arête reste engagée. |
| Tournage de finition, interrompu | 100-150 | 0.1-0.5 | 0.05-0.2 | Large plage de finition interrompue du fournisseur ; ne pas la transférer à une condition d’étude entièrement interrompue sans vérifier l’application. |
OnmyToolings demande explicitement de traiter les valeurs comme plages initiales, d’inspecter arête et surface et d’optimiser une variable à la fois. La distinction continu/interrompu aide au premier choix. Elle ne définit pas interruption faible/forte, ne valide pas une plaquette SCT précise et ne tranche pas nuance ou préparation d’arête.
Pour une faible interruption, prenez d’abord la ligne interrompue du fournisseur. Ne créez pas de moyenne entre lignes continue et interrompue. Pour une forte interruption, vérifiez si matériau, dureté, plaquette, travail à sec ou arrosé, diamètre et motif d’interruption ressemblent à une application testée ou soutenue par le fabricant. Des rentrées répétées peuvent échouer pour des raisons invisibles dans une large plage.
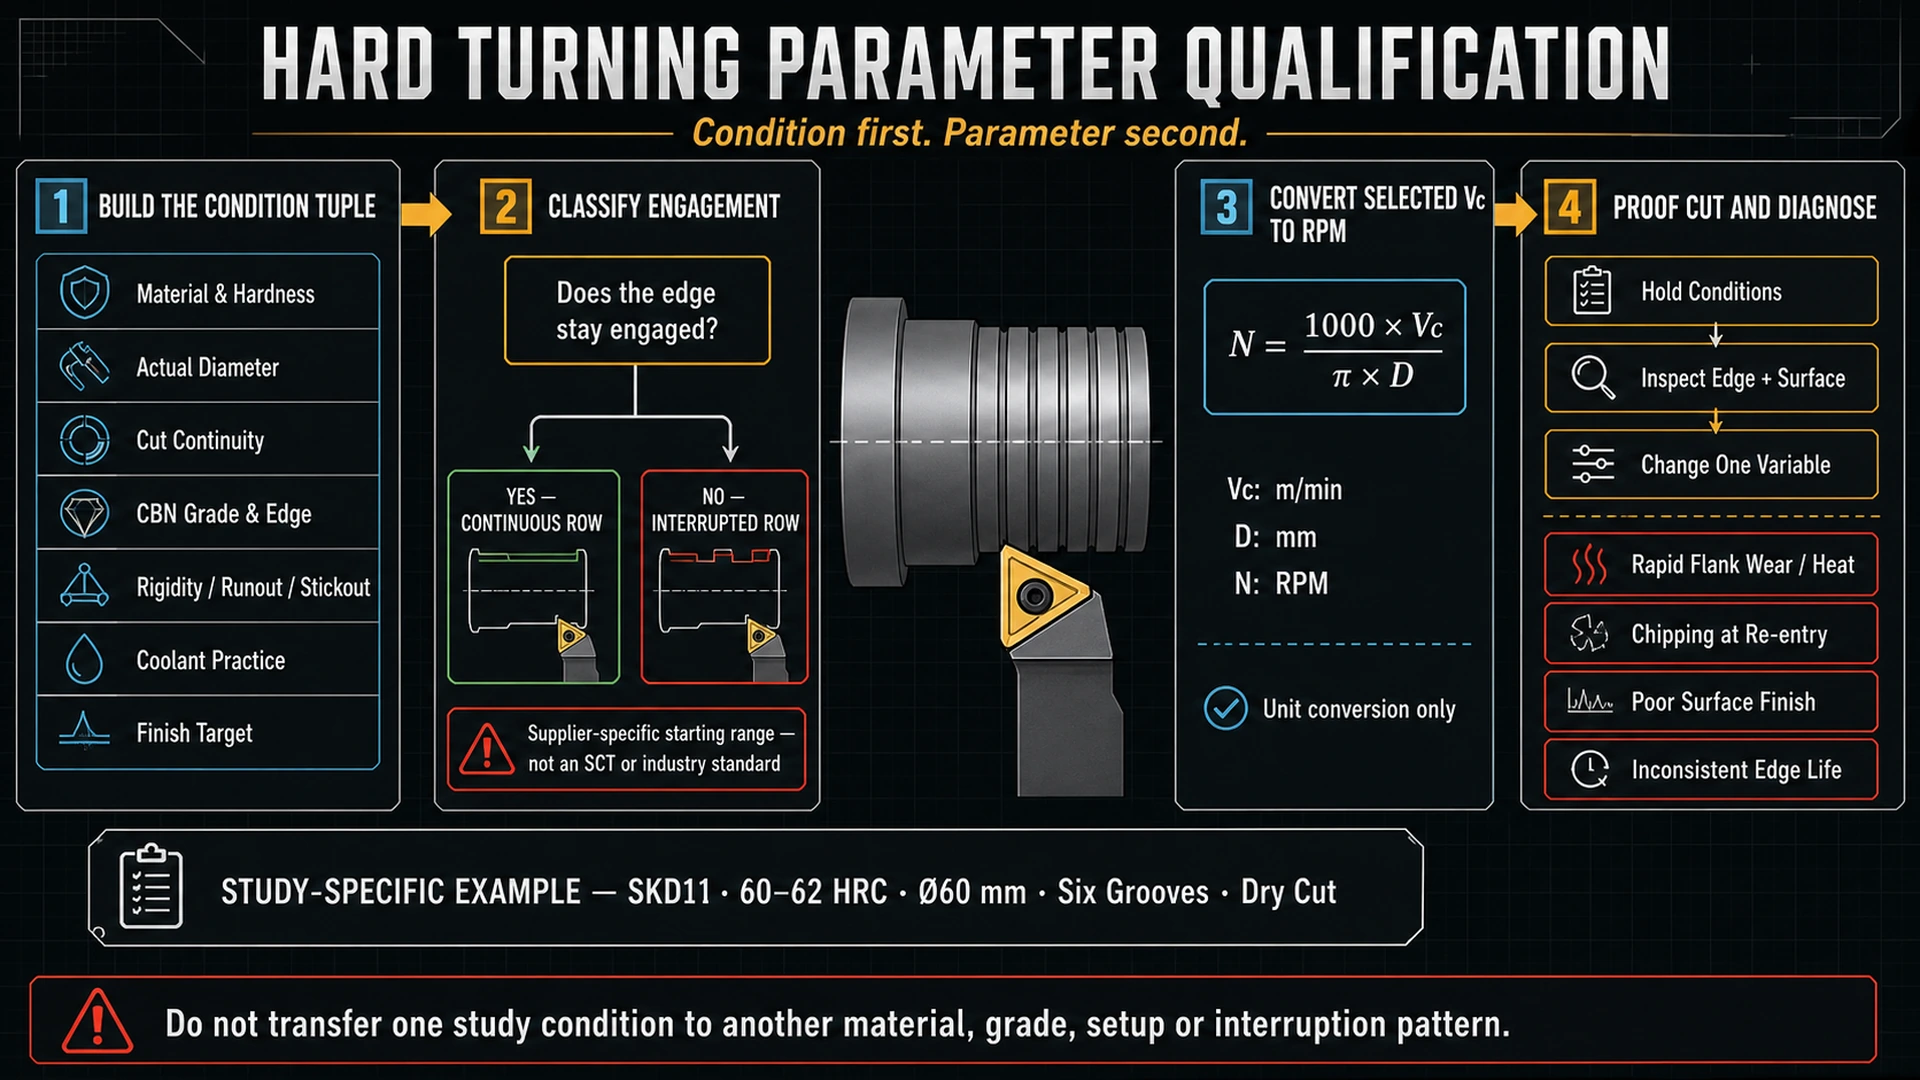
Convertir la vitesse en RPM sans en faire une recommandation
En tournage métrique, convertissez la vitesse de coupe choisie en régime avec :
Où :
Symboles : n = régime de broche en rpm ; Vc = vitesse de coupe validée en m/min ; D = diamètre réel de la pièce en mm ; π est la constante du cercle.
Il s’agit d’une conversion d’unités pour une vitesse choisie sous conditions. Elle ne choisit ni Vc, ni avance, profondeur, nuance CBN ou préparation d’arête. Recalculez lorsque le diamètre change.
Calculateur de vitesse de tournage dur en RPM
Saisissez une vitesse déjà validée pour la nuance CBN, le matériau, la dureté, la continuité et le montage réels, puis le diamètre actuel. Ce calculateur convertit uniquement les unités ; il ne choisit pas une vitesse de tournage dur.
Conversion uniquement. Conserver nuance CBN, dureté, continuité, préparation d’arête, refroidissement et rigidité avec le résultat.
Exemple de calcul : condition d’étude SKD11 entièrement interrompue
Une expérience IJRES de tournage dur entièrement interrompu usinait à sec une pièce SKD11 de 60 mm de diamètre, 100 mm de longueur et 60-62 HRC, avec six rainures. La plaquette était annoncée à forte teneur CBN (90%), revêtue TiN ; l’objectif était l’usure en dépouille. L’étude rapportait un modèle optimisé à Vc = 120 m/min, f = 0.167 mm/rev et une profondeur de coupe d = 0.139 mm pour ses conditions ; la validation mesurait une usure en dépouille de 137.1 micromètres. L’étude citée est la source de preuve à portée limitée.
Avec uniquement sa vitesse et son diamètre rapportés :
Arrondissez seulement à la résolution utilisable de la commande. Le résultat de 636.6 RPM est une consigne dérivée pour cette condition SKD11 entièrement interrompue : 60-62 HRC, 60 mm, six rainures, à sec, plaquette à forte teneur CBN revêtue TiN. Ce n’est pas une recommandation initiale pour un autre acier dur, une autre nuance CBN, interruption, dimension, finition ou montage.
Choisir le sens d’ajustement à partir de l’essai
Inspectez arête et surface après le premier essai conservant les conditions. Maintenez ligne source et montage assez longtemps pour identifier ce qui change. Modifiez ensuite une variable, pas vitesse, avance, profondeur, nuance et montage ensemble.
| Résultat observé | Première vérification | Sens d’ajustement limité | Limite des preuves |
|---|---|---|---|
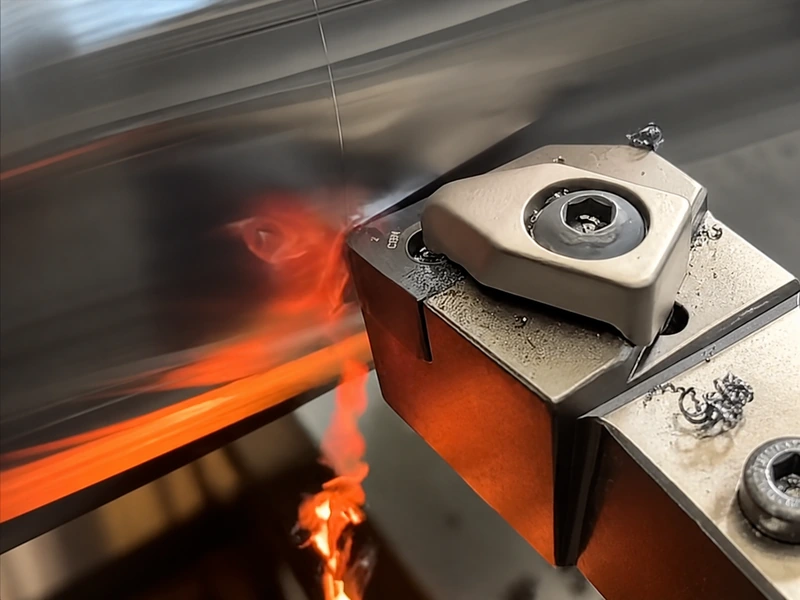
| Usure en dépouille rapide ou marques thermiques | Confirmer continuité, vitesse réelle et similitude avec la condition SKD11 à sec entièrement interrompue. | Si l’application est comparable, examinez d’abord la vitesse : elle influençait le plus l’usure en dépouille dans le plan testé par IJRES. Modifiez une variable et inspectez de nouveau. | Cela ne prouve pas qu’une vitesse réduite corrige tout mécanisme d’usure ou matériau. |
| Écaillage à la rentrée | Reclasser la coupe comme interrompue ; vérifier nuance/arête, porte-outil, bridage et zone de rentrée avant de changer l’avance. | Corriger d’abord l’écart interruption/montage. Utiliser ensuite la ligne interrompue plutôt que continue et valider un changement contrôlé. | Les sources ne prescrivent pas une réduction d’avance ou de profondeur pour chaque écaillage. |
| Mauvais état de surface | Vérifier finition visée, unité d’avance, continuité, dureté, nuance CBN, arête, faux-rond et rigidité. | Utiliser la ligne de finition seulement si elle correspond à l’engagement. Modifier une variable après les contrôles mécaniques. | L’étude H13 montre l’effet de ces variables sur la rugosité dans sa plage testée ; elle ne calcule pas la finition de toute application. |
| Finition ou durée d’arête variables sur montage flexible | Vérifier rigidité du porte-outil/bridage, porte-à-faux et faux-rond avant d’incriminer le tableau. | Stabiliser le montage ou réduire le risque par un procédé vérifié, puis répéter un essai à une seule variable. | Les sources ne donnent ni seuil de rigidité ni règle numérique de compensation. |
L’étude entièrement interrompue rapportait aussi, dans la littérature discutée, de l’usure mécanique aux basses vitesses et de diffusion aux vitesses élevées. C’est un indice de mécanisme pour une application comparable, pas un remplacement de l’identification de l’usure réelle ou de l’état CBN. Sa fenêtre expérimentale était limitée à 120, 140 et 160 m/min ; ne l’étendez pas comme une courbe de catalogue.
Consigner le réglage validé, puis choisir séparément la famille d’outils
Conservez ligne source, unités, diamètre réel, RPM calculées, matériau, dureté, nuance CBN, état d’arête, continuité, refroidissement, notes de rigidité, résultat de surface, état d’arête et variable changée après l’essai. Une consultation de tableau devient ainsi un dossier reproductible.
Une fois ces données connues, la gamme de plaquettes de tournage CBN peut servir à parcourir les familles candidates. La page ne prouve pas qu’une plaquette SCT précise possède la nuance, la préparation d’arête, l’aptitude aux interruptions, la disponibilité ou les performances requises. Confirmez ces points séparément.
Choisissez d’abord la ligne d’engagement, calculez les RPM au diamètre réel, inspectez arête et finition, puis modifiez une variable. Cette séquence lie la plage source à l’application réelle.