










Marcas de aplainamento: diagnostique os padrões superficiais antes de substituir as lâminas
Diferentes marcas de aplainamento apontam para mecanismos diferentes. Uma linha que mantém a mesma posição em várias tábuas exige uma verificação diferente de mossas aleatórias, rebaixos apenas nas extremidades ou fibras arrancadas. Antes de alterar regulações ou encomendar facas, examine quatro aspetos: a posição transversal da marca, a regularidade da repetição, se aparece apenas numa extremidade e se a madeira está amolgada, arrancada, felpuda, brilhante ou escurecida.
Use o padrão para escolher um ensaio, não para diagnosticar uma peça avariada apenas pelo aspeto. Prepare uma tábua plana, mantenha as mãos afastadas das peças móveis e isole a alimentação da máquina antes de abrir uma proteção ou se aproximar do cabeçote. Aguarde a paragem completa. Siga o manual do modelo exato para acesso, limpeza, regulações e limites de manutenção.
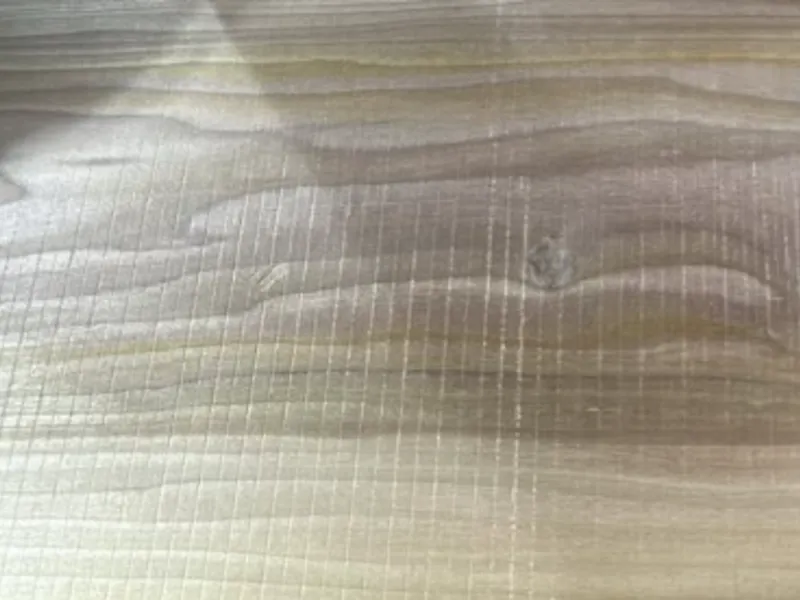
| Padrão superficial | Verifique primeiro | Quando faz sentido verificar as facas ou o cabeçote |
|---|---|---|
| Uma linha estreita na mesma posição transversal | Repita a passagem e verifique se a linha permanece fixa | A posição fixa repete-se em material preparado |
| Ondas regulares e uniformemente repetidas | Confirme a regularidade em passagens controladas | O padrão rítmico persiste após verificar o material e o avanço |
| Ondulações irregulares ou vibrações | Verifique o apoio, a estabilidade do avanço, a limpeza e as vibrações | Foram excluídas causas mais simples relacionadas com o material e o avanço |
| Mossas aleatórias ou impressões de aparas | Inspecione a aspiração e a limpeza dos rolos após a paragem | As marcas persistem após restabelecer a evacuação e limpar, ou existem danos visíveis nas arestas |
| Rebaixo perto de uma extremidade da tábua | Repita com melhor apoio durante o corte | As verificações de apoio e avanço não resolvem o problema, ou existe um rasto fixo separado |
| Fibras arrancadas ou levantadas e felpudas | Verifique o veio, a profundidade de corte e, se houver fibras felpudas, a humidade | O defeito persiste em material adequado após essas verificações |
| Faixas brilhantes ou com aspeto queimado | Verifique acumulações de resina ou cola e atrito excessivo | A limpeza e as verificações do processo não eliminam o padrão |
Uma linha que mantém a mesma posição transversal
O resto da face pode estar liso, mas uma crista estreita, uma linha não aplainada ou um rasto segue o sentido de avanço. Um rasto que se repete na mesma posição lateral é compatível com uma faca reta lascada ou uma pastilha danificada ou assentada de forma diferente das vizinhas. A tábua está, na prática, a reproduzir uma posição de corte específica.
Repita uma passagem controlada em material preparado e compare a posição da linha. Se mudar, desaparecer ou se tornar aleatória, a linha inicial não prova dano na aresta. A iluminação, o veio e uma passagem contaminada podem imitar um rasto.
Se a posição permanecer fixa, isole a alimentação e siga o procedimento de acesso do manual. Limpe e inspecione a aresta ou o alojamento correspondente; os resíduos sob uma pastilha podem importar tanto como a própria pastilha. Rode, substitua ou reajuste um elemento de corte apenas conforme permitido pelo fabricante e pelo manual da máquina.
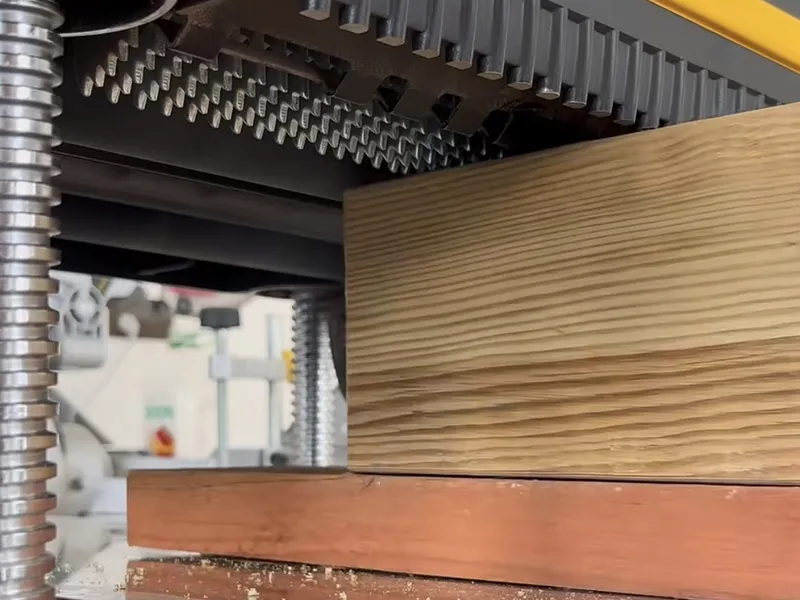
Ondas regulares que se repetem uniformemente
Cristas pouco profundas repetem-se com ritmo constante. Sob luz rasante, o espaçamento parece mais uniforme do que numa superfície irregularmente ondulada.
Compare várias zonas e repita a passagem com material adequado e avanço estável. Se o padrão regular persistir, torna-se mais plausível uma diferença de altura das facas, um ajuste desigual das pastilhas ou outro problema de regulação do cabeçote rotativo. Siga o método do modelo exato para verificar facas, pastilhas e alojamentos.
A observação útil é a regularidade do padrão, não uma regulação presumida da máquina. O espaçamento das ondas não revela, por si só, velocidade, avanço ou número de facas; esse cálculo exige dados medidos específicos do modelo. Não compense com uma regulação sem relação apenas porque a superfície parece riscada.
Ondulações irregulares ou marcas de vibração
As marcas de vibração podem parecer ondulações, mas o passo, a profundidade ou a intensidade variam em vez de manterem um ritmo claro. Podem ser acompanhadas por avanço instável ou vibrações anormais. As causas possíveis incluem apoio deficiente, material estreito ou fino, estado do avanço ou do quebra-aparas, regulação da barra de pressão, rolamentos gastos, vibração ou altura desigual das facas.
Comece com uma tábua plana e devidamente apoiada. Observe se o apoio estável altera as marcas e se persistem ruídos ou vibrações anormais, sem se aproximar dos elementos móveis. Exclua material empenado ou inadequado, apoio deficiente, elementos externos soltos e um percurso de avanço sujo. Após a paragem, inspecione segundo o manual os componentes de avanço abrangidos pelas tarefas do operador.
As verificações da altura das facas e dos rolamentos do cabeçote ganham prioridade quando as verificações simples não alteram a superfície ou outro sintoma aponta diretamente para o corte. «Vibração» descreve o resultado, não uma peça avariada específica: um rolamento, um componente de pressão e uma tábua mal apoiada podem deixar marcas semelhantes.
Mossas aleatórias ou impressões de aparas
Pequenas mossas dispersas, aparas impressas ou marcas curtas de arrastamento diferem de um rasto fixo ou de ondas regulares. Algumas aparecem na face em contacto com os rolos, não apenas na recém-aplainada. Aparas, resina ou resíduos podem recircular perto do cabeçote ou ser pressionados contra a madeira por um rolo sujo. Uma aspiração limitada ou um problema no defletor podem reter resíduos no corte.
Compare as duas faces. Após uma paragem segura, inspecione o percurso de aspiração, a zona acessível do defletor e os rolos para detetar aparas compactadas, resina e resíduos. Restabeleça a evacuação e limpe as zonas acessíveis segundo o fabricante; depois passe outra tábua preparada antes de alterar elementos de corte.
Inspecione as arestas se observar danos durante essa verificação ou se as marcas persistirem após restabelecer a aspiração e limpar os rolos. Mossas aleatórias não provam, por si só, facas rombas ou rolos desalinhados. A limpeza e a evacuação são os primeiros ensaios porque não existe um padrão fixo que aponte para uma posição de corte.
Rebaixos perto da extremidade de entrada ou saída
O rebaixo nas extremidades é uma depressão pouco profunda ou remoção adicional perto de uma ponta da tábua, enquanto o centro fica mais próximo da superfície pretendida. A tábua pode levantar-se ou perder apoio quando muda o contacto dos rolos. Também podem contribuir os rolos da mesa, a pressão de avanço, a barra de pressão ou o quebra-aparas e o alinhamento da mesa. Esse rebaixo não é um teste de afiação.
Marque onde começa o rebaixo e repita com a tábua nivelada e apoiada durante a entrada e a saída. Se um melhor apoio alterar a marca da extremidade, isso afasta uma explicação simples pela aresta. Apoie peças compridas e verifique a limpeza e o funcionamento das superfícies de avanço antes de considerar regulações da máquina.
Inspecione o corte quando as verificações de apoio e avanço não explicarem a marca ou um rasto lateral fixo separado apontar para uma posição específica. As regulações dos rolos, componentes de pressão e mesa dependem do modelo; não transfira as de outra máquina de aplainar.
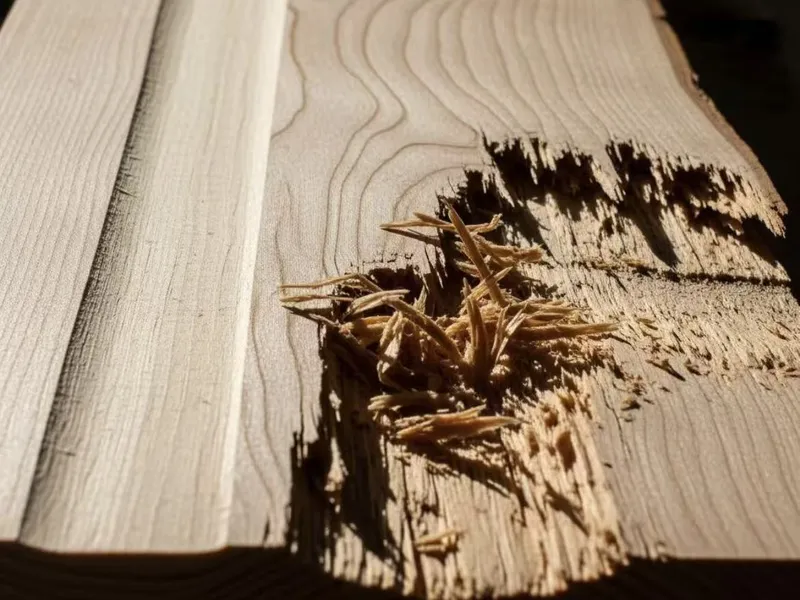
Fibras arrancadas ou levantadas e felpudas
O arrancamento deixa fragmentos em falta ou fibras rasgadas, frequentemente onde o veio muda ou inverte. A superfície felpuda deixa fibras levantadas sem a mesma perda de material em cavidades. A direção do veio, os nós ou a fibra transversal, a profundidade e o avanço podem contribuir para arrancamentos; a humidade, a espécie, o estado da aresta e o bisel podem favorecer fibras felpudas. A humidade da madeira também afeta a qualidade do aplainamento.
Siga o veio pela zona danificada. Experimente uma passagem controlada menos profunda em material preparado e, se houver fibras felpudas, meça a humidade com um aparelho adequado. Altere o sentido de avanço quando a máquina e a tábua o permitirem e compare o resultado em vez de adivinhar pela espécie ou cor. Uma inversão difícil do veio pode exigir outro plano de processo.
Inspecione a afiação, o estado e a regulação das facas se o defeito persistir em material adequado após verificar veio, profundidade e humidade. Um cabeçote espiral ou helicoidal pode reduzir alguns arrancamentos, mas não elimina causas relacionadas com a peça, o alinhamento, a evacuação ou os rolos.
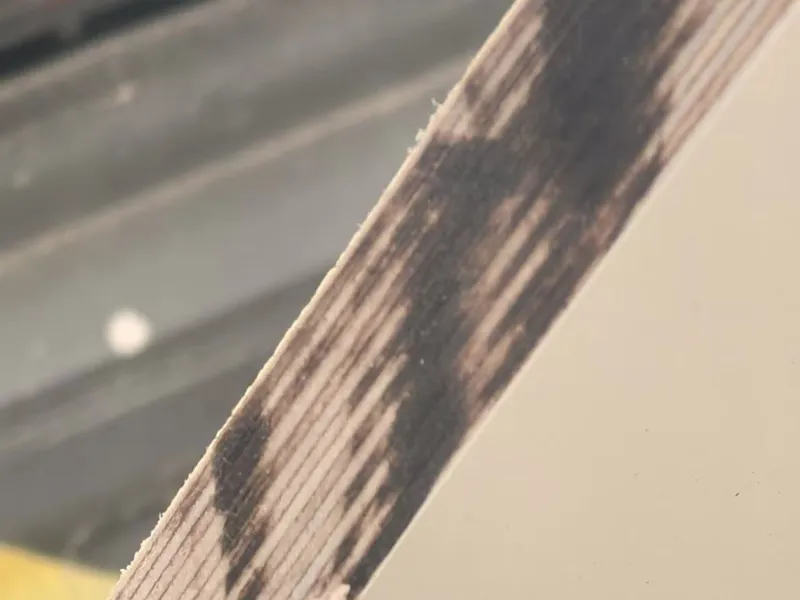
Faixas brilhantes ou com aspeto queimado
Uma faixa pode parecer polida sob luz rasante ou estar realmente escurecida pelo calor. Ao contrário do arrancamento, não precisa de apresentar fibras em falta. A acumulação de resina ou cola aumenta o atrito e prejudica o corte limpo; uma aresta romba também pode favorecer brilho ou queimaduras em determinadas condições de avanço e profundidade.
Após isolar a alimentação, inspecione os rolos e a zona acessível do cabeçote para detetar acumulações. Remova-as apenas segundo o procedimento autorizado da máquina e da ferramenta, e repita com material e condições adequados. Registe se a faixa é apenas refletora ou está escurecida pelo calor e se a limpeza a altera.
Verifique a afiação e o estado da aresta se a marca persistir após a limpeza e as verificações do processo previstas no manual. O brilho, por si só, não prova facas rombas: a luz rasante, as fibras comprimidas e a contaminação também podem dar um aspeto polido.
Quando inspecionar ou substituir as facas de aplainar?
Inspecione quando existir um motivo repetível: rasto lateral fixo, ondas regulares que persistem após uma passagem controlada, danos visíveis na aresta ou alojamento, ou um defeito que continua após as verificações simples adequadas ao padrão.
A inspeção precede a substituição. Isole a alimentação, aguarde a paragem e siga os procedimentos dos fabricantes da máquina e da ferramenta. Procure danos, contaminação, problemas de assentamento e regulações desiguais. Rode, reajuste ou substitua um elemento apenas se a inspeção e as instruções aplicáveis o justificarem.
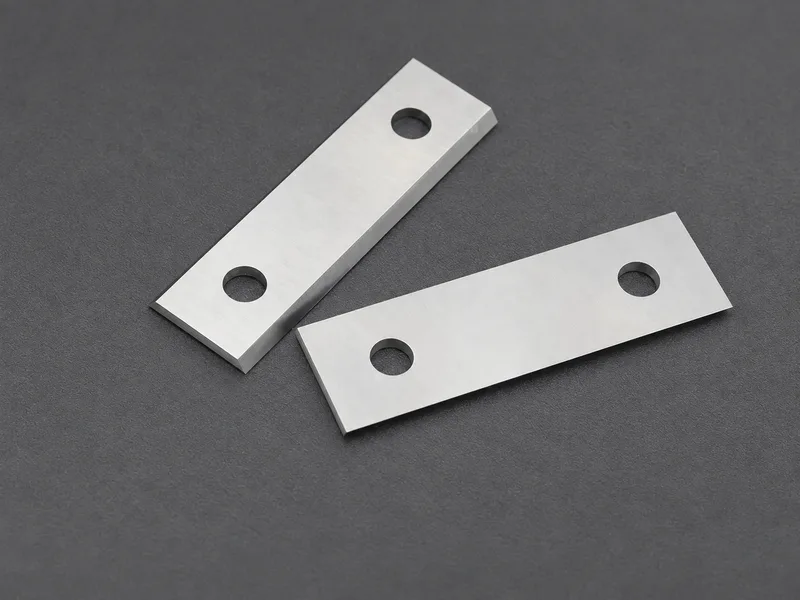
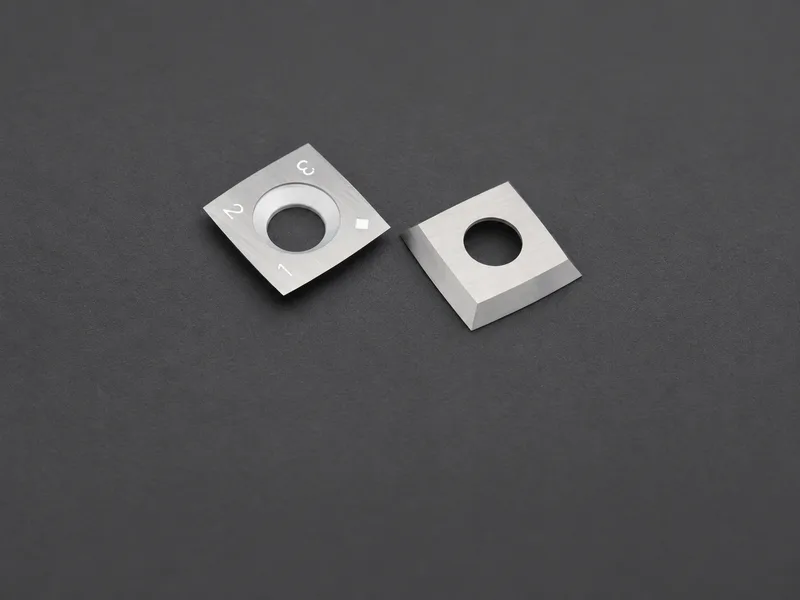
Antes de substituir as lâminas de plaina, verifique as dimensões, a disposição dos alojamentos e os requisitos da aplicação para a sua máquina.
Inspecione do menor para o maior custo
Use as secções de sintomas para escolher o primeiro ensaio. Se a causa continuar pouco clara, mantenha esta ordem:
- Classifique a marca e confirme-a em material plano e preparado. Altere uma só variável de cada vez.
- Verifique o apoio durante o corte, sobretudo para marcas nas extremidades.
- Isole a alimentação; limpe a aspiração, os rolos e as zonas de acesso seguro segundo o manual.
- Verifique o sentido do veio, a humidade quando aplicável, a profundidade e a estabilidade do avanço.
- Inspecione a faca, a pastilha e o alojamento correspondentes quando o padrão repetido ou o insucesso das verificações simples o justificarem.
- Siga o manual do modelo para avanço, rolos da mesa, rolamentos e bloqueios da mesa. Recorra a assistência qualificada para trabalhos fora do âmbito do operador.
- Meça o alinhamento da mesa apenas se persistir uma diferença constante de espessura transversal ou uma conicidade longitudinal após excluir material empenado, facas ou pastilhas, rolos da mesa, regulações de avanço e bloqueios.
Registe o que alterou a superfície antes de outra regulação. Isso dá uma base melhor para a verificação seguinte do que substituir várias peças de uma vez.