










Hobelspuren: Oberflächenmuster vor dem Messerwechsel diagnostizieren
Unterschiedliche Hobelspuren weisen auf unterschiedliche Mechanismen hin. Eine Linie, die bei mehreren Brettern an derselben Querposition bleibt, erfordert eine andere Prüfung als zufällige Druckstellen, reine Endabsätze oder ausgerissene Fasern. Prüfen Sie vor Einstellungsänderungen oder Messerbestellungen vier Merkmale: die Querposition der Spur, ihre Regelmäßigkeit, ihr Auftreten nur an einem Ende sowie eingedrücktes, ausgerissenes, faseriges, glänzendes oder dunkles Holz.
Wählen Sie anhand des Musters einen Test; diagnostizieren Sie kein defektes Bauteil allein nach dem Aussehen. Bereiten Sie ein ebenes Testbrett vor, halten Sie Hände von bewegten Teilen fern und trennen Sie die Maschine von der Stromversorgung, bevor Sie eine Schutzhaube öffnen oder sich der Messerwelle nähern. Warten Sie den vollständigen Stillstand ab. Befolgen Sie für Zugang, Reinigung, Einstellung und Wartungsgrenzen die Anleitung des konkreten Maschinenmodells.
| Oberflächenmuster | Zuerst prüfen | Wann eine Messer- oder Messerwellenprüfung sinnvoll wird |
|---|---|---|
| Eine schmale Linie an derselben Querposition | Den Durchlauf wiederholen und prüfen, ob die Linie ortsfest bleibt | Die feste Position wiederholt sich auf vorbereitetem Holz |
| Regelmäßige, gleichmäßig wiederkehrende Wellen | Regelmäßigkeit bei kontrollierten Durchläufen bestätigen | Das rhythmische Muster bleibt nach Prüfung von Holz und Vorschubbedingungen bestehen |
| Unregelmäßige Waschbrett- oder Ratterspuren | Werkstückabstützung, Vorschubstabilität, Sauberkeit und Schwingungen prüfen | Einfachere Ursachen bei Holz und Vorschub wurden ausgeschlossen |
| Zufällige Druckstellen oder spanförmige Abdrücke | Nach dem Stillsetzen Absaugung und Walzensauberkeit prüfen | Spuren bleiben nach Wiederherstellung der Spanabfuhr und Reinigung bestehen, oder Schneidenschäden sind sichtbar |
| Vertiefung nahe einem Brettende | Mit besserer Abstützung während des Schnitts wiederholen | Abstützungs- und Vorschubprüfungen helfen nicht, oder eine separate ortsfeste Spur ist vorhanden |
| Ausgerissene oder faserig aufgestellte Fasern | Faserverlauf, Schnitttiefe und bei Faseraufstellung die Feuchte prüfen | Der Fehler bleibt nach diesen Prüfungen bei geeignetem Holz bestehen |
| Glänzende oder verbrannt wirkende Streifen | Harz- oder Leimablagerungen und übermäßigen Widerstand prüfen | Reinigung und Prozessprüfungen beseitigen das Muster nicht |
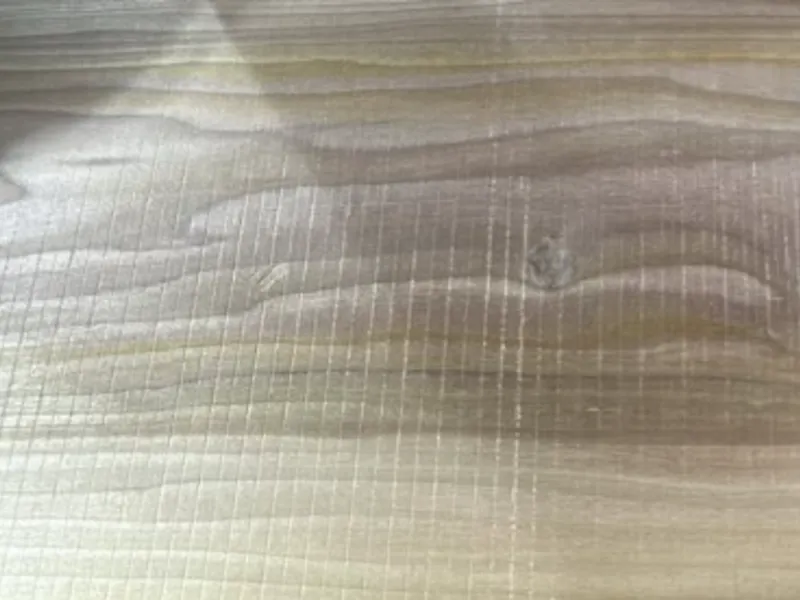
Eine Linie an gleichbleibender Querposition
Die übrige Fläche kann glatt sein, während eine schmale Erhebung, eine ungehobelte Linie oder Spur in Vorschubrichtung verläuft. Eine Spur an derselben seitlichen Position passt zu einem ausgebrochenen geraden Hobelmesser oder einer beschädigten beziehungsweise anders als die Nachbarelemente sitzenden Wendeschneidplatte. Das Brett bildet praktisch eine bestimmte Schneidenposition ab.
Wiederholen Sie den Durchlauf kontrolliert auf vorbereitetem Holz und vergleichen Sie die Position der Linie. Wandert sie, verschwindet sie oder wird sie zufällig, beweist die ursprüngliche Linie keinen Schneidenschaden. Beleuchtung, Faserverlauf und ein verunreinigter Durchlauf können eine Spur vortäuschen.
Bleibt die Position fest, trennen Sie die Stromversorgung und befolgen Sie das Zugangsverfahren der Anleitung. Reinigen und prüfen Sie die betreffende Schneide oder den Plattensitz; Schmutz unter einer Wendeschneidplatte kann ebenso wichtig sein wie die Platte selbst. Wenden, ersetzen oder richten Sie Schneidelemente nur so ein, wie Hersteller und Maschinenanleitung es erlauben.
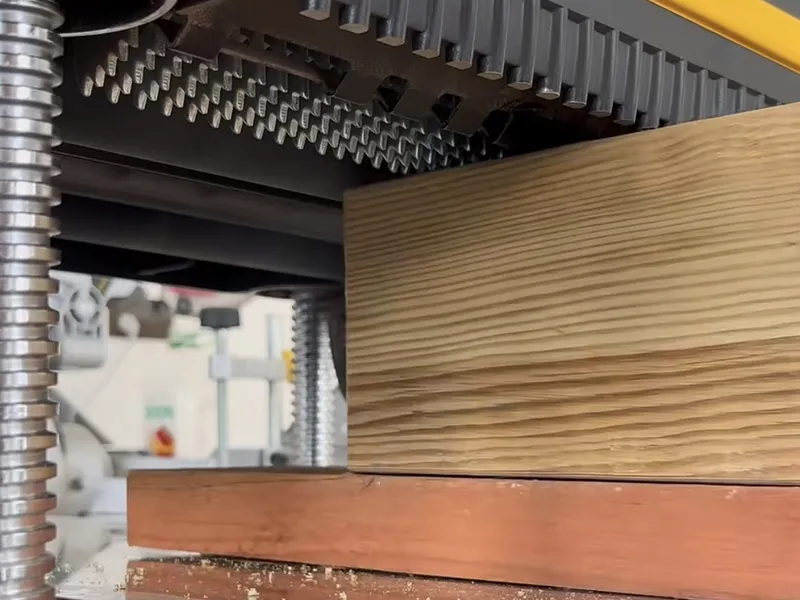
Gleichmäßig wiederkehrende Wellen
Flache Erhebungen wiederholen sich in gleichmäßigem Rhythmus. Im Streiflicht erscheint ihr Abstand konstanter als bei einer unebenen, unregelmäßigen Waschbrettfläche.
Vergleichen Sie mehrere Bereiche und wiederholen Sie den Durchlauf mit geeignetem, gleichmäßig zugeführtem Holz. Bleibt das regelmäßige Muster, werden unterschiedliche Messerhöhen, ungleich eingestellte Wendeschneidplatten oder andere Einstellprobleme der rotierenden Messerwelle wahrscheinlicher. Prüfen Sie Messer, Platten und Sitze nach dem Einstellverfahren des konkreten Modells.
Die nützliche Beobachtung ist die Regelmäßigkeit des Musters, nicht eine daraus vermutete Maschineneinstellung. Der Wellenabstand allein verrät weder Drehzahl noch Vorschub oder Messerzahl; dafür sind gemessene, modellspezifische Betriebsdaten nötig. Kompensieren Sie nicht mit einer sachfremden Einstellung, nur weil die Fläche gestreift aussieht.
Unregelmäßige Waschbrettstruktur oder Ratterspuren
Hobelratterspuren können einer Waschbrettstruktur ähneln, doch Teilung, Tiefe oder Stärke schwanken statt einem klaren Rhythmus zu folgen. Instabiler Vorschub oder ungewöhnliche Schwingungen können sie begleiten. Schlechte Abstützung, schmales oder dünnes Holz, Vorschub- oder Spanbrecherzustand, Druckbalkeneinstellung, verschlissene Lager, Schwingungen oder ungleiche Messerhöhe können diese Oberfläche verursachen.
Beginnen Sie mit einem ebenen, angemessen abgestützten Testbrett. Beobachten Sie aus sicherem Abstand zu bewegten Teilen, ob stabile Abstützung die Spuren verändert und ungewöhnliche Geräusche oder Schwingungen bestehen bleiben. Schließen Sie verzogenes oder ungeeignetes Holz, schlechte Abstützung, äußerlich erkennbare Lockerungen und einen verschmutzten Vorschubweg aus. Prüfen Sie nach dem Stillsetzen die für Bediener zugänglichen Vorschubkomponenten nach Anleitung.
Messerhöhe und Messerwellenlager rücken in den Vordergrund, wenn einfachere Prüfungen die Oberfläche nicht verändern oder ein weiteres Symptom direkt auf das Schneidsystem weist. „Rattern“ beschreibt das Ergebnis, nicht ein bestimmtes defektes Teil: Lager, Druckelemente und ein schlecht abgestütztes Brett können ähnliche Spuren hinterlassen.
Zufällige Druckstellen oder spanförmige Abdrücke
Verstreute Vertiefungen, eingedrückte Späne oder kurze schleifende Druckstellen unterscheiden sich von ortsfesten Spuren oder regelmäßigen Wellen. Manche erscheinen auf der Walzenkontaktseite statt nur auf der frisch gehobelten Fläche. Späne, Harz oder Schmutz können nahe der Messerwelle umlaufen oder von einer verschmutzten Walze ins Holz gedrückt werden. Eingeschränkte Absaugung oder ein Problem am Spanabweiser können Abfälle im Schnitt halten.
Vergleichen Sie beide Brettseiten. Prüfen Sie nach sicherem Stillsetzen Absaugweg, zugänglichen Spanabweiserbereich und Walzen auf verdichtete Späne, Harz und Schmutz. Stellen Sie die Spanabfuhr wieder her und reinigen Sie zugängliche Bereiche nach Herstellerverfahren. Führen Sie anschließend ein weiteres vorbereitetes Brett durch, bevor Sie Schneidelemente ändern.
Prüfen Sie die Schneiden, wenn dabei Schäden sichtbar werden oder die Spuren trotz wiederhergestellter Absaugung und sauberer Walzen bestehen bleiben. Zufällige Druckstellen allein beweisen weder stumpfe Messer noch fehlausgerichtete Walzen. Reinigung und Spanabfuhr kommen zuerst, da kein festes Muster auf eine bestimmte Schneidenposition weist.
Hobelabsätze am vorderen oder hinteren Ende
Ein Hobelabsatz ist eine flache Vertiefung oder ein übermäßiger Abtrag nahe einem Brettende, während die Mitte näher an der Sollfläche liegt. Das Brett kann sich anheben oder Abstützung verlieren, wenn sich der Walzeneingriff ändert. Tischwalzen, Vorschubwalzendruck, Druckbalken- oder Spanbrechereinstellung und Tischausrichtung können ebenfalls beitragen. Ein Endabsatz prüft nicht die Messerschärfe.
Markieren Sie den Beginn der Vertiefung und wiederholen Sie den Durchlauf mit waagerechtem, beim Ein- und Auslauf abgestütztem Brett. Verändert bessere Abstützung die Endspur, spricht das gegen eine einfache Schneidenerklärung. Stützen Sie langes Holz ab und prüfen Sie saubere, ordnungsgemäß arbeitende Vorschubflächen, bevor Sie Maschineneinstellungen erwägen.
Prüfen Sie das Schneidsystem, wenn Abstützungs- und Vorschubprüfungen die Spur nicht erklären oder eine separate ortsfeste seitliche Spur auf eine Schneidenposition weist. Walzen-, Druckelement- und Tischeinstellungen sind modellspezifisch; übernehmen Sie keine Einstellung von einer anderen Hobelmaschine.
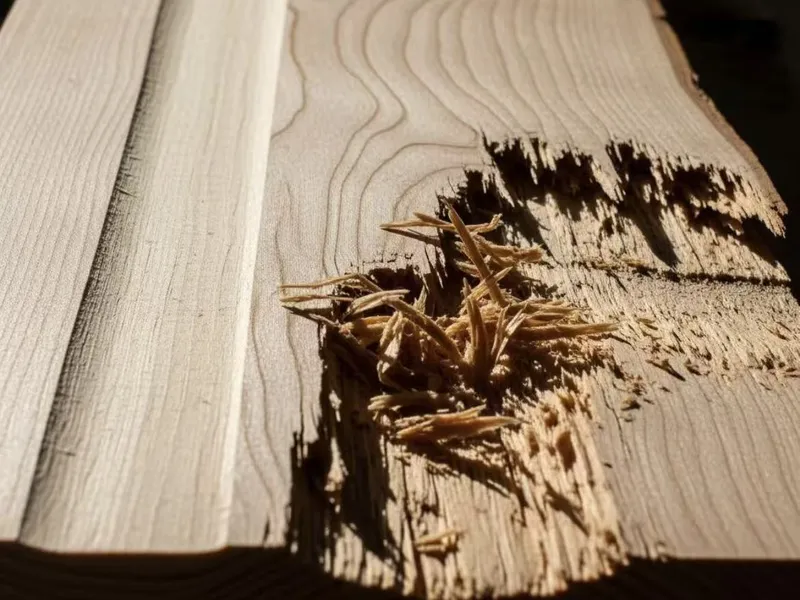
Ausrisse oder faserig aufgestellte Fasern
Ausrisse hinterlassen fehlende Stücke oder zerrissene Fasern, häufig bei wechselndem oder umkehrendem Faserverlauf. Faseraufstellung hinterlässt hochstehende Fasern ohne denselben muldenartigen Materialverlust. Faserverlauf, Äste oder Querfasern, Schnitttiefe und Vorschub können Ausrisse fördern; Feuchte, Holzart, Schneidenzustand und Fasenwinkel können eine faserige Oberfläche begünstigen. Auch die Holzfeuchte beeinflusst die Hobelqualität.
Verfolgen Sie den Faserverlauf durch den beschädigten Bereich. Testen Sie einen flacheren kontrollierten Durchlauf auf vorbereitetem Holz und messen Sie bei Faseraufstellung die Feuchte mit einem geeigneten Gerät. Ändern Sie die Vorschubrichtung, soweit Maschine und Brett dies zulassen, und vergleichen Sie das Ergebnis, statt anhand von Holzart oder Farbe zu raten. Schwieriger Wechseldrehwuchs kann einen anderen Prozessplan erfordern.
Prüfen Sie Messerschärfe, Zustand und Einstellung, wenn der Fehler bei geeignetem Holz nach Prüfung von Faserverlauf, Schnitttiefe und Feuchte bestehen bleibt. Eine Spiral- oder Helixmesserwelle kann manche Ausrisse verringern, beseitigt aber keine Ursachen bei Werkstück, Ausrichtung, Spanabfuhr oder Walzen.
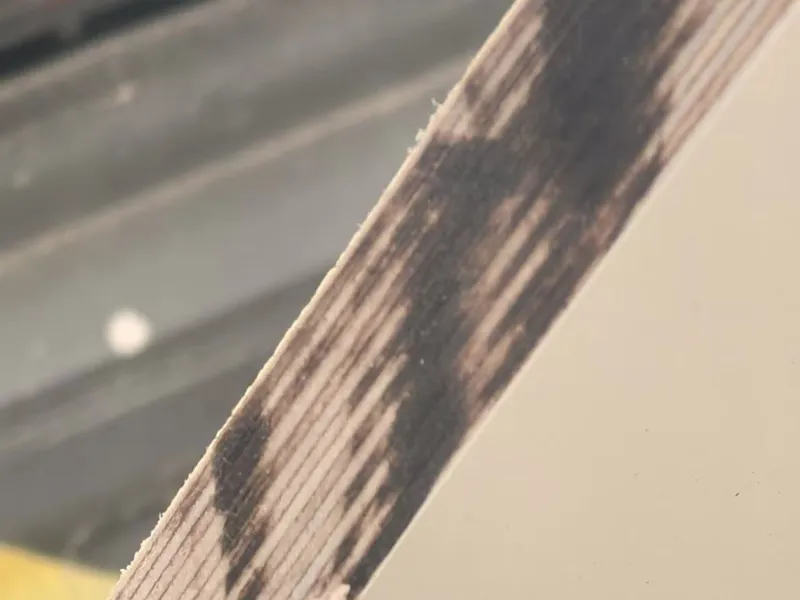
Glänzende oder verbrannt wirkende Streifen
Ein Streifen kann im Streiflicht poliert wirken oder tatsächlich durch Wärme dunkel geworden sein. Anders als bei Ausrissen müssen keine Fasern fehlen. Harz- oder Leimablagerungen können den Widerstand erhöhen und den sauberen Schnitt beeinträchtigen; eine stumpfe Schneide kann bei bestimmten Vorschub- und Tiefenbedingungen ebenfalls Glanz oder Brandspuren fördern.
Prüfen Sie nach dem Trennen der Stromversorgung Walzen und zugängliche Messerwellenbereiche auf Ablagerungen. Entfernen Sie diese nur nach dem zugelassenen Maschinen- und Werkzeugverfahren und wiederholen Sie den Durchlauf mit geeignetem Holz und Betriebsbedingungen. Notieren Sie, ob der Streifen nur reflektiert oder hitzebedingt dunkel ist und ob Reinigung ihn verändert.
Prüfen Sie Schärfe und Schneidenzustand, wenn die Spur nach Reinigung und anleitungsgerechten Prozessprüfungen bestehen bleibt. Glanz allein beweist keine stumpfen Messer: Streiflicht, verdichtete Fasern und Verunreinigungen können einen Streifen ebenfalls poliert erscheinen lassen.
Wann sollten Hobelmesser geprüft oder ersetzt werden?
Prüfen Sie bei einem wiederholbaren Anlass: ortsfeste seitliche Spur, regelmäßige Wellen nach kontrolliertem Durchlauf, sichtbare Schneiden- oder Sitzschäden oder ein Fehler, der nach den einfacheren musterspezifischen Prüfungen bestehen bleibt.
Prüfung geht vor Austausch. Trennen Sie die Stromversorgung, warten Sie den Stillstand ab und befolgen Sie die Verfahren von Maschinen- und Werkzeughersteller. Suchen Sie nach Schäden, Verschmutzung, Sitzproblemen und ungleichen Einstellungen. Wenden, richten oder ersetzen Sie ein Element nur, wenn Prüfung und zutreffende Anweisungen dies rechtfertigen.
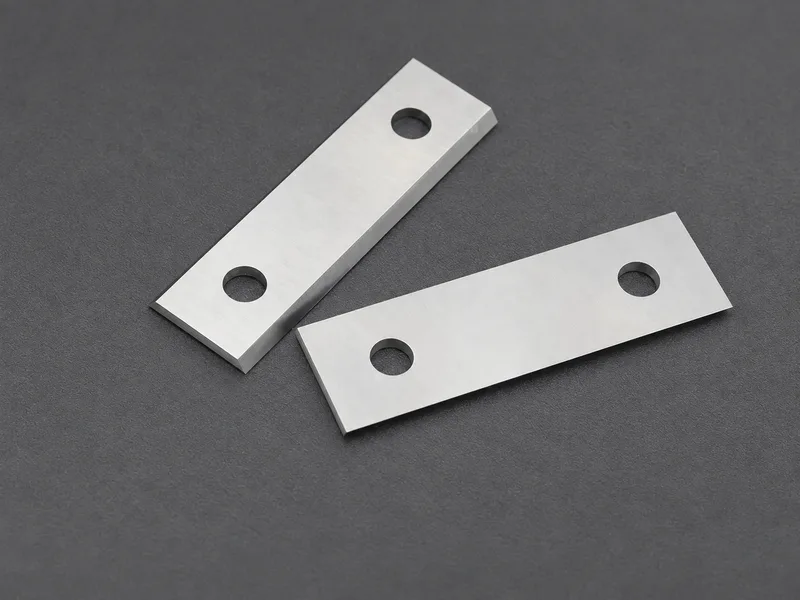
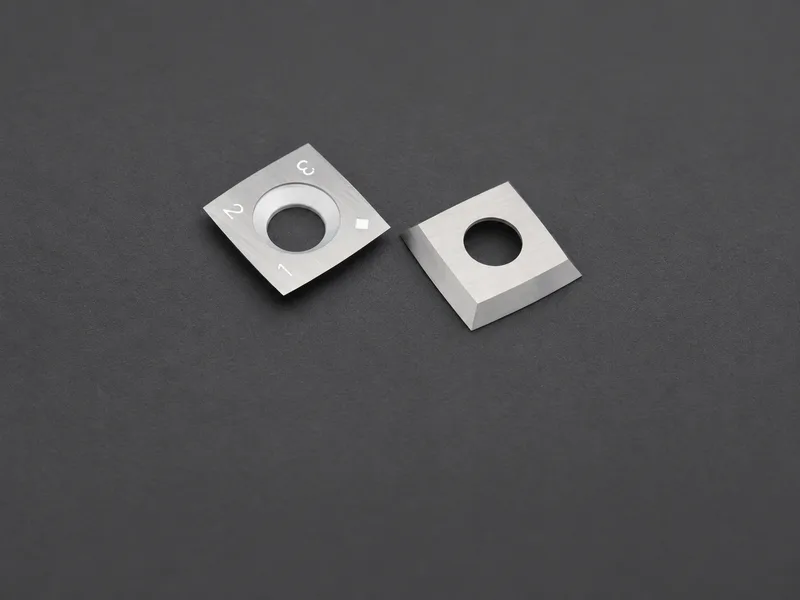
Vor dem Austausch von Hobelmessern prüfen Sie Messerabmessungen, Sitzanordnung und Einsatzanforderungen anhand Ihrer Maschine.
Von einfachen zu aufwendigen Prüfungen vorgehen
Wählen Sie anhand der Symptomabschnitte Ihren ersten Test. Bleibt die Ursache unklar, halten Sie diese Prüfungsreihenfolge ein:
- Die Spur einordnen und auf ebenem, vorbereitetem Holz bestätigen. Jeweils nur eine Variable ändern.
- Die Abstützung während des Schnitts prüfen, besonders bei Endspuren.
- Stromversorgung trennen; Absaugweg, Walzen und sicher zugängliche Bereiche nach Anleitung reinigen.
- Faserverlauf, gegebenenfalls Feuchte, Schnitttiefe und stabilen Vorschub prüfen.
- Betroffenes Messer, Wendeschneidplatte und Sitz prüfen, wenn ein wiederholtes Muster oder erfolglose einfachere Prüfungen dies rechtfertigen.
- Für Vorschubkomponenten, Tischwalzen, Lager und Tischverriegelungen die Modellanleitung befolgen. Arbeiten außerhalb des Bedienerumfangs qualifiziertem Service überlassen.
- Tischausrichtung erst messen, wenn gleichbleibende Dickenunterschiede quer zum Brett oder Längskeiligkeit nach Ausschluss von verzogenem Holz, Messern beziehungsweise Platten, Tischwalzen, Vorschubeinstellungen und Verriegelungen bestehen bleiben.
Notieren Sie vor einer weiteren Einstellung, was die Oberfläche verändert hat. Das bietet eine bessere Grundlage für die nächste Prüfung als der gleichzeitige Austausch mehrerer Teile.