










Marques de rabotage : diagnostiquer les traces avant de remplacer les fers
Des traces de rabotage différentes orientent vers des mécanismes différents. Une ligne qui reste à la même position sur plusieurs planches appelle une autre vérification que des creux aléatoires, un talonnage limité aux extrémités ou des fibres arrachées. Avant de modifier les réglages ou de commander des fers, examinez quatre points : la position transversale de la trace, sa régularité, sa présence uniquement en bout et l’aspect du bois — enfoncé, arraché, pelucheux, brillant ou noirci.
Utilisez le motif pour choisir un essai, sans diagnostiquer une pièce défaillante à partir du seul aspect. Préparez une planche d’essai plane, gardez les mains à distance des éléments mobiles et consignez l’alimentation avant d’ouvrir un protecteur ou d’approcher l’arbre porte-fers. Attendez l’arrêt complet. Suivez le manuel du modèle exact pour l’accès, le nettoyage, les réglages et les limites d’intervention.
| Motif de surface | À vérifier en premier | Quand une vérification des fers ou de l’arbre devient pertinente |
|---|---|---|
| Une ligne étroite à position transversale fixe | Répéter la passe et vérifier si la ligne reste fixe | La position fixe se répète sur une pièce préparée |
| Ondulations régulières, uniformément répétées | Confirmer la régularité sur des passes contrôlées | Le motif rythmique persiste après vérification de la pièce et de l’avance |
| Ondulations irrégulières ou vibrations | Vérifier le soutien, la stabilité de l’avance, la propreté et les vibrations | Les causes plus simples liées à la pièce et à l’avance sont écartées |
| Creux aléatoires ou empreintes de copeaux | Inspecter l’aspiration et la propreté des rouleaux après l’arrêt | Les traces persistent après rétablissement de l’évacuation et nettoyage, ou des arêtes endommagées sont visibles |
| Creux près d’une extrémité de planche | Répéter avec un meilleur soutien pendant la coupe | Les vérifications du soutien et de l’avance échouent, ou une trace fixe distincte est présente |
| Fibres arrachées ou relevées et pelucheuses | Vérifier le fil, la profondeur de passe et, en cas de peluchage, l’humidité | Le défaut persiste sur une pièce adaptée après ces vérifications |
| Bandes brillantes ou d’aspect brûlé | Rechercher les dépôts de résine ou de colle et un frottement excessif | Le nettoyage et les vérifications du procédé ne suppriment pas le motif |
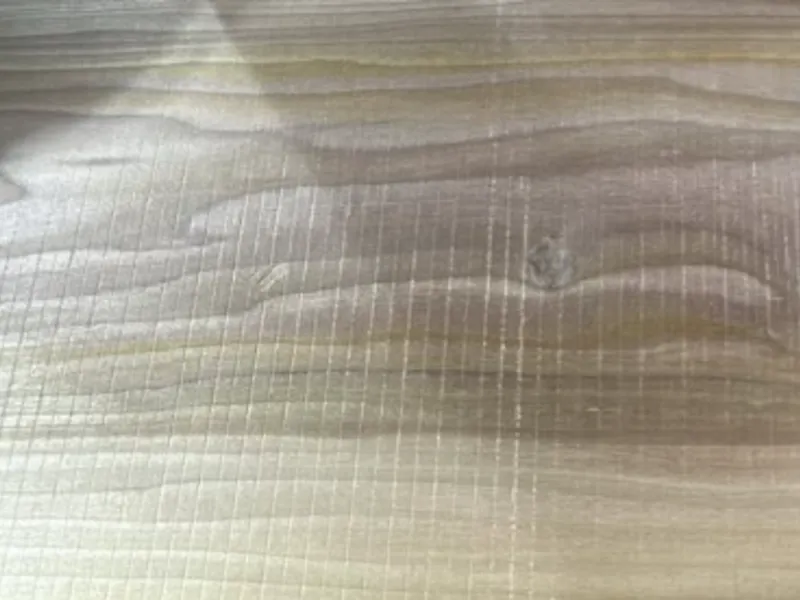
Une ligne à position transversale fixe
Le reste de la face peut être lisse, tandis qu’une crête étroite, une ligne non rabotée ou une trace suit le sens d’avance. Une trace répétée à la même position latérale est compatible avec un fer droit ébréché ou une plaquette endommagée ou assise différemment de ses voisines. La planche reproduit en quelque sorte la position d’un élément de coupe.
Répétez une passe contrôlée sur une pièce préparée et comparez la position de la ligne. Si elle se déplace, disparaît ou devient aléatoire, la ligne initiale ne prouve pas une arête endommagée. L’éclairage, le fil et une passe contaminée peuvent imiter une trace.
Si la position reste fixe, consignez l’alimentation et suivez la procédure d’accès du manuel. Nettoyez et inspectez l’arête ou le logement correspondant ; des débris sous une plaquette peuvent compter autant que la plaquette elle-même. Tournez, remplacez ou réglez un élément de coupe uniquement selon les instructions de son fabricant et du manuel machine.
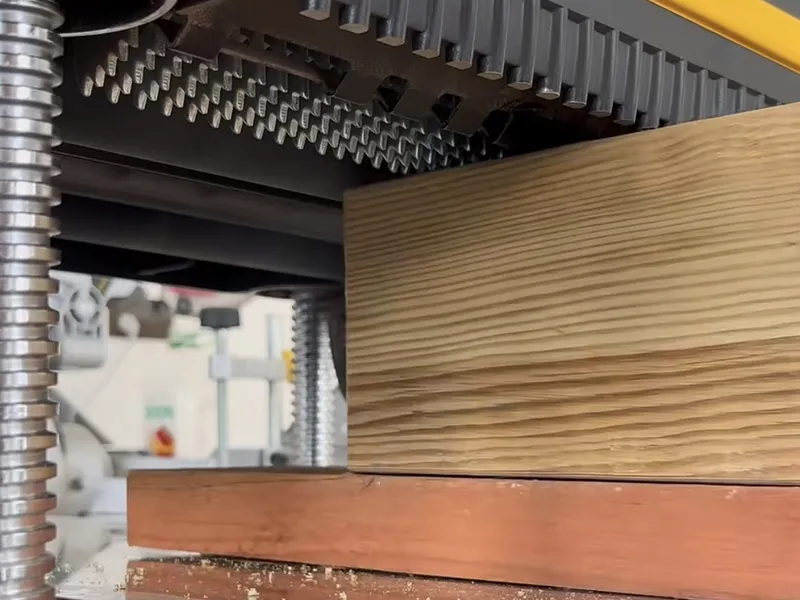
Ondulations régulières et répétitives
De faibles crêtes reviennent à un rythme constant. En lumière rasante, leur espacement paraît plus régulier que celui d’une surface bosselée et irrégulièrement ondulée.
Comparez plusieurs zones et répétez la passe avec une pièce adaptée, entraînée régulièrement. Si le motif régulier persiste, une différence de hauteur des fers, un réglage inégal des plaquettes ou un autre défaut de réglage de l’arbre tournant devient plus plausible. Suivez la méthode du modèle exact pour vérifier fers, plaquettes et logements.
L’observation utile est la régularité du motif, pas un réglage machine supposé. L’espacement des ondulations ne révèle à lui seul ni le régime, ni l’avance, ni le nombre de fers ; ce calcul exige des données de fonctionnement mesurées propres au modèle. Ne compensez pas par un réglage sans rapport simplement parce que la surface paraît rayée.
Aspect de tôle ondulée irrégulier ou vibrations
Les traces de vibration peuvent ressembler à une tôle ondulée, mais leur pas, leur profondeur ou leur intensité varient au lieu de suivre un rythme net. Une avance instable ou des vibrations anormales peuvent les accompagner. Plusieurs causes sont possibles : soutien insuffisant, pièce étroite ou mince, état de l’entraînement ou du brise-copeaux, réglage de la barre de pression, roulements usés, vibrations ou hauteur inégale des fers.
Commencez par une planche d’essai plane et correctement soutenue. Observez si un soutien stable modifie les traces et si un bruit ou des vibrations anormaux persistent, sans approcher les éléments mobiles. Écartez une pièce voilée ou inadaptée, un soutien insuffisant, des éléments extérieurs desserrés et un trajet d’entraînement sale. Après l’arrêt, inspectez selon le manuel les composants d’avance relevant de l’opérateur.
Les vérifications de hauteur des fers et des roulements de l’arbre deviennent prioritaires si les contrôles simples ne changent pas la surface, ou si un autre symptôme désigne directement l’outil. « Vibrations » décrit le résultat, pas une pièce défaillante unique : un roulement, un composant de pression ou une planche mal soutenue peuvent laisser des traces similaires.
Creux aléatoires ou empreintes de copeaux
Des piqûres dispersées, des copeaux imprimés ou de courts creux traînés diffèrent d’une trace fixe ou d’ondulations régulières. Certains apparaissent sur la face en contact avec les rouleaux, pas seulement sur la face fraîchement rabotée. Copeaux, résine ou débris peuvent recirculer près de l’arbre ou être pressés dans le bois par un rouleau sale. Une aspiration restreinte ou un défaut de déflecteur peut retenir les déchets dans la coupe.
Comparez les deux faces. Après un arrêt sécurisé, inspectez le circuit d’aspiration, la zone accessible du déflecteur et les rouleaux pour rechercher copeaux compactés, résine et débris. Rétablissez l’évacuation et nettoyez les zones accessibles selon la procédure du fabricant, puis passez une autre planche préparée avant de modifier les éléments de coupe.
Inspectez les arêtes si des dommages sont visibles pendant ce contrôle ou si les traces restent après rétablissement de l’aspiration et de la propreté des rouleaux. Des creux aléatoires ne prouvent à eux seuls ni des fers émoussés ni un mauvais alignement des rouleaux. Le nettoyage et l’évacuation sont les premiers essais, car aucun motif fixe ne désigne une position de coupe.
Talonnage en entrée ou en sortie de planche
Le talonnage est un creux peu profond ou un enlèvement excessif près d’une extrémité, alors que le milieu de la planche est plus proche de la surface voulue. La planche peut se soulever ou perdre son soutien quand le contact des rouleaux change. Les rouleaux de table, la pression d’entraînement, le réglage de la barre de pression ou du brise-copeaux et l’alignement de la table peuvent aussi intervenir. Le talonnage n’est pas un test d’affûtage.
Repérez le début du creux, puis répétez avec la planche de niveau et soutenue en entrée comme en sortie. Si un meilleur soutien modifie la trace d’extrémité, cela éloigne d’une simple explication par l’arête. Soutenez les pièces longues et vérifiez la propreté et le fonctionnement des surfaces d’entraînement avant d’envisager des réglages machine.
Inspectez l’outil si les vérifications du soutien et de l’avance n’expliquent pas la trace, ou si une trace latérale fixe distincte désigne une position de coupe. Les réglages des rouleaux, composants de pression et tables sont propres au modèle ; ne reprenez pas ceux d’une autre raboteuse.
Fibres arrachées ou relevées et pelucheuses
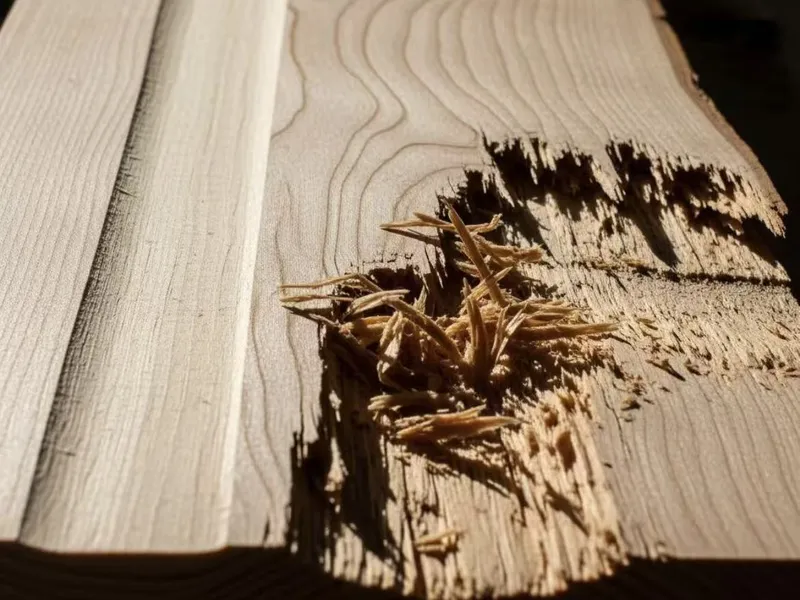
L’arrachement laisse des fragments manquants ou des fibres déchirées, souvent près d’un changement ou d’une inversion du fil. Le peluchage laisse des fibres relevées sans la même perte de matière en creux. Le sens du fil, les nœuds ou le contrefil, la profondeur de passe et l’avance peuvent contribuer aux arrachements ; l’humidité, l’essence, l’état de l’arête et le biseau peuvent favoriser le peluchage. L’humidité du bois influence aussi la qualité du rabotage.
Suivez le fil dans la zone endommagée. Essayez une passe contrôlée moins profonde sur une pièce préparée et, en cas de peluchage, mesurez l’humidité avec un appareil adapté. Changez le sens d’avance si la machine et la planche le permettent, puis comparez au lieu de déduire la cause de l’essence ou de la couleur. Un contrefil difficile peut demander une autre stratégie de procédé.
Vérifiez l’affûtage, l’état et le réglage des fers si le défaut persiste sur une pièce adaptée après contrôle du fil, de la profondeur et de l’humidité. Un arbre spiralé ou hélicoïdal peut réduire certains arrachements, mais ne supprime pas les causes liées à la pièce, à l’alignement, à l’évacuation ou aux rouleaux.
Bandes brillantes ou d’aspect brûlé
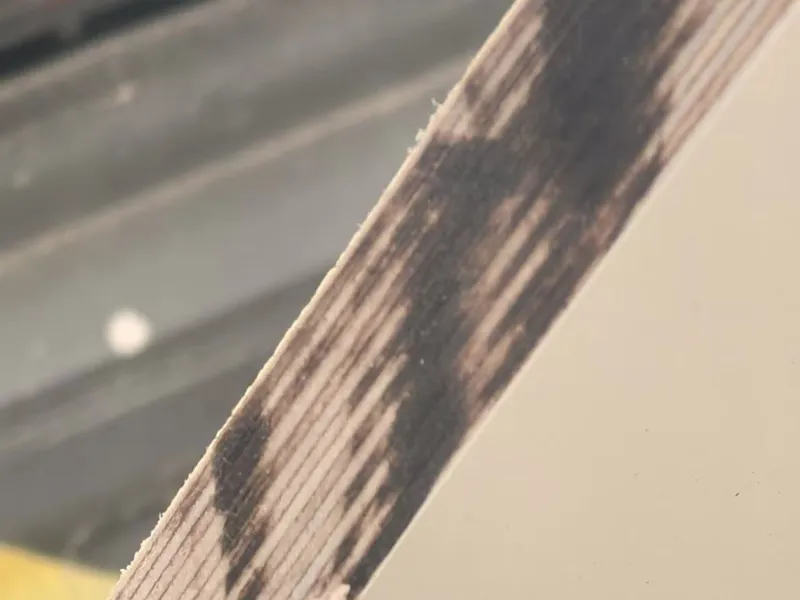
Une bande peut paraître polie en lumière rasante ou être réellement noircie par la chaleur. Contrairement à l’arrachement, elle ne présente pas nécessairement de fibres manquantes. Des dépôts de résine ou de colle augmentent le frottement et nuisent à une coupe nette ; une arête émoussée peut aussi favoriser brillance ou brûlure dans certaines conditions d’avance et de profondeur.
Après consignation, recherchez des dépôts sur les rouleaux et dans la zone accessible de l’arbre. Éliminez-les uniquement selon la procédure approuvée pour la machine et l’outil, puis recommencez avec une pièce et des conditions adaptées. Notez si la bande est simplement réfléchissante ou noircie par la chaleur, et si le nettoyage la modifie.
Vérifiez l’affûtage et l’état des arêtes si la trace persiste après nettoyage et contrôles conformes au manuel. La brillance seule ne prouve pas des fers émoussés : lumière rasante, fibres comprimées et contamination peuvent aussi donner un aspect poli.
Quand inspecter ou remplacer les fers de rabot ?
Inspectez lorsqu’un motif reproductible le justifie : trace latérale fixe, ondulations régulières persistant après une passe contrôlée, dommages visibles à l’arête ou au logement, ou défaut restant après les vérifications simples adaptées au motif.
L’inspection précède le remplacement. Consignez l’alimentation, attendez l’arrêt et suivez les procédures des fabricants de la machine et de l’outil. Recherchez dommages, contamination, défauts d’assise et réglages inégaux. Ne tournez, ne réglez ou ne remplacez un élément que si l’inspection et les instructions applicables le justifient.
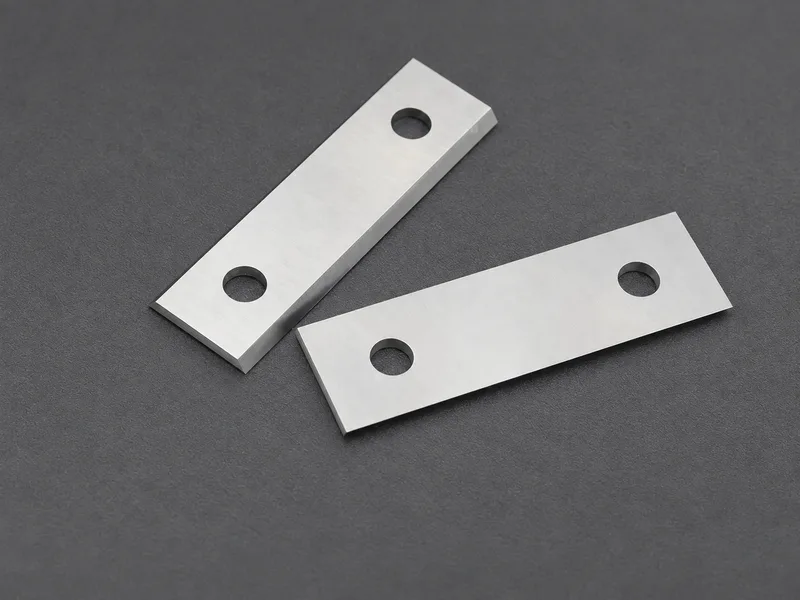
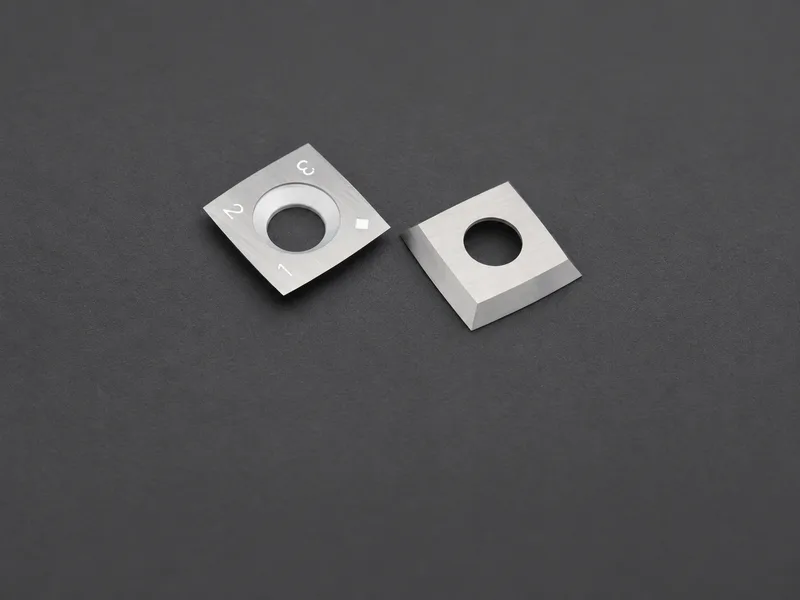
Avant de remplacer les fers de rabot, vérifiez les dimensions, la disposition des logements et les exigences d’application par rapport à votre machine.
Inspecter du moins coûteux au plus coûteux
Choisissez le premier essai à partir des sections par symptôme. Si la cause reste incertaine, poursuivez dans cet ordre :
- Classer la trace et la confirmer sur une pièce plane et préparée. Modifier une seule variable à la fois.
- Vérifier le soutien pendant la coupe, surtout pour les traces d’extrémité.
- Consigner l’alimentation ; nettoyer le circuit d’aspiration, les rouleaux et les zones accessibles en sécurité selon le manuel.
- Vérifier le sens du fil, l’humidité si pertinente, la profondeur de passe et la stabilité de l’avance.
- Inspecter le fer, la plaquette et le logement concernés si le motif répété ou l’échec des vérifications simples le justifie.
- Suivre le manuel du modèle pour l’entraînement, les rouleaux de table, les roulements et les verrouillages de table. Confier les travaux hors du domaine de l’opérateur à un service qualifié.
- Ne mesurer l’alignement de la table que si une différence constante d’épaisseur d’un côté à l’autre ou une conicité longitudinale persiste après exclusion d’une pièce voilée, des fers ou plaquettes, des rouleaux de table, des réglages d’avance et des verrouillages.
Consignez ce qui a modifié la surface avant un nouveau réglage. Cela fournit une meilleure base pour la vérification suivante que le remplacement simultané de plusieurs pièces.