










Maquinagem de precisão do bronze: guia completo
A usinagem CNC do bronze remove material por torneamento, fresamento, furação ou operações relacionadas controladas. No torneamento, a peça geralmente gira; no fresamento, a ferramenta gira. A liga de bronze, sua condição, a geometria e os requisitos de serviço determinam a escolha das ferramentas e do processo.
Índice
Escolher a liga de bronze adequada
Primeiro deve saber que a maquinagem do bronze varia conforme o tipo de bronze. Cada tipo exige ferramentas e velocidades adequadas.
Ligas de fácil maquinagem
Alguns bronzes com chumbo são facilmente usináveis porque o chumbo disperso favorece a formação de cavacos e reduz o atrito. O chumbo é macio, não cortante. Selecione uma liga que atenda às condições de serviço do componente e aos requisitos aplicáveis ao material, em vez de adicionar chumbo apenas para facilitar o corte.
Maquinabilidade do bronze de alumínio
Um bronze-alumínio como C95400 pode ser mais exigente de usinar que um bronze com chumbo de usinagem fácil. A composição, a dureza, a condição da liga e a geometria da ferramenta afetam o desgaste e o formato dos cavacos; a ausência de chumbo, por si só, não significa que todos os cavacos serão longos, aderentes ou filamentosos.
Bronzes especiais
Os bronzes fosforosos são usados em molas e componentes elétricos, mas sua usinabilidade varia conforme a liga e a condição. Use ferramentas de corte adequadas e dados de velocidade e avanço específicos para a liga, em vez de supor que uma velocidade maior sempre melhora a remoção de cavacos.
Técnicas CNC principais para ligas de bronze
Em seguida, escolha as operações adequadas para maquinar o bronze corretamente.
Torneamento CNC
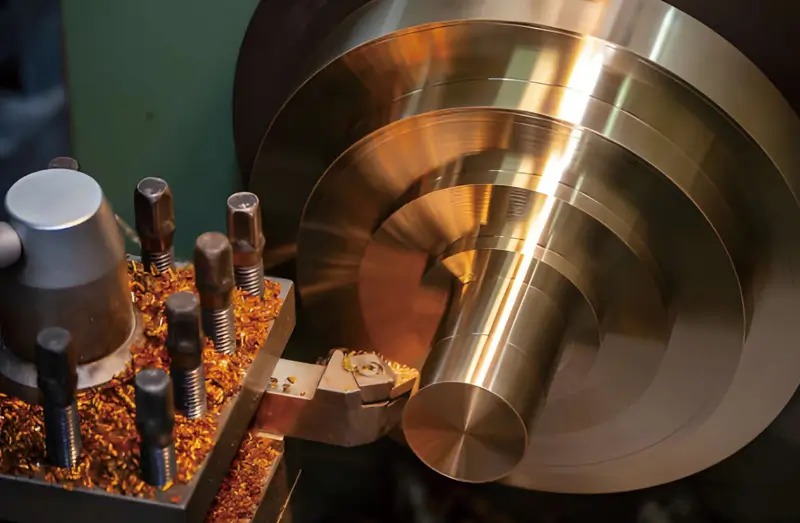
Para buchas de bronze e outras peças de revolução, selecione a geometria de saída, o material da ferramenta e os dados de corte para a liga e a operação reais. As pastilhas de PCD podem servir para determinadas aplicações com ligas de cobre, mas não são uma escolha universal. Controle a fixação e a temperatura e inspecione as dimensões finais.
Fresagem CNC
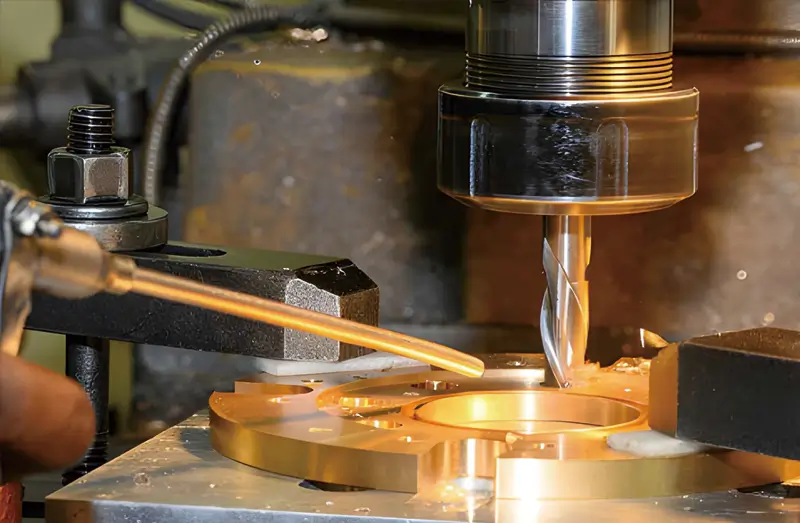
No fresamento do bronze, assegure espaço para a saída dos cavacos e evite recortá-los. As fresas de PCD ou as fresas de metal duro podem servir para determinadas ligas e condições, mas a adequação do revestimento e do material da ferramenta deve ser confirmada para a aplicação; nenhum deles garante automaticamente o acabamento superficial.
Precisão do bronze maquinado
Use uma montagem rígida e corretamente apoiada, com força de fixação suficiente para resistir aos esforços de corte sem deformar a peça. A trepidação pode prejudicar o acabamento, mas a rugosidade em si não define o encruamento. A condição da ferramenta, o controle do processo e a inspeção continuam necessários.
Otimizar ferramentas e parâmetros de corte
Alguns ajustes específicos podem melhorar vida útil e produtividade.
Geometria e material da ferramenta
Muitas aplicações de usinagem do bronze usam ferramentas de metal duro. Selecione a classe do material, o ângulo de saída, a preparação da aresta e o revestimento conforme a liga e a operação. Um ângulo positivo pode reduzir os esforços em condições adequadas, mas não é uma exigência universal para todo corte de bronze.
Estratégia de seleção de gumes
Os canais de evacuação junto às arestas de corte são habitualmente designados por canais de aparas. Fresas de dois ou três cortes podem oferecer espaço útil para cavacos, mas o número de cortes depende da liga, do engajamento, da geometria e da operação. O projeto da broca deve ser selecionado separadamente; esta recomendação para fresas não é uma regra para furação.
Seleção de velocidades e avanços
Use os dados de corte do fornecedor de ferramentas para a liga e a condição do bronze especificados. O C93200 e os bronzes-alumínio podem exigir ajustes diferentes. Mantenha uma carga de cavaco adequada e evite o atrito sem corte; uma força de corte elevada não substitui um avanço validado.
Superar dificuldades dos bronzes mais tenazes
Trate também os dois problemas principais dos bronzes tenazes.
Controlar o encruamento
O encruamento é o aumento da dureza causado por deformação plástica e varia conforme a liga e sua condição. Evite atrito prolongado sem corte e permanência da ferramenta em contato, e selecione uma carga de cavaco adequada. Cortar abaixo de uma superfície encruada exige ferramenta e sobremetal adequados, não apenas aplicar mais força.
Evacuação de aparas e aresta postiça
Use métodos de refrigeração ou lubrificação e remoção de cavacos adequados à liga, à ferramenta e à máquina. A refrigeração de alta pressão é uma opção, não uma exigência universal. Um revestimento de ferramenta adequado pode ajudar a reduzir o desgaste ou a adesão, mas deve ser selecionado para a aplicação real.
Fixação e dispositivos de precisão
Apoie a peça e aplique força de fixação suficiente para resistir às cargas de usinagem sem deformação inaceitável. Considere a dilatação térmica e verifique as dimensões nas condições de inspeção especificadas; apenas reduzir a força de fixação pode deixar a peça insegura.
Aprovisionamento de bronze para otimizar a produção
A poupança começa antes do primeiro corte.
Aprovisionamento do material
Selecione bronze trabalhado ou fundido conforme a liga, a forma do produto, a geometria e as propriedades de serviço exigidas. Material fundido de qualidade pode ser muito adequado para usinagem. Compare certificação, integridade, sobremetal, disponibilidade e custo total, em vez de supor que o material trabalhado sempre é mais fácil de usinar ou mais econômico.
Conclusão
A usinagem CNC bem-sucedida do bronze começa com a liga exigida pela peça, seguida por ferramentas adequadas, controle de cavacos, fixação e inspeção. A usinabilidade é um fator de seleção; uma liga de corte fácil não é automaticamente adequada para todas as condições de serviço.
Perguntas frequentes
Como maquinar bronze de alumínio?
Use ferramentas e dados de corte qualificados para a liga de bronze-alumínio e a operação. Selecione a geometria de saída, o número de cortes, o engajamento e a refrigeração como um sistema; dois ou três cortes e um jato forte de fluido não são exigências universais.
É fácil maquinar bronze de alumínio?
O bronze-alumínio pode ser mais exigente que ligas com chumbo de usinagem fácil, mas a dificuldade e o formato dos cavacos variam conforme a liga, a condição e o processo. Use orientações específicas para a liga, em vez de supor que todo bronze-alumínio produz cavacos longos e filamentosos.
Como maquinar casquilhos de bronze?
O torneamento CNC é adequado para muitas buchas de bronze. Escolha a geometria da ferramenta e a refrigeração conforme a liga, apoie a peça sem deformá-la e considere a temperatura ao medir o ajuste exigido.
Quantos gumes usar para bronze de alumínio?
Fresas de dois ou três cortes podem oferecer espaço útil para cavacos em algumas aplicações. Selecione o número de cortes junto com o diâmetro da ferramenta, o engajamento, o balanço, a liga e a capacidade de remoção de cavacos; nenhum número de cortes garante ausência de entupimento ou quebra.