










Präzisionsbearbeitung von Bronze: vollständiger Leitfaden
Bei der CNC-Bronzebearbeitung wird Material durch gesteuertes Drehen, Fräsen, Bohren oder verwandte Verfahren abgetragen. Beim Drehen rotiert üblicherweise das Werkstück, beim Fräsen das Werkzeug. Bronzelegierung, Werkstoffzustand, Geometrie und Einsatzanforderungen bestimmen die Werkzeug- und Prozesswahl.
Inhalt
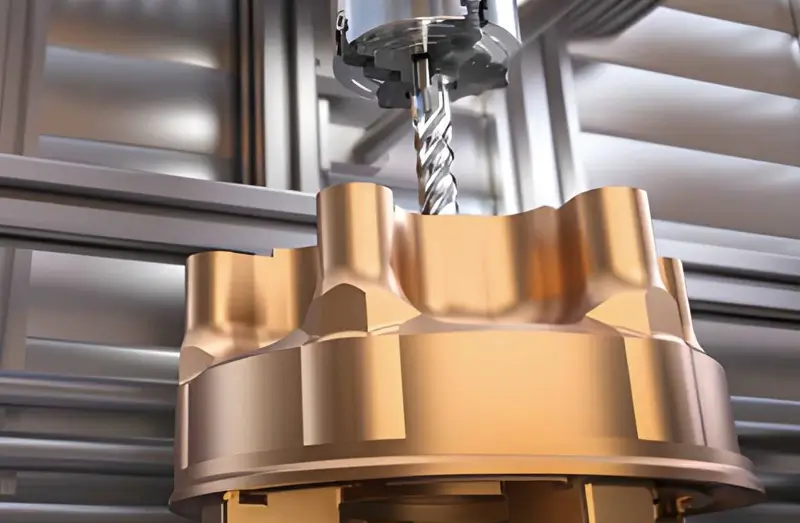
Die richtige Bronzelegierung wählen
Zunächst sollten Sie wissen, dass sich die Bronzebearbeitung je nach Bronzesorte unterscheidet. Verschiedene Bronzen benötigen unterschiedliche Werkzeuge und Geschwindigkeiten.
Gut zerspanbare Legierungen
Manche Bleibronzen lassen sich gut zerspanen, da fein verteiltes Blei die Spanbildung unterstützt und die Reibung verringert. Blei ist weich, nicht scharf. Wählen Sie eine Legierung, die den Einsatzbedingungen des Bauteils und den geltenden Werkstoffanforderungen entspricht, statt allein zur Verbesserung der Zerspanung Blei hinzuzufügen.
Zerspanbarkeit von Aluminiumbronze
Aluminiumbronze wie C95400 kann anspruchsvoller zu bearbeiten sein als gut zerspanbare Bleibronze. Legierungszusammensetzung, Härte, Werkstoffzustand und Werkzeuggeometrie beeinflussen Verschleiß und Spanform; allein das Fehlen von Blei bedeutet nicht, dass jeder Span lang, klebrig oder fadenförmig wird.
Spezialbronzen
Phosphorbronzen werden für Federn und elektrische Bauteile eingesetzt, ihre Zerspanbarkeit hängt jedoch von Sorte und Zustand ab. Verwenden Sie geeignete Zerspanungswerkzeuge und legierungsspezifische Schnittgeschwindigkeits- und Vorschubdaten, statt anzunehmen, dass höhere Geschwindigkeiten die Spanabfuhr immer verbessern.
Wichtige CNC-Verfahren für Bronzelegierungen
Danach sollten Sie geeignete Bearbeitungsschritte für zuverlässige Bronzebearbeitung wählen.
CNC-Drehen
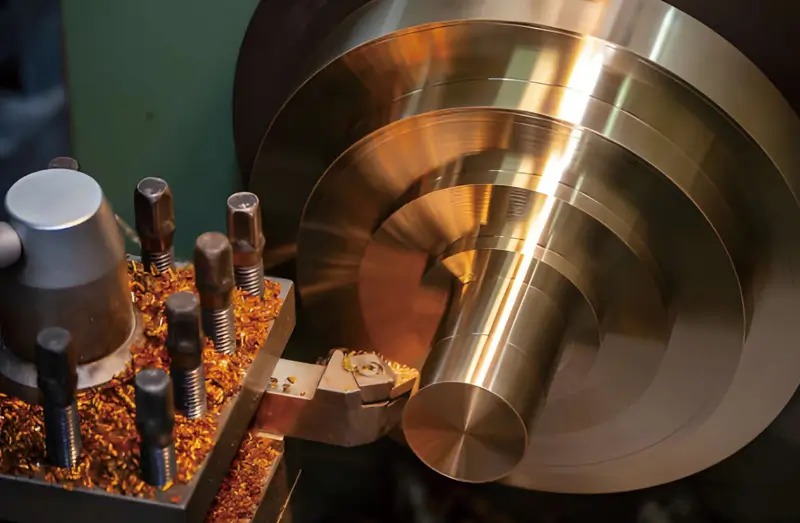
Wählen Sie für Bronzebuchsen und andere rotationssymmetrische Teile Spanwinkelgeometrie, Schneidstoff und Schnittdaten passend zur tatsächlichen Legierung und Bearbeitung. PCD-Wendeschneidplatten können für bestimmte Kupferlegierungsanwendungen geeignet sein, sind aber keine Universallösung. Kontrollieren Sie Werkstückspannung und Temperatur und prüfen Sie die Fertigmaße.
CNC-Fräsen
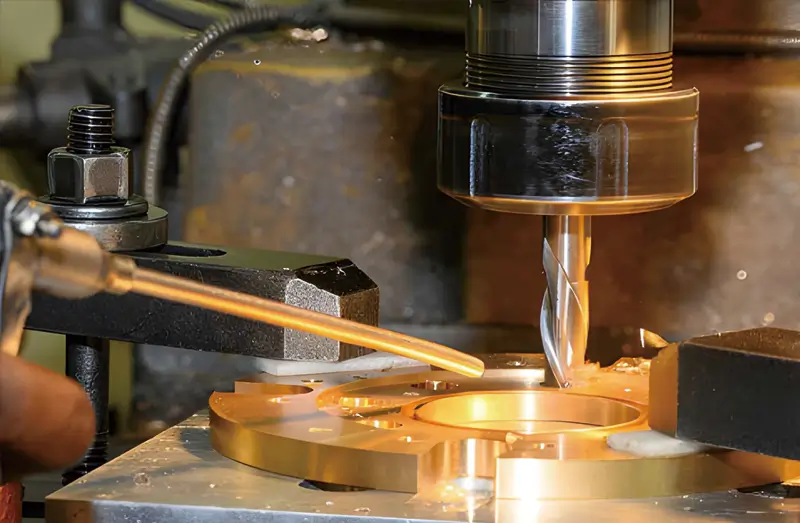
Sorgen Sie beim Bronzefräsen für ausreichenden Spanraum und vermeiden Sie das erneute Zerschneiden von Spänen. PCD-Fräser oder Hartmetallfräser können für bestimmte Legierungen und Bedingungen geeignet sein. Die Eignung von Beschichtung und Schneidstoff muss jedoch für die jeweilige Anwendung bestätigt werden; beide garantieren nicht automatisch eine bestimmte Oberflächengüte.
Präzision bei bearbeiteter Bronze
Verwenden Sie eine steife, korrekt abgestützte Aufspannung mit ausreichender Spannkraft, um den Schnittkräften ohne Verformung des Werkstücks standzuhalten. Rattern kann die Oberfläche beeinträchtigen, doch Rauheit selbst ist nicht die Definition von Kaltverfestigung. Werkzeugzustand, Prozesskontrolle und Prüfung bleiben erforderlich.
Werkzeuge und Schnittparameter optimieren
Mit einigen gezielten Anpassungen können Sie Standzeit und Produktivität verbessern.
Werkzeuggeometrie und Schneidstoff
Bei vielen Bronzeanwendungen kommen Hartmetallwerkzeuge zum Einsatz. Wählen Sie Sorte, Spanwinkel, Schneidkantenpräparation und Beschichtung passend zu Legierung und Bearbeitung. Ein positiver Spanwinkel kann unter geeigneten Bedingungen die Kräfte reduzieren, ist aber keine allgemeine Voraussetzung für jeden Bronzeschnitt.
Strategie zur Schneidenzahl
Die Spanräume an den Schneiden werden üblicherweise als Spannuten bezeichnet. Zwei- oder dreischneidige Schaftfräser können guten Spanraum bieten; die Schneidenzahl hängt jedoch von Legierung, Eingriff, Werkzeuggeometrie und Bearbeitung ab. Die Bohrergeometrie ist separat auszuwählen; diese Schaftfräserempfehlung ist keine Bohrregel.
Schnittgeschwindigkeit und Vorschub wählen
Verwenden Sie die Schnittdaten des Werkzeugherstellers für die angegebene Bronzesorte und ihren Zustand. C93200 und Aluminiumbronzen können unterschiedliche Einstellungen erfordern. Halten Sie eine geeignete Spandicke ein und vermeiden Sie Reiben; eine hohe Schnittkraft ersetzt keinen validierten Vorschub.
Herausforderungen bei zäheren Bronzen bewältigen
Bewältigen Sie außerdem die beiden wichtigsten Probleme zäher Bronzen.
Kaltverfestigung beherrschen
Kaltverfestigung ist eine durch plastische Verformung verursachte Härtezunahme, die von Legierung und Zustand abhängt. Vermeiden Sie längeres Reiben und Verweilen und wählen Sie eine geeignete Spandicke. Die Bearbeitung unterhalb einer kaltverfestigten Oberfläche erfordert ein geeignetes Werkzeug und Aufmaß, nicht bloß stärkeres Drücken.
Spanabfuhr und Aufbauschneiden
Verwenden Sie zur Legierung, zum Werkzeug und zur Maschine passende Kühl- oder Schmierverfahren sowie Spanabfuhrmethoden. Hochdruckkühlung ist eine Möglichkeit, keine allgemeine Voraussetzung. Eine geeignete Werkzeugbeschichtung kann gegen Verschleiß oder Anhaftungen helfen, muss aber für die tatsächliche Anwendung ausgewählt werden.
Präzises Spannen und Vorrichtungen
Stützen Sie das Werkstück ab und verwenden Sie ausreichend Spannkraft, um Bearbeitungslasten ohne unzulässige Verformung aufzunehmen. Berücksichtigen Sie die Wärmeausdehnung und prüfen Sie Maße unter den vorgeschriebenen Prüfbedingungen; eine bloße Verringerung der Spannkraft kann zu unsicherem Halt führen.
Bronzebeschaffung für eine optimierte Fertigung
Wirtschaftliches Arbeiten beginnt schon vor dem ersten Schnitt.
Werkstoffbeschaffung
Wählen Sie Knet- oder Gussbronze entsprechend der geforderten Legierung, Halbzeugform, Geometrie und Gebrauchseigenschaften. Hochwertiges Gussmaterial kann sich gut für die Zerspanung eignen. Vergleichen Sie Zertifizierung, Fehlerfreiheit, Bearbeitungszugabe, Verfügbarkeit und Gesamtkosten, statt anzunehmen, dass Knetmaterial sich immer besser bearbeiten lässt oder Kosten spart.
Fazit
Erfolgreiche CNC-Bronzebearbeitung beginnt mit der für das Bauteil erforderlichen Legierung, gefolgt von geeigneten Werkzeugen, Spankontrolle, Werkstückspannung und Prüfung. Die Zerspanbarkeit ist ein Auswahlkriterium; eine leicht zerspanbare Legierung eignet sich nicht automatisch für alle Einsatzbedingungen.
Häufige Fragen
Wie bearbeitet man Aluminiumbronze?
Verwenden Sie für die Aluminiumbronzesorte und die Bearbeitung qualifizierte Werkzeuge und Schnittdaten. Wählen Sie Spanwinkelgeometrie, Schneidenzahl, Eingriff und Kühlung als Gesamtsystem; zwei oder drei Schneiden und ein kräftiger Kühlmittelstrahl sind keine allgemeingültigen Anforderungen.
Ist Aluminiumbronze leicht zu bearbeiten?
Aluminiumbronze kann anspruchsvoller sein als gut zerspanbare Bleibronzesorten, doch Schwierigkeit und Spanform hängen von Legierung, Zustand und Verfahren ab. Verwenden Sie sortenspezifische Bearbeitungsempfehlungen, statt anzunehmen, dass jede Aluminiumbronze lange, fadenförmige Späne erzeugt.
Wie bearbeitet man Bronzebuchsen?
CNC-Drehen eignet sich für viele Bronzebuchsen. Wählen Sie Werkzeuggeometrie und Kühlung passend zur Legierung, stützen Sie das Werkstück verformungsfrei ab und berücksichtigen Sie die Temperatur beim Messen der geforderten Passung.
Wie viele Schneiden für Aluminiumbronze verwenden?
Zwei- oder dreischneidige Schaftfräser können bei manchen Anwendungen guten Spanraum bieten. Wählen Sie die Schneidenzahl zusammen mit Werkzeugdurchmesser, Eingriff, Auskraglänge, Legierung und Spanabfuhrmöglichkeiten; keine Schneidenzahl garantiert Freiheit von Spanverstopfung oder Werkzeugbruch.