










Usinage de précision du bronze : guide complet
L’usinage CNC du bronze enlève de la matière par tournage, fraisage, perçage ou opérations similaires commandés. En tournage, la pièce tourne généralement ; en fraisage, c’est l’outil. L’alliage de bronze, son état, la géométrie et les exigences de service déterminent le choix des outils et du procédé.
Sommaire
Choisir le bon alliage de bronze
Il faut d’abord savoir que l’usinage du bronze varie selon la nuance. Chaque type demande des outils et vitesses adaptés.
Alliages de décolletage
Certains bronzes au plomb s’usinent facilement, car le plomb dispersé facilite la formation des copeaux et réduit le frottement. Le plomb est tendre, et non tranchant. Choisissez un alliage répondant aux conditions de service du composant et aux exigences applicables au matériau, plutôt que d’ajouter du plomb uniquement pour faciliter la coupe.
Usinabilité du bronze d’aluminium
Un bronze d’aluminium tel que C95400 peut être plus difficile à usiner qu’un bronze au plomb de décolletage. La composition de l’alliage, la dureté, son état et la géométrie de l’outil influencent l’usure et la forme des copeaux ; l’absence de plomb ne signifie pas à elle seule que tous les copeaux seront longs, collants ou filants.
Bronzes spéciaux
Les bronzes phosphoreux sont utilisés pour les ressorts et les composants électriques, mais leur usinabilité varie selon la nuance et l’état. Utilisez des outils de coupe adaptés et des données de vitesse et d’avance propres à l’alliage, sans supposer qu’une vitesse plus élevée améliore toujours l’évacuation des copeaux.
Principales techniques CNC pour les alliages de bronze
Ensuite, choisissez les opérations adaptées pour usiner le bronze correctement.
Tournage CNC
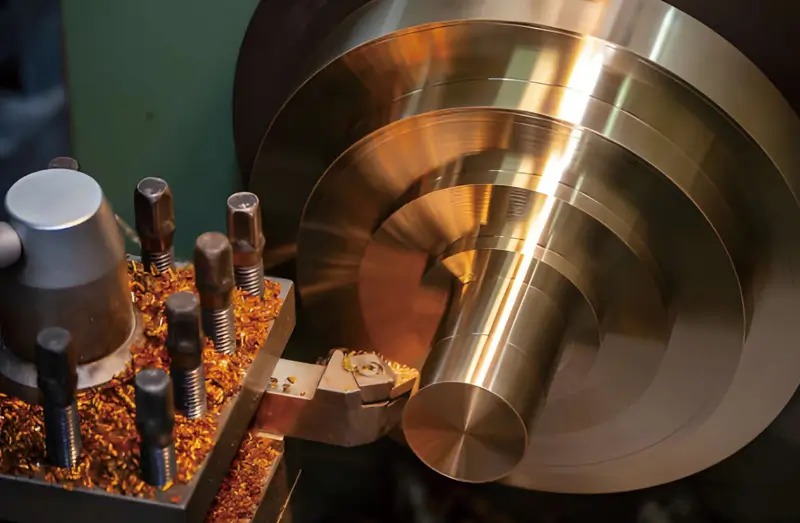
Pour les bagues en bronze et les autres pièces de révolution, choisissez la géométrie de coupe, le matériau de l’outil et les paramètres de coupe en fonction de l’alliage et de l’opération réels. Les plaquettes PCD peuvent convenir à certaines applications sur alliages de cuivre, mais ne constituent pas un choix universel. Maîtrisez le bridage et la température, puis contrôlez les dimensions finales.
Fraisage CNC
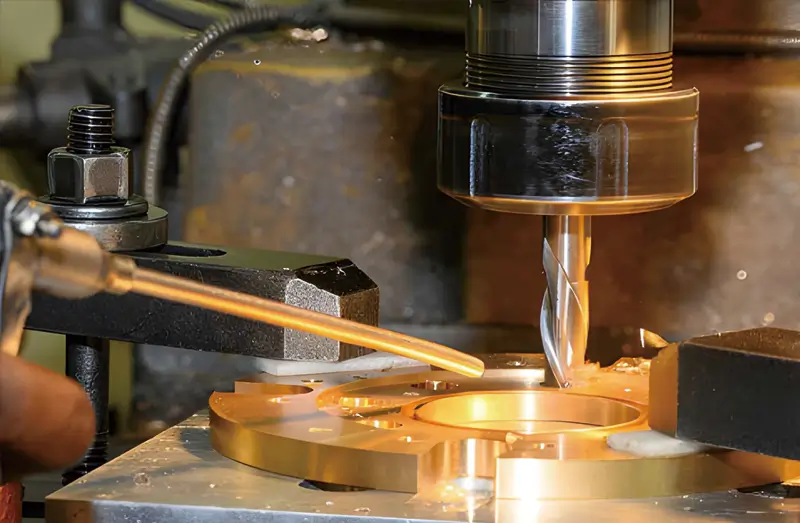
Lors du fraisage du bronze, prévoyez un dégagement suffisant pour les copeaux et évitez de les recouper. Les fraises PCD ou les fraises en carbure peuvent convenir à certains alliages et conditions, mais l’adéquation du revêtement et du matériau de l’outil doit être confirmée pour l’application ; aucun ne garantit automatiquement l’état de surface.
Précision du bronze usiné
Utilisez un montage rigide et correctement soutenu, avec une force de serrage suffisante pour résister aux efforts de coupe sans déformer la pièce. Le broutement peut dégrader l’état de surface, mais la rugosité ne définit pas l’écrouissage. L’état de l’outil, la maîtrise du procédé et le contrôle restent essentiels.
Optimiser outils et paramètres de coupe
Quelques ajustements ciblés peuvent améliorer durée de vie et productivité.
Géométrie et matériau de l’outil
De nombreuses applications sur bronze utilisent des outils en carbure. Choisissez la nuance, l’angle de coupe, la préparation d’arête et le revêtement selon l’alliage et l’opération. Une coupe positive peut réduire les efforts dans des conditions adaptées, mais n’est pas une exigence universelle pour tout usinage du bronze.
Stratégie de choix des dents
Les canaux d’évacuation au niveau des arêtes de coupe sont couramment appelés goujures. Les fraises à deux ou trois dents peuvent offrir un espace utile pour les copeaux, mais le nombre de dents dépend de l’alliage, de l’engagement, de la géométrie de l’outil et de l’opération. La conception du foret doit être choisie séparément ; cette recommandation pour les fraises ne s’applique pas au perçage.
Choisir les vitesses et les avances
Utilisez les données de coupe du fournisseur d’outils pour la nuance et l’état du bronze spécifiés. Le C93200 et les bronzes d’aluminium peuvent nécessiter des réglages différents. Maintenez une charge copeau adaptée et évitez le frottement ; un effort de coupe élevé ne remplace pas une avance validée.
Surmonter les difficultés des bronzes plus tenaces
Traitez également les deux principales difficultés des bronzes tenaces.
Maîtriser l’écrouissage
L’écrouissage est une augmentation de la dureté causée par la déformation plastique ; il varie selon l’alliage et son état. Évitez le frottement prolongé et les arrêts en prise, et choisissez une charge copeau adaptée. Usiner sous une surface écrouie exige un outil et une surépaisseur adaptés, et non simplement un effort accru.
Évacuation des copeaux et arête rapportée
Utilisez des méthodes de refroidissement ou de lubrification et d’évacuation des copeaux adaptées à l’alliage, à l’outil et à la machine. L’arrosage haute pression est une option, et non une exigence universelle. Un revêtement d’outil adapté peut limiter l’usure ou l’adhérence, mais doit être choisi pour l’application réelle.
Bridage et montages de précision
Soutenez la pièce et appliquez une force de serrage suffisante pour résister aux charges d’usinage sans déformation inacceptable. Tenez compte de la dilatation thermique et vérifiez les dimensions dans les conditions de contrôle spécifiées ; réduire simplement la force de serrage peut compromettre le maintien de la pièce.
Approvisionner le bronze pour optimiser la production
Les économies commencent avant même la première coupe.
Approvisionnement matière
Choisissez un bronze corroyé ou coulé selon l’alliage, la forme du produit, la géométrie et les propriétés en service requis. Un matériau coulé de qualité peut très bien convenir à l’usinage. Comparez la certification, la santé interne, la surépaisseur, la disponibilité et le coût total, sans supposer qu’un matériau corroyé s’usine toujours mieux ou coûte moins cher.
Conclusion
Un usinage CNC du bronze réussi commence par l’alliage requis pour la pièce, puis par des outils adaptés, la maîtrise des copeaux, le bridage et le contrôle. L’usinabilité est un critère de sélection ; un alliage facile à couper ne convient pas automatiquement à toutes les conditions de service.
Questions fréquentes
Comment usiner le bronze d’aluminium ?
Utilisez des outils et des données de coupe qualifiés pour la nuance de bronze d’aluminium et l’opération. Choisissez la géométrie de coupe, le nombre de dents, l’engagement et le refroidissement comme un ensemble ; deux ou trois dents et un jet d’arrosage puissant ne sont pas des exigences universelles.
Le bronze d’aluminium est-il facile à usiner ?
Le bronze d’aluminium peut être plus exigeant que les nuances au plomb de décolletage, mais la difficulté et la forme des copeaux varient selon l’alliage, l’état et le procédé. Suivez les recommandations d’usinage propres à la nuance, sans supposer que tous les bronzes d’aluminium produisent des copeaux longs et filants.
Comment usiner des bagues en bronze ?
Le tournage CNC convient à de nombreuses bagues en bronze. Choisissez la géométrie de l’outil et le refroidissement selon l’alliage, soutenez la pièce sans la déformer et tenez compte de la température lors du contrôle de l’ajustement requis.
Combien de dents utiliser pour le bronze d’aluminium ?
Les fraises à deux ou trois dents peuvent offrir un dégagement utile pour les copeaux dans certaines applications. Choisissez le nombre de dents en fonction du diamètre de l’outil, de l’engagement, du porte-à-faux, de l’alliage et de la capacité d’évacuation des copeaux ; aucun nombre de dents ne garantit l’absence de bourrage ou de rupture.