










Инструменты для нержавеющей стали: выбор твердосплавных пластин, фрез и сверл
Нержавеющие стали различаются обрабатываемостью; для управления износом, нагревом и стружкой нужны подходящие инструмент и режимы. Руководство объясняет выбор пластин, концевых фрез и свёрл под реальный материал, операцию и станок.
Содержание
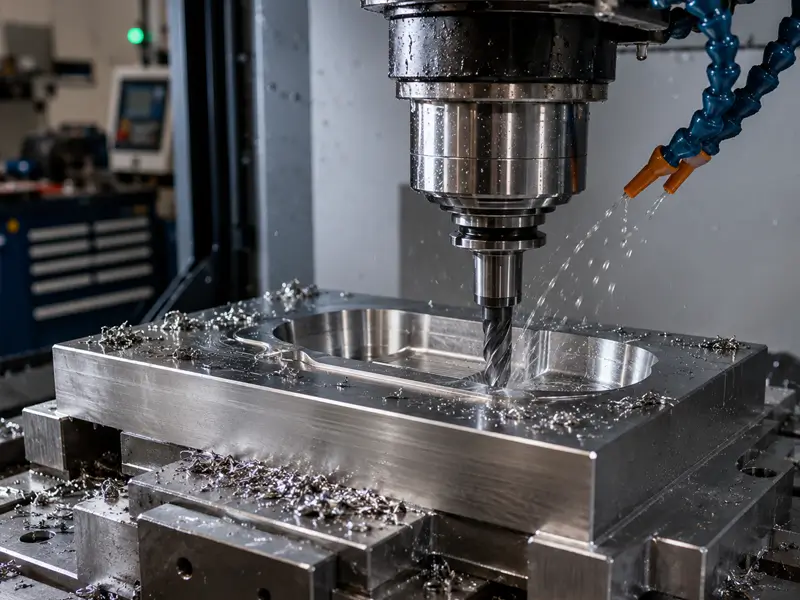
Почему нержавеющую сталь трудно обрабатывать
Обрабатываемость нержавеющей стали зависит от группы сплава, состояния материала и операции. Наклёп, адгезия, теплообмен и образование стружки влияют на износ, поэтому используйте рекомендации для конкретной марки, а не рассматривайте все нержавеющие стали одинаково.
Наклёп
Наклёп зависит от марки и состояния нержавеющей стали и усиливается при трении или неподходящих режимах. Используйте подходящую острую кромку и нагрузку на зуб, избегайте ненужных выдержек. Выбирайте глубину и вход в пределах инструмента и наладки, а не по универсальному правилу глубокого реза.
Высокая вязкость
Многие нержавеющие стали, особенно аустенитные, сочетают высокую вязкость со склонностью к налипанию и сложным управлением стружкой. Свойства зависят от марки и состояния; выбирайте геометрию и режимы для фактического материала.
Марки и свойства нержавеющей стали
Марки и состояния нержавеющих сталей различаются обрабатываемостью. Одни физические свойства не дают оценки обрабатываемости и не определяют правильный инструмент.
Свойство | 304 аустенитная | 316 аустенитная | 430 ферритная | 410 мартенситная | 2205 дуплексная |
Плотность | 8,000 | 8,000 | 7,750 | 7,750 | 7,805 |
Плавление | 1400–1450 | 1375–1400 | 1425–1510 | 1480–1530 | 1420–1465 |
Тепло | 500 | 500 | 460 | 460 | 450 |
Удельное электрическое сопротивление | 720 | 740 | 600 | 570 | 800 |
Теплопроводность | 16.2 | 16.3 | 26.1 | 24.9 | 19.0 |
Модуль упругости | 193 | 193 | 200 | 200 | 200 |
Нержавеющая сталь 303
303 — автоматная аустенитная сталь, в которой добавки серы улучшают обрабатываемость и дробление стружки по сравнению со многими стандартными аустенитными марками. Выбирайте её только при соответствии коррозионных, механических и технологических свойств требованиям к детали.
Нержавеющая сталь 304
304 — широко распространённая аустенитная нержавеющая сталь. По сравнению с автоматной 303 обычная 304 сложнее в обработке и контроле стружки; существенную роль играет добавление серы в 303. Используйте подходящую геометрию и нагрузку на зуб, избегайте трения и ненужных выдержек, а не полагайтесь на совет прикладывать постоянное усилие.
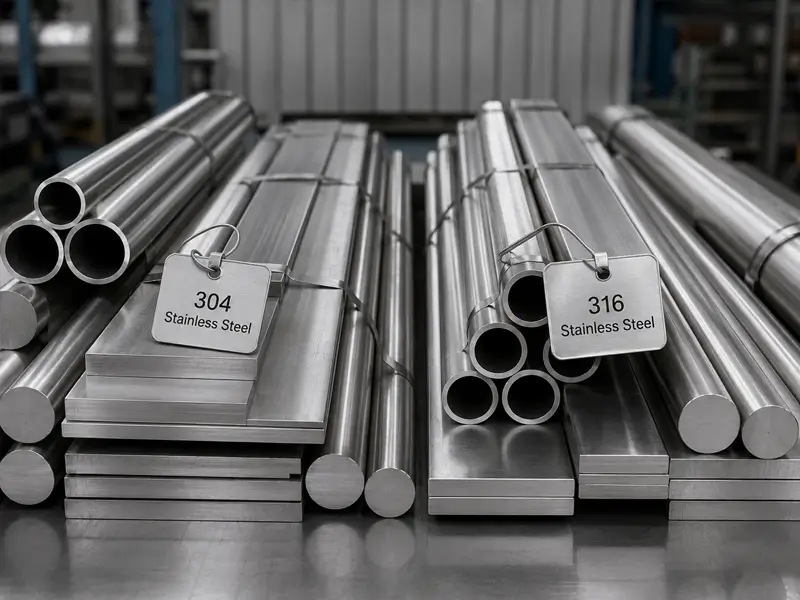
Нержавеющая сталь 316
316 содержит молибден для повышения стойкости к определённым видам коррозии. Обрабатываемость и износ зависят от состояния материала, инструмента и режимов; износ не обязательно быстрее, чем при обработке 304, в любом сравнении.
Нержавеющая сталь 17-4 PH
17-4 PH — дисперсионно-твердеющая нержавеющая сталь. Обрабатываемость зависит от состояния поставки и последующего старения. Подтвердите состояние, твёрдость и последовательность обработки, затем выберите инструмент и режимы; термообработка не создаёт единого требования к специальной марке твёрдого сплава.
Дуплексная нержавеющая сталь
Дуплексная нержавеющая сталь имеет ферритно-аустенитную микроструктуру, а не является простым смешением двух сталей. Её прочность и поведение при обработке требуют подходящего инструмента, жёсткой опоры и режимов для конкретной марки, а не неопределённого указания всегда снижать скорость.
Выбор твердосплавных пластин для нержавеющей стали
Твердосплавные пластины обеспечивают твёрдость при нагреве и износостойкость во многих производительных операциях по нержавеющей стали. Инструменты из HSS и кобальтосодержащей HSS также подходят для ряда задач. Выбирайте материал инструмента по операции, станку и требованиям к качеству, не считая твёрдый сплав всегда лучшим.
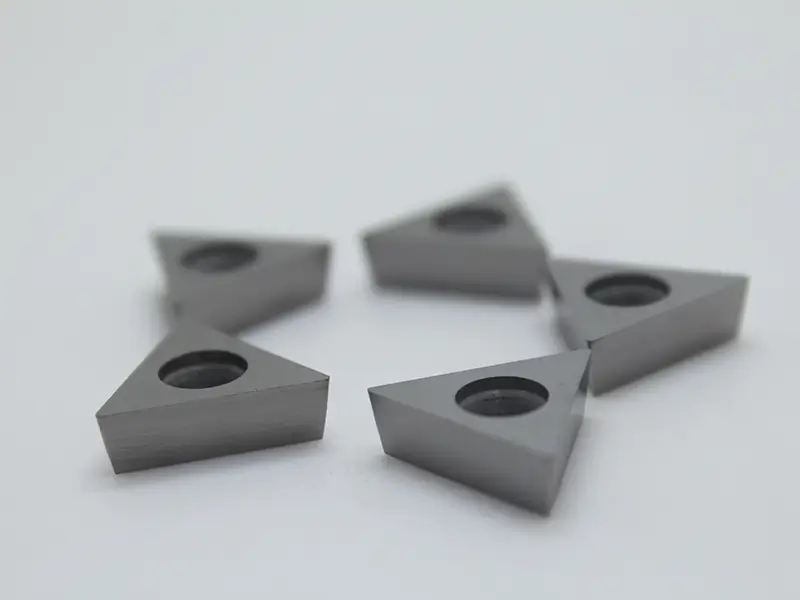
Марки твердосплавных пластин
ISO M — группа применения, обычно связанная с нержавеющими сталями, а не универсальная марка пластины. Проверяйте рекомендации поставщика для конкретной группы стали, состояния и операции; некоторые ферритные или мартенситные стали в руководствах классифицируются иначе.
Геометрия пластины и подготовка кромки
Подходящая положительная геометрия уменьшает силы, но также важны прочность кромки и устойчивость. Выбирайте передний угол, подготовку и стружколом по материалу, подаче и глубине. Один передний угол не гарантирует ломания стружки и предотвращения наклёпа.
Покрытия твердосплавных пластин
Подходящее покрытие может повысить износостойкость, но результат зависит также от основы, подготовки кромки, заготовки и режимов.
TiAlN
Покрытия типа TiAlN применяются в разных операциях. Проверяйте рекомендации поставщика для марки нержавеющей стали, операции и охлаждения, не считая само название покрытия гарантией пригодности.
AlTiN
Покрытия типа AlTiN могут обеспечивать полезные твёрдость при нагреве и стойкость к окислению в подходящих условиях. Нельзя утверждать, что они просто становятся твёрже при любом повышении температуры: результат зависит от системы покрытия и условий работы.
Покрытия PVD
PVD — физическое осаждение из паровой фазы и системы покрытий CVD применяются на марках для нержавеющей стали. PVD подходит для кромок, требующих тонких покрытий, но выбор зависит от операции и марки, а не универсального предпочтения.
Положительные и отрицательные пластины
Положительные пластины
Подходящая положительная режущая геометрия уменьшает силы и полезна для нежёстких деталей или тонких стенок. Выбирайте геометрию всей пластины и державки по прочности кромки и контролю стружки; один положительный задний угол не определяет фактический передний угол и не гарантирует снижения температуры.
Негативные пластины
Пластины с нулевым задним углом могут давать прочную опору кромки, но эффективная режущая геометрия также зависит от стружколома и державки. Для черновой обработки выбирайте марку, геометрию, подачу и глубину в пределах возможностей станка и закрепления, не предполагая, что любая негативная пластина прочнее.
Твердосплавные концевые фрезы для нержавеющей стали
При фрезеровании нержавеющей стали согласуйте фрезу и режимы со сплавом, врезанием, отводом стружки и жёсткостью наладки. Устраняйте вибрации и перегрев на уровне всего процесса, не ожидая, что инструмент компенсирует нестабильную установку.
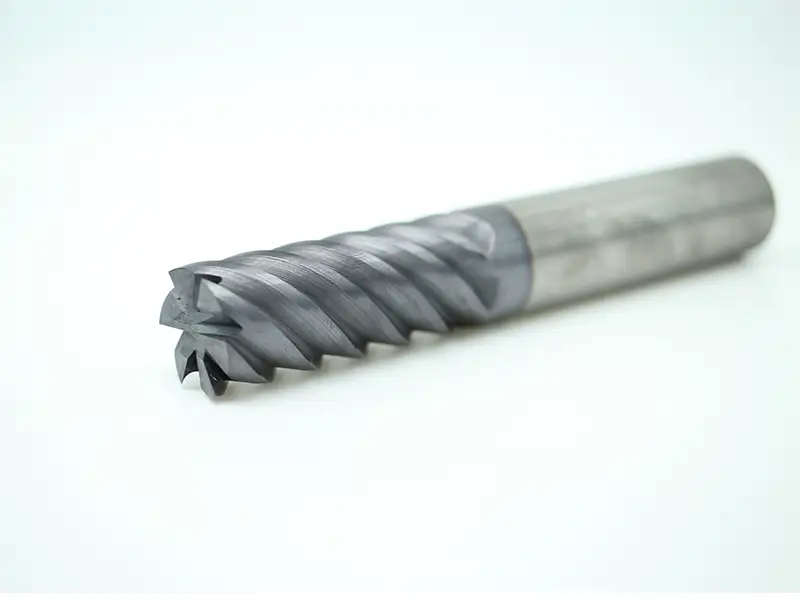
Число зубьев и геометрия
Выбирайте число зубьев по врезанию, пространству для стружки, материалу и станку. Большее число допускает повышенную минутную подачу при подходящей подаче на зуб, но уменьшает стружечное пространство при пазах и тяжёлом врезании. Переменная спираль или шаг помогают снизить автоколебания в подходящих условиях, но не устраняют все вибрации.
Попутное фрезерование часто предпочтительно на правильно управляемом станке с компенсацией люфта. В точке резания подача заготовки относительно фрезы совпадает с касательным движением фрезы; при периферийной обработке стружка обычно начинается толстой и становится тоньше. Выбирайте стратегию по установке и состоянию поверхности, не обещая универсального снижения нагрева или увеличения стойкости концевой фрезы .
Трохоидальное фрезерование
Трохоидальные стратегии используют поступательно развивающиеся криволинейные траектории для контроля радиального зацепления. Они могут допускать большую осевую глубину при достаточных длине, жёсткости и стружкоотводе. Снижение стоимости цикла или износа нужно подтверждать; вся длина канавки не становится автоматически рабочей.
Твердосплавные свёрла для нержавеющей стали
При сверлении нержавеющей стали важны отвод стружки, подача СОЖ, соосность и режимы. Метод зависит от диаметра и глубины отверстия, конструкции сверла и состояния материала; сверление не обязательно является самой сложной операцией в каждой задаче.
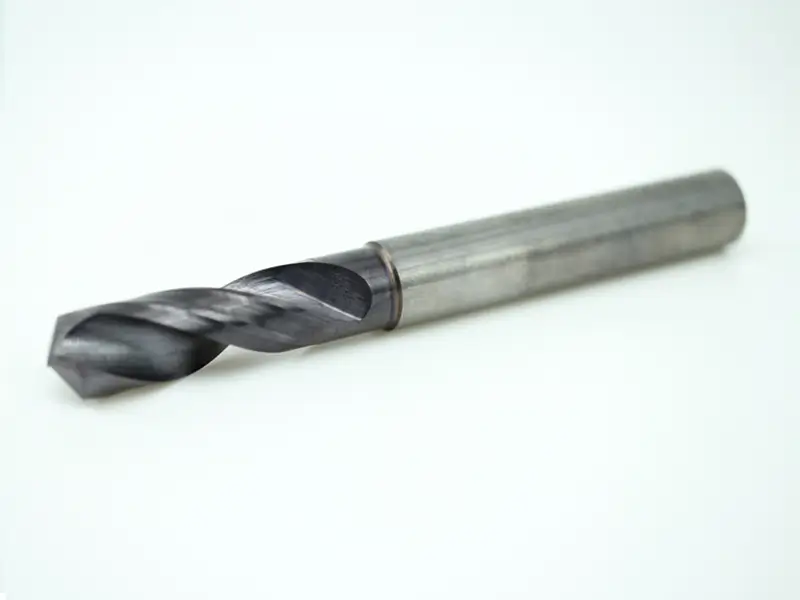
Выбор свёрл HSS и твердосплавных свёрл
Подходящие сверла HSS и кобальтсодержащие HSS обрабатывают нержавеющую сталь; плавление не является обычным характерным видом отказа. Твердосплавные свёрла обеспечивают большую жёсткость и производительность при подходящей наладке, но требуют правильных соосности, опоры и режимов. Перед заменой выясните причины износа, перегрузки или забивания стружкой.
Геометрия сверла
Выбирайте геометрию вершины, подточку перемычки, канавки и марку инструмента под нержавеющий материал, диаметр и глубину отверстия. Один угол вершины не гарантирует самоцентрирования, а увеличенная перемычка может повышать осевую силу при неподходящей геометрии. Соблюдайте рекомендации поставщика по входу и режимам резания.
Свёрла с внутренней подачей СОЖ
Для сверления глубоких отверстий, инструмент с внутренней подачей СОЖ улучшает её доставку к кромке и стружкоотвод при заданных давлении и расходе. Требования зависят от конструкции сверла и глубины; используйте полный процесс поставщика, не предполагая обязательного отказа всех других методов.
Выбор режущего инструмента по операции
Для успеха каждой операции нужны немного разные приоритеты.
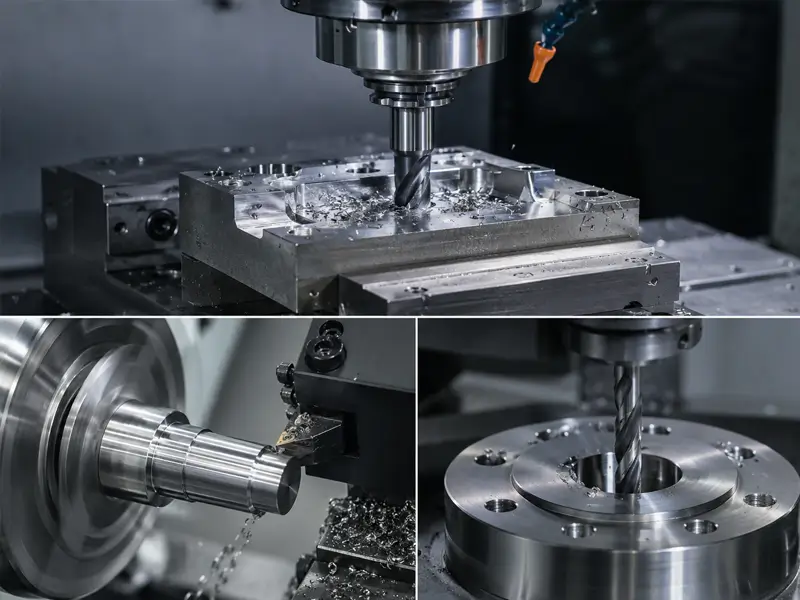
Точение CNC
Для точения выбирайте стружколом, рекомендуемый диапазон подачи и глубины которого соответствует операции и материалу. Если стружка длинная или запутывается, пересмотрите геометрию, зацепление, режимы и подачу СОЖ в пределах инструмента и установки. Не увеличивайте подачу без разбора и останавливайте станок перед удалением скопившейся стружки.
Фрезерование CNC
Избегайте ненужных выдержек и трения при обработке нержавеющей стали. Степень наклёпа зависит от марки, контакта и режимов; он не возникает мгновенно после каждой паузы. Контролируйте вход, выход и нагрузку на зуб.
Сверление и обработка отверстий
Выбирайте непрерывное сверление или цикл с периодическим выводом по конструкции сверла, глубине, материалу и подаче СОЖ. Сам вывод не упрочняет дно отверстия. Если он предусмотрен, соблюдайте рекомендованные зазор и повторный вход; не вдавливайте сверло обратно в рез.
Справочные сведения о скорости, подаче и глубине резания
Получайте исходные режимы у поставщика для конкретных инструмента, состояния материала, диаметра и операции. При контролируемой корректировке следите за нагрузкой, износом, стружкой и измеренным качеством детали; одного звука недостаточно для оценки наладки.
Скорость резания (футы поверхности в минуту)
При точении 304 или 316 выбирайте скорость резания по данным выбранной марки. Перед изменением скорости определите механизм износа и состояние установки; один диапазон SFM не охватывает все пластины и операции.
Скорость подачи
При фрезеровании выбирайте подачу на зуб по диаметру, геометрии кромки, материалу и радиальному врезанию. При необходимости применяйте коррекцию утонения стружки по методике поставщика, а не универсальному диапазону дюймов на зуб.
Глубина резания
Выбирайте глубину черновой и чистовой обработки в допустимом диапазоне врезания инструмента и пределах возможностей станка и закрепления. Подходящие толщина стружки и геометрия кромки помогают избежать трения без резания. Универсальной минимальной глубины чистовой обработки для любого инструмента и нержавеющей стали не существует.
Охлаждение и смазывание при обработке нержавеющей стали
Выбирайте СОЖ или сухую обработку по операции, марке инструмента, материалу и рекомендациям поставщика. Точение, сверление и прерывистое фрезерование могут требовать разных подходов к теплу и стружке.
Обильная подача и СОЖ высокого давления
Направленная СОЖ высокого давления улучшает контроль стружки в подходящих операциях, но давление, расход, положение сопла, фильтрация и допустимые параметры оборудования должны соответствовать инструменту. Большее давление не всегда лучше, а порог 1000 PSI не является общим требованием.
Риски сухой обработки
Сухая обработка подходит для некоторых проверенных операций фрезерования нержавеющей стали, тогда как многие токарные и сверлильные процессы выигрывают от подходящей СОЖ. Следуйте стратегии поставщика и избегайте неконтролируемых тепловых циклов; твёрдый сплав не обязательно разрушается за секунды без СОЖ.
Виды износа инструмента и их значение
Вид износа помогает диагностике, но сходные повреждения имеют разные причины. Перед коррекцией оценивайте инструмент вместе с режимами, стружкообразованием, охлаждением и наладкой.
Наростообразование
Нарост — материал, налипший на режущую кромку. Проверьте скорость резания, состояние кромки, геометрию, покрытие и смазку; увеличение скорости иногда помогает, но не является универсальным решением.
Износ по задней поверхности
Износ по задней поверхности распространён. Если он развивается слишком быстро, оценивайте скорость, марку, абразивность, нагрузку кромки и охлаждение, а не объясняйте всё одной скоростью.
Выкрашивание
Выкрашивание вызывают нестабильное зацепление, перегрузка, повторное резание стружки, тепловые циклы и неподходящая подготовка кромки или марка. Найдите причину и скорректируйте процесс; одной более вязкой марки может быть недостаточно.
Выемочный износ
Выемочный износ часто развивается у линии глубины резания и связан с наклёпанным материалом, абразивным или химическим воздействием. Изменение врезания может перераспределять износ, если геометрия позволяет, но также проверьте марку, подготовку кромки и режимы.
Отделка поверхности после обработки с ЧПУ
Дополнительная обработка нужна только по требованиям чертежа или эксплуатации. Для заданной поверхности выбирайте радиус вершины и подачу вместе с оценкой устойчивости и геометрии; больший радиус и меньшая подача не всегда лучше. Пассивация и электрополирование решают отдельные задачи поверхности и коррозионной стойкости и не обязательны после каждой механической операции.
Итоги
Успешная обработка нержавеющей стали требует инструмента и режимов, соответствующих марке, состоянию материала, операции и установке. Контролируйте стружкообразование, износ и тепловые эффекты, соблюдайте схему охлаждения и проверяйте размеры и поверхность.
Частые вопросы
Какая марка твердосплавной пластины лучше для нержавеющей стали 316?
Выбирайте рекомендованные поставщиком марку и стружколом под 316, операцию и устойчивость наладки. Могут подходить варианты PVD и CVD. Одно содержание молибдена не определяет покрытие и не гарантирует стойкости к выкрашиванию.
Сколько зубьев нужно твердосплавной фрезе для нержавеющей стали?
Число зубьев зависит от диаметра, врезания, пространства для стружки и станка. Четыре, пять или больше зубьев подходят для разных стратегий; сравнивайте рекомендации, не считая пять универсально лучшим вариантом.
Почему твердосплавные свёрла постоянно ломаются в нержавеющей стали?
Проверьте отвод стружки, необходимую подачу СОЖ, скорость и подачу, биение, соосность, закрепление и состояние сверла. Внутренний подвод СОЖ может помочь в предусмотренных условиях, но не устраняет все причины поломки сверла.
Можно ли использовать одинаковые пластины для 304 и дуплексной нержавеющей стали?
Некоторые марки и геометрии охватывают 304 и отдельные дуплексные стали, но нужно подтвердить диапазон поставщика и применять разные рекомендации по режимам. Скорость и стойкость зависят от состояния материала и операции; изменения одной скорости может быть недостаточно.
Какое покрытие лучше для твердосплавного инструмента по нержавеющей стали?
Универсально лучшего покрытия для нержавеющей стали нет. Подбирайте всю марку, включая основу, покрытие и подготовку кромки, под точение, фрезерование или сверление и конкретный материал. Не делайте вывод только по обозначению AlTiN или TiAlN.