










Zerspanungswerkzeuge für rostfreien Stahl: Auswahl von Hartmetall-Wendeschneidplatten, Schaftfräsern und Bohrern
Rostfreie Stähle unterscheiden sich in ihrer Zerspanbarkeit. Geeignete Werkzeuge und Schnittbedingungen sind nötig, um Verschleiß, Wärme und Spankontrolle zu beherrschen. Dieser Leitfaden erläutert die Auswahl von Wendeschneidplatten, Schaftfräsern und Bohrern für den konkreten Werkstoff, die Bearbeitung und die Maschine.
Inhalt
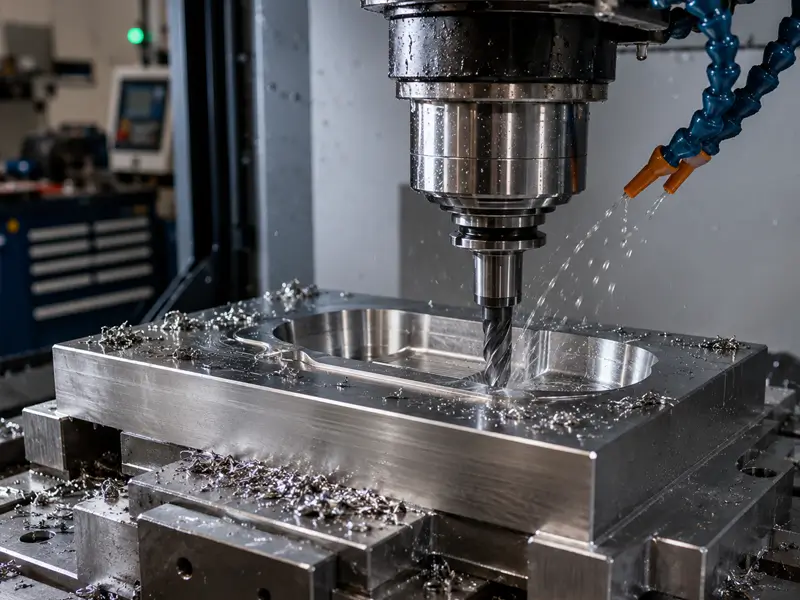
Warum Edelstahl schwer zu bearbeiten ist
Das Zerspanungsverhalten rostfreier Stähle hängt von Legierungsfamilie, Werkstoffzustand und Bearbeitung ab. Kaltverfestigung, Adhäsion, Wärmeübertragung und Spanbildung können den Werkzeugverschleiß beeinflussen. Nutzen Sie daher Empfehlungen für die konkrete Sorte, statt alle rostfreien Stähle gleich zu behandeln.
Kaltverfestigung
Die Kaltverfestigung hängt von Edelstahlsorte und Werkstoffzustand ab und kann durch Reiben oder ungeeignete Schnittbedingungen verstärkt werden. Verwenden Sie eine geeignete scharfe Schneide und Spanlast und vermeiden Sie unnötiges Verweilen. Wählen Sie Schnitttiefe und Einfahrstrategie innerhalb der Grenzen von Werkzeug und Aufbau, statt allgemein tiefe Schnitte vorzuschreiben.
Hohe Zähigkeit
Viele Edelstähle, insbesondere austenitische Sorten, verbinden eine hohe Zähigkeit mit einer Neigung zu Adhäsion und schwieriger Spankontrolle. Diese Eigenschaften variieren nach Sorte und Zustand; wählen Sie Geometrie und Parameter passend zum tatsächlichen Werkstoff.
Rostfreie Stahlsorten und Werkstoffeigenschaften
Rostfreie Stahlsorten und Werkstoffzustände unterscheiden sich in der Zerspanbarkeit. Physikalische Kennwerte allein liefern weder eine Zerspanbarkeitsbewertung noch bestimmen sie das richtige Werkzeug.
Eigenschaft | 304 austenitisch | 316 austenitisch | 430 ferritisch | 410 martensitisch | 2205 Duplex |
Dichte | 8,000 | 8,000 | 7,750 | 7,750 | 7,805 |
Schmelzen | 1400–1450 | 1375–1400 | 1425–1510 | 1480–1530 | 1420–1465 |
Wärme | 500 | 500 | 460 | 460 | 450 |
Spezifischer elektrischer Widerstand | 720 | 740 | 600 | 570 | 800 |
Wärmeleitfähigkeit | 16.2 | 16.3 | 26.1 | 24.9 | 19.0 |
Elastizitätsmodul | 193 | 193 | 200 | 200 | 200 |
Edelstahl 303
303 ist eine gut zerspanbare austenitische Sorte, deren Schwefelzusätze die Zerspanbarkeit und den Spanbruch gegenüber vielen austenitischen Standardsorten verbessern. Wählen Sie sie nur, wenn Korrosionsbeständigkeit, mechanische Eigenschaften und Verarbeitungseigenschaften die Bauteilspezifikation erfüllen.
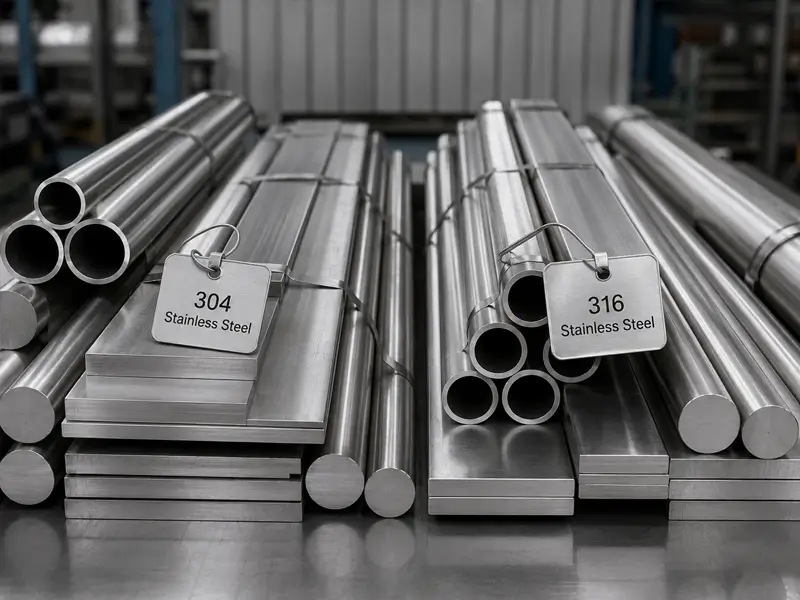
Edelstahl 304
304 ist ein weit verbreiteter austenitischer rostfreier Stahl. Gegenüber dem gut zerspanbaren 303 stellt Standard-304 im Allgemeinen höhere Anforderungen an Spankontrolle und Bearbeitung; Schwefelzusätze in 303 tragen wesentlich zu diesem Unterschied bei. Nutzen Sie geeignete Schneidengeometrie und Spanungsdicke und vermeiden Sie Reiben oder unnötige Verweilzeiten, statt sich auf die Anweisung zu verlassen, gleichmäßigen Druck auszuüben.
Edelstahl 316
316 enthält Molybdän, um die Beständigkeit gegen bestimmte Korrosionsformen zu verbessern. Zerspanbarkeit und Werkzeugverschleiß hängen von Werkstoffzustand, Werkzeugen und Schnittbedingungen ab; ein schnellerer Verschleiß als bei 304 ist nicht bei jedem Vergleich gegeben.
Edelstahl 17-4 PH
17-4 PH ist ein ausscheidungshärtender rostfreier Stahl. Sein Zerspanungsverhalten hängt vom Lieferzustand und der anschließenden Auslagerungsbehandlung ab. Prüfen Sie Werkstoffzustand, Härte und erforderliche Bearbeitungsfolge und wählen Sie Werkzeuge und Schnittdaten entsprechend; eine Wärmebehandlung begründet keine allgemeingültige Anforderung an eine besondere Hartmetallsorte.
Duplex-Edelstahl
Duplex-Edelstahl hat eine ferritisch-austenitische Mikrostruktur; er ist nicht einfach eine Mischung zweier Stähle. Festigkeit und Zerspanungsverhalten erfordern geeignete Werkzeuge, eine steife Abstützung und sortenspezifische Schnittdaten, keine unbestimmte Vorgabe, stets mit niedriger Geschwindigkeit zu arbeiten.
Die richtigen Hartmetallwendeschneidplatten für Edelstahl auswählen
Hartmetallwendeschneidplatten bieten Warmhärte und Verschleißfestigkeit für viele produktive Edelstahlbearbeitungen. Auch Werkzeuge aus HSS und kobaltlegiertem HSS eignen sich für bestimmte Anwendungen. Wählen Sie den Schneidstoff nach Bearbeitung, Maschine und Qualitätsanforderungen, statt Hartmetall grundsätzlich als überlegen anzusehen.
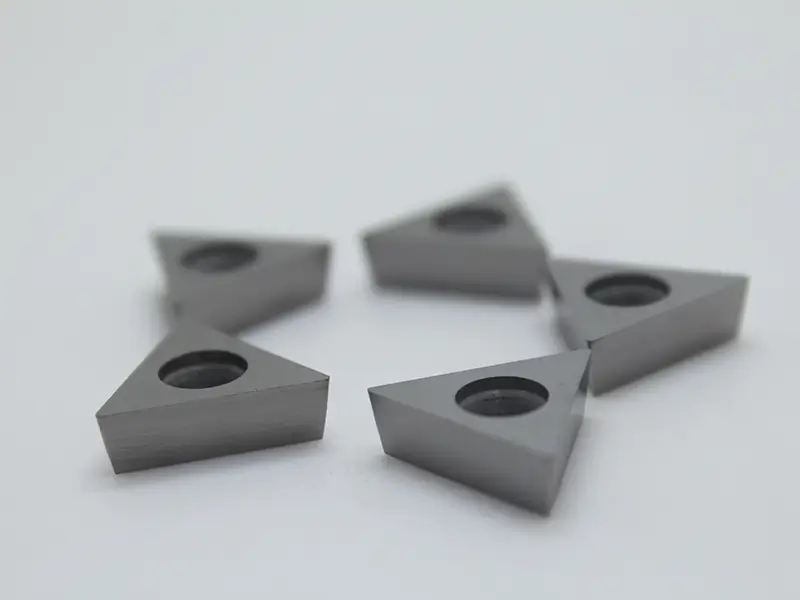
Hartmetall-Schneidstoffsorten
ISO M ist eine häufig mit Edelstählen verbundene Anwendungsgruppe, keine universelle Wendeschneidplattensorte. Prüfen Sie die Lieferantenempfehlung für die konkrete Edelstahlfamilie, den Zustand und die Bearbeitung; einige ferritische oder martensitische Sorten können in Zerspanungsleitfäden anders eingeordnet sein.
Wendeschneidplattengeometrie und Schneidkantenpräparation
Eine geeignete positive Schneidengeometrie kann die Schnittkräfte verringern, doch Schneidkantenfestigkeit und Stabilität müssen ebenfalls berücksichtigt werden. Wählen Sie Spanwinkel, Schneidkantenpräparation und Spanbrecher passend zum Werkstoff sowie zum Vorschub- und Schnitttiefenbereich. Spanbruch und die Vermeidung von Kaltverfestigung werden nicht allein durch den Spanwinkel gewährleistet.
Beschichtungen für Hartmetallwendeschneidplatten
Eine geeignete Beschichtung kann die Verschleißfestigkeit verbessern; die Leistung hängt aber auch von Substrat, Schneidkantenpräparation, Werkstück und Schnittbedingungen ab.
TiAlN
TiAlN-Beschichtungen werden in verschiedenen Zerspanungsanwendungen eingesetzt. Prüfen Sie die Werkzeugherstellerempfehlung für Stahlsorte, Bearbeitung und Kühlstrategie, statt allein den Beschichtungsnamen als Eignungsgarantie anzusehen.
AlTiN
Beschichtungen vom Typ AlTiN können bei geeigneten Anwendungen eine nutzbare Warmhärte und Oxidationsbeständigkeit bieten. Beschreiben Sie sie nicht pauschal als mit steigender Temperatur härter werdend; die Leistung hängt vom Beschichtungssystem und den Betriebsbedingungen ab.
PVD-Beschichtungen
PVD (physikalische Gasphasenabscheidung) und CVD-Beschichtungssysteme werden beide bei Schneidstoffsorten für rostfreie Stähle eingesetzt. PVD kann sich für Schneidkantenausführungen eignen, die dünne Beschichtungen erfordern; die Auswahl hängt jedoch von der Bearbeitung und der Sorte ab und folgt keiner allgemeingültigen Präferenz.
Positive und negative Wendeschneidplatten im Vergleich
Positive Wendeschneidplatten
Eine geeignete positive Schneidengeometrie kann Schnittkräfte verringern und bei schlanken Teilen oder dünnen Wänden Vorteile bieten. Wählen Sie die gesamte Platten- und Haltergeometrie nach erforderlicher Schneidenfestigkeit und Spankontrolle; ein positiver Freiwinkel der Platte allein bestimmt weder den wirksamen Spanwinkel noch garantiert er eine niedrigere Schnitttemperatur.
Negative Wendeschneidplatten
Negativplatten können bei geeigneter Ausführung eine robuste Schneidenabstützung bieten, ihre wirksame Schneidengeometrie hängt jedoch auch von Spanbrecher und Halter ab. Wählen Sie beim Schruppen Sorte, Geometrie, Vorschub und Schnitttiefe innerhalb der Grenzen von Maschine und Werkstückspannung, statt jede Negativplatte für die stärkere Wahl zu halten.
Hartmetallschaftfräser zum Fräsen von Edelstahl
Stimmen Sie beim Fräsen rostfreier Stähle Fräser und Schnittbedingungen auf Legierung, Eingriff, Spanabfuhr und Aufspannsteifigkeit ab. Beherrschen Sie Rattern und Wärme über den gesamten Prozess, statt vom Werkzeug zu erwarten, eine instabile Aufspannung auszugleichen.
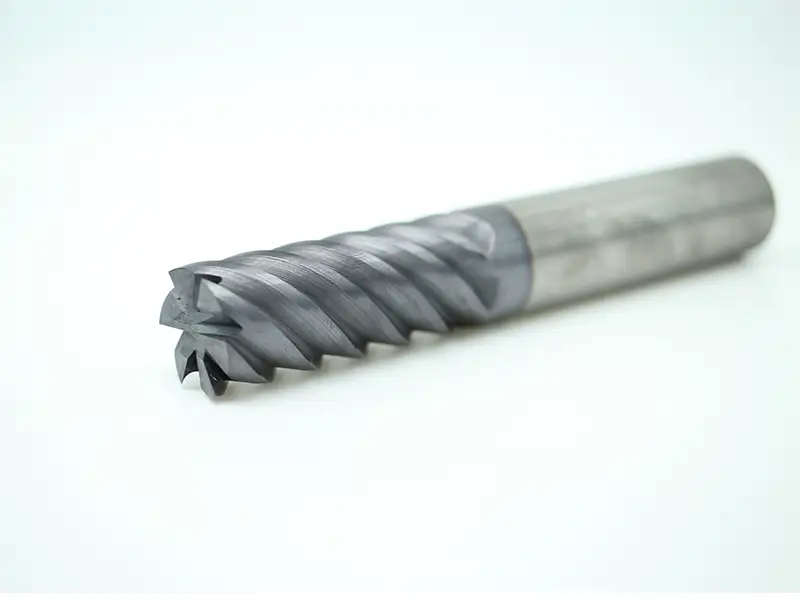
Schneidenzahl und Geometrie
Wählen Sie die Nutenzahl nach Eingriffsbedingungen, verfügbarem Spanraum, Werkstoff und Maschinenleistung. Mehr Nuten können bei geeignetem Zahnvorschub einen höheren Tischvorschub ermöglichen, beim Nutfräsen oder bei großem Eingriff jedoch den Spanraum verringern. Ein variabler Drallwinkel oder eine ungleiche Teilung kann unter geeigneten Bedingungen Rattern mindern, beseitigt Schwingungen aber nicht in jeder Aufspannung.
Auf einer entsprechend gesteuerten Maschine mit Spielkompensation wird häufig Gleichlauffräsen bevorzugt. Am Schneideneingriff verlaufen der Werkstückvorschub relativ zum Fräser und dessen tangentiale Bewegung in gleicher Richtung; beim Umfangsfräsen beginnt der Span im Allgemeinen dick und wird dünner. Wählen Sie die Strategie nach Aufspannung und Oberflächenzustand, statt grundsätzlich weniger Wärme oder eine längere Standzeit für den Schaftfräser zu versprechen.
Trochoidales Fräsen
Trochoidale Strategien nutzen fortschreitende gekrümmte Werkzeugbahnen, um den radialen Eingriff zu steuern. Sie können einen größeren axialen Eingriff ermöglichen, wenn Schneidenlänge, Steifigkeit und Spanabfuhr dies zulassen. Geringere Zykluskosten oder geringerer Werkzeugverschleiß müssen nachgewiesen werden; die gesamte Nutenlänge ist nicht automatisch nutzbar.
Hartmetallbohrer zum Bohren von Edelstahl
Beim Bohren rostfreier Stähle sind Spanabfuhr, Kühlschmierstoffzufuhr, Ausrichtung und Schnittbedingungen zu beachten. Die passende Methode hängt von Bohrungsdurchmesser und -tiefe, Bohrerausführung und Werkstoffzustand ab; Bohren ist nicht bei jeder Aufgabe zwangsläufig die schwierigste Bearbeitung.
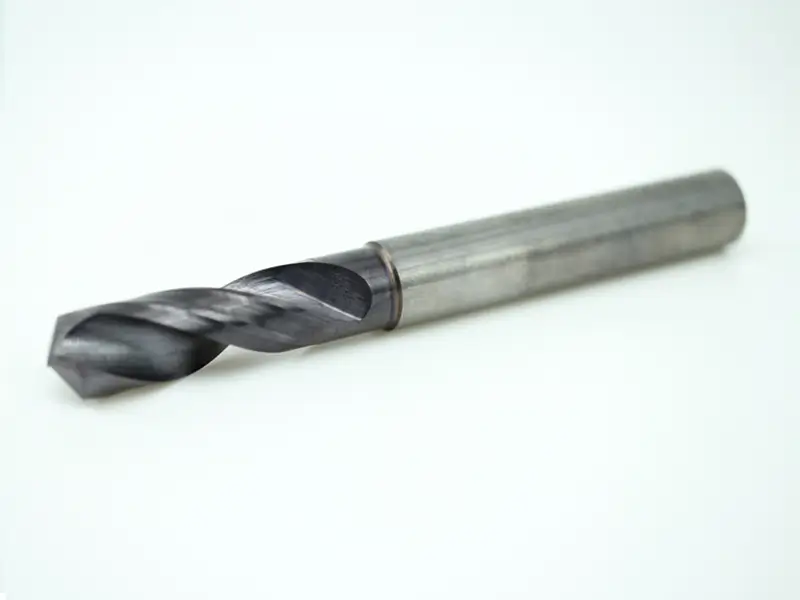
Auswahl von HSS- und Hartmetallbohrern
Geeignete Bohrer aus HSS und kobaltlegiertem HSS können rostfreien Stahl bearbeiten; Schmelzen ist kein typisches, bestimmendes Versagensbild. Hartmetallbohrer bieten bei geeigneten Aufspannungen höhere Steifigkeit und Produktivität, erfordern jedoch passende Ausrichtung, Abstützung und Schnittdaten. Untersuchen Sie Verschleiß, Überlastung oder Spanstau, bevor Sie ein Ersatzwerkzeug auswählen.
Bohrergeometrie
Wählen Sie Spitzengeometrie, Ausspitzung, Nutenausführung und Schneidstoffsorte passend zum rostfreien Werkstoff sowie zu Bohrungsdurchmesser und -tiefe. Der Spitzenwinkel allein gewährleistet keine Selbstzentrierung; ein dickerer Kern kann bei ungeeigneter Geometrie die Vorschubkraft erhöhen. Beachten Sie die Einfahr- und Schnittempfehlungen des Werkzeugherstellers.
Bohrer mit Innenkühlung
Beim Tieflochbohren können innengekühlte Werkzeuge bei vorgegebenem Druck und Volumenstrom die Versorgung der Schneidzone und die Spanabfuhr verbessern. Die Anforderungen hängen von Bohrerausführung und Bohrtiefe ab; nutzen Sie den vollständigen Prozess des Herstellers, statt anzunehmen, jede andere Methode müsse scheitern.
Werkzeugstrategie nach Bearbeitungsverfahren
Jede Bearbeitung erfordert etwas andere Schwerpunkte, um erfolgreich zu sein.
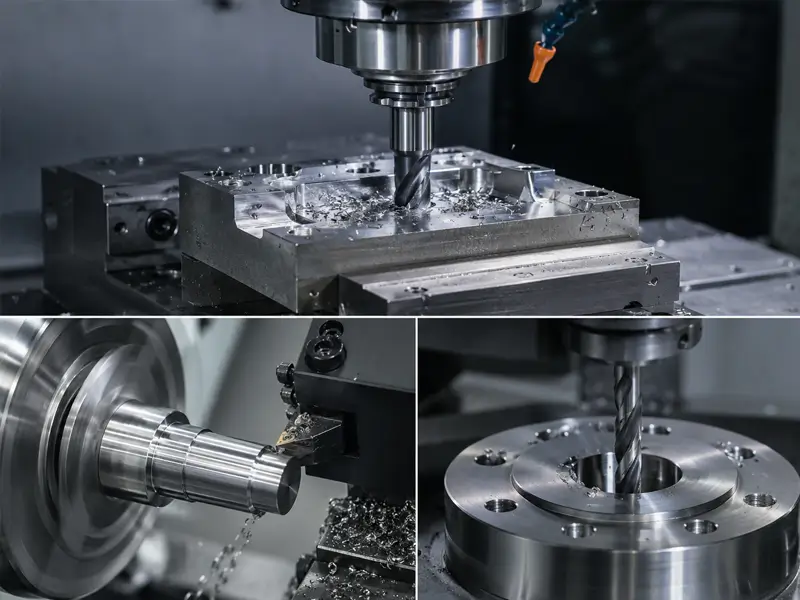
CNC-Drehen
Wählen Sie beim Drehen einen Spanbrecher, dessen empfohlener Vorschub- und Schnitttiefenbereich zu Bearbeitung und Werkstoff passt. Bleiben Späne lang oder verwickeln sie sich, prüfen Sie Geometrie, Eingriff, Schnittdaten und Kühlschmierstoffzufuhr innerhalb der Werkzeug- und Aufspanngrenzen. Erhöhen Sie den Vorschub nicht wahllos und halten Sie die Maschine an, bevor Sie angesammelte Späne entfernen.
CNC-Fräsen
Vermeiden Sie beim Zerspanen rostfreier Stähle unnötige Verweilzeiten und Reiben. Das Ausmaß der Kaltverfestigung hängt von Sorte, Kontakt und Schnittbedingungen ab; sie tritt nicht bei jeder Unterbrechung sofort ein. Steuern Sie Ein- und Austritt sowie Spanungsdicke entsprechend.
Bohren und Bohrungsbearbeitung
Wählen Sie kontinuierliches Bohren oder einen Bohrzyklus mit Rückzug entsprechend Bohrerausführung, Bohrtiefe, Werkstoff und Kühlschmierstoffzufuhr. Ein Rückzug verfestigt den Bohrungsgrund nicht zwangsläufig. Ist ein solcher Zyklus vorgesehen, verwenden Sie den empfohlenen Freifahrweg und Wiedereintritt; zwingen Sie den Bohrer nicht zurück in den Schnitt.
Richtwerte für Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Beziehen Sie Ausgangsparameter für das konkrete Werkzeug, den Werkstoffzustand, den Durchmesser und die Bearbeitung vom Hersteller. Überwachen Sie bei kontrollierten Anpassungen Belastung, Verschleiß, Spankontrolle und gemessene Werkstückqualität; das Geräusch allein reicht als Einstellkriterium nicht aus.
Schnittgeschwindigkeit (Fuß pro Minute)
Wählen Sie beim Drehen von 304 oder 316 die Schnittgeschwindigkeit anhand der Anwendungsdaten der gewählten Sorte. Untersuchen Sie Verschleißmechanismus und Aufspannung, bevor Sie die Geschwindigkeit ändern; ein einziger SFM-Bereich deckt nicht alle Wendeschneidplatten und Bearbeitungen ab.
Vorschubgeschwindigkeit
Wählen Sie beim Fräsen den Zahnvorschub passend zu Fräserdurchmesser, Schneidengeometrie, Werkstoff und radialem Eingriff. Berücksichtigen Sie bei Bedarf die Spanverdünnung nach der Methode des Herstellers, statt einen universellen Bereich in Zoll pro Zahn anzusetzen.
Schnitttiefe
Wählen Sie Schrupp- und Schlichtzustellungen innerhalb des Eingriffsbereichs des Werkzeugs sowie der Grenzen von Maschine und Werkstückspannung. Vermeiden Sie Reiben durch geeignete Spanungsdicke und Schneidengeometrie. Eine allgemeingültige Mindestzustellung beim Schlichten gibt es nicht für jedes Werkzeug und jede rostfreie Stahlsorte.
Kühlung und Schmierung bei der Edelstahlbearbeitung
Wählen Sie Kühlschmierstoff oder Trockenbearbeitung nach Bearbeitung, Schneidstoffsorte, Werkstoff und Herstellerempfehlung. Drehen, Bohren und unterbrochenes Fräsen können unterschiedliche Strategien für Wärmehaushalt und Spankontrolle erfordern.
Überflutungskühlung und Hochdruckkühlung
Gezielt zugeführter Hochdruckkühlschmierstoff kann bei geeigneten Bearbeitungen die Spankontrolle verbessern; Druck, Volumenstrom, Düsenposition, Filtration und zulässige Betriebswerte der Ausrüstung müssen jedoch zum Werkzeug passen. Höherer Druck ist nicht grundsätzlich besser, und ein fester Grenzwert von 1000 PSI ist keine allgemeine Anforderung.
Risiken der Trockenbearbeitung
Trockenbearbeitung ist für einige qualifizierte Fräsanwendungen in rostfreiem Stahl geeignet, während viele Dreh- und Bohrprozesse von einer passenden Kühlschmierstoffzufuhr profitieren. Beachten Sie die Strategie des Werkzeugherstellers und vermeiden Sie unkontrollierte Temperaturwechsel; Hartmetall versagt ohne Kühlschmierstoff nicht zwangsläufig innerhalb von Sekunden.
Werkzeugverschleißbilder und ihre Bedeutung
Verschleißbilder liefern Hinweise zur Diagnose, ähnliche Schäden können aber unterschiedliche Ursachen haben. Prüfen Sie das Werkzeug zusammen mit Schnittdaten, Spanbildung, Kühlung und Aufspannzustand, bevor Sie eine Korrekturmaßnahme wählen.
Aufbauschneide
Eine Aufbauschneide besteht aus Material, das an der Schneidkante haftet. Prüfen Sie Schnittgeschwindigkeit, Kantenzustand, Geometrie, Beschichtung und Schmierung; eine höhere Geschwindigkeit kann in manchen Fällen helfen, ist aber kein allgemeingültiges Gegenmittel.
Freiflächenverschleiß
Freiflächenverschleiß ist eine häufige Verschleißform. Schreitet er zu schnell voran, prüfen Sie Schnittgeschwindigkeit, Sorte, Abrasion, Schneidenbelastung und Kühlung, statt ihn allein auf die Geschwindigkeit zurückzuführen.
Schneidenausbrüche
Ausbrüche können durch instabilen Eingriff, Überlastung, erneutes Zerschneiden von Spänen, Temperaturwechsel oder eine ungeeignete Schneidkantenpräparation beziehungsweise Sorte entstehen. Ermitteln Sie die Ursache und passen Sie den Prozess an; eine zähere Sorte allein löst das Problem möglicherweise nicht.
Kerbverschleiß
Kerbverschleiß entsteht häufig an der Schnitttiefenlinie und kann mit kaltverfestigtem Material, Abrasion oder chemischen Einflüssen zusammenhängen. Eine Änderung des Eingriffs kann den Verschleiß verteilen, sofern die Geometrie dies zulässt; prüfen Sie aber auch Sorte, Schneidkantenpräparation und Schnittbedingungen.
Oberflächenveredelung nach der CNC-Bearbeitung
Eine Nachbearbeitung ist nur erforderlich, wenn Zeichnung oder Einsatzanforderungen sie verlangen. Wählen Sie Eckenradius und Vorschub unter Berücksichtigung von Stabilität und Geometrie, um die vorgegebene Oberflächengüte zu erreichen; ein größerer Radius und ein kleinerer Vorschub sind nicht immer besser. Passivieren oder Elektropolieren erfüllt gesonderte Oberflächen- und Korrosionsanforderungen und ist nicht automatisch nach jeder Zerspanung nötig.
Zusammenfassung
Erfolgreiches Zerspanen rostfreier Stähle erfordert Werkzeuge und Schnittbedingungen, die zur Sorte, zum Werkstoffzustand, zur Bearbeitung und zur Aufspannung passen. Kontrollieren Sie Spanbildung, Verschleiß und thermische Einflüsse, verwenden Sie die vorgesehene Kühlschmierstoffstrategie und prüfen Sie die erzielten Maße und die Oberflächenqualität.
Häufige Fragen
Welche Hartmetallsorte eignet sich am besten für Edelstahl 316?
Wählen Sie eine vom Hersteller empfohlene Sorte und einen Spanbrecher passend zu 316, zur Bearbeitung und zur Stabilität der Aufspannung. Sowohl PVD- als auch CVD-Ausführungen können geeignet sein. Der Molybdängehalt allein bestimmt weder die Beschichtungswahl noch garantiert er Ausbruchfestigkeit.
Wie viele Schneiden sollte ein Hartmetallschaftfräser für Edelstahl haben?
Die Nutenzahl hängt von Fräserdurchmesser, Eingriff, Spanraum und Maschinenleistung ab. Vier, fünf oder mehr Nuten können zu unterschiedlichen Strategien passen; vergleichen Sie die Werkzeugempfehlungen, statt fünf Nuten grundsätzlich für besser zu halten.
Warum brechen meine Hartmetallbohrer bei Edelstahl immer wieder?
Prüfen Sie Spanabfuhr, erforderliche Kühlschmierstoffzufuhr, Vorschub und Geschwindigkeit, Rundlauf, Ausrichtung, Werkstückspannung und Bohrerzustand. Innenkühlung kann helfen, wenn sie vorgesehen ist, behebt aber nicht jede Ursache für Bohrerbruch.
Kann ich dieselben Hartmetallwendeschneidplatten für Edelstahl 304 und Duplex-Edelstahl verwenden?
Einige Sorten und Geometrien eignen sich sowohl für 304 als auch für bestimmte Duplexstähle; bestätigen Sie jedoch den Werkstoffbereich des Herstellers und verwenden Sie getrennte Schnittempfehlungen. Werkstoffzustand und Bearbeitung bestimmen Geschwindigkeit und erreichbare Standzeit; eine reine Geschwindigkeitsänderung reicht möglicherweise nicht aus.
Welche Beschichtung eignet sich am besten für Hartmetallwerkzeuge bei Edelstahl?
Für rostfreien Stahl gibt es keine allgemein beste Beschichtung. Wählen Sie die vollständige Schneidstoffsorte einschließlich Substrat, Beschichtung und Schneidkantenpräparation passend zum Drehen, Fräsen oder Bohren und zum konkreten Werkstoff. Leiten Sie die Leistung nicht allein aus einer AlTiN- oder TiAlN-Bezeichnung ab.