










Outils de coupe pour acier inoxydable : choisir les plaquettes en carbure, les fraises et les forets
Les aciers inoxydables diffèrent par leur usinabilité, et des outils et conditions de coupe adaptés sont nécessaires pour maîtriser l’usure, la chaleur et les copeaux. Ce guide explique comment choisir les plaquettes, les fraises en bout et les forets selon le matériau, l’opération et la machine réels.
Sommaire
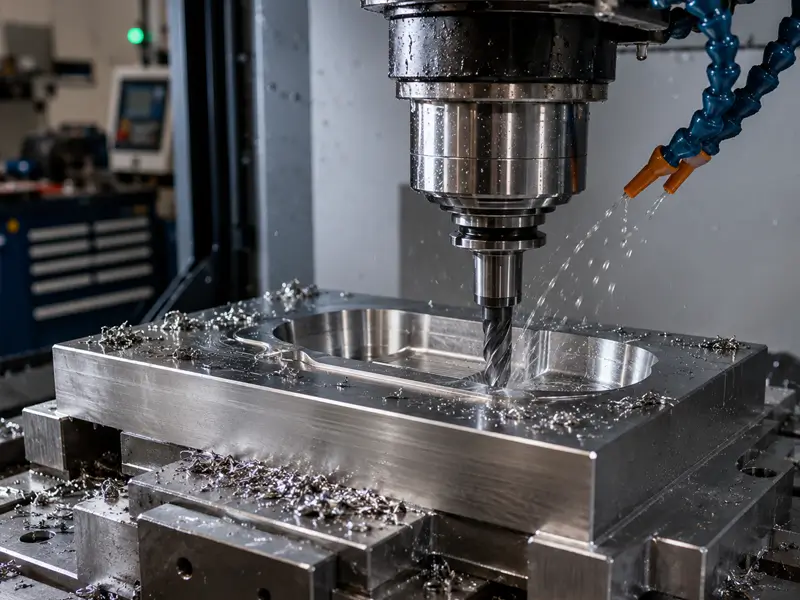
Pourquoi l’acier inoxydable est difficile à usiner
Le comportement des aciers inoxydables à l’usinage dépend de la famille d’alliage, de l’état du matériau et de l’opération. L’écrouissage, l’adhésion, le transfert thermique et la formation des copeaux peuvent influencer l’usure de l’outil ; utilisez donc les recommandations propres à la nuance plutôt que de traiter tous les inox de la même façon.
Écrouissage
L’écrouissage varie selon la nuance et l’état de l’acier inoxydable et peut être aggravé par le frottement ou des conditions de coupe inadaptées. Utilisez une arête vive et une charge de copeau appropriées et évitez les arrêts inutiles en coupe. Choisissez la profondeur de passe et la stratégie d’entrée dans les limites de l’outil et du montage, plutôt que d’appliquer une règle universelle de coupe profonde.
Ténacité élevée
De nombreux aciers inoxydables, notamment les nuances austénitiques, associent une ténacité élevée à une tendance à l’adhésion et à un contrôle difficile des copeaux. Ces propriétés varient selon la nuance et l’état ; choisissez la géométrie et les paramètres pour le matériau réel.
Nuances d’acier inoxydable et propriétés des matériaux
L’usinabilité varie selon la nuance d’acier inoxydable et l’état du matériau. Les seules propriétés physiques ne constituent pas un indice d’usinabilité et ne déterminent pas l’outil approprié.
Propriété | 304 austénitique | 316 austénitique | 430 ferritique | 410 martensitique | 2205 duplex |
Masse volumique | 8,000 | 8,000 | 7,750 | 7,750 | 7,805 |
Fusion | 1400–1450 | 1375–1400 | 1425–1510 | 1480–1530 | 1420–1465 |
Chaleur | 500 | 500 | 460 | 460 | 450 |
Résistivité électrique | 720 | 740 | 600 | 570 | 800 |
Conductivité thermique | 16.2 | 16.3 | 26.1 | 24.9 | 19.0 |
Module d’élasticité | 193 | 193 | 200 | 200 | 200 |
Acier inoxydable 303
Le 303 est une nuance austénitique de décolletage dont les ajouts de soufre améliorent l’usinabilité et la fragmentation des copeaux par rapport à de nombreuses nuances austénitiques standard. Ne le choisissez que si ses propriétés de corrosion, ses caractéristiques mécaniques et son aptitude à la fabrication répondent à la spécification de la pièce.
Acier inoxydable 304
Le 304 est un acier inoxydable austénitique très utilisé. Par rapport au 303 à usinabilité améliorée, le 304 standard présente généralement davantage de difficultés d’usinage et de maîtrise des copeaux ; les ajouts de soufre dans le 303 expliquent une part importante de cette différence. Utilisez une géométrie et une charge de copeau adaptées, et évitez le frottement ou les arrêts inutiles plutôt que de vous fier à une consigne de pression constante.
Acier inoxydable 316
Le 316 contient du molybdène pour améliorer la résistance à certaines formes de corrosion. L’usinabilité et l’usure des outils dépendent de l’état du matériau, de l’outillage et des conditions de coupe ; une usure plus rapide qu’avec le 304 n’est pas systématique dans toutes les comparaisons.
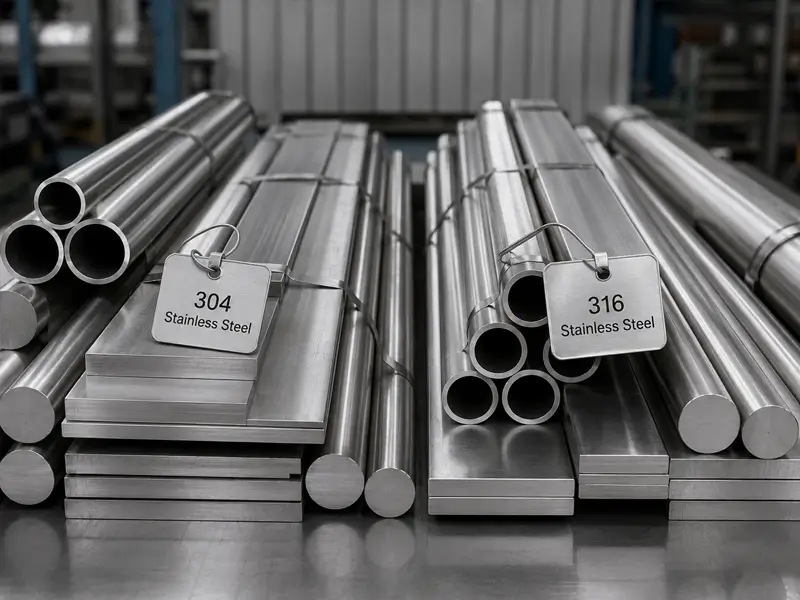
Acier inoxydable 17-4 PH
Le 17-4 PH est un acier inoxydable à durcissement structural. Son comportement à l’usinage dépend de l’état de livraison et du traitement de vieillissement ultérieur. Confirmez l’état du matériau, sa dureté et la séquence d’usinage requise, puis choisissez les outils et paramètres de coupe en conséquence ; un traitement thermique n’impose pas universellement une nuance carbure spéciale.
Acier inoxydable duplex
L’acier inoxydable duplex possède une microstructure ferritique-austénitique ; il ne s’agit pas simplement de deux aciers mélangés. Sa résistance et son comportement à l’usinage exigent un outillage adapté, un support rigide et des données de coupe propres à la nuance, plutôt qu’une consigne vague imposant toujours une faible vitesse.
Choisir les bonnes plaquettes carbure pour l’acier inoxydable
Les plaquettes carbure offrent une dureté à chaud et une résistance à l’usure adaptées à de nombreuses opérations productives sur acier inoxydable. Les outils en HSS et en HSS allié au cobalt conviennent également à certaines applications. Choisissez le matériau de l’outil selon l’opération, la machine et les exigences de qualité, plutôt que de supposer que le carbure est toujours supérieur.
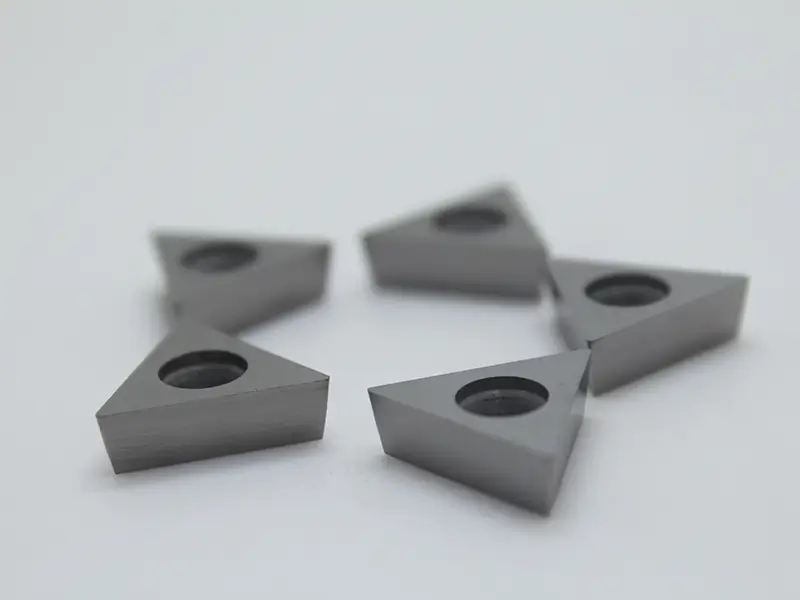
Nuances de plaquettes carbure
ISO M est un groupe d’applications couramment associé aux aciers inoxydables, et non une nuance universelle de plaquette. Vérifiez la recommandation du fournisseur pour la famille d’inox, l’état et l’opération concernés ; certaines nuances ferritiques ou martensitiques peuvent être classées différemment dans les guides d’usinage.
Géométrie des plaquettes et préparation des arêtes
Une géométrie de coupe positive adaptée peut réduire les efforts de coupe, mais il faut également considérer la résistance de l’arête et la stabilité. Choisissez l’angle de coupe, la préparation d’arête et le brise-copeaux selon le matériau et la plage d’avance et de profondeur de passe. L’angle de coupe seul ne garantit ni la fragmentation des copeaux ni la prévention de l’écrouissage.
Revêtements des plaquettes carbure
Un revêtement adapté peut améliorer la résistance à l’usure, mais les performances dépendent aussi du substrat, de la préparation d’arête, de la pièce et des conditions de coupe.
TiAlN
Les revêtements de type TiAlN sont utilisés dans diverses applications de coupe. Vérifiez la recommandation du fournisseur pour la nuance d’inox, l’opération et la stratégie de refroidissement, plutôt que de considérer le seul nom du revêtement comme une garantie d’aptitude.
AlTiN
Les revêtements de type AlTiN peuvent offrir une dureté à chaud et une résistance à l’oxydation utiles dans des applications adaptées. Ne les décrivez pas simplement comme devenant plus durs dès que la température augmente ; les performances dépendent du système de revêtement et des conditions de fonctionnement.
Revêtements PVD
PVD (dépôt physique en phase vapeur) et les systèmes de revêtement CVD sont tous deux utilisés sur les nuances de coupe destinées aux aciers inoxydables. Le PVD peut convenir aux préparations d’arête nécessitant des revêtements minces, mais le choix dépend de l’opération et de la nuance, sans préférence universelle.
Plaquettes positives et négatives : comparaison
Plaquettes positives
Une géométrie de coupe positive adaptée peut réduire les efforts et être bénéfique pour les pièces élancées ou les parois minces. Choisissez la géométrie complète de la plaquette et du porte-outil selon la résistance d’arête et la maîtrise des copeaux requises ; la dépouille positive de la plaquette ne définit pas à elle seule l’angle de coupe effectif et ne garantit pas une température de coupe plus basse.
Plaquettes négatives
Les plaquettes négatives peuvent offrir un soutien robuste de l’arête dans des conceptions adaptées, mais leur géométrie de coupe effective dépend aussi du brise-copeaux et du porte-outil. Pour l’ébauche, choisissez la nuance, la géométrie, l’avance et la profondeur de passe dans les limites de la machine et du bridage, plutôt que de supposer que toute plaquette négative est plus résistante.
Fraises en carbure pour le fraisage de l’acier inoxydable
Pour le fraisage de l’inox, adaptez la fraise et les conditions de coupe à l’alliage, à l’engagement, à l’évacuation des copeaux et à la rigidité du montage. Traitez le broutement et la chaleur par l’ensemble du procédé plutôt que d’attendre de l’outil qu’il tolère un montage instable.
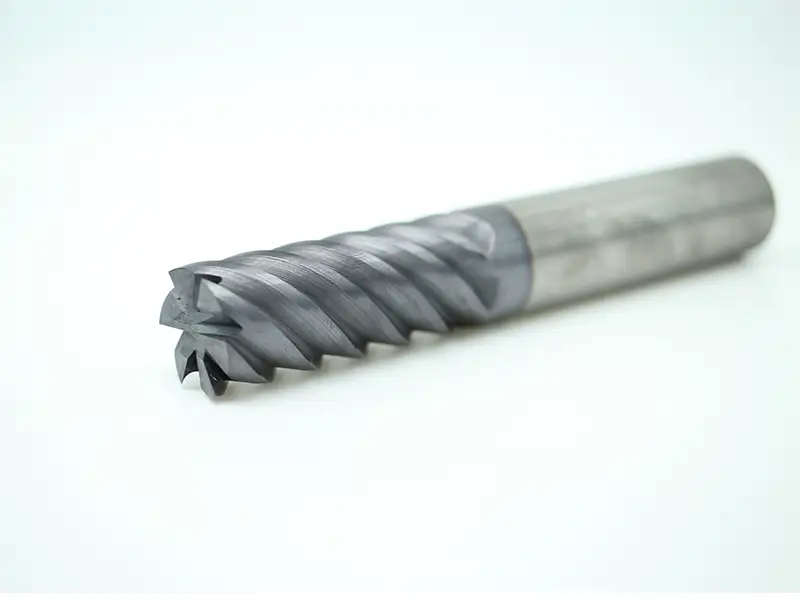
Nombre de dents et géométrie
Choisissez le nombre de goujures selon l’engagement, l’espace disponible pour les copeaux, le matériau et les capacités de la machine. Un nombre accru de goujures peut permettre une avance de table plus élevée avec une avance par dent adaptée, mais réduire l’espace pour les copeaux lors du rainurage ou d’un engagement important. Une hélice ou un pas variable peut atténuer le broutement dans des conditions adaptées, sans éliminer les vibrations dans tous les montages.
Le fraisage en avalant est souvent préféré sur une machine correctement commandée et compensée en jeu. Au contact de coupe, l’avance de la pièce par rapport à la fraise suit le même sens que le mouvement tangentiel de celle-ci ; en fraisage périphérique, le copeau commence généralement épais puis s’amincit. Choisissez la stratégie selon le montage et l’état de surface, plutôt que de promettre systématiquement moins de chaleur ou une durée de vie accrue pour la fraise en bout.
Fraisage trochoïdal
Les stratégies trochoïdales utilisent des trajectoires courbes progressives pour maîtriser l’engagement radial. Elles peuvent permettre un engagement axial plus important lorsque la longueur de coupe, la rigidité et l’évacuation des copeaux le permettent. La réduction du coût par cycle ou de l’usure doit être vérifiée ; toute la longueur des goujures n’est pas automatiquement exploitable.
Forets en carbure pour le perçage de l’acier inoxydable
Le perçage de l’inox exige de prêter attention à l’évacuation des copeaux, à l’alimentation en fluide de coupe, à l’alignement et aux conditions de coupe. La méthode appropriée dépend du diamètre et de la profondeur du trou, du foret et de l’état du matériau ; le perçage n’est pas nécessairement l’opération la plus difficile dans chaque travail.
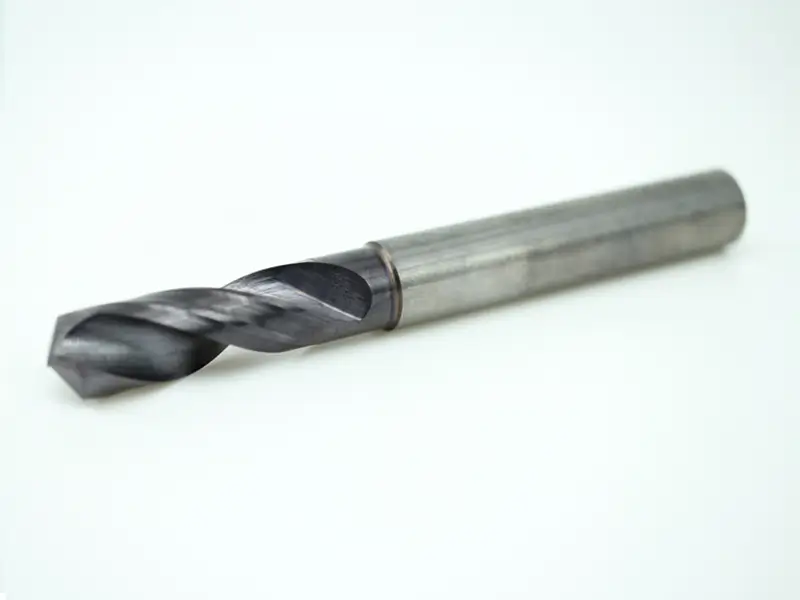
Choix des forets HSS et carbure
Des forets adaptés en HSS et en HSS allié au cobalt peuvent usiner l’acier inoxydable ; la fusion n’est pas un mode de défaillance caractéristique normal. Les forets carbure offrent une rigidité et une productivité supérieures dans des montages adaptés, mais exigent un alignement, un support et des paramètres de coupe appropriés. Diagnostiquez l’usure, la surcharge ou le bourrage des copeaux avant de choisir un outil de remplacement.
Géométrie du foret
Choisissez la géométrie de pointe, l’amincissement de l’âme, les goujures et la nuance selon l’acier inoxydable, le diamètre et la profondeur du trou. L’angle de pointe seul ne garantit pas l’autocentrage, et une âme plus épaisse peut accroître l’effort axial si la géométrie n’est pas adaptée. Respectez les recommandations d’entrée et de coupe du fournisseur.
Forets à arrosage interne
Pour le perçage de trous profonds, les outils à arrosage interne peuvent améliorer l’alimentation de la zone de coupe et l’évacuation des copeaux avec la pression et le débit prescrits. Les exigences dépendent du foret et de la profondeur ; appliquez le procédé complet du fournisseur plutôt que de supposer que toute autre méthode doit échouer.
Stratégie d’outillage selon l’opération d’usinage
Chaque opération nécessite une attention légèrement différente pour réussir.
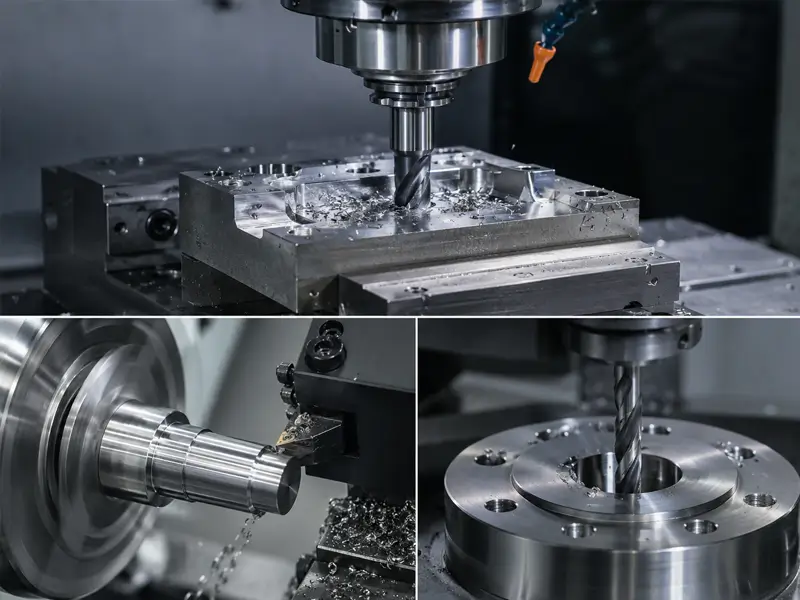
Tournage CNC
Pour le tournage, choisissez un brise-copeaux dont les plages recommandées d’avance et de profondeur de passe correspondent à l’opération et au matériau. Si les copeaux restent longs ou s’emmêlent, examinez la géométrie, l’engagement, les paramètres de coupe et l’alimentation en fluide dans les limites de l’outil et du montage. N’augmentez pas l’avance sans discernement et arrêtez la machine avant de retirer les copeaux accumulés.
Fraisage CNC
Évitez les temps d’arrêt et le frottement inutiles lors de l’usinage de l’acier inoxydable. L’écrouissage dépend de la nuance, du contact et des conditions de coupe ; il ne se produit pas instantanément à chaque pause. Maîtrisez l’entrée, la sortie et la charge de copeau.
Perçage et réalisation de trous
Choisissez le perçage continu ou un cycle de débourrage selon le foret, la profondeur, le matériau et l’alimentation en fluide de coupe. Le retrait ne durcit pas intrinsèquement le fond du trou. Si un débourrage est prescrit, respectez le dégagement et le mouvement de reprise recommandés ; ne forcez pas le foret à reprendre la coupe.
Valeurs indicatives de vitesse de coupe, d’avance et de profondeur de passe
Obtenez auprès du fournisseur les paramètres de départ adaptés à l’outil, à l’état du matériau, au diamètre et à l’opération. Pendant les ajustements contrôlés, surveillez la charge, l’usure, la maîtrise des copeaux et la qualité mesurée de la pièce ; le bruit seul ne suffit pas comme critère de réglage.
Vitesse de coupe (pieds par minute)
Pour le tournage du 304 ou du 316, choisissez la vitesse de coupe à partir des données d’application de la nuance retenue. Diagnostiquez le mécanisme d’usure et le montage avant de modifier la vitesse ; une seule plage de SFM ne peut pas couvrir toutes les plaquettes et opérations.
Vitesse d’avance
Pour le fraisage, choisissez l’avance par dent selon le diamètre de la fraise, la géométrie des arêtes, le matériau et l’engagement radial. Appliquez, si nécessaire, les corrections d’amincissement du copeau selon la méthode du fournisseur, plutôt qu’une plage universelle en pouces par dent.
Profondeur de passe
Choisissez les profondeurs d’ébauche et de finition dans la plage d’engagement de l’outil et les limites de la machine et du bridage. Évitez le frottement grâce à une épaisseur de copeau et une géométrie d’arête adaptées. Il n’existe pas de profondeur minimale de finition universelle pour tous les outils et aciers inoxydables.
Refroidissement et lubrification pour l’usinage de l’acier inoxydable
Choisissez l’emploi d’un fluide de coupe ou l’usinage à sec selon l’opération, la nuance de l’outil, le matériau et les recommandations du fournisseur. Le tournage, le perçage et le fraisage intermittent peuvent nécessiter des stratégies différentes de gestion thermique et de maîtrise des copeaux.
Arrosage abondant et arrosage haute pression
Un fluide de coupe haute pression bien dirigé peut améliorer la maîtrise des copeaux dans des opérations adaptées, mais la pression, le débit, la position des buses, la filtration et les caractéristiques nominales de l’équipement doivent correspondre à l’outillage. Une pression supérieure n’est pas toujours préférable, et un seuil fixe de 1000 PSI n’est pas une exigence générale.
Risques de l’usinage à sec
L’usinage à sec convient à certaines applications validées de fraisage de l’acier inoxydable, tandis que de nombreux procédés de tournage et de perçage bénéficient d’une alimentation adaptée en fluide de coupe. Suivez la stratégie du fournisseur et évitez les cycles thermiques incontrôlés ; le carbure ne subit pas nécessairement une défaillance en quelques secondes sans fluide de coupe.
Formes d’usure des outils et leur signification
Les formes d’usure donnent des indices pour le diagnostic, mais des dommages similaires peuvent avoir des causes différentes. Examinez l’outil avec les paramètres de coupe, la formation des copeaux, le refroidissement et l’état du montage avant de choisir une mesure corrective.
Arête rapportée
L’arête rapportée est une accumulation de matériau adhérant à l’arête de coupe. Examinez la vitesse de coupe, l’état de l’arête, la géométrie, le revêtement et la lubrification ; augmenter la vitesse peut aider dans certains cas, mais ne constitue pas un remède universel.
Usure en dépouille
L’usure en dépouille est un mode d’usure courant. Si elle progresse trop vite, évaluez la vitesse de coupe, la nuance, l’abrasion, la charge sur l’arête et le refroidissement, plutôt que de l’attribuer uniquement à la vitesse.
Écaillage
L’écaillage peut résulter d’un engagement instable, d’une surcharge, de la recoupe des copeaux, de cycles thermiques ou d’une préparation d’arête ou nuance inadaptée. Diagnostiquez la cause et ajustez le procédé ; une nuance plus tenace peut ne pas suffire.
Usure en entaille
L’usure en entaille apparaît souvent à la ligne de profondeur de passe et peut faire intervenir un matériau écroui, l’abrasion ou des effets chimiques. Modifier l’engagement peut répartir l’usure lorsque la géométrie le permet, mais vérifiez aussi la nuance, la préparation d’arête et les conditions de coupe.
Finition de surface après l’usinage CNC
Un post-traitement n’est nécessaire que si le plan ou les exigences de service le demandent. Choisissez le rayon de bec et l’avance en tenant compte de la stabilité et de la géométrie pour obtenir l’état de surface prescrit ; un rayon plus grand et une avance plus faible ne sont pas toujours préférables. La passivation ou l’électropolissage répondent à des exigences distinctes de surface et de corrosion et ne sont pas automatiquement nécessaires après chaque usinage.
Résumé
Un usinage réussi de l’acier inoxydable exige des outils et des conditions de coupe adaptés à la nuance, à l’état du matériau, à l’opération et au montage. Maîtrisez la formation des copeaux, l’usure et les effets thermiques, utilisez la stratégie de lubrification prescrite et vérifiez les dimensions et la qualité de surface obtenues.
Questions fréquentes
Quelle nuance de plaquette carbure convient le mieux à l’acier inoxydable 316 ?
Choisissez une nuance et un brise-copeaux recommandés par le fournisseur pour le 316, l’opération et la stabilité du montage. Les solutions PVD comme CVD peuvent convenir. La teneur en molybdène seule ne détermine pas le choix du revêtement et ne garantit pas la résistance à l’écaillage.
Combien de dents une fraise en carbure pour l’acier inoxydable doit-elle avoir ?
Le nombre de goujures dépend du diamètre de la fraise, de l’engagement, de l’espace pour les copeaux et des capacités de la machine. Quatre, cinq goujures ou davantage peuvent convenir à différentes stratégies ; comparez les recommandations des outils plutôt que de considérer cinq goujures comme toujours préférables.
Pourquoi mes forets en carbure cassent-ils régulièrement dans l’acier inoxydable ?
Vérifiez l’évacuation des copeaux, l’alimentation en fluide de coupe lorsqu’elle est nécessaire, l’avance et la vitesse, le faux-rond, l’alignement, le bridage et l’état du foret. L’arrosage interne peut aider lorsqu’il est prescrit, mais ne corrige pas toutes les causes de rupture du foret.
Puis-je utiliser les mêmes plaquettes carbure pour l’acier inoxydable 304 et l’inox duplex ?
Certaines nuances et géométries couvrent à la fois le 304 et certains aciers inoxydables duplex, mais confirmez la gamme de matériaux du fournisseur et utilisez des recommandations de coupe distinctes. L’état du matériau et l’opération déterminent la vitesse et la durée de vie réalisable ; modifier uniquement la vitesse peut ne pas suffire.
Quel revêtement convient le mieux aux outils en carbure pour l’acier inoxydable ?
Il n’existe pas de revêtement universellement meilleur pour l’acier inoxydable. Choisissez la nuance complète, avec son substrat, son revêtement et sa préparation d’arête, pour le tournage, le fraisage ou le perçage et le matériau réel. Ne déduisez pas les performances de la seule désignation AlTiN ou TiAlN.