










Revêtements DLC et PVD pour outils de coupe : lequel choisir ?
Le choix du bon revêtement est important pour les performances de l’outil de coupe. Un bon revêtement peut réduire l’usure, prolonger la durée de vie, limiter le frottement et améliorer l’adaptation de l’outil à certains matériaux.
Le revêtement DLC désigne une famille de matériaux à base de carbone, tandis que le revêtement PVD désigne un procédé de dépôt. Certains revêtements DLC sont déposés par PVD ; ces catégories se recoupent donc. La comparaison porte ici sur des systèmes DLC adaptés et des revêtements d’outils PVD conventionnels à base de nitrures ; les propriétés dépendent de la formulation réelle.
En usinage CNC, la question n’est pas simplement : « Quel revêtement est meilleur ? » Il vaut mieux demander :
Quel revêtement convient le mieux à votre matériau, à vos conditions de coupe et à votre type d’outil ?
Dans cet article, nous comparons les revêtements DLC et PVD du point de vue de leurs applications aux outils de coupe.
Sommaire
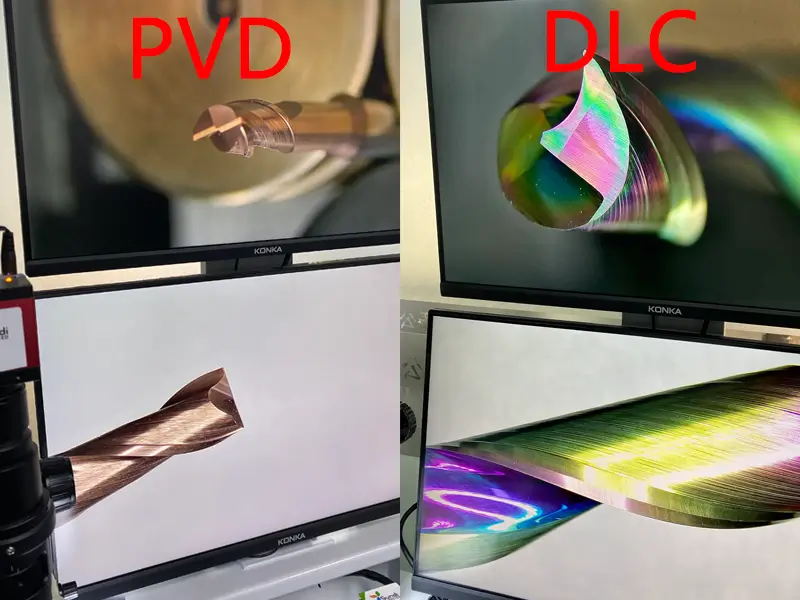
Qu’est-ce qu’un revêtement PVD ?
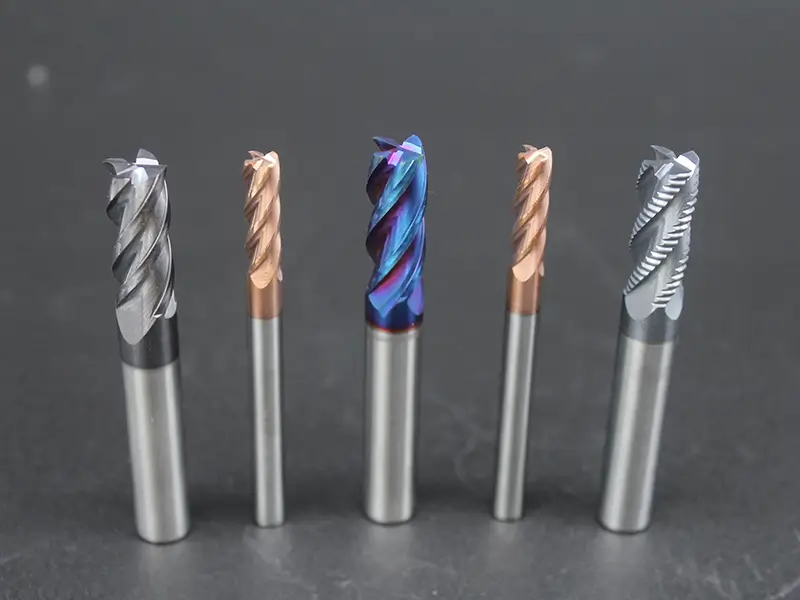
PVD signifie Physical Vapor Deposition (dépôt physique en phase vapeur). Ce procédé de revêtement se déroule dans une enceinte sous vide. Les matériaux sont vaporisés puis déposés sur la surface de l’outil pour former une couche protectrice mince et dure.
Le PVD n’est pas un revêtement unique, mais une technologie de dépôt. De nombreux revêtements d’outils courants sont obtenus par PVD, notamment :
- Revêtement TiN
- Revêtement TiAlN
- Revêtement AlTiN
- Revêtement CrN
- Revêtement TiCN
Dans le domaine de la coupe, les outils de coupe revêtus par PVD sont largement utilisés, car ils peuvent améliorer la résistance à l’usure, la dureté superficielle, la résistance à l’oxydation et la durée de vie.
Les revêtements PVD sont couramment utilisés pour usiner :
- Acier
- acier inoxydable
- Fonte
- Acier allié
- Matériaux traités thermiquement
- Pièces métalliques courantes
Les propriétés variant selon les revêtements PVD, le choix dépend du matériau et des conditions de coupe.
Qu’est-ce qu’un revêtement DLC ?
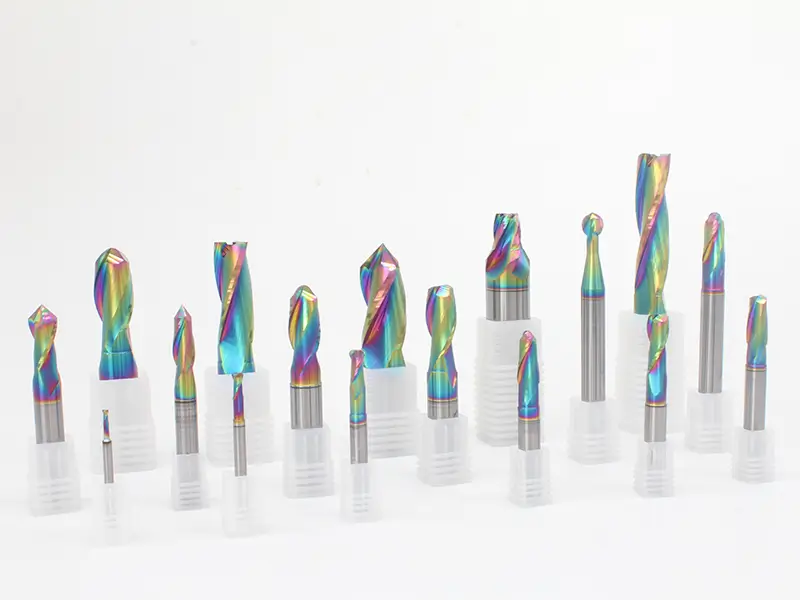
DLC signifie Diamond-Like Carbon (carbone de type diamant). Ce revêtement à base de carbone présente certaines propriétés de type diamant. Par rapport à de nombreux revêtements traditionnels, le DLC est connu pour son faible frottement, une dureté élevée et une excellente résistance à l’adhérence.
Pour les outils de coupe, le DLC est particulièrement utile lorsque les matériaux ont tendance à adhérer à l’arête.
Les applications possibles de nuances DLC dûment qualifiées comprennent :
- Usinage des alliages d’aluminium
- Usinage du cuivre
- Usinage du laiton
- Usinage du graphite
- Usinage des plastiques
- Usinage des composites à fibres de carbone
- Usinage d’autres matériaux non ferreux
Dans ces applications, l’usure n’est souvent pas le seul problème. Il peut aussi s’agir d’une arête rapportée, d’une adhérence de matière, d’un mauvais état de surface ou d’une coupe instable.
C’est là que les outils revêtus de DLC peuvent apporter une réelle valeur.
Revêtements DLC et PVD : principales différences
Le DLC est une famille de matériaux de revêtement, tandis que le PVD est un procédé de dépôt pouvant aussi produire du DLC. Le tableau compare des caractéristiques typiques du DLC à celles de revêtements d’outils PVD conventionnels à base de nitrures ; il ne constitue ni une spécification universelle ni une comparaison de catégories mutuellement exclusives.
| Critère | Revêtement DLC | Revêtement PVD |
|---|---|---|
| Nom complet | Diamond-Like Carbon (carbone de type diamant) | Physical Vapor Deposition (dépôt physique en phase vapeur) |
| Type de revêtement | Revêtement à base de carbone | Procédé de dépôt ; ici, revêtements d’outils conventionnels à base de nitrures |
| Principal avantage | Faible frottement et résistance à l’adhérence | Résistance à l’usure et à la chaleur |
| Couleur courante | Souvent sombre ; l’apparence dépend du système complet de revêtement | Or, bronze, noir, violet, bleu, gris, etc. |
| Frottement | Dépend du revêtement et de l’essai ; souvent faible | Dépend du type de revêtement |
| Résistance à la chaleur | Dépend de la nuance ; vérifier la température de service spécifiée | Des nitrures adaptés permettent la coupe à chaud ; selon la nuance |
| Applications possibles ; valider le système choisi | Aluminium, cuivre, graphite, plastiques, composites | Acier, acier inoxydable, fonte, acier allié |
| Outils courants | Fraises en bout, forets, alésoirs, plaquettes | Fraises en bout, forets, plaquettes, alésoirs, tarauds |
En termes simples :
Des systèmes DLC adaptés peuvent réduire le frottement et l’adhérence du matériau. Les revêtements PVD conventionnels à base de nitrures sont souvent choisis pour leur résistance à l’usure et leur comportement en coupe à chaud. Vérifiez le revêtement précis, le substrat, le matériau usiné et les conditions de fonctionnement.
Revêtements DLC noirs et revêtements DLC colorés
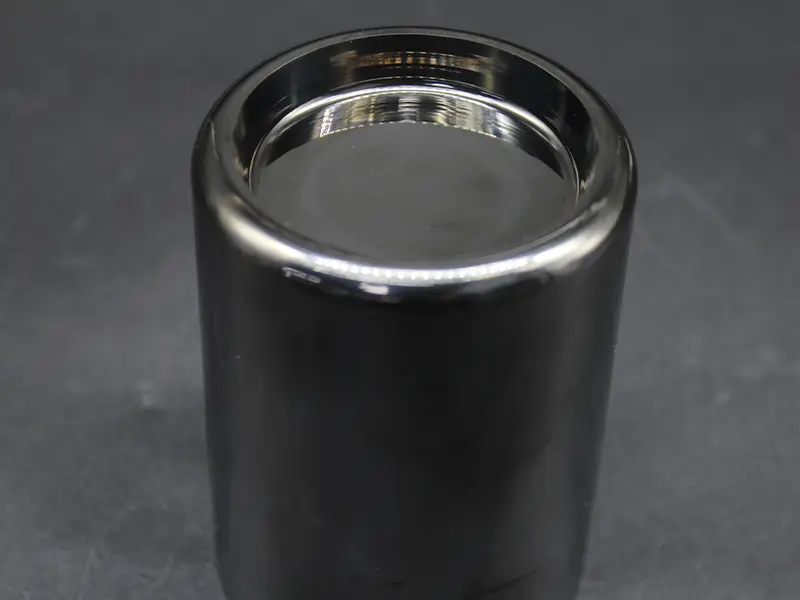
L’apparence du DLC dépend du système de revêtement et de l’état de surface. La couleur seule ne permet pas d’identifier la composition, le procédé de dépôt ou les performances de coupe.
Dans les outils de coupe, le revêtement DLC noir est très courant. Il présente un aspect sombre et lisse et sert souvent à usiner l’aluminium, le cuivre, le graphite et d’autres matériaux non ferreux.
Cependant, un revêtement DLC peut aussi présenter différentes couleurs. Selon la structure, la sous-couche, l’épaisseur et le traitement de surface, certains outils peuvent présenter un effet de revêtement DLC coloré, avec par exemple des tons irisés, bronze, bleus ou métalliques.
Les appellations suivantes décrivent l’apparence, pas deux classes normalisées de matériaux DLC :
- Outils à revêtement DLC noir
- Outils à revêtement DLC coloré
Il faut toutefois comprendre un point essentiel :
La couleur ne détermine pas les performances de coupe.
Pour l’usinage CNC, les clients devraient surtout examiner :
- Structure du revêtement
- Coefficient de frottement
- Résistance à l’adhérence
- Dureté du revêtement
- Substrat de l’outil
- Matériau de coupe
- Vitesse de coupe et avance
- Conditions de refroidissement
Les outils noirs et colorés peuvent présenter des empilements de couches ou des finitions différents. Vérifiez que la couche spécifiée est bien du DLC et obtenez sa composition, son épaisseur, ses limites de service et ses données d’application ; l’apparence ne constitue pas un essai de qualification.
Quand choisir des outils revêtus de DLC ?
Envisagez les outils de coupe revêtus de DLC lorsque le matériau de la pièce adhère facilement à l’arête.
Ce phénomène est courant dans l’usinage de l’aluminium. L’aluminium est tendre par rapport à l’acier, mais peut facilement adhérer à l’outil pendant la coupe. Une arête rapportée peut émousser l’outil, dégrader l’état de surface et rendre sa durée de vie irrégulière.
Un revêtement DLC peut aider grâce à un faible frottement et à une bonne résistance à l’adhérence.
Selon le revêtement et le système d’outillage qualifiés, les applications possibles comprennent :
- Pièces en alliage d’aluminium
- Composants automobiles en aluminium
- Pièces aéronautiques en aluminium
- Électrodes en cuivre
- Électrodes en graphite
- Pièces en plastique
- Pièces en composite à fibres de carbone
Par exemple, les fraises en bout revêtues de DLC sont souvent utilisées pour usiner l’aluminium afin de réduire l’adhérence de matière et d’améliorer l’état de surface.
Quand choisir des outils revêtus par PVD ?
Pour les températures de coupe élevées ou les matériaux exigeants, des revêtements PVD adaptés à base de nitrures peuvent offrir une résistance utile à l’usure et à l’oxydation. Le PVD seul ne définit pas ces propriétés : choisissez un système de revêtement identifié et vérifiez ses limites d’application.
Pour usiner les aciers et les aciers inoxydables, des revêtements TiAlN ou AlTiN adaptés constituent des options possibles. La température de coupe et l’usure dépendent de la vitesse, de l’engagement, de la géométrie, de l’état du matériau et du refroidissement, pas seulement de sa désignation générale.
Les outils revêtus par PVD sont couramment utilisés pour :
- Usinage de l’acier
- Usinage de l’acier inoxydable
- Usinage de la fonte
- Usinage des aciers pour moules
- Usinage des aciers alliés
- Usinage CNC général
Pour de nombreuses applications d’usinage général, les outils de coupe revêtus par PVD restent un choix fiable et économique.
Fraises en bout revêtues de DLC
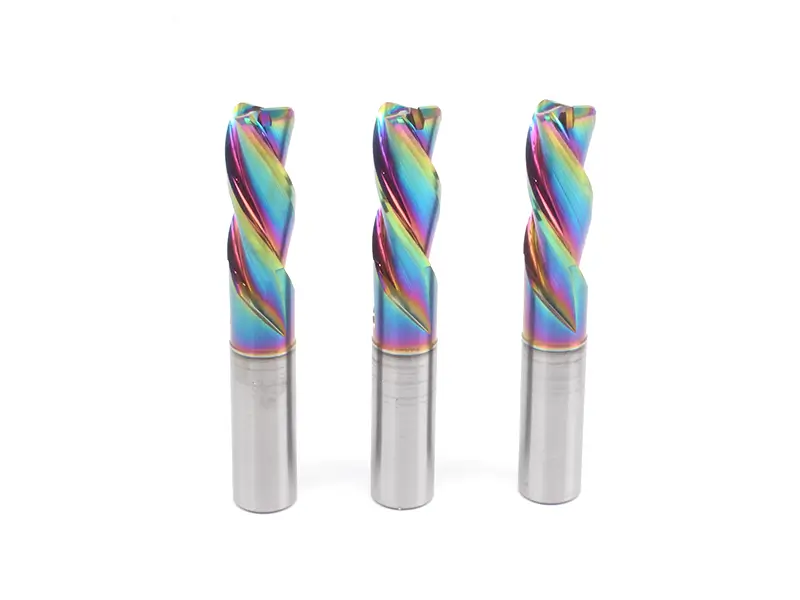
Parmi les outils revêtus de DLC, les fraises en bout revêtues de DLC font partie des types de produits les plus courants.
Elles sont souvent utilisées pour l’usinage à grande vitesse de l’aluminium et des métaux non ferreux. Une arête vive et un revêtement à faible frottement peuvent limiter l’adhérence des copeaux et améliorer la stabilité de l’usinage.
Les fraises en bout revêtues de DLC conviennent à :
- Le rainurage
- Fraisage latéral
- Fraisage de poches
- la finition
- Usinage à grande vitesse de l’aluminium
Pour les pièces en aluminium exigeant un état de surface élevé, les fraises en bout revêtues de DLC peuvent être un bon choix.
Forets revêtus de DLC
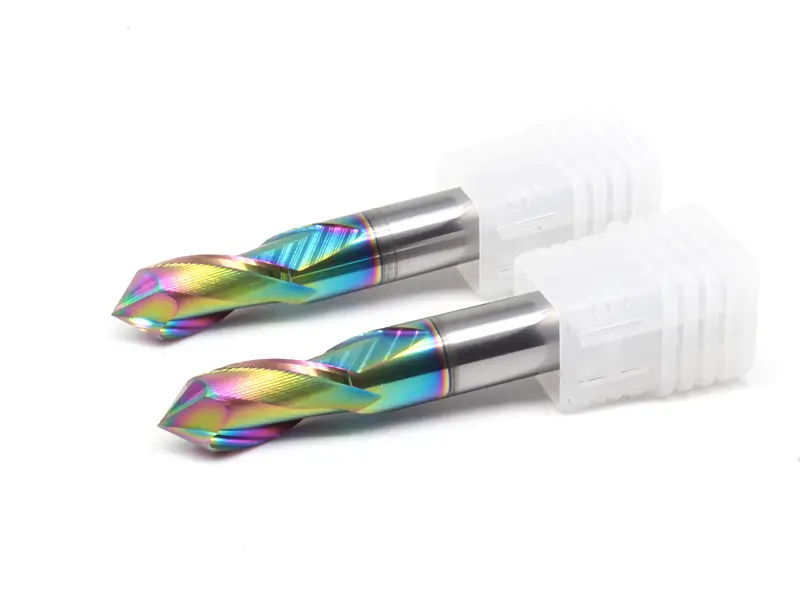
Les forets revêtus de DLC sont aussi largement utilisés pour percer l’aluminium, le cuivre et les composites.
L’évacuation des copeaux est très importante lors du perçage. Si les copeaux adhèrent à la goujure, le foret peut chauffer davantage, perdre en précision ou même casser.
Un revêtement DLC peut rendre la surface du foret plus lisse et faciliter l’évacuation des copeaux.
Les forets revêtus de DLC conviennent à :
- Perçage de l’aluminium
- Perçage du cuivre
- Perçage des composites
- Perçage des plastiques
- Usinage de trous de précision
Les forets revêtus de DLC méritent d’être envisagés pour une qualité de trou stable et une meilleure évacuation des copeaux.
Alésoirs revêtus de DLC
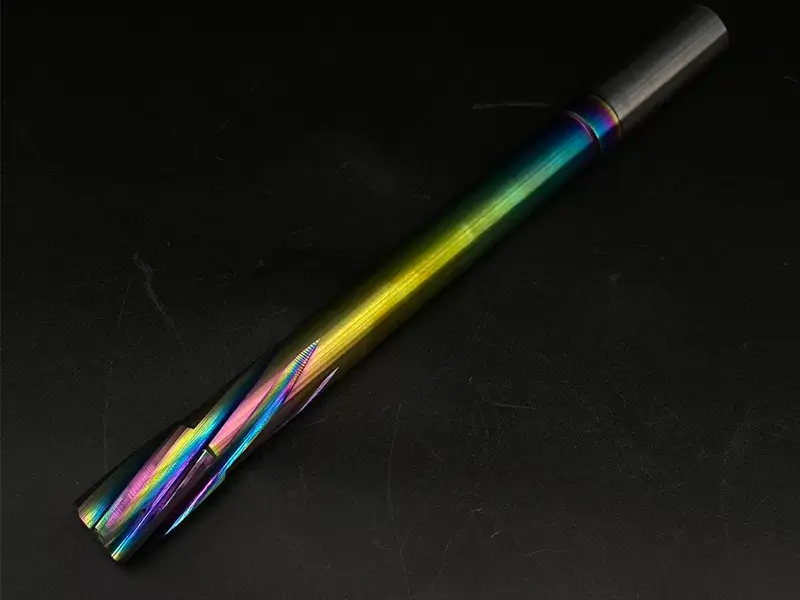
Pour la finition de précision des trous, les alésoirs revêtus de DLC peuvent aussi être utilisés, notamment pour les matériaux non ferreux.
L’alésage de finition exige une bonne précision dimensionnelle et un bon état de surface. L’adhérence de matière à l’arête peut rendre la qualité du trou irrégulière.
Un revêtement DLC peut réduire le frottement et améliorer la régularité de la surface.
Les alésoirs revêtus de DLC sont souvent utilisés pour :
- Trous de précision dans l’aluminium
- Pièces en cuivre
- Composants non ferreux
- Applications exigeant un état de surface élevé
- Outils sur mesure pour la finition des trous
Pour l’usinage de haute précision, le revêtement doit être choisi avec la géométrie de l’outil, la tolérance et les paramètres de coupe.
Plaquettes revêtues de DLC
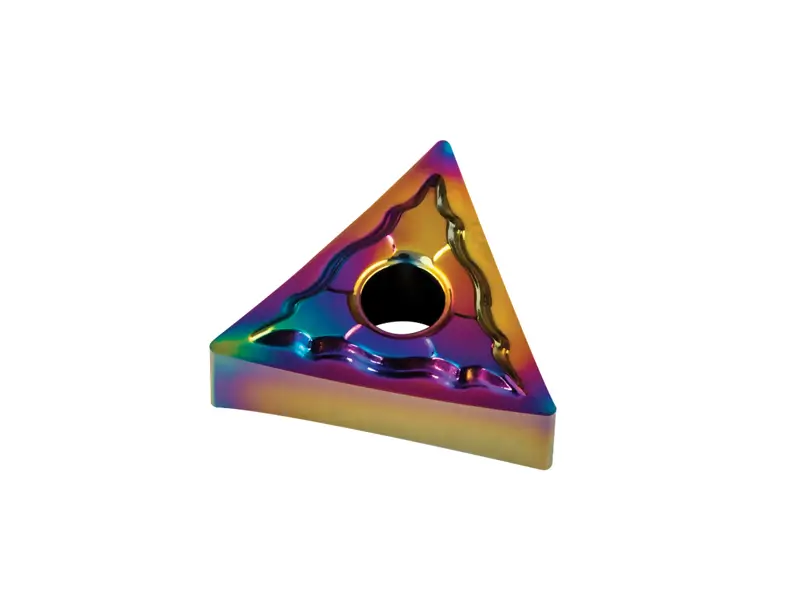
Les plaquettes revêtues de DLC peuvent servir au tournage et au fraisage des matériaux non ferreux. Elles sont particulièrement utiles lorsqu’un meilleur état de surface et un frottement réduit sont recherchés.
Les applications courantes comprennent :
- Tournage de l’aluminium
- Tournage du cuivre
- Finition des métaux non ferreux
- Usinage des plastiques
- Applications de coupe légère
Le DLC n’est pas automatiquement adapté à l’acier ou à l’acier inoxydable. Certains revêtements PVD à base de nitrures peuvent être préférables dans les conditions thermiques et d’usure réelles. Vérifiez les recommandations du fabricant ; aucune catégorie ne garantit l’aptitude à l’application.
Le DLC est-il toujours meilleur que le PVD ?
Non. Les termes DLC et PVD se recoupent, et aucune de ces désignations ne suffit à établir de meilleures performances de coupe.
C’est un malentendu courant.
Des systèmes DLC qualifiés peuvent aider à maîtriser le frottement et l’adhérence. Pour l’usinage exigeant des aciers ou les températures de coupe élevées, un revêtement adapté à base de nitrures peut être préférable. La formulation précise, le substrat, la préparation d’arête et le procédé déterminent le résultat.
Par exemple :
- Pour usiner l’aluminium, le DLC est souvent un bon choix.
- Pour usiner l’acier, un revêtement PVD TiAlN ou AlTiN peut être préférable.
- Pour l’acier inoxydable, le choix dépend de la vitesse de coupe, du lubrifiant et de la géométrie de l’outil.
- Pour usiner le graphite, un revêtement DLC ou diamant peut être envisagé selon l’application.
Le revêtement doit donc être choisi selon les conditions réelles de travail.
Comment choisir entre un revêtement DLC et un revêtement PVD ?
Avant de choisir un revêtement, précisez les points suivants :
- Quel matériau sera usiné ?
- S’agit-il d’ébauche ou de finition ?
- La vitesse de coupe est-elle élevée ou faible ?
- Un lubrifiant sera-t-il utilisé ?
- L’adhérence de matière pose-t-elle problème ?
- L’usure provient-elle surtout de la chaleur, du frottement ou de l’abrasion ?
- Quel état de surface est requis ?
- Quel type d’outil faut-il ?
Si le principal problème est l’adhérence de matière, l’arête rapportée ou un mauvais état de surface sur l’aluminium ou les matériaux non ferreux, un revêtement DLC peut être préférable.
Si le principal défi est la chaleur de coupe, un matériau dur, ou l’usure abrasive, comparez les revêtements PVD qualifiés à base de nitrures à d’autres systèmes d’outillage adaptés. Choisissez selon le mécanisme d’usure et les limites de fonctionnement ; le procédé de dépôt seul ne suffit pas.
Recommandation finale
Choisissez le système de revêtement selon le besoin réel d’usinage. Le DLC désigne une famille de matériaux et peut lui-même être déposé par PVD ; les comparaisons portent ici sur des revêtements DLC particuliers et des revêtements d’outils conventionnels à base de nitrures.
Choisissez des outils revêtus de DLC lorsque vous recherchez :
- Faible frottement
- Bonne résistance à l’adhérence
- Meilleur état de surface
- Usinage de l’aluminium
- Usinage du cuivre
- Usinage du graphite ou des composites
- Coupe des matériaux non ferreux
Choisissez des outils revêtus par PVD lorsque vous recherchez :
- Bonne résistance à l’usure
- Meilleure résistance à la chaleur
- Usinage de l’acier
- Usinage de l’acier inoxydable
- Usinage de la fonte
- Coupe CNC générale
En cas d’incertitude, commencez par examiner le matériau, le procédé d’usinage, les paramètres de coupe et le type d’outil.
En tant que fabricant d’outils de coupe, Sundi peut fournir des outils revêtus de DLC, des outils revêtus par PVD et des outils de coupe à revêtement sur mesure adaptés aux différents besoins d’usinage.
Que vous recherchiez des outils à revêtement DLC noir, des outils à revêtement DLC coloré, ou une solution personnalisée, nous vous aidons à choisir l’option adaptée à votre application d’usinage CNC.
Questions fréquentes
Un revêtement DLC est-il meilleur qu’un revêtement PVD ?
Aucune désignation n’est universellement meilleure. Le DLC est une famille de matériaux pouvant être déposés par PVD. Des systèmes DLC adaptés peuvent aider à maîtriser frottement et adhérence, tandis que certains revêtements PVD à base de nitrures conviennent à la coupe des aciers à haute température. Comparez des systèmes identifiés dans les conditions réelles de matériau et de coupe.
Quels matériaux conviennent aux outils revêtus de DLC ?
Des nuances DLC adaptées peuvent être envisagées pour l’aluminium, le cuivre, le laiton, les plastiques et certaines applications sur composites ou graphite. Le graphite abrasif et les composites peuvent nécessiter d’autres revêtements qualifiés ou des outils diamant. Vérifiez le comportement à l’usure, la géométrie d’arête, la gestion des poussières ou copeaux et les données du fabricant.
Les outils revêtus de DLC peuvent-ils usiner l’acier ?
Dans la plupart des cas, les outils DLC ne sont pas le premier choix pour l’acier. La coupe de l’acier génère généralement davantage de chaleur, et certains revêtements PVD comme TiAlN ou AlTiN peuvent être plus adaptés. Le choix final dépend toutefois du matériau précis et des conditions de coupe.
Quelle est la différence entre un revêtement DLC noir et un revêtement DLC coloré ?
Noir ou coloré décrit l’apparence, pas une classe normalisée de performances DLC. L’empilement des couches, l’épaisseur, la finition de surface et les effets optiques peuvent influencer la couleur. Vérifiez la spécification réelle du revêtement et ses données d’application plutôt que de déduire sa composition ou son aptitude de sa couleur.
Quels outils peuvent recevoir un revêtement DLC ?
Les outils DLC courants comprennent les fraises DLC, les forets DLC, les alésoirs DLC, les plaquettes DLC et les outils de coupe DLC sur mesure. Ils sont souvent utilisés pour l’aluminium et les matériaux non ferreux.
Le revêtement DLC convient-il à l’usinage de l’aluminium ?
Un système DLC adapté peut être utile pour usiner l’aluminium, car la réduction du frottement et de l’adhérence peut limiter l’arête rapportée. Les résultats dépendent de la composition de l’alliage, du type de revêtement, de la géométrie d’arête, des conditions de coupe et du lubrifiant. Validez l’état de surface et la durée de vie dans l’opération prévue plutôt que de supposer toute nuance DLC adaptée.