










Herramientas de corte para acero inoxidable: cómo elegir plaquitas de metal duro, fresas y brocas
Los aceros inoxidables varían en mecanizabilidad, y se necesitan herramientas y condiciones de corte adecuadas para gestionar el desgaste, el calor y las virutas. Esta guía explica cómo seleccionar plaquitas, fresas de mango y brocas para el material, la operación y la máquina concretos.
Contenido
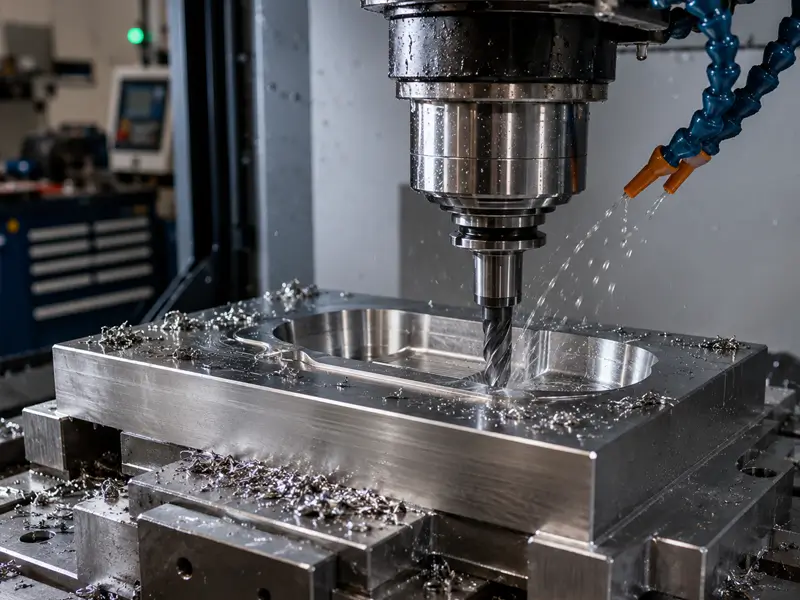
Por qué es difícil mecanizar el acero inoxidable
El comportamiento del acero inoxidable durante el mecanizado depende de la familia de aleación, el estado del material y la operación. El endurecimiento por deformación, la adhesión, la transferencia de calor y la formación de virutas pueden influir en el desgaste; utilice recomendaciones para la calidad concreta en lugar de tratar todos los aceros inoxidables igual.
Endurecimiento por deformación
El endurecimiento por deformación varía según el grado y el estado del acero inoxidable y puede agravarse por el rozamiento o por condiciones de corte inadecuadas. Utilice un filo afilado y una carga de viruta adecuados, y evite permanencias innecesarias en el corte. Seleccione la profundidad de corte y la estrategia de entrada dentro de los límites de la herramienta y del montaje, en lugar de aplicar una regla universal de corte profundo.
Alta tenacidad
Muchos aceros inoxidables, especialmente los grados austeníticos, combinan una elevada tenacidad con tendencia a la adhesión y dificultades para controlar la viruta. Estas propiedades varían según el grado y el estado; seleccione la geometría y los parámetros para el material real.
Calidades de acero inoxidable y propiedades del material
La mecanizabilidad varía según la calidad del acero inoxidable y el estado del material. Los valores de propiedades físicas por sí solos no proporcionan una clasificación de mecanizabilidad ni determinan la herramienta correcta.
Propiedad | 304 austenítico | 316 austenítico | 430 ferrítico | 410 martensítico | 2205 dúplex |
Densidad | 8,000 | 8,000 | 7,750 | 7,750 | 7,805 |
Fusión | 1400–1450 | 1375–1400 | 1425–1510 | 1480–1530 | 1420–1465 |
Calor | 500 | 500 | 460 | 460 | 450 |
Resistividad eléctrica | 720 | 740 | 600 | 570 | 800 |
Conductividad térmica | 16.2 | 16.3 | 26.1 | 24.9 | 19.0 |
Módulo de elasticidad | 193 | 193 | 200 | 200 | 200 |
Acero inoxidable 303
El 303 es un grado austenítico de fácil mecanizado cuyas adiciones de azufre mejoran la maquinabilidad y la rotura de viruta frente a muchos grados austeníticos estándar. Selecciónelo solo si su resistencia a la corrosión, sus propiedades mecánicas y su aptitud para la fabricación cumplen la especificación de la pieza.
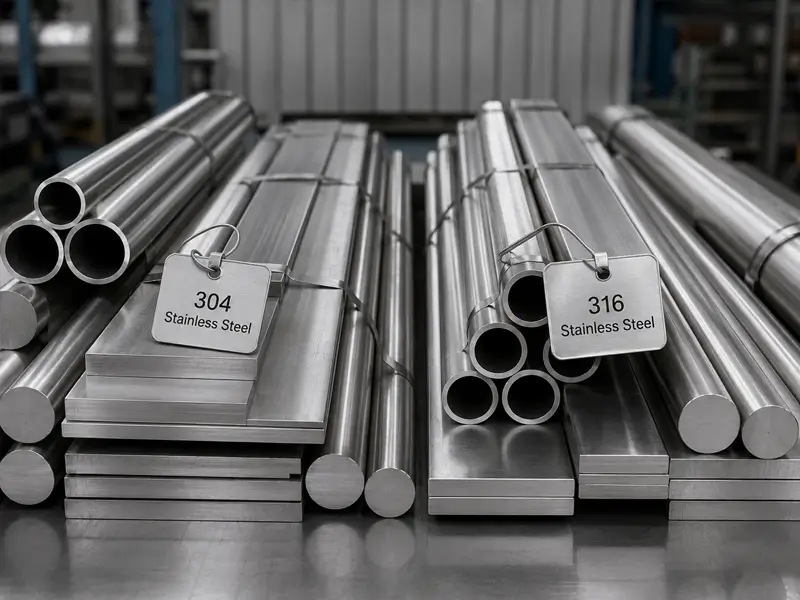
Acero inoxidable 304
El 304 es un acero inoxidable austenítico ampliamente utilizado. Frente al 303 de fácil mecanizado, el 304 estándar suele presentar mayores dificultades de control de virutas y mecanizado; las adiciones de azufre del 303 explican una parte importante de esa diferencia. Utilice una geometría de corte y una carga de viruta adecuadas, y evite el rozamiento o las pausas innecesarias en lugar de basarse en una instrucción de aplicar presión constante.
Acero inoxidable 316
El 316 contiene molibdeno para mejorar la resistencia a determinadas formas de corrosión. La maquinabilidad y el desgaste de la herramienta dependen del estado del material, las herramientas y las condiciones de corte; no se produce necesariamente un desgaste más rápido que con el 304 en todas las comparaciones.
Acero inoxidable 17-4 PH
El 17-4 PH es un acero inoxidable endurecible por precipitación. Su comportamiento durante el mecanizado depende del estado de suministro y del tratamiento posterior de envejecimiento. Confirme el estado del material, la dureza y la secuencia de mecanizado requerida y seleccione las herramientas y los datos de corte en consecuencia; el tratamiento térmico no impone un requisito universal de una calidad especial de metal duro.
Acero inoxidable dúplex
El acero inoxidable dúplex tiene una microestructura ferrítica-austenítica; no es simplemente una mezcla de dos aceros. Su resistencia y comportamiento durante el mecanizado requieren herramientas adecuadas, apoyo rígido y datos de corte específicos del grado, no una instrucción indefinida de utilizar siempre una velocidad baja.
Cómo elegir las plaquitas de metal duro adecuadas para acero inoxidable
Las plaquitas de metal duro ofrecen dureza en caliente y resistencia al desgaste para muchas operaciones productivas en acero inoxidable. Las herramientas de HSS y de HSS aleado con cobalto también sirven para aplicaciones adecuadas. Seleccione el material de la herramienta según la operación, la máquina y los requisitos de calidad, en lugar de suponer que el metal duro es siempre superior.
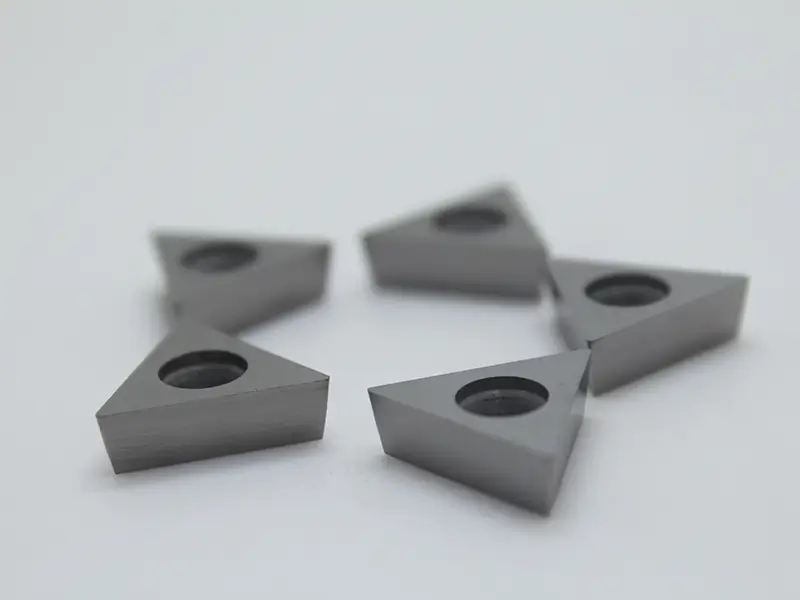
Calidades de plaquitas de metal duro
ISO M es un grupo de aplicaciones habitualmente asociado a los aceros inoxidables, no una calidad universal de plaquita. Consulte la recomendación del proveedor para la familia de inoxidable, el estado y la operación concretos; algunos grados ferríticos o martensíticos pueden clasificarse de otra forma en las guías de mecanizado.
Geometría de las plaquitas y preparación del filo
Una geometría de corte positiva adecuada puede reducir las fuerzas de corte, pero también deben tenerse en cuenta la resistencia del filo y la estabilidad. Seleccione el ángulo de desprendimiento, la preparación del filo y el rompevirutas según el material y el intervalo de avance y profundidad. El ángulo de desprendimiento por sí solo no garantiza la rotura de viruta ni evita el endurecimiento por deformación.
Recubrimientos para plaquitas de metal duro
Un recubrimiento adecuado puede mejorar la resistencia al desgaste, pero el rendimiento también depende del sustrato, la preparación del filo, la pieza y las condiciones de corte.
TiAlN
Los recubrimientos de tipo TiAlN se utilizan en diversas aplicaciones de corte. Compruebe la recomendación del proveedor para la calidad de acero inoxidable, la operación y la estrategia de refrigeración, en lugar de considerar el nombre del recubrimiento una garantía de idoneidad.
AlTiN
Los recubrimientos de tipo AlTiN pueden aportar dureza en caliente y resistencia a la oxidación útiles en aplicaciones adecuadas. No los describa simplemente como más duros cada vez que aumenta la temperatura; el rendimiento depende del sistema de recubrimiento y de las condiciones de funcionamiento.
Recubrimientos PVD
PVD (deposición física de vapor) y los sistemas de recubrimiento CVD se utilizan en calidades de corte para acero inoxidable. El PVD puede ser adecuado para preparaciones de filo que requieren recubrimientos finos, pero la elección depende de la operación y de la calidad, sin que exista una preferencia universal.
Plaquitas positivas frente a negativas
Plaquitas positivas
Una geometría de corte positiva adecuada puede reducir las fuerzas y beneficiar a piezas esbeltas o paredes delgadas. Seleccione la geometría completa de la plaquita y del portaherramientas según la resistencia del filo y el control de virutas requeridos; el ángulo de incidencia positivo de la plaquita por sí solo no define el ángulo de desprendimiento efectivo ni garantiza menor temperatura de corte.
Plaquitas negativas
Las plaquitas negativas pueden proporcionar un apoyo robusto del filo en diseños adecuados, pero su geometría de corte efectiva también depende del rompevirutas y del portaherramientas. Para desbaste, seleccione la calidad, la geometría, el avance y la profundidad de corte dentro de los límites de la máquina y la sujeción, en lugar de asumir que toda plaquita negativa es más resistente.
Fresas de metal duro para fresar acero inoxidable
Para fresar acero inoxidable, adapte la fresa y las condiciones de corte a la aleación, el contacto de corte, la evacuación de virutas y la rigidez del montaje. Aborde el vibración regenerativa y el calor mediante el proceso completo, en lugar de esperar que la herramienta tolere un montaje inestable.
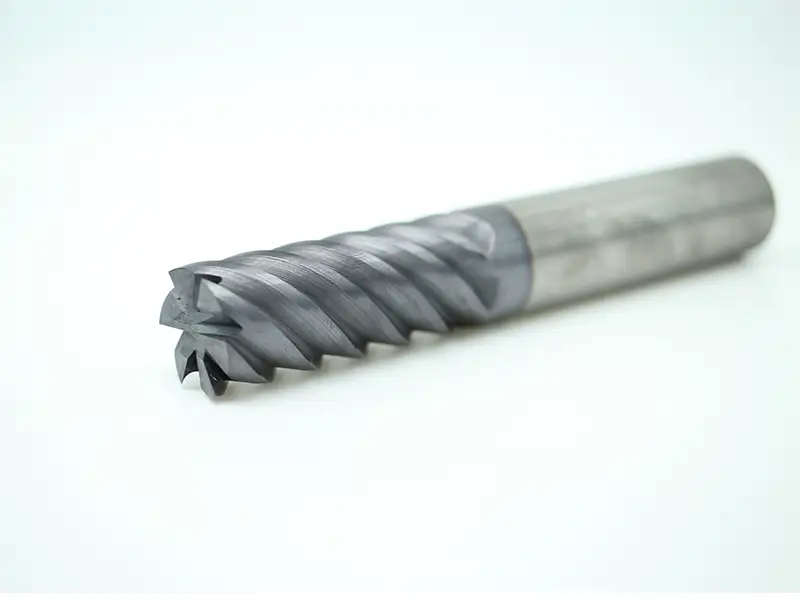
Número de filos y geometría
Seleccione el número de canales según el grado de contacto de corte, el espacio disponible para las virutas, el material y la capacidad de la máquina. Un mayor número de canales puede permitir un avance de mesa superior con un avance por diente adecuado, pero reducir el espacio para las virutas en el ranurado o con un contacto de corte elevado. Una hélice o un paso variable puede reducir el chatter en condiciones apropiadas, pero no elimina las vibraciones en todos los montajes.
El fresado en concordancia suele preferirse en máquinas con un control adecuado y compensación de holgura. En el contacto de corte, el avance de la pieza respecto a la fresa tiene el mismo sentido que el movimiento tangencial de esta; en fresado periférico, la viruta suele empezar gruesa y adelgazar. Seleccione la estrategia según el montaje y el estado de la superficie, en lugar de prometer siempre menos calor o una mayor vida útil de la fresa de mango.
Fresado trocoidal
Las estrategias trocoidales utilizan trayectorias curvas progresivas para controlar la profundidad radial de corte. Pueden permitir una mayor profundidad axial de corte cuando la longitud de corte, la rigidez y la evacuación de virutas lo permiten. La reducción del coste por ciclo o del desgaste debe verificarse; no se puede utilizar automáticamente toda la longitud de los canales.
Brocas de metal duro para taladrar acero inoxidable
El taladrado de acero inoxidable requiere atención a la evacuación de virutas, el suministro de refrigerante, la alineación y las condiciones de corte. El método adecuado depende del diámetro y la profundidad del agujero, el diseño de la broca y el estado del material; taladrar no es necesariamente la operación más difícil en todos los trabajos.
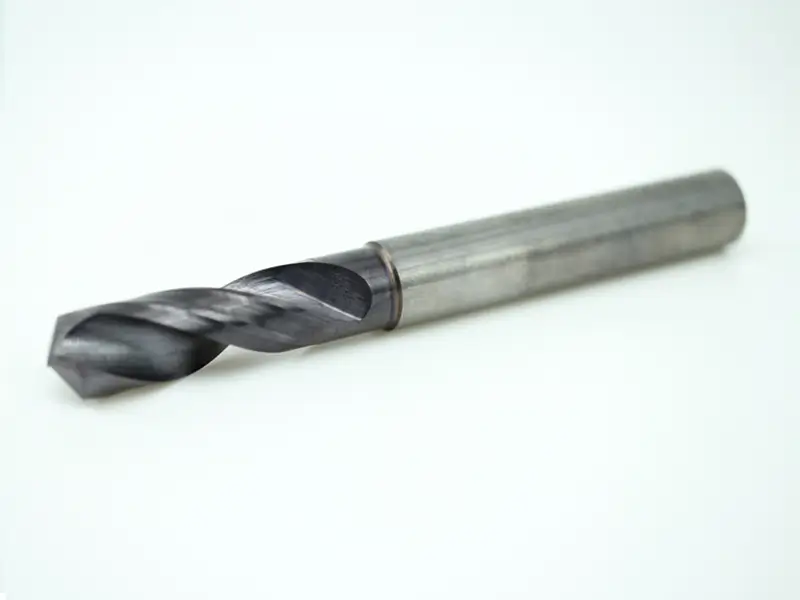
Selección de brocas de HSS y metal duro
Las brocas adecuadas de HSS y de HSS aleado con cobalto pueden mecanizar acero inoxidable; la fusión no es un modo de fallo característico normal. Las brocas de metal duro ofrecen mayor rigidez y capacidad productiva en montajes apropiados, pero requieren una alineación, un apoyo y unos datos de corte adecuados. Diagnostique el desgaste, la sobrecarga o la acumulación de virutas antes de seleccionar una herramienta de sustitución.
Geometría de la broca
Seleccione la geometría de punta, el adelgazamiento del alma, los canales y la calidad según el acero inoxidable, el diámetro y la profundidad del agujero. El ángulo de punta por sí solo no garantiza el autocentrado, y un alma más gruesa puede aumentar el empuje si la geometría no está bien diseñada. Siga las recomendaciones de entrada y corte del proveedor.
Brocas con refrigeración interna
Para taladrar agujeros profundos, las herramientas con refrigeración interna pueden mejorar el suministro a la zona de corte y la evacuación de virutas cuando se utilizan con la presión y el caudal especificados. Los requisitos dependen de la broca y de la profundidad; utilice el proceso completo del proveedor en lugar de suponer que cualquier otro método debe fallar.
Estrategia de herramientas según la operación de mecanizado
Cada operación requiere un enfoque ligeramente distinto para obtener buenos resultados.
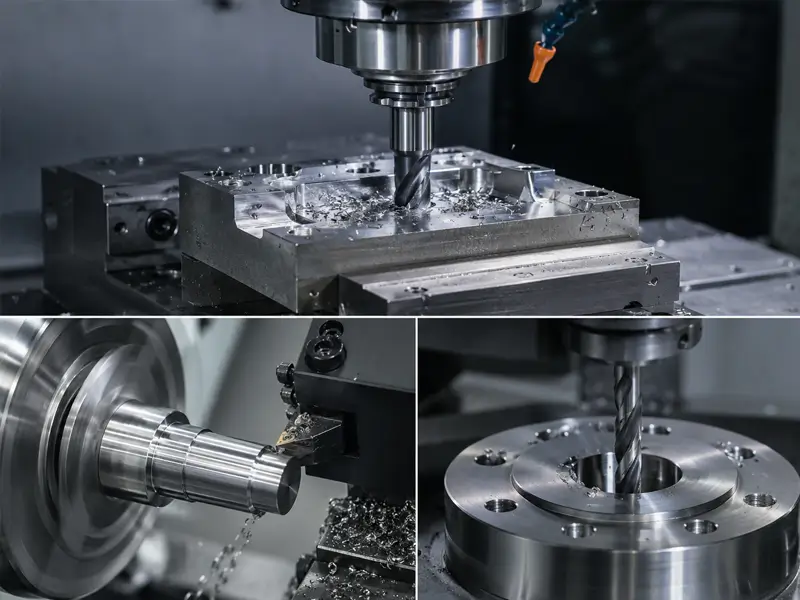
Torneado CNC
Para torneado, seleccione un rompevirutas cuyo intervalo recomendado de avance y profundidad de corte corresponda a la operación y al material. Si las virutas siguen siendo largas o se enredan, revise la geometría, las condiciones de contacto de corte, los datos de corte y el suministro de refrigerante dentro de los límites de la herramienta y el montaje. No aumente el avance indiscriminadamente y detenga la máquina antes de retirar las virutas acumuladas.
Fresado CNC
Evite las pausas y el rozamiento innecesarios al mecanizar acero inoxidable. El grado de endurecimiento por deformación depende de la calidad, el contacto y las condiciones de corte; no es una consecuencia instantánea de cada pausa. Controle adecuadamente la entrada, la salida y la carga de viruta.
Taladrado y mecanizado de agujeros
Seleccione el taladrado continuo o un ciclo de picoteo según el diseño de la broca, la profundidad, el material y el suministro de refrigerante. La retirada no endurece por sí misma el fondo del agujero. Si se especifica un ciclo de picoteo, utilice la separación y el movimiento de reentrada recomendados; no fuerce la broca al volver al corte.
Valores de referencia de velocidad de corte, avance y profundidad de corte
Obtenga del proveedor los parámetros iniciales para la herramienta, el estado del material, el diámetro y la operación concretos. Durante los ajustes controlados, supervise la carga, el desgaste, el control de virutas y la calidad medida de la pieza; el sonido por sí solo no basta como criterio de ajuste.
Velocidad de corte (pies por minuto)
Para tornear 304 o 316, seleccione la velocidad de corte a partir de los datos de aplicación de la calidad elegida. Diagnostique el mecanismo de desgaste y el montaje antes de cambiar la velocidad; un único intervalo de SFM no puede cubrir todas las plaquitas y operaciones.
Velocidad de avance
En fresado, seleccione el avance por diente según el diámetro de la fresa, la geometría del filo, el material y la profundidad radial de corte. Cuando corresponda, aplique correcciones por adelgazamiento de viruta mediante el método del proveedor, en lugar de un intervalo universal en pulgadas por diente.
Profundidad de corte
Seleccione las profundidades de desbaste y acabado dentro del rango de profundidades de corte admitido por la herramienta y de los límites de la máquina y la sujeción. Evite el rozamiento con un espesor de viruta y una geometría de filo adecuados. No existe una profundidad mínima universal de acabado para todas las herramientas y calidades de acero inoxidable.
Refrigeración y lubricación para mecanizar acero inoxidable
Elija refrigerante o mecanizado en seco según la operación, la calidad de la herramienta, el material y las indicaciones del proveedor. El torneado, el taladrado y el fresado intermitente pueden requerir distintas estrategias térmicas y de control de virutas.
Refrigeración por inundación frente a alta presión
El refrigerante dirigido a alta presión puede mejorar el control de virutas en operaciones adecuadas, pero la presión, el caudal, la posición de las boquillas, la filtración y los valores nominales del equipo deben corresponder a la herramienta. Más presión no siempre es mejor, y un umbral fijo de 1000 PSI no es un requisito general.
Riesgos del mecanizado en seco
El mecanizado en seco es adecuado para determinadas aplicaciones validadas de fresado de acero inoxidable, mientras que muchos procesos de torneado y taladrado se benefician de un suministro apropiado de refrigerante. Siga la estrategia del proveedor y evite los ciclos térmicos incontrolados; el metal duro no tiene por qué fallar en segundos sin refrigerante.
Tipos de desgaste de herramientas y lo que indican
Los patrones de desgaste aportan pistas para el diagnóstico, pero daños similares pueden tener causas distintas. Examine la herramienta junto con los datos de corte, la formación de virutas, la refrigeración y el estado del montaje antes de elegir una medida correctiva.
Filo recrecido
El filo recrecido es material adherido al filo de corte. Revise la velocidad de corte, el estado del filo, la geometría, el recubrimiento y la lubricación; aumentar la velocidad puede ayudar en algunos casos, pero no es una solución universal.
Desgaste de flanco
El desgaste de flanco es un modo de desgaste habitual. Si avanza demasiado rápido, evalúe la velocidad de corte, la calidad, la abrasión, la carga del filo y la refrigeración, en lugar de atribuirlo solo a la velocidad.
Astillado
El astillamiento puede deberse a un contacto de corte inestable, sobrecarga, recorte de virutas, ciclos térmicos o una preparación del filo o calidad inadecuada. Diagnostique la causa y ajuste el proceso; una calidad más tenaz por sí sola puede no resolverlo.
Desgaste por entalla
El desgaste en entalla suele aparecer cerca de la línea de profundidad de corte y puede implicar material endurecido por deformación, abrasión o efectos químicos. Modificar la profundidad de corte puede redistribuir el desgaste cuando la geometría lo permite, pero también debe revisar la calidad, la preparación del filo y las condiciones de corte.
Acabado superficial después del mecanizado CNC
El posprocesado solo es necesario cuando lo exigen el plano o las condiciones de servicio. Seleccione el radio de punta y el avance junto con la estabilidad y la geometría para lograr el acabado especificado; un radio mayor y un avance menor no siempre son mejores. La pasivación o el electropulido responden a requisitos independientes de superficie y corrosión y no son necesarios automáticamente después de cada operación de mecanizado.
Resumen
El mecanizado satisfactorio del acero inoxidable requiere herramientas y condiciones de corte adecuadas a la calidad, el estado del material, la operación y el montaje. Controle la formación de virutas, el desgaste y los efectos térmicos, utilice la estrategia de refrigeración especificada y verifique las dimensiones y la calidad superficial obtenidas.
Preguntas frecuentes
¿Qué calidad de plaquita de metal duro es la más adecuada para acero inoxidable 316?
Elija una calidad y un rompevirutas recomendados por el proveedor para el 316, la operación y la estabilidad del montaje. Tanto las opciones PVD como CVD pueden ser adecuadas. El contenido de molibdeno por sí solo no determina la elección del recubrimiento ni garantiza resistencia al astillamiento.
¿Cuántos filos debe tener una fresa de metal duro para acero inoxidable?
El número de canales depende del diámetro de la fresa, el grado de contacto de corte, el espacio para virutas y la capacidad de la máquina. Cuatro, cinco o más canales pueden adecuarse a distintas estrategias; compare las recomendaciones de las herramientas en lugar de considerar que cinco canales siempre son mejores.
¿Por qué se rompen repetidamente mis brocas de metal duro al taladrar acero inoxidable?
Compruebe la evacuación de virutas, el suministro de refrigerante cuando sea necesario, el avance y la velocidad, el descentramiento, la alineación, la sujeción y el estado de la broca. La refrigeración interna puede ayudar cuando se especifica, pero no corrige todas las causas de rotura de brocas.
¿Puedo utilizar las mismas plaquitas de metal duro para acero inoxidable 304 y dúplex?
Algunas calidades y geometrías sirven tanto para 304 como para determinados aceros inoxidables dúplex, pero confirme la gama de materiales del proveedor y utilice recomendaciones de corte diferenciadas. El estado del material y la operación determinan la velocidad y la vida útil alcanzable; cambiar solo la velocidad puede no bastar.
¿Cuál es el mejor recubrimiento para herramientas de metal duro al mecanizar acero inoxidable?
No existe un recubrimiento universalmente óptimo para acero inoxidable. Seleccione la calidad completa, incluidos sustrato, recubrimiento y preparación del filo, para torneado, fresado o taladrado y para el material real. No deduzca el rendimiento únicamente de una designación AlTiN o TiAlN.