










Ferramentas de corte para aço inoxidável: como escolher pastilhas de metal duro, fresas e brocas
Os aços inoxidáveis variam em maquinabilidade, sendo necessárias ferramentas e condições de corte adequadas para gerir o desgaste, o calor e as aparas. Este guia explica como selecionar pastilhas, fresas de topo e brocas para o material, a operação e a máquina em causa.
Índice
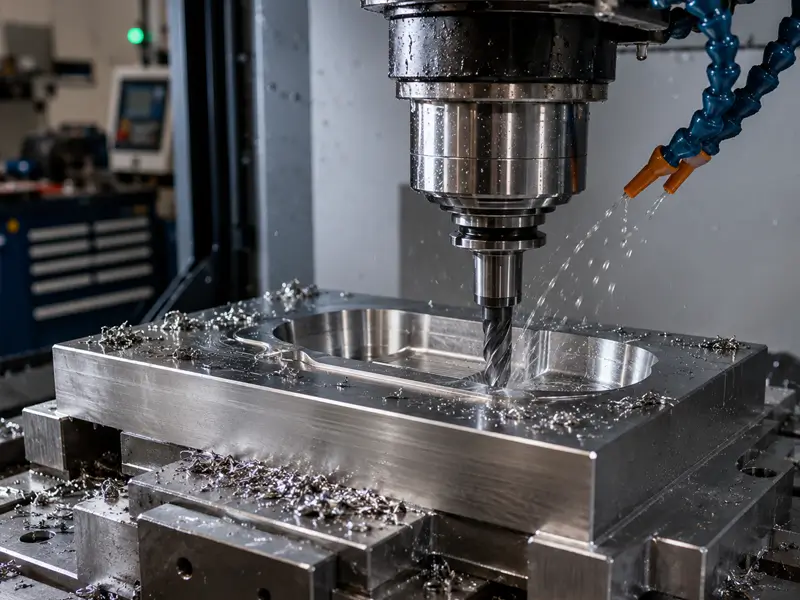
Porque é difícil maquinar aço inoxidável
O comportamento do aço inoxidável na maquinagem depende da família da liga, do estado do material e da operação. O encruamento, a adesão, a transferência de calor e a formação de aparas podem influenciar o desgaste; utilize recomendações para a qualidade específica em vez de tratar todos os aços inoxidáveis da mesma forma.
Encruamento
O encruamento varia com o grau e o estado do aço inoxidável e pode ser agravado pelo atrito ou por condições de corte inadequadas. Utilize uma aresta afiada e uma carga de apara adequadas e evite permanências desnecessárias no corte. Selecione a profundidade de corte e a estratégia de entrada dentro dos limites da ferramenta e da montagem, em vez de aplicar uma regra universal de corte profundo.
Elevada tenacidade
Muitos aços inoxidáveis, especialmente os graus austeníticos, combinam elevada tenacidade com tendência para a adesão e dificuldades no controlo das aparas. Estas propriedades variam com o grau e o estado; escolha a geometria e os parâmetros para o material real.
Qualidades de aço inoxidável e propriedades do material
A maquinabilidade varia com a qualidade do aço inoxidável e o estado do material. Os valores das propriedades físicas, por si só, não fornecem uma classificação de maquinabilidade nem determinam a ferramenta correta.
Propriedade | 304 austenítico | 316 austenítico | 430 ferrítico | 410 martensítico | 2205 duplex |
Densidade | 8,000 | 8,000 | 7,750 | 7,750 | 7,805 |
Fusão | 1400–1450 | 1375–1400 | 1425–1510 | 1480–1530 | 1420–1465 |
Calor | 500 | 500 | 460 | 460 | 450 |
Resistividade elétrica | 720 | 740 | 600 | 570 | 800 |
Condutividade térmica | 16.2 | 16.3 | 26.1 | 24.9 | 19.0 |
Módulo de elasticidade | 193 | 193 | 200 | 200 | 200 |
Aço inoxidável 303
O 303 é um grau austenítico de fácil maquinação cujas adições de enxofre melhoram a maquinabilidade e a quebra de aparas em relação a muitos graus austeníticos convencionais. Selecione-o apenas se a resistência à corrosão, as propriedades mecânicas e a aptidão para fabrico cumprirem a especificação da peça.
Aço inoxidável 304
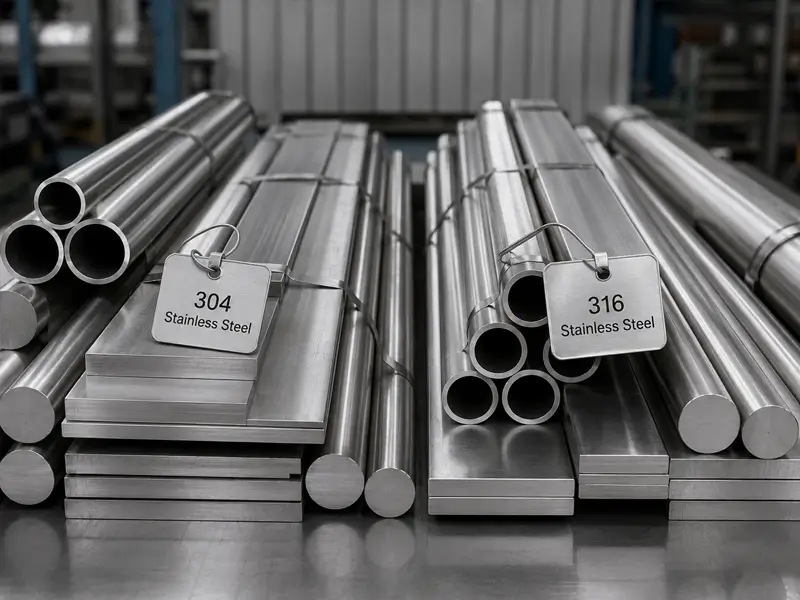
O 304 é um aço inoxidável austenítico amplamente utilizado. Comparado com o 303 de maquinabilidade melhorada, o 304 padrão apresenta geralmente maiores desafios de controlo das aparas e maquinagem; as adições de enxofre no 303 explicam uma parte importante dessa diferença. Utilize geometria de corte e carga de apara adequadas e evite atrito ou paragens desnecessárias, em vez de depender de uma instrução para aplicar pressão constante.
Aço inoxidável 316
O 316 contém molibdénio para melhorar a resistência a determinadas formas de corrosão. A maquinabilidade e o desgaste da ferramenta dependem do estado do material, das ferramentas e das condições de corte; um desgaste mais rápido do que no 304 não é garantido em todas as comparações.
Aço inoxidável 17-4 PH
O 17-4 PH é um aço inoxidável endurecível por precipitação. O seu comportamento na maquinagem depende do estado de fornecimento e do tratamento posterior de envelhecimento. Confirme o estado do material, a dureza e a sequência de maquinagem necessária, selecionando depois as ferramentas e os dados de corte em conformidade; o tratamento térmico não impõe uma exigência universal de uma qualidade especial de metal duro.
Aço inoxidável duplex
O aço inoxidável duplex tem uma microestrutura ferrítica-austenítica; não é simplesmente uma mistura de dois aços. A sua resistência e o comportamento na maquinação exigem ferramentas adequadas, apoio rígido e dados de corte específicos do grau, em vez de uma instrução vaga para utilizar sempre velocidade baixa.
Como escolher as pastilhas de metal duro adequadas para aço inoxidável
As pastilhas de metal duro oferecem dureza a quente e resistência ao desgaste para muitas operações produtivas em aço inoxidável. As ferramentas de HSS e de HSS ligado com cobalto também servem aplicações adequadas. Escolha o material da ferramenta segundo a operação, a máquina e os requisitos de qualidade, em vez de pressupor que o metal duro é sempre superior.
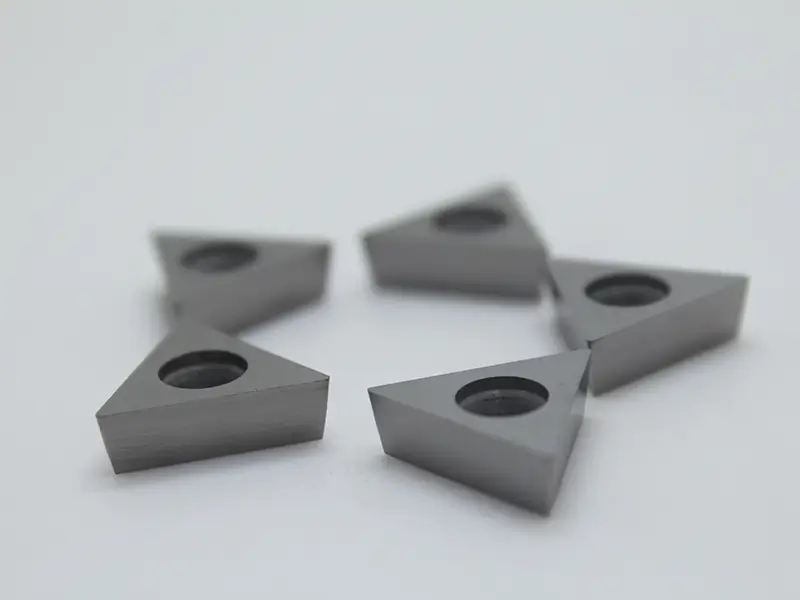
Classes de pastilhas de metal duro
ISO M é um grupo de aplicações habitualmente associado aos aços inoxidáveis, não uma classe universal de pastilha. Verifique a recomendação do fornecedor para a família de inoxidável, o estado e a operação específicos; alguns graus ferríticos ou martensíticos podem ter uma classificação diferente nos guias de maquinação.
Geometria das pastilhas e preparação da aresta
Uma geometria de corte positiva adequada pode reduzir as forças de corte, mas também é necessário considerar a resistência da aresta e a estabilidade. Selecione o ângulo de ataque, a preparação da aresta e o quebra-aparas para o material e o intervalo de avanço e profundidade. O ângulo de ataque, por si só, não garante a quebra de aparas nem a prevenção do encruamento.
Revestimentos para pastilhas de metal duro
Um revestimento adequado pode melhorar a resistência ao desgaste, mas o desempenho também depende do substrato, da preparação da aresta, da peça e das condições de corte.
TiAlN
Os revestimentos do tipo TiAlN são utilizados em diversas aplicações de corte. Verifique a recomendação do fornecedor para a qualidade de aço inoxidável, a operação e a estratégia de arrefecimento, em vez de considerar o nome do revestimento uma garantia de adequação.
AlTiN
Os revestimentos do tipo AlTiN podem proporcionar dureza a quente e resistência à oxidação úteis em aplicações adequadas. Não os descreva simplesmente como ficando mais duros sempre que a temperatura aumenta; o desempenho depende do sistema de revestimento e das condições de funcionamento.
Revestimentos PVD
PVD (deposição física em fase de vapor) e os sistemas de revestimento CVD são ambos utilizados em qualidades de corte para aço inoxidável. O PVD pode ser adequado para preparações da aresta que exigem revestimentos finos, mas a seleção depende da operação e da qualidade, sem uma preferência universal.
Pastilhas positivas e negativas: comparação
Pastilhas positivas
Uma geometria de corte positiva adequada pode reduzir os esforços e beneficiar peças esbeltas ou paredes finas. Selecione a geometria completa da pastilha e do porta-ferramentas para a resistência da aresta e o controlo das aparas exigidos; o ângulo de folga positivo da pastilha, por si só, não define o ângulo de ataque efetivo nem garante uma temperatura de corte inferior.
Pastilhas negativas
As pastilhas negativas podem proporcionar um apoio robusto da aresta em desenhos adequados, mas a sua geometria de corte efetiva também depende do quebra-aparas e do porta-ferramentas. Para desbaste, selecione a qualidade, a geometria, o avanço e a profundidade de corte dentro dos limites da máquina e da fixação, em vez de assumir que todas as pastilhas negativas são mais resistentes.
Fresas de metal duro para fresagem de aço inoxidável
Para fresar aço inoxidável, adapte a fresa e as condições de corte à liga, ao envolvimento, à evacuação das aparas e à rigidez da montagem. Controle a vibração regenerativa e o calor através do processo completo, em vez de esperar que a ferramenta tolere uma montagem instável.
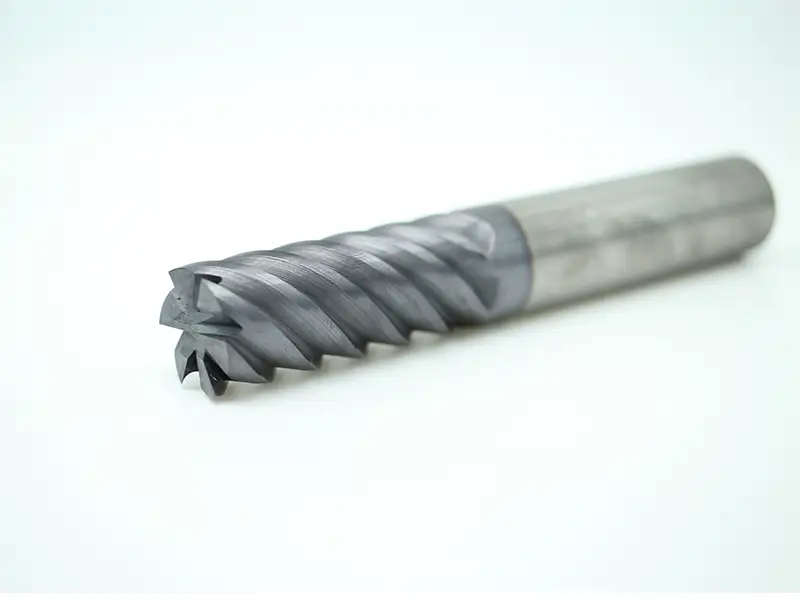
Número de arestas e geometria
Selecione o número de canais em função do envolvimento de corte, do espaço disponível para as aparas, do material e da capacidade da máquina. Mais canais podem permitir um avanço da mesa superior com um avanço por dente adequado, mas reduzir o espaço para as aparas na abertura de ranhuras ou com um envolvimento elevado. Uma hélice ou um passo variável pode ajudar a reduzir a vibração regenerativa em condições adequadas, mas não elimina as vibrações em todas as montagens.
A fresagem concordante é frequentemente preferida numa máquina com controlo adequado e compensação de folga. No contacto de corte, o avanço da peça relativamente à fresa tem o mesmo sentido que o movimento tangencial desta; na fresagem periférica, a apara começa geralmente espessa e torna-se mais fina. Selecione a estratégia em função da montagem e do estado da superfície, em vez de prometer sempre menos calor ou uma maior vida útil da fresa de topo.
Fresagem trocoidal
As estratégias trocoidais utilizam trajetórias curvas progressivas para controlar o envolvimento radial. Podem permitir um maior envolvimento axial quando o comprimento de corte, a rigidez e a evacuação das aparas o permitem. A redução do custo por ciclo ou do desgaste deve ser verificada; todo o comprimento dos canais não é automaticamente utilizável.
Brocas de metal duro para furação de aço inoxidável
A furação de aço inoxidável exige atenção à evacuação das aparas, à alimentação de fluido de corte, ao alinhamento e às condições de corte. O método adequado depende do diâmetro e da profundidade do furo, do desenho da broca e do estado do material; a furação não é necessariamente a operação mais difícil em todos os trabalhos.
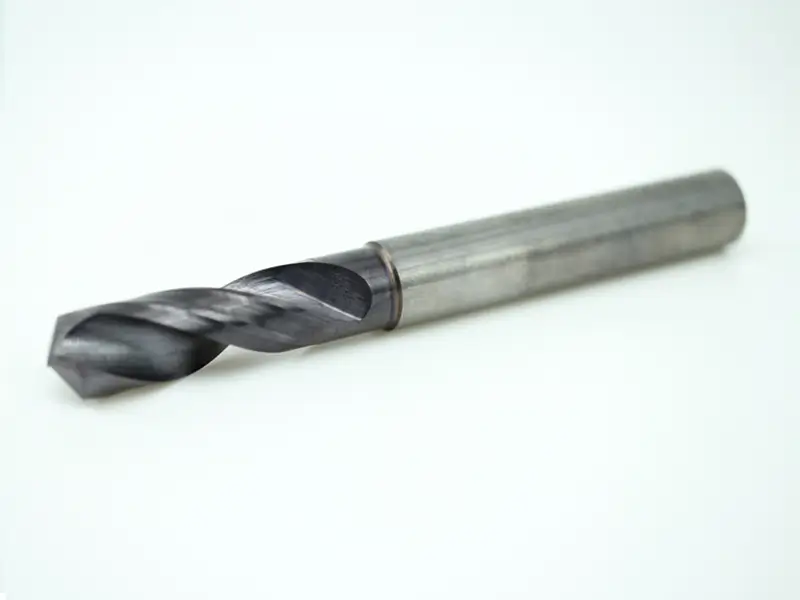
Seleção de brocas de HSS e metal duro
Brocas adequadas de HSS e de HSS ligado com cobalto podem maquinar aço inoxidável; a fusão não é um modo de falha característico normal. As brocas de metal duro oferecem maior rigidez e capacidade produtiva em montagens adequadas, mas exigem alinhamento, apoio e dados de corte apropriados. Diagnostique o desgaste, a sobrecarga ou a acumulação de aparas antes de selecionar uma ferramenta de substituição.
Geometria da broca
Selecione a geometria da ponta, o adelgaçamento da alma, os canais e a qualidade em função do aço inoxidável, do diâmetro e da profundidade do furo. O ângulo da ponta, por si só, não garante a autocentragem, e uma alma mais espessa pode aumentar o esforço axial se a geometria não for adequada. Siga as recomendações de entrada e corte do fornecedor.
Brocas com refrigeração interna
Para a furação de furos profundos, as ferramentas com refrigeração interna podem melhorar a alimentação da zona de corte e a remoção das aparas quando utilizadas com a pressão e o caudal especificados. Os requisitos dependem da broca e da profundidade; utilize o processo completo do fornecedor em vez de assumir que qualquer outro método terá de falhar.
Estratégia de ferramentas por operação de maquinação
Cada operação exige uma atenção ligeiramente diferente para ser bem-sucedida.
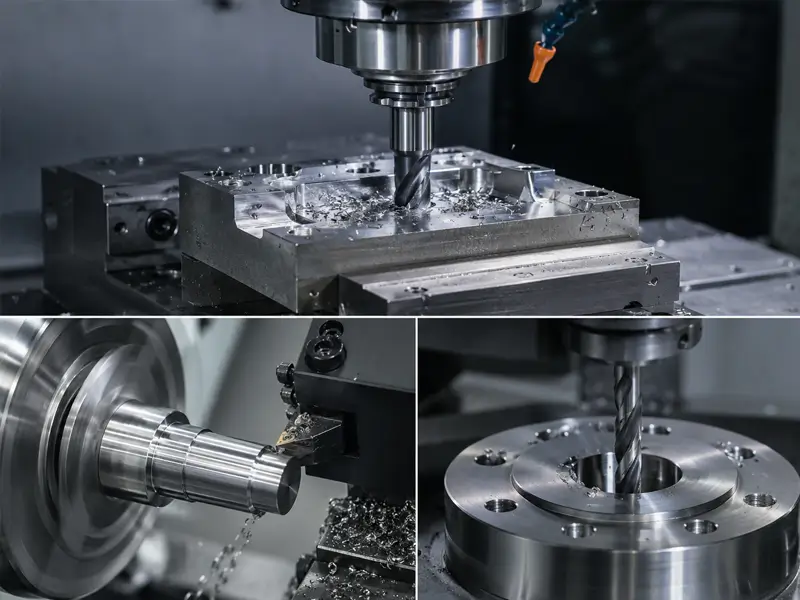
Torneamento CNC
Para torneamento, selecione um quebra-aparas cuja gama recomendada de avanço e profundidade de corte corresponda à operação e ao material. Se as aparas continuarem longas ou emaranhadas, reveja a geometria, o envolvimento, os dados de corte e a alimentação de fluido dentro dos limites da ferramenta e da montagem. Não aumente o avanço indiscriminadamente e pare a máquina antes de retirar as aparas acumuladas.
Fresagem CNC
Evite paragens e atrito desnecessários durante a maquinagem de aço inoxidável. O grau de encruamento depende da qualidade, do contacto e das condições de corte; não é uma consequência instantânea de cada pausa. Controle adequadamente a entrada, a saída e a carga de apara.
Furação e maquinação de furos
Selecione a furação contínua ou um ciclo de furação por incrementos em função da broca, da profundidade, do material e da alimentação de fluido de corte. A retração não endurece, por si só, o fundo do furo. Se esse ciclo for especificado, utilize o afastamento e o movimento de reentrada recomendados; não force a broca a retomar o corte.
Valores de referência de velocidade de corte, avanço e profundidade de corte
Obtenha junto do fornecedor os parâmetros iniciais para a ferramenta, o estado do material, o diâmetro e a operação em causa. Durante os ajustes controlados, monitorize a carga, o desgaste, o controlo das aparas e a qualidade medida da peça; o som, por si só, não é um critério de afinação suficiente.
Velocidade de corte (pés por minuto)
Para tornear 304 ou 316, selecione a velocidade de corte a partir dos dados de aplicação da qualidade escolhida. Diagnostique o mecanismo de desgaste e a montagem antes de alterar a velocidade; um único intervalo de SFM não abrange todas as pastilhas e operações.
Velocidade de avanço
Na fresagem, selecione o avanço por dente em função do diâmetro da fresa, da geometria da aresta, do material e do envolvimento radial. Quando adequado, aplique correções para o adelgaçamento da apara segundo o método do fornecedor, em vez de um intervalo universal em polegadas por dente.
Profundidade de corte
Selecione as profundidades de desbaste e acabamento dentro da gama de envolvimento da ferramenta e dos limites da máquina e da fixação. Evite o atrito com uma espessura de apara e uma geometria de aresta adequadas. Não existe uma profundidade mínima universal de acabamento para todas as ferramentas e qualidades de aço inoxidável.
Refrigeração e lubrificação na maquinação de aço inoxidável
Escolha fluido de corte ou maquinagem a seco em função da operação, da qualidade da ferramenta, do material e das orientações do fornecedor. O torneamento, a furação e a fresagem intermitente podem exigir estratégias térmicas e de controlo das aparas diferentes.
Refrigeração por inundação e a alta pressão
O fluido de corte de alta pressão bem direcionado pode melhorar o controlo das aparas em operações adequadas, mas a pressão, o caudal, a posição dos bicos, a filtragem e as características nominais do equipamento devem corresponder à ferramenta. Mais pressão nem sempre é melhor, e um limiar fixo de 1000 PSI não é um requisito geral.
Riscos da maquinação a seco
A maquinagem a seco é adequada para algumas aplicações validadas de fresagem de aço inoxidável, enquanto muitos processos de torneamento e furação beneficiam de uma alimentação apropriada de fluido de corte. Siga a estratégia do fornecedor e evite ciclos térmicos descontrolados; o metal duro não falha necessariamente em segundos sem fluido de corte.
Tipos de desgaste das ferramentas e o que indicam
Os padrões de desgaste fornecem pistas para o diagnóstico, mas danos semelhantes podem ter causas diferentes. Inspecione a ferramenta em conjunto com os dados de corte, a formação das aparas, o arrefecimento e o estado da montagem antes de escolher uma ação corretiva.
Aresta postiça
A aresta postiça é material aderente à aresta de corte. Reveja a velocidade de corte, o estado da aresta, a geometria, o revestimento e a lubrificação; aumentar a velocidade pode ajudar em alguns casos, mas não é uma solução universal.
Desgaste de flanco
O desgaste de flanco é um modo de desgaste comum. Se progredir demasiado depressa, avalie a velocidade de corte, a qualidade, a abrasão, a carga na aresta e o arrefecimento, em vez de o atribuir apenas à velocidade.
Lascamento
O lascamento pode resultar de um envolvimento instável, sobrecarga, recorte de aparas, ciclos térmicos ou de uma preparação da aresta ou qualidade inadequada. Diagnostique a causa e ajuste o processo; uma qualidade mais tenaz, por si só, pode não resolver o problema.
Desgaste em entalhe
O desgaste em entalhe surge frequentemente junto à linha de profundidade de corte e pode envolver material encruado, abrasão ou efeitos químicos. Alterar o envolvimento pode redistribuir o desgaste quando a geometria o permite, mas verifique também a qualidade, a preparação da aresta e as condições de corte.
Acabamento superficial após a maquinação CNC
O pós-processamento só é necessário quando o desenho ou os requisitos de serviço o exigem. Selecione o raio de ponta e o avanço em conjunto com a estabilidade e a geometria para obter o acabamento especificado; um raio maior e um avanço menor nem sempre são melhores. A passivação ou o eletropolimento respondem a requisitos distintos de superfície e corrosão e não são automaticamente necessários após cada operação de maquinagem.
Resumo
A maquinagem bem-sucedida do aço inoxidável exige ferramentas e condições de corte adequadas à qualidade, ao estado do material, à operação e à montagem. Controle a formação das aparas, o desgaste e os efeitos térmicos, utilize a estratégia de fluido de corte especificada e verifique as dimensões e a qualidade superficial obtidas.
Perguntas frequentes
Qual é a classe de pastilha de metal duro mais adequada para aço inoxidável 316?
Escolha uma qualidade e um quebra-aparas recomendados pelo fornecedor para o 316, a operação e a estabilidade da montagem. Tanto as opções PVD como CVD podem ser adequadas. O teor de molibdénio, por si só, não determina a escolha do revestimento nem garante resistência ao lascamento.
Quantas arestas deve ter uma fresa de metal duro para aço inoxidável?
O número de canais depende do diâmetro da fresa, do envolvimento, do espaço para as aparas e da capacidade da máquina. Quatro, cinco ou mais canais podem adequar-se a estratégias diferentes; compare as recomendações das ferramentas em vez de considerar cinco canais sempre melhores.
Porque se partem repetidamente as minhas brocas de metal duro ao furar aço inoxidável?
Verifique a evacuação das aparas, a alimentação de fluido de corte quando necessária, o avanço e a velocidade, o batimento, o alinhamento, a fixação e o estado da broca. A refrigeração interna pode ajudar quando especificada, mas não corrige todas as causas de quebra da broca.
Posso utilizar as mesmas pastilhas de metal duro para aço inoxidável 304 e duplex?
Algumas qualidades e geometrias abrangem tanto o 304 como determinados aços inoxidáveis duplex, mas confirme a gama de materiais do fornecedor e utilize recomendações de corte distintas. O estado do material e a operação determinam a velocidade e a vida útil alcançável; alterar apenas a velocidade pode não ser suficiente.
Qual é o melhor revestimento para ferramentas de metal duro na maquinação de aço inoxidável?
Não existe um revestimento universalmente melhor para aço inoxidável. Selecione a qualidade completa, incluindo substrato, revestimento e preparação da aresta, para torneamento, fresagem ou furação e para o material em causa. Não deduza o desempenho apenas de uma designação AlTiN ou TiAlN.