










Фрезерование резьбы или нарезание метчиком: диаметр, глухие отверстия и стоимость
Нарезание метчиком часто эффективно для внутренней резьбы с отработанным и повторяемым процессом. Фрезерование резьбы становится особенно полезным, когда диаметр резьбы, регулировка посадки, зазор до дна или стоимость поломки инструмента затрудняют обоснование применения метчика. Правильное сравнение начинается с отверстия, которое нужно закончить, а не с общего утверждения, что один метод даёт лучшую резьбу.
Это сравнение посвящено внутренней резьбе, получаемой фрезерованием или метчиком. Если деталь уже закреплена на токарном станке и резьба соосна со шпинделем, также оцените, можно ли завершить её точением в том же установе. См. сравнение точения и фрезерования резьбы для выбора движений станка и закрепления.
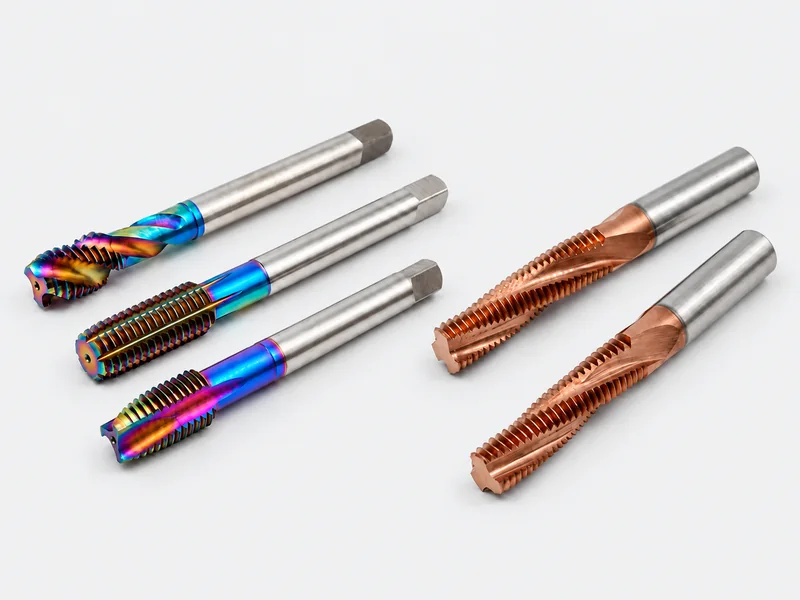
При увеличении размера резьбы, нарезаемой метчиком, увеличивается и сам метчик. Резьбофрезе не нужно заполнять отверстие таким же образом. Это различие меняет стоимость оснастки, требования к станку и количество размеров резьбы, которые может обрабатывать цех.
Почему увеличение диаметра резьбы меняет сравнение
Метчик несёт профиль резьбы на корпусе, размер которого соответствует получаемой резьбе. Переход к большему номинальному диаметру обычно означает более крупный инструмент, а также другие требования к крутящему моменту, обращению с инструментом и запасам. Метчики большого диаметра существуют; нет универсального диаметра, после которого резьба становится «нестандартной». Практический вопрос заключается в экономической целесообразности выбранных метчика и станка для этой работы.
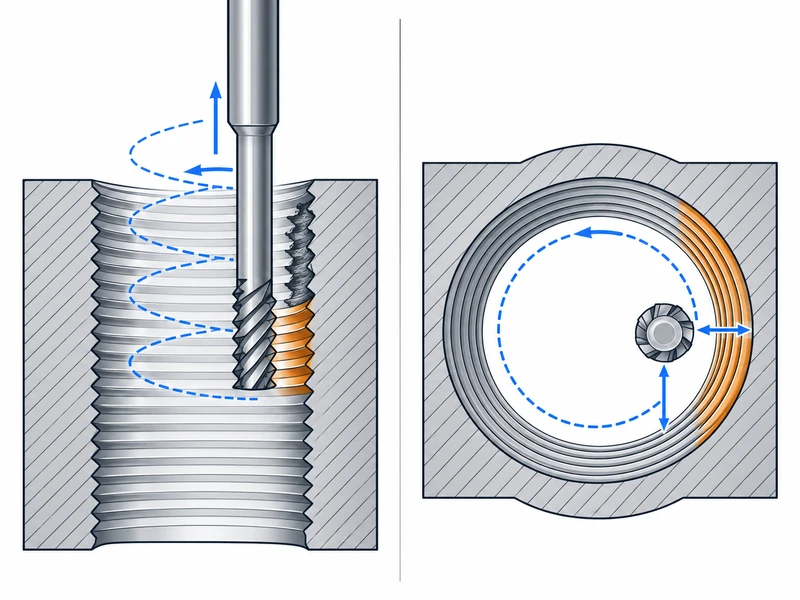
Резьбофреза меньше внутренней резьбы, которую она обрабатывает. Её режущая геометрия совместно с запрограммированной винтовой траекторией формирует резьбу. Увеличение радиуса траектории может позволить подходящей фрезе получить резьбу большего диаметра без увеличения самой фрезы до этого диаметра.
Слово подходящая здесь важно. Проверьте допустимые профиль резьбы, шаг, минимальный диаметр отверстия, вылет и диапазон диаметров. Полнопрофильный инструмент, рассчитанный на один шаг, не может получить другой шаг только за счёт изменения программы. Даже если две резьбы имеют одинаковый шаг, изготовитель фрезы должен допускать требуемые размеры и профили.
Поэтому цех, периодически производящий крупную резьбу, может предпочесть фрезерование, а цех, весь день обрабатывающий одну и ту же небольшую резьбу, — сохранить нарезание метчиком. Первый получает гибкость; второй может больше выиграть от короткого, хорошо отработанного цикла. Ни один из выводов не следует только из цены инструмента.
Подготовленное отверстие — часть способа получения резьбы
До сравнения времени цикла определите, как будет сформирована внутренняя резьба. Режущие метчики, бесстружечные метчики-раскатники и резьбофрезы предъявляют разные требования к подготовленному отверстию.
Режущий метчик удаляет материал
Просверленное отверстие оставляет материал, из которого метчик вырезает профиль резьбы. Для стружки должен быть предусмотрен подходящий путь выхода из зоны резания. Для сквозного и глухого отверстий могут потребоваться разная геометрия метчика и разные направления отвода стружки.
Проверьте рекомендованный диаметр сверла с учётом обозначения резьбы, допуска, материала и выбранного метчика. Номинальное обозначение сверла не подтверждает фактический диаметр отверстия: биение, износ и поведение материала могут изменить результат сверления.
Метчик-раскатник перемещает материал
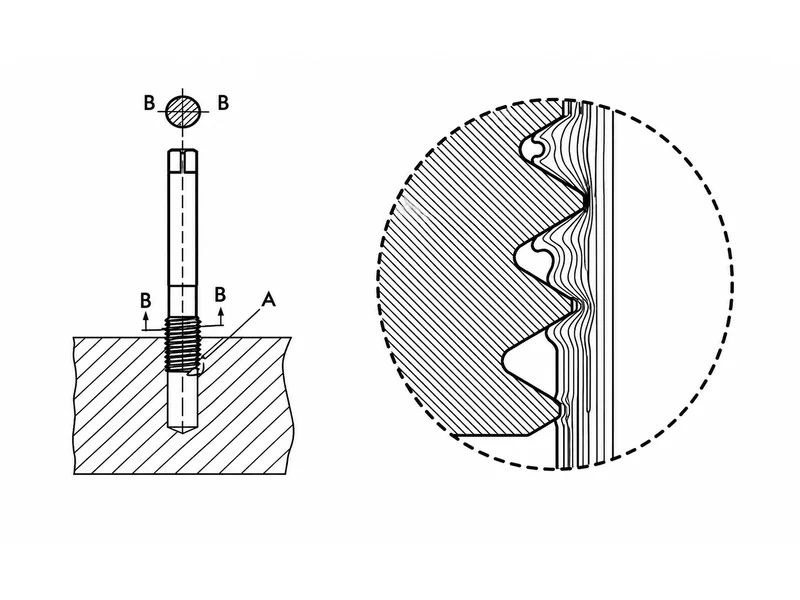
Метчик-раскатник формирует резьбу пластическим перемещением подходящего материала детали, а не снимает стружку. Для одной и той же резьбы подготовленное отверстие под раскатник обычно больше, чем под режущий метчик, поскольку должен оставаться только предусмотренный объём материала для перемещения.
Переход с режущего метчика на раскатник требует новой проверки диаметра отверстия. Избыток материала увеличивает нагрузку при формировании, а недостаток может привести к неполному профилю резьбы. Используйте рекомендованные диаметр отверстия и допуск для выбранного раскатника и конкретного материала, затем измерьте отверстие, а не переносите прежний диаметр сверла.
Резьбофрезе тоже необходимо правильное исходное отверстие
При обычном фрезеровании внутренней резьбы подготовьте отверстие до её нарезания. Оно должно соответствовать требуемым пределам внутреннего диаметра резьбы и оставлять подходящий припуск для выбранной фрезы. Также необходим зазор для врезания фрезы и её винтовой траектории.
Специальные комбинированные инструменты могут выполнять несколько операций, но обычный метчик или резьбофрезу нельзя считать сверлом. Смена метода получения резьбы означает также пересмотр операции подготовки отверстия.
В глухом отверстии сравнивайте полезную глубину резьбы
Чертёж может требовать определённую длину полной резьбы. Глубина сверления должна дополнительно учитывать геометрию заходной части инструмента, зазор до дна и необходимое пространство для стружки. Смешение этих размеров может привести к тому, что резьба проходит контроль калибром на входе, но не обеспечивает требуемую длину свинчивания.
Резьбофреза может обеспечивать удобное управление обработкой вблизи дна, поскольку входит иначе, чем метчик с заборным конусом. Тем не менее необходимо учитывать геометрию режущей кромки, осевое положение и запрограммированный выход. Она не может сформировать полную резьбу без ограничений вплоть до физического угла.
Перед выбором любого из методов укажите отдельно глубину полной резьбы и допустимую глубину отверстия в данных по установу. Затем проверьте чертёж инструмента по обоим размерам. Это полезнее, чем называть инструмент «решением для глухих отверстий», не подтвердив его реальную досягаемость.
Определите, какие затраты вы хотите снизить
Если процесс нарезания метчиком уже выдерживает допуск, отводит стружку и обеспечивает требуемую стойкость инструмента, замена его фрезерованием может добавить программирование или время цикла, не решая никакой проблемы. Сохраните этот проверенный процесс как базовый вариант.
Фрезерование резьбы стоит испытать, когда базовый процесс ограничен крутящим моментом при большом диаметре, трудностями регулировки посадки, множеством размеров резьбы в малых партиях или последствиями застревания сломанного метчика. Коррекция диаметра позволяет регулировать посадку резьбы, тогда как при нарезании метчиком может потребоваться другой размер или предельный размер метчика.
Меньший риск при восстановлении не означает отсутствия риска. Сломанная фреза всё ещё может повредить деталь, а ошибка программы — получить резьбу завышенного размера. Наряду с циклом резания оценивайте стоимость одной годной детали, включая смену инструмента, контроль, доработку и брак.
При фрезеровании резьбы правильно рассчитывайте запрограммированную круговую подачу, а не копируйте подачу для прямолинейного фрезерования. Наше руководство по подачам и скоростям при фрезеровании резьбы объясняет различие между траекторией центра инструмента и режущей кромкой.
Перед первым испытанием
- Подтвердите требования к готовой резьбе. Запишите её стандарт, диаметр, шаг, допуск и полезную глубину полной резьбы.
- Измерьте подготовленное отверстие. Проверьте диаметр и глубину с учётом выбранного метода: резания, пластического формирования или фрезерования.
- Проверьте станок и державку. Нарезание метчиком требует соответствующих синхронизированных движений и крутящего момента; фрезерование резьбы — подходящей интерполяции и зазоров.
- Проверьте всю траекторию инструмента. Включите врезание, положение у дна и отвод, а не только участок резания.
- Определите критерии приёмки. До сравнения времени и стойкости инструмента согласуйте необходимый контроль калибрами и дополнительные размерные или функциональные проверки.
Полезный результат — процесс, который повторяемо даёт требуемую резьбу. Меньшая фреза, более быстрый цикл или более дешёвый метчик имеют ценность только тогда, когда готовая деталь остаётся годной.