










Fresamento de roscas ou rosqueamento com macho: diâmetro, furos cegos e custo
O rosqueamento com macho costuma ser uma escolha eficiente para uma rosca interna com processo comprovado e repetível. O fresamento de roscas se torna especialmente útil quando o diâmetro, o ajuste da rosca, a folga até o fundo ou o custo de uma ferramenta quebrada dificultam justificar o processo com macho. A comparação correta começa pelo furo que precisa ser concluído, e não por uma afirmação genérica de que um método produz roscas melhores.
Esta comparação se concentra em roscas internas produzidas por fresamento ou com macho. Se a peça já estiver fixada em um torno e a rosca for concêntrica com o eixo-árvore, considere também se o torneamento permite concluí-la nessa fixação. Consulte torneamento de roscas ou fresamento de roscas para essa decisão sobre movimentos da máquina e fixação.
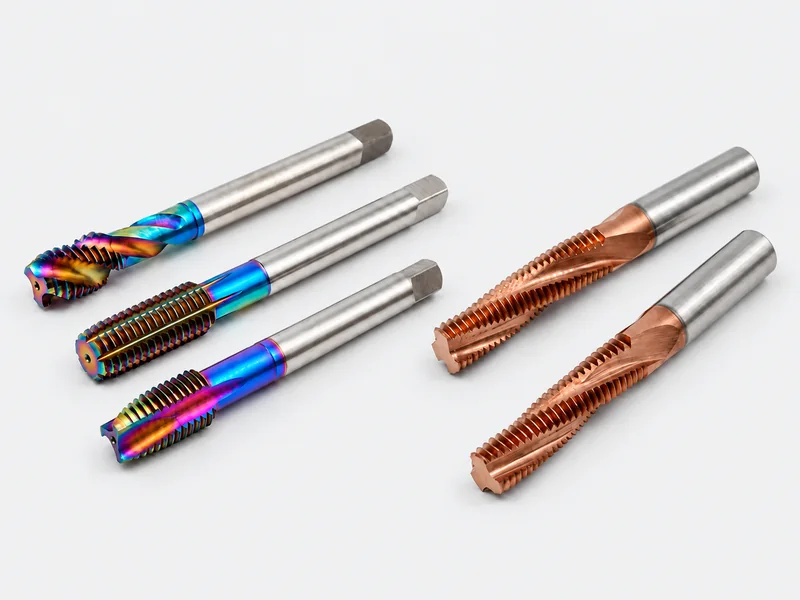
À medida que aumenta o tamanho de uma rosca produzida com macho, o próprio macho também fica maior. Uma fresa de roscar não precisa preencher o furo da mesma forma. Essa diferença altera o custo das ferramentas, as exigências para a máquina e a quantidade de tamanhos de rosca que uma oficina pode atender.
Por que aumentar o diâmetro da rosca muda a comparação
Um macho possui o perfil da rosca em torno de um corpo dimensionado para a rosca que produz. Passar para um diâmetro nominal maior geralmente significa uma ferramenta maior, com requisitos diferentes de torque, manuseio e estoque. Existem machos de grande diâmetro; não há um diâmetro universal a partir do qual uma rosca se torne «fora de padrão». A questão prática é saber se o macho e a máquina selecionados fazem sentido econômico para este trabalho.
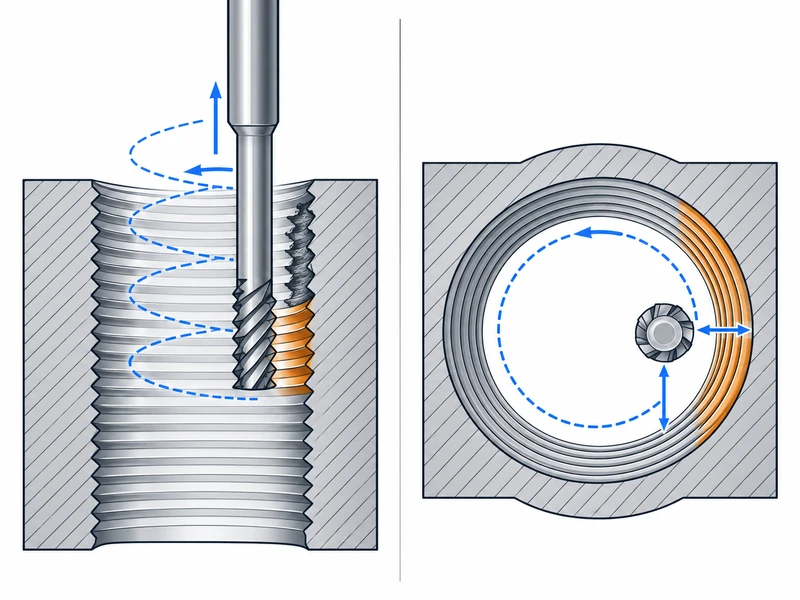
Uma fresa de roscar é menor do que a rosca interna que corta. Sua geometria de corte trabalha com uma trajetória helicoidal programada para gerar a rosca. Aumentar o raio da trajetória pode permitir que uma fresa adequada produza uma rosca de maior diâmetro sem aumentar a própria fresa até esse diâmetro.
A palavra adequada é importante. Verifique o perfil de rosca permitido, o passo, o diâmetro mínimo do furo, o alcance e a faixa de diâmetros. Uma ferramenta de perfil completo destinada a um passo não pode produzir outro passo apenas com uma alteração no programa. Mesmo quando duas roscas têm o mesmo passo, o fabricante da fresa precisa permitir os tamanhos e perfis exigidos.
Por isso, uma oficina que produz ocasionalmente roscas grandes pode preferir o fresamento de roscas, enquanto outra que produz a mesma rosca pequena durante todo o dia pode manter o rosqueamento com macho. A primeira ganha flexibilidade; a segunda pode se beneficiar mais de um ciclo curto e bem comprovado. Nenhuma dessas conclusões decorre apenas do preço da ferramenta.
O furo preparado faz parte do método de rosqueamento
Antes de comparar o tempo de ciclo, defina como a rosca interna será gerada. Machos de corte, machos de conformação e fresas de roscar não impõem requisitos idênticos ao furo preparado.
Um macho de corte remove material
O furo feito com broca deixa material para o macho cortar o perfil da rosca. Os cavacos precisam de uma rota adequada para sair da zona de corte. Um furo passante e um furo cego podem exigir geometrias de macho e direções de evacuação de cavacos diferentes.
Verifique o diâmetro de broca recomendado em relação à designação da rosca, à tolerância, ao material e ao macho selecionado. A designação nominal de uma broca não comprova o diâmetro real do furo: batimento, desgaste e comportamento do material podem alterar o resultado da furação.
Um macho de conformação desloca material
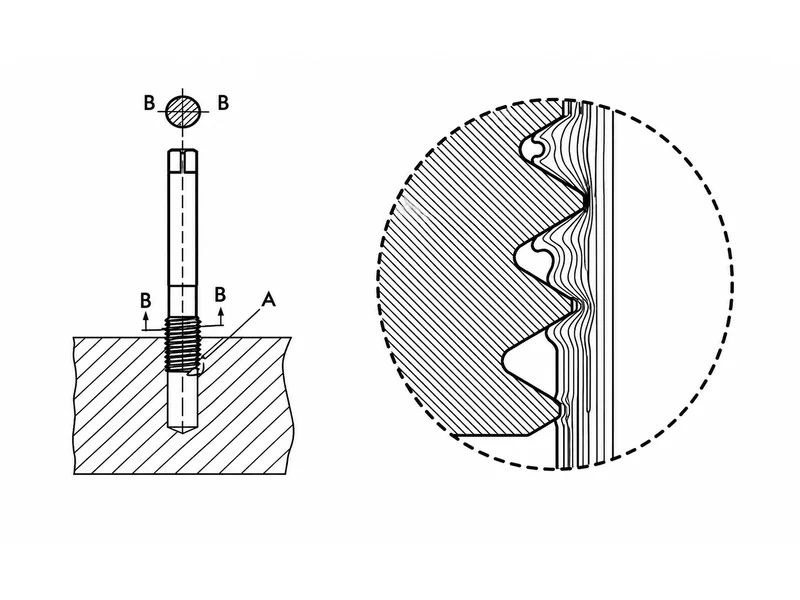
Um macho de conformação gera a rosca por deslocamento plástico de um material de peça adequado, em vez de cortar cavacos. Para a mesma rosca, seu furo preparado normalmente é maior do que o furo para macho de corte, pois deve restar apenas a quantidade de material prevista para ser deslocada.
Trocar um macho de corte por um macho de conformação exige uma nova verificação do diâmetro do furo. Material em excesso aumenta a carga de conformação; material insuficiente pode deixar um perfil de rosca inadequado. Use a recomendação de diâmetro e tolerância do macho escolhido para o material em questão e, depois, meça o furo, em vez de manter o diâmetro de broca anterior.
Uma fresa de roscar também precisa do furo inicial correto
No fresamento convencional de roscas internas, prepare o furo antes de cortar a rosca. Ele deve atender aos limites exigidos de diâmetro menor e deixar material adequado para a fresa selecionada. Também deve oferecer folga para a entrada da fresa e sua trajetória helicoidal.
Ferramentas combinadas especiais podem executar mais de uma operação, mas um macho ou uma fresa de roscar comum não devem ser tratados como broca. Mudar o método de rosqueamento também significa revisar a operação de preparação do furo.
Em um furo cego, compare a profundidade útil de rosca
Um desenho pode exigir um determinado comprimento de rosca completa. A profundidade furada também precisa acomodar a geometria de entrada da ferramenta, a folga até o fundo e qualquer espaço necessário para os cavacos. Confundir essas dimensões pode resultar em uma rosca aprovada pelo calibre na entrada, mas sem o comprimento de engate exigido.
Uma fresa de roscar pode oferecer um controle útil próximo ao fundo, pois não entra da mesma forma que um macho com entrada chanfrada. Ainda assim, é necessário considerar a geometria da aresta de corte, a posição axial e a saída programada. Ela não pode produzir rosca completa sem limite até um canto físico.
Antes de selecionar qualquer um dos métodos, indique separadamente a profundidade de rosca completa e a profundidade permitida do furo nas informações da fixação. Depois, verifique o desenho da ferramenta em relação a ambas. Isso é mais útil do que descrever uma ferramenta como «solução para furos cegos» sem confirmar seu alcance real.
Escolha o custo que pretende reduzir
Se um processo de rosqueamento com macho já mantém a tolerância, evacua os cavacos e atende à vida útil de ferramenta exigida, substituí-lo por fresamento de roscas pode acrescentar programação ou tempo de ciclo sem resolver um problema. Mantenha esse processo comprovado como referência.
O fresamento de roscas merece um teste quando o processo de referência é limitado pelo torque em grandes diâmetros, pela dificuldade de ajustar a rosca, por vários tamanhos de rosca em baixos volumes ou pelas consequências de um macho quebrado preso na peça. A compensação de diâmetro permite ajustar o encaixe da rosca, enquanto uma rosca produzida com macho pode exigir outro tamanho ou limite dimensional do macho.
Um risco menor durante a recuperação não significa risco zero. Uma fresa quebrada ainda pode danificar a peça, e um erro de programação pode cortar uma rosca acima da medida. Avalie o custo por peça aprovada, incluindo trocas de ferramenta, inspeção, retrabalho e refugo, juntamente com o ciclo de corte.
No fresamento de roscas, calcule corretamente o avanço circular programado, em vez de copiar um avanço de fresamento em linha reta. Nosso guia de avanços e velocidades para fresamento de roscas explica a diferença entre a trajetória do centro da ferramenta e a aresta de corte.
Antes do primeiro teste
- Confirme a rosca acabada. Registre sua norma, diâmetro, passo, tolerância e profundidade útil de rosca completa.
- Meça o furo preparado. Verifique o diâmetro e a profundidade em relação ao método de corte, conformação ou fresamento escolhido.
- Verifique a máquina e o porta-ferramentas. O rosqueamento com macho exige movimento sincronizado e torque adequados; o fresamento de roscas exige interpolação e folgas adequadas.
- Revise toda a trajetória da ferramenta. Inclua a entrada, a posição no fundo e a retirada, e não apenas o trecho de corte.
- Defina os critérios de aceitação. Acorde o controle com calibres exigido e quaisquer verificações dimensionais ou funcionais adicionais antes de comparar o tempo e a vida útil da ferramenta.
O resultado útil é um processo que produz repetidamente a rosca necessária. Uma fresa menor, um ciclo mais rápido ou um macho mais barato só têm valor quando a peça acabada continua sendo aceitável.