










Fraisage de filets ou taraudage : diamètre, trous borgnes et coût
Le taraudage est souvent le choix efficace pour un filetage intérieur éprouvé et répétable. Le fraisage de filets devient particulièrement utile lorsque le diamètre du filetage, le réglage de l’ajustement, le dégagement au fond ou le coût d’un bris d’outil rendent ce procédé de taraudage difficile à justifier. Une comparaison pertinente commence par le trou à terminer, et non par l’affirmation générale qu’une méthode produit de meilleurs filetages.
Cette comparaison porte sur les filetages intérieurs réalisés par fraisage ou taraudage. Si la pièce est déjà montée sur un tour et que le filetage est concentrique à la broche, envisagez aussi de le terminer par tournage dans ce montage. Consultez notre comparaison entre le tournage de filets et le fraisage de filets pour choisir la cinématique de la machine et le montage de la pièce.
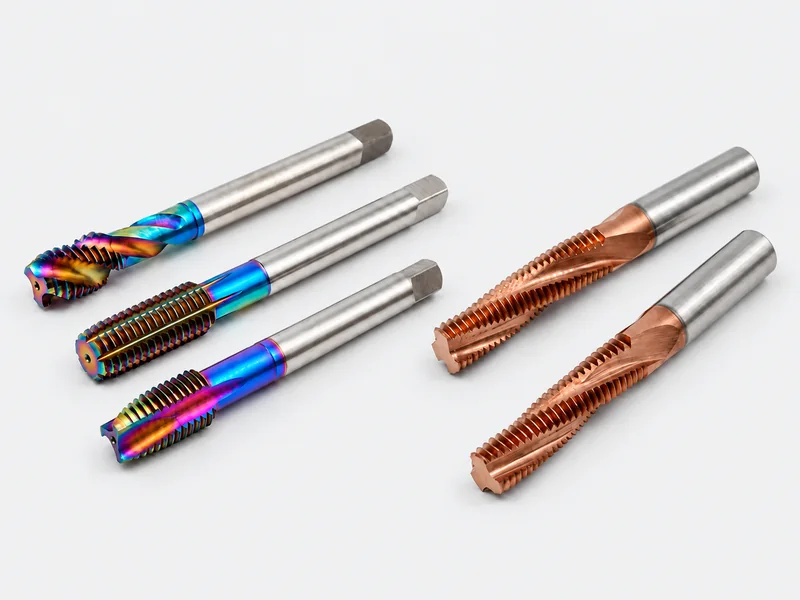
Plus le diamètre d’un filetage taraudé augmente, plus le taraud lui-même devient grand. Une fraise à fileter n’a pas à remplir le trou de la même manière. Cette différence modifie le coût des outils, les sollicitations de la machine et le nombre de dimensions de filetage qu’un atelier peut couvrir.
Pourquoi l’augmentation du diamètre du filetage change la comparaison
Un taraud porte le profil du filetage autour d’un corps dimensionné pour le filetage à produire. Passer à un diamètre nominal plus grand implique généralement un outil plus grand, avec des exigences différentes en matière de couple, de manutention et de stock d’outils. De grands tarauds existent ; aucun diamètre universel ne rend un filetage hors standard au-delà d’un certain seuil. La question pratique est de savoir si le taraud et la machine choisis sont économiquement pertinents pour ce travail.
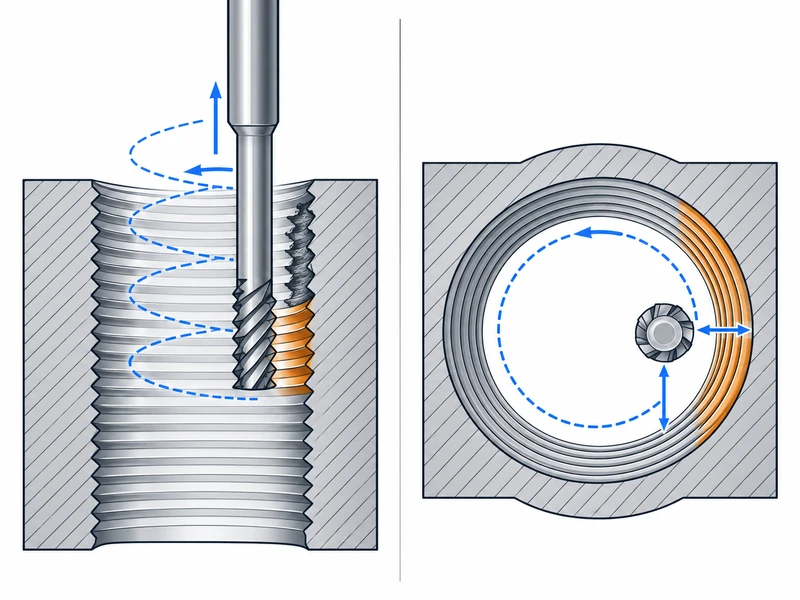
Une fraise à fileter est plus petite que le filetage intérieur qu’elle réalise. Sa géométrie de coupe agit avec une trajectoire hélicoïdale programmée pour générer le filetage. L’augmentation du rayon de trajectoire peut permettre à une fraise adaptée de produire un diamètre de filetage plus grand sans que la fraise atteigne elle-même ce diamètre.
Le terme adapté est essentiel. Vérifiez le profil de filetage autorisé, le pas, le diamètre minimal d’alésage, la portée et la plage de diamètres. Un outil à profil complet prévu pour un pas donné ne peut pas produire un pas différent par une simple modification du programme. Même lorsque deux filetages ont le même pas, le fabricant de la fraise doit autoriser les dimensions et profils requis.
C’est pourquoi un atelier produisant occasionnellement de grands filetages peut préférer le fraisage de filets, tandis qu’un atelier réalisant le même petit filetage toute la journée peut conserver le taraudage. Le premier gagne en flexibilité ; le second peut davantage profiter d’un cycle court et éprouvé. Aucune de ces conclusions ne découle du seul prix de la fraise.
Le trou préparé fait partie de la méthode de filetage
Avant de comparer les temps de cycle, déterminez comment le filetage intérieur sera réalisé. Les tarauds coupants, les tarauds à refouler et les fraises à fileter n’imposent pas les mêmes exigences à l’alésage préparé.
Un taraud coupant enlève de la matière
Le trou percé laisse de la matière dans laquelle le taraud taille le profil du filetage. Les copeaux doivent disposer d’un chemin d’évacuation adapté hors de la zone de coupe. Un trou débouchant et un trou borgne peuvent nécessiter des géométries de taraud et des sens d’évacuation des copeaux différents.
Vérifiez le diamètre de foret recommandé en fonction de la désignation du filetage, de la tolérance, du matériau et du taraud choisi. La désignation nominale du foret ne prouve pas la dimension réelle du trou : le faux-rond, l’usure et le comportement du matériau peuvent modifier le résultat du perçage.
Un taraud à refouler déplace la matière
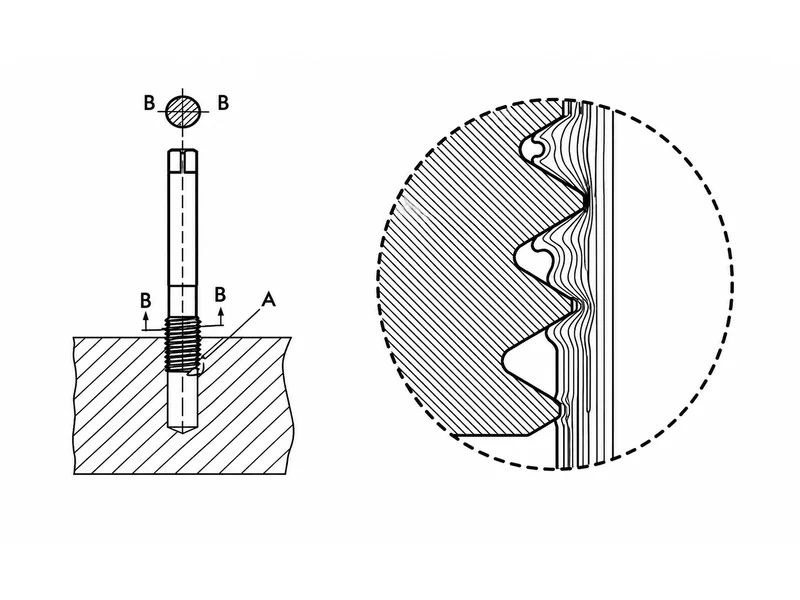
Un taraud à refouler crée le filetage par déplacement plastique d’un matériau de pièce adapté, sans produire de copeaux. Pour un même filetage, son avant-trou est normalement plus grand que celui d’un taraud coupant, car seule la quantité de matière prévue pour être refoulée doit subsister.
Passer d’un taraud coupant à un taraud à refouler nécessite de vérifier à nouveau le diamètre d’alésage. Un excès de matière augmente l’effort de formage ; un manque peut produire un profil de filetage insuffisant. Appliquez la recommandation de diamètre d’avant-trou et la tolérance propres au matériau pour le taraud sélectionné, puis mesurez l’alésage au lieu de reprendre l’ancien diamètre de foret.
Une fraise à fileter exige elle aussi un alésage initial adapté
Pour le fraisage conventionnel de filetages intérieurs, préparez l’alésage avant de tailler le filetage. Il doit respecter les limites requises du diamètre mineur et laisser la quantité de matière appropriée pour la fraise choisie. Il doit également offrir le dégagement nécessaire à l’entrée de la fraise et à sa trajectoire hélicoïdale.
Des outils combinés spéciaux peuvent effectuer plusieurs opérations, mais un taraud ou une fraise à fileter ordinaire ne doit pas être considéré comme un foret. Changer de méthode de filetage implique donc aussi de revoir l’opération de préparation du trou.
Dans un trou borgne, comparez la profondeur utile du filetage
Un plan peut exiger une certaine longueur de filet complet. La profondeur percée doit aussi tenir compte de la géométrie d’entrée de l’outil, du dégagement au fond et de l’espace éventuellement nécessaire aux copeaux. Confondre ces dimensions peut donner un filetage qui passe le contrôle à l’entrée sans offrir la longueur d’engagement requise.
Une fraise à fileter peut aider à maîtriser l’usinage près du fond, car elle n’entre pas de la même façon qu’un taraud muni d’un cône d’entrée. Il faut néanmoins tenir compte de la géométrie de ses arêtes, de sa position axiale et de sa sortie programmée. Elle ne peut pas prolonger sans limite un filet complet jusqu’à un angle physique de la pièce.
Avant de choisir l’une ou l’autre méthode, indiquez séparément la profondeur de filet complet et la profondeur d’alésage autorisée dans les informations de montage. Vérifiez ensuite le dessin de l’outil par rapport à ces deux dimensions. Cela est plus utile que de présenter un outil comme une solution pour trous borgnes sans confirmer ce qu’il peut atteindre.
Déterminez le coût que vous cherchez à réduire
Si un procédé de taraudage respecte déjà la tolérance, évacue les copeaux et atteint la durée de vie d’outil requise, le remplacer par du fraisage de filets peut augmenter la programmation ou le temps de cycle sans résoudre de problème. Conservez ce procédé éprouvé comme référence.
Le fraisage de filets mérite un essai lorsque le procédé de référence est limité par le couple aux grands diamètres, un réglage difficile de l’ajustement, plusieurs dimensions de filetage en petites séries ou les conséquences d’un taraud cassé coincé dans la pièce. La correction de diamètre permet d’ajuster le filetage, tandis qu’un filetage taraudé peut nécessiter une autre dimension de taraud ou une autre limite de tolérance.
Un risque moindre lors de la récupération après incident n’est pas un risque nul. Une fraise cassée peut toujours endommager la pièce, et une erreur de programmation peut produire un filetage trop grand. Évaluez le coût par pièce conforme, y compris les changements d’outils, le contrôle, les reprises et les rebuts, en plus du cycle de coupe.
Pour le fraisage de filets, calculez correctement l’avance circulaire programmée au lieu de reprendre une avance de fraisage rectiligne. Notre guide des avances et vitesses de coupe pour le fraisage de filets explique la distinction entre la trajectoire du centre de l’outil et l’arête de coupe.
Avant le premier essai
- Confirmez le filetage fini. Notez sa norme, son diamètre, son pas, sa tolérance et sa profondeur utile de filet complet.
- Mesurez l’alésage préparé. Vérifiez le diamètre et la profondeur selon la méthode choisie : coupe, refoulement ou fraisage.
- Vérifiez la machine et le porte-outil. Le taraudage exige le mouvement synchronisé et le couple adaptés ; le fraisage de filets exige une interpolation appropriée et les dégagements nécessaires.
- Examinez la trajectoire complète de l’outil. Incluez l’entrée, la position au fond et le retrait, pas seulement la partie de coupe.
- Définissez les critères d’acceptation. Convenez du contrôle par calibres requis et des vérifications dimensionnelles ou fonctionnelles supplémentaires avant de comparer le temps et la durée de vie des outils.
Le résultat utile est un procédé qui produit de façon répétable le filetage requis. Une fraise plus petite, un cycle plus rapide ou un taraud moins cher n’a de valeur que si la pièce finie reste conforme.