










Fresado de roscas frente a roscado con macho: diámetro, agujeros ciegos y coste
El roscado con macho suele ser una opción eficiente para una rosca interior con un proceso probado y repetible. El fresado de roscas resulta especialmente útil cuando el diámetro, el ajuste de la rosca, la holgura hasta el fondo o el coste de una herramienta rota hacen difícil justificar el proceso con macho. La comparación adecuada empieza por el agujero que necesita terminar, no por una afirmación general de que un método produce mejores roscas.
Esta comparación se centra en roscas interiores realizadas por fresado o con macho. Si la pieza ya está sujeta en un torno y la rosca es concéntrica con el husillo, considere también si el torneado permite completarla en ese montaje. Consulte torneado de roscas frente a fresado de roscas para tomar esa decisión sobre los movimientos de la máquina y la sujeción.
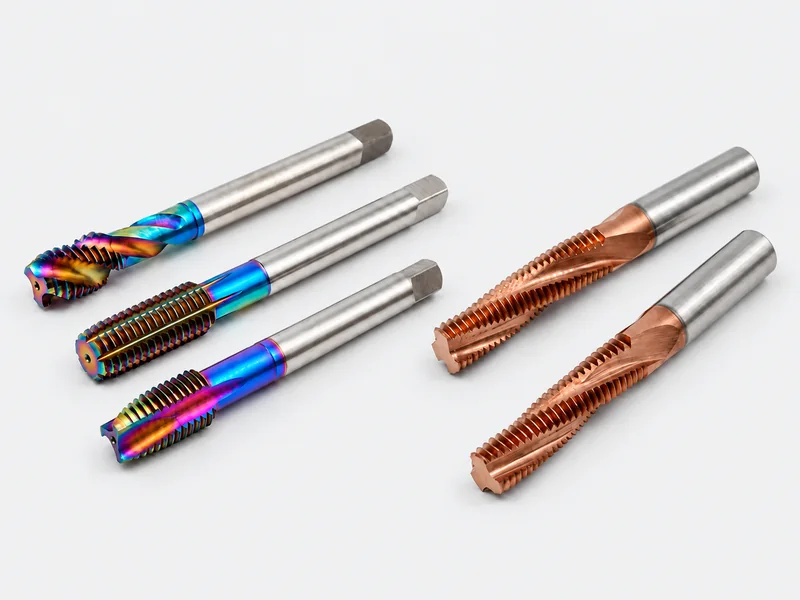
A medida que aumenta el tamaño de una rosca realizada con macho, también aumenta el tamaño del propio macho. Una fresa de roscar no tiene que llenar el agujero del mismo modo. Esa diferencia modifica el coste de las herramientas, las exigencias para la máquina y la cantidad de tamaños de rosca que puede cubrir un taller.
Por qué el aumento del diámetro de rosca cambia la comparación
Un macho lleva el perfil de rosca alrededor de un cuerpo dimensionado para la rosca que produce. Pasar a un diámetro nominal mayor suele implicar una herramienta más grande, junto con requisitos diferentes de par, manipulación e inventario. Existen machos de gran tamaño; no hay un diámetro universal a partir del cual una rosca pase a ser «no estándar». La cuestión práctica es si el macho y la máquina elegidos resultan económicamente adecuados para este trabajo.
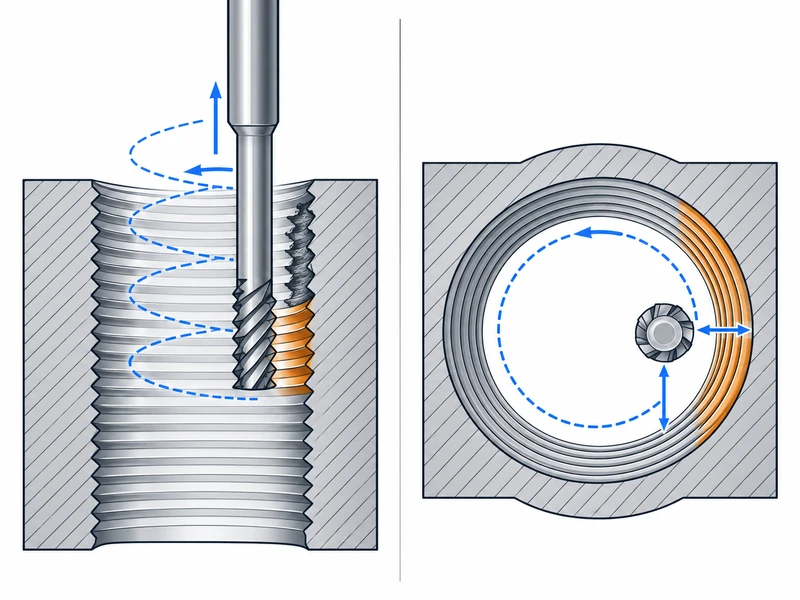
Una fresa de roscar es más pequeña que la rosca interior que corta. Su geometría de corte trabaja con una trayectoria helicoidal programada para generar la rosca. Aumentar el radio de la trayectoria puede permitir que una fresa adecuada produzca una rosca de mayor diámetro sin aumentar la fresa hasta ese diámetro.
La palabra adecuada es importante. Compruebe el perfil de rosca permitido, el paso, el diámetro mínimo del agujero, el alcance y el rango de diámetros. Una herramienta de perfil completo concebida para un paso no puede producir otro paso simplemente cambiando el programa. Incluso cuando dos roscas comparten el mismo paso, el fabricante de la fresa debe admitir los tamaños y perfiles requeridos.
Por eso, un taller que produce ocasionalmente roscas grandes puede preferir el fresado, mientras que otro que realiza la misma rosca pequeña durante toda la jornada puede mantener el roscado con macho. El primero gana flexibilidad; el segundo puede beneficiarse más de un ciclo corto y bien probado. Ninguna conclusión se obtiene solo a partir del precio de la herramienta.
El agujero preparado forma parte del método de roscado
Antes de comparar el tiempo de ciclo, determine cómo se generará la rosca interior. Los machos de corte, los machos de conformado y las fresas de roscar no exigen las mismas condiciones al agujero preparado.
Un macho de corte arranca material
El agujero taladrado deja material para que el macho corte el perfil de rosca. Las virutas deben disponer de una vía adecuada para salir de la zona de corte. Un agujero pasante y uno ciego pueden necesitar geometrías de macho y direcciones de evacuación de viruta diferentes.
Compruebe el diámetro de broca recomendado según la designación de la rosca, la tolerancia, el material y el macho elegido. La designación nominal de una broca no demuestra el diámetro real del agujero: el descentramiento, el desgaste y el comportamiento del material pueden alterar el resultado del taladrado.
Un macho de conformado desplaza material
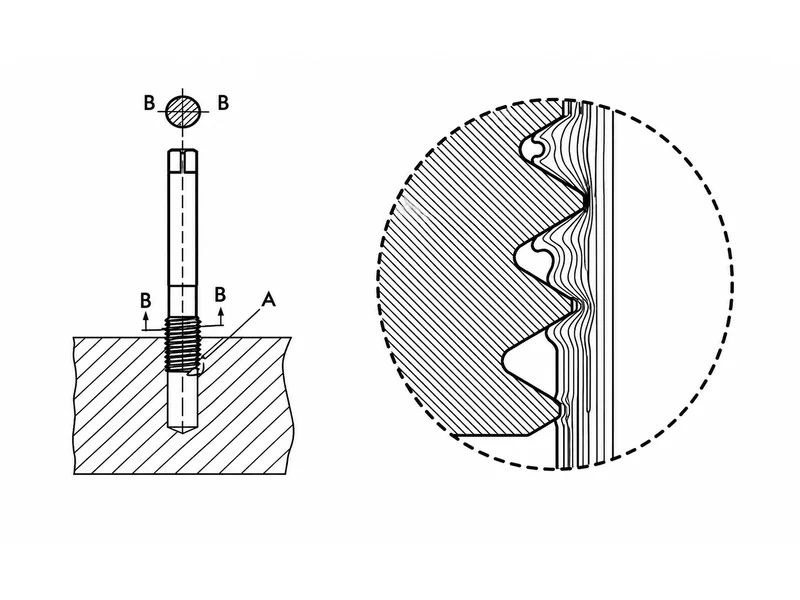
Un macho de conformado genera la rosca mediante el desplazamiento plástico de un material de pieza adecuado, en lugar de cortar virutas. Para una misma rosca, su agujero preparado suele ser mayor que el correspondiente a un macho de corte, porque solo debe quedar la cantidad de material prevista para ser desplazada.
Pasar de un macho de corte a uno de conformado exige volver a comprobar el diámetro del agujero. Un exceso de material aumenta la carga de conformado; una cantidad insuficiente puede dejar un perfil de rosca inadecuado. Utilice la recomendación de diámetro y tolerancia del macho seleccionado para ese material y mida después el agujero, en lugar de mantener el diámetro de broca anterior.
Una fresa de roscar también necesita el agujero inicial correcto
Para el fresado convencional de roscas interiores, prepare el agujero antes de cortar la rosca. Debe cumplir los límites requeridos de diámetro menor y dejar el material adecuado para la fresa seleccionada. También debe proporcionar holgura para la entrada de la fresa y su trayectoria helicoidal.
Las herramientas combinadas especiales pueden realizar más de una operación, pero un macho o una fresa de roscar convencionales no deben tratarse como una broca. Cambiar el método de roscado implica revisar también la operación de preparación del agujero.
En un agujero ciego, compare la profundidad útil de rosca
Un plano puede exigir una longitud determinada de rosca completa. La profundidad taladrada también debe dejar espacio para la geometría de entrada de la herramienta, la holgura hasta el fondo y el espacio necesario para las virutas. Confundir estas dimensiones puede producir una rosca que pase el calibre en la entrada, pero que no proporcione la longitud de acoplamiento requerida.
Una fresa de roscar puede ofrecer un control útil cerca del fondo porque no entra de la misma manera que un macho con entrada achaflanada. Aun así, deben tenerse en cuenta su geometría de filo, su posición axial y la salida programada. No puede producir rosca completa sin límite hasta una esquina física.
Antes de seleccionar cualquiera de los dos métodos, indique por separado la profundidad de rosca completa y la profundidad de agujero permitida en la información del montaje. Compruebe después el plano de la herramienta respecto a ambas. Esto resulta más útil que describir una herramienta como «solución para agujeros ciegos» sin confirmar hasta dónde puede llegar.
Elija el coste que intenta reducir
Si un proceso de roscado con macho ya mantiene la tolerancia, evacua las virutas y cumple la vida útil requerida de la herramienta, sustituirlo por fresado de roscas puede añadir programación o tiempo de ciclo sin resolver ningún problema. Mantenga ese proceso probado como referencia.
El fresado de roscas merece un ensayo cuando el proceso de referencia está limitado por el par necesario para diámetros grandes, por la dificultad de ajustar la rosca, por múltiples tamaños de rosca de bajo volumen o por las consecuencias de un macho roto atrapado. La compensación de diámetro permite ajustar el acoplamiento de la rosca, mientras que una rosca realizada con macho puede requerir un macho de otra medida o límite dimensional.
Un menor riesgo durante la recuperación no significa riesgo nulo. Una fresa rota aún puede dañar la pieza, y un error de programación puede producir una rosca sobredimensionada. Evalúe el coste por pieza aceptada, incluidos los cambios de herramienta, la inspección, el retrabajo y el rechazo, junto con el ciclo de corte.
Para el fresado de roscas, calcule correctamente el avance circular programado en lugar de copiar un avance de fresado en línea recta. Nuestra guía de avances y velocidades para el fresado de roscas explica la diferencia entre la trayectoria del centro de la herramienta y el filo de corte.
Antes del primer ensayo
- Confirme la rosca terminada. Registre su norma, diámetro, paso, tolerancia y profundidad útil de rosca completa.
- Mida el agujero preparado. Compruebe el diámetro y la profundidad según el método de corte, conformado o fresado elegido.
- Compruebe la máquina y el portaherramientas. El roscado con macho necesita el movimiento sincronizado y el par adecuados; el fresado de roscas necesita una interpolación y unas holguras adecuadas.
- Revise la trayectoria completa de la herramienta. Incluya la entrada, la posición junto al fondo y la retirada, no solo la parte de corte.
- Defina la aceptación. Acuerde el control con calibres requerido y cualquier comprobación dimensional o funcional adicional antes de comparar el tiempo y la vida útil de la herramienta.
El resultado útil es un proceso que produce repetidamente la rosca requerida. Una fresa más pequeña, un ciclo más rápido o un macho más barato solo tienen valor cuando la pieza terminada sigue siendo aceptable.