










Torneado de roscas frente a fresado de roscas: ¿qué proceso se adapta a su montaje?
Para una pieza ya sujeta en un torno CNC, con el eje de la rosca alineado con el husillo, el torneado de roscas suele ser el punto de partida práctico. Para un agujero roscado descentrado en una carcasa fijada en un centro de mecanizado, el fresado de roscas suele ser la opción más natural, siempre que la máquina admita la interpolación necesaria. Antes de comparar herramientas de corte, elija el proceso que se ajuste a la sujeción y a los movimientos de la máquina.
Ambos métodos permiten producir roscas interiores y exteriores. La especificación de la rosca define la geometría terminada, pero no selecciona por sí sola el proceso: compruebe si la pieza puede girar alrededor del eje de la rosca con el montaje actual o si una fresa giratoria debe desplazarse alrededor de una pieza inmóvil. El acceso de la herramienta, la profundidad útil de rosca y los requisitos de inspección determinan después si esa opción es viable.
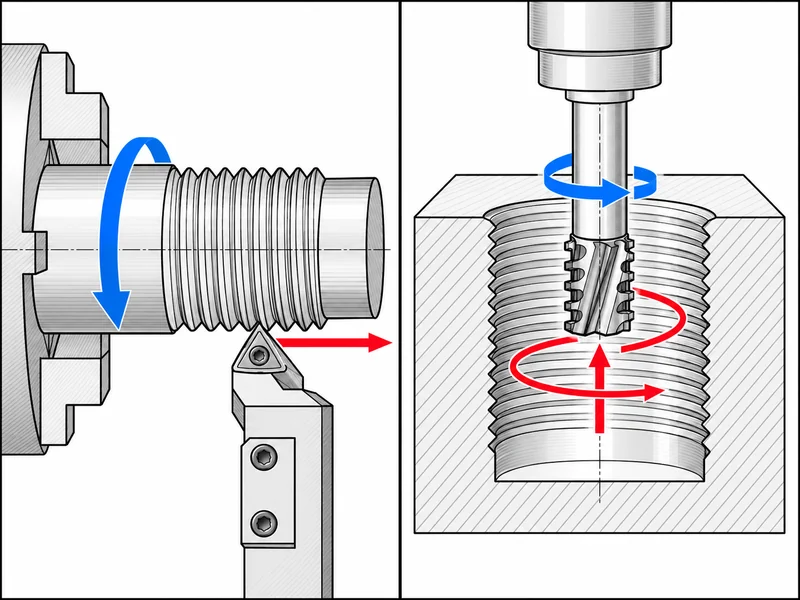
El movimiento indica qué proceso está eligiendo
En el torneado convencional de roscas, la pieza gira mientras una herramienta de roscado avanza de forma sincronizada con el husillo. La plaquita no gira alrededor de su propio eje como lo hace una fresa. Su perfil, posición y relación de avance generan la rosca mediante las pasadas programadas.
En el fresado de roscas, la fresa gira y sigue una trayectoria helicoidal respecto a la pieza. El movimiento circular determina el diámetro de la rosca, mientras que el movimiento axial determina el avance por vuelta de la hélice. La pieza normalmente permanece inmóvil. Aunque la fresa quepa dentro del agujero, sigue necesitando espacio para su trayectoria de corte, la entrada, la salida y la holgura del cuello.
Elegir una herramienta solo por el tamaño de la rosca omite la primera decisión del proceso: ¿cómo generará la máquina la rosca? Una plaquita de roscado no puede sustituir sin más a una fresa de roscar en el mismo programa. Determine el movimiento necesario antes de comparar filos de corte.
Un centro de torneado-fresado puede admitir ambas operaciones utilizando distintos husillos, ejes y estaciones de herramientas. Compruebe su capacidad real de movimiento y control, en lugar de elegir solo por el nombre de la máquina. El fresado de roscas necesita movimientos coordinados capaces de generar la trayectoria helicoidal requerida.
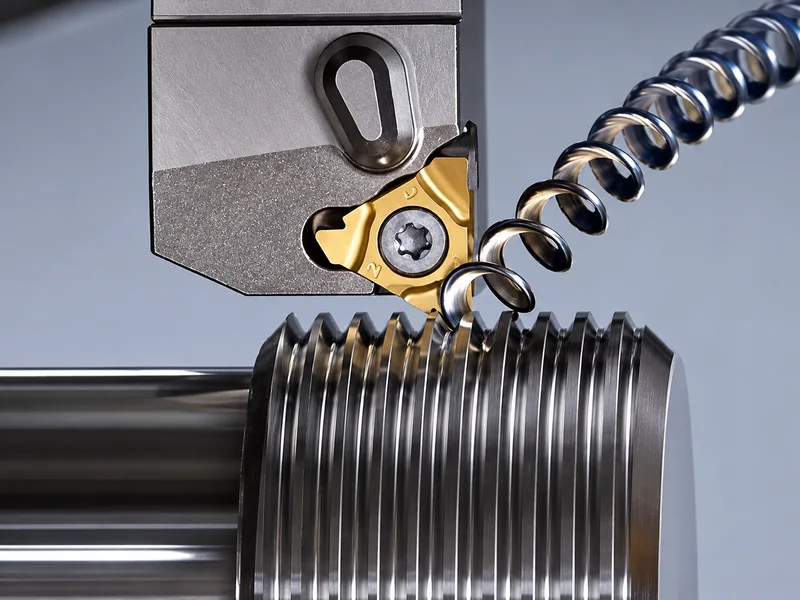
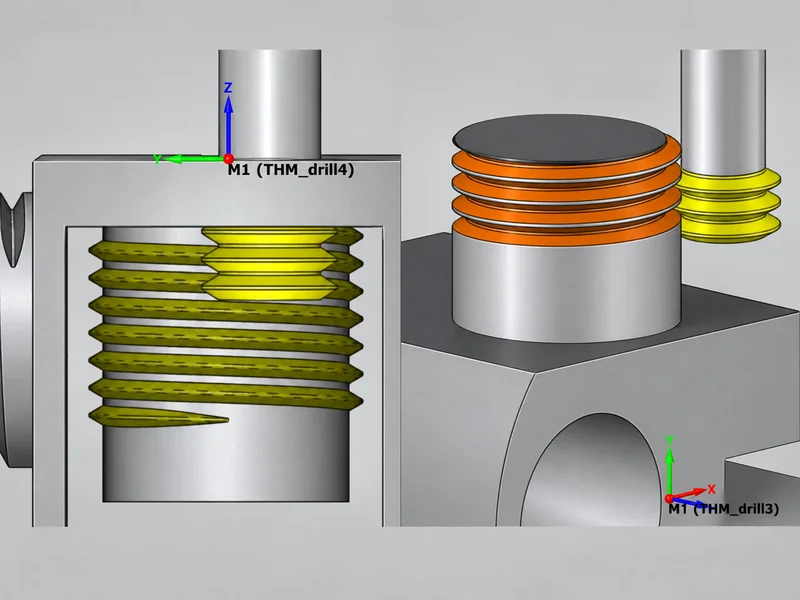
Mantenga la rosca en el montaje que controla la pieza
Considere dos trabajos hipotéticos con la misma especificación de rosca.
Un casquillo torneado: el diámetro exterior, el agujero y la cara frontal ya se están mecanizando en un torno. Si la rosca es concéntrica con el husillo y la herramienta puede entrar y salir con seguridad, el torneado de roscas puede completar la geometría sin trasladar la pieza a otra máquina. Así se conserva la relación entre las referencias existentes y se evita un montaje adicional.
Una carcasa con varias conexiones roscadas: la pieza está fijada en un centro de mecanizado y los ejes de las conexiones se posicionan a partir de caras mecanizadas. El fresado de roscas permite mantener las conexiones en ese montaje. Intentar girar toda la carcasa alrededor del eje de cada conexión plantearía un problema de sujeción diferente.
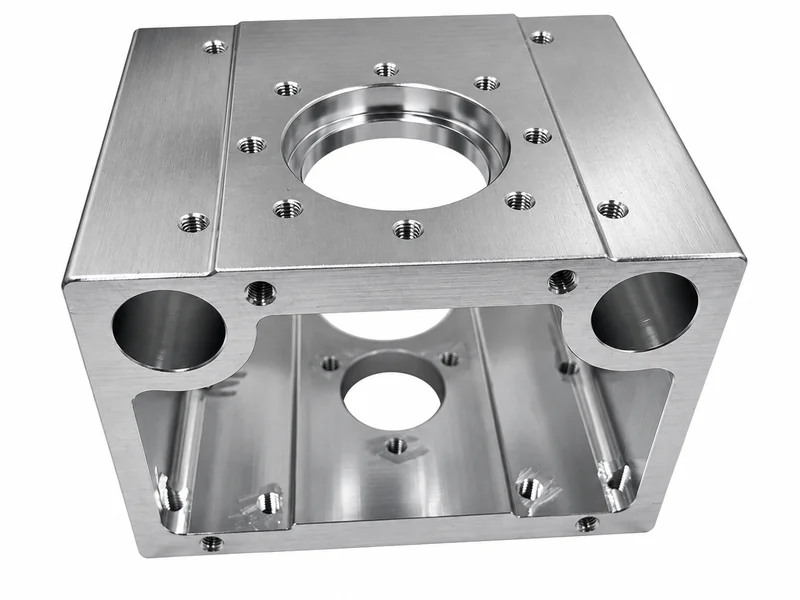
Estos son ejemplos de planificación, no ensayos de producción documentados. Su finalidad es mostrar que el diámetro nominal puede ser idéntico y, aun así, cambiar el proceso más razonable. Compare la ruta completa: sujeción, acceso, cambios de herramienta, programación e inspección. Un ciclo de corte corto puede perder su ventaja si exige un montaje adicional.
Compruebe el acceso antes de elegir el filo de corte
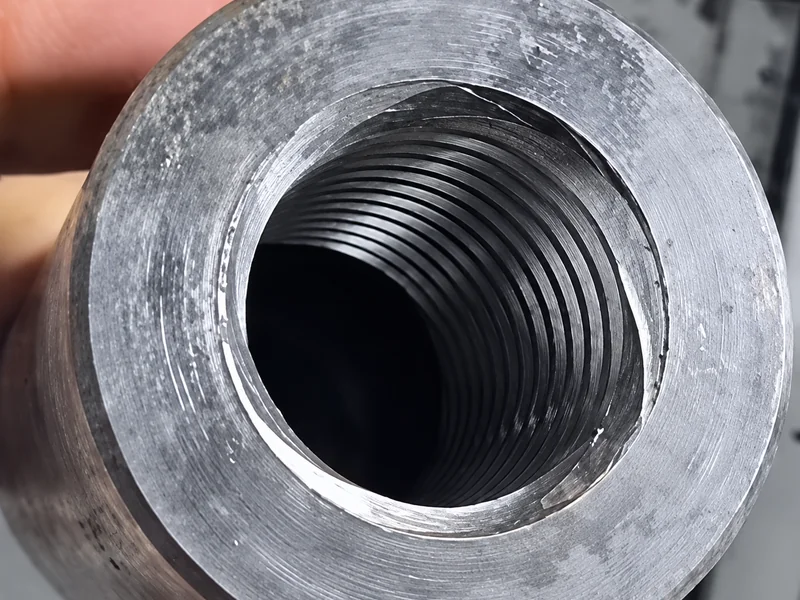
Una vez confirmado que el movimiento es viable, examine la rosca como una geometría dentro de la pieza. Decir «rosca interior» no aporta información suficiente. Una rosca pasante corta, una rosca ciega próxima al fondo y una rosca detrás de un hombro pueden exigir disposiciones de herramienta diferentes.
| Condición de la pieza | Qué examinar | Cómo influye en la decisión |
|---|---|---|
| Rosca interior en un agujero estrecho o profundo | Holgura del cuerpo de la herramienta, alcance y longitud apoyada | Una barra de torneado necesita espacio dentro del agujero; una fresa de roscar necesita espacio tanto para su cuerpo como para su trayectoria circular. Ninguna se selecciona únicamente por el diámetro de la rosca. |
| Rosca próxima a un hombro | Trayectoria de entrada y salida, espacio para la salida de rosca y holgura del portaherramientas | La trayectoria programada debe librar el hombro y, al mismo tiempo, producir la longitud útil de rosca requerida. |
| Agujero ciego | Profundidad de rosca completa, profundidad taladrada y holgura hasta el fondo | La fresa debe alcanzar el último filete sin tocar el fondo. La profundidad nominal del agujero no equivale a la profundidad útil de rosca. |
| Pared delgada o sujeción poco rígida | Apoyo cerca del corte e indicios de movimiento | La carga de corte y su dirección pueden importar más que la ventaja nominal de velocidad. |
| Varios diámetros de rosca | Perfil de rosca, paso y rango de diámetros permitido para la fresa | Algunas fresas de roscar pueden cubrir varios diámetros, pero que el paso sea compatible no demuestra por sí solo que todos los diámetros sean accesibles o geométricamente admisibles. |
Para las roscas interiores, compruebe la abertura más pequeña por la que debe pasar la herramienta, no solo el diámetro donde va a cortar. Para las roscas exteriores, incluya el hombro próximo y el dispositivo de sujeción en la comprobación de holguras. Una herramienta que parece adecuada junto al plano puede seguir colisionando cuando se tiene en cuenta el portaherramientas.
¿Qué debe especificarse antes de elegir una herramienta?
Prepare una descripción completa de la rosca terminada: norma y designación, diámetro, paso o hilos por pulgada, ubicación interior o exterior, sentido de la rosca, longitud útil y clase de tolerancia. Añada el material y la dureza de la pieza, el requisito de inspección del plano y el espacio disponible al principio y al final de la rosca.
Añada después la información específica del proceso:
- Para el torneado de roscas: el torno y la estación de herramientas, la interfaz del portaherramientas o de la barra de mandrinar, la holgura disponible en el agujero, la salida o el alivio de rosca y la forma de apoyar la pieza.
- Para el fresado de roscas: la capacidad de interpolación de la máquina, el agujero premecanizado, el alcance de la herramienta, la holgura del cuello, el acceso del refrigerante y la configuración prevista de la fresa.
Esta información permite al proveedor de herramientas comprobar una aplicación real en lugar de cotizar un filo que solo parece coincidir. También proporciona al programador y al inspector una misma definición del trabajo. Una oferta basada únicamente en «una rosca métrica interior» deja sin resolver las decisiones más importantes.
Elija el proceso antes de fijar los datos de corte
Para una rosca interior, elegir un montaje capaz de fresar sigue dejando el roscado con macho como alternativa. Nuestra comparación de fresado de roscas frente a roscado con macho examina el agujero preparado, la profundidad útil del agujero ciego y el coste por pieza aceptada para ayudar a decidir si el fresado resuelve un problema que el roscado con macho no resuelve.
Elija la opción que pueda generar la rosca con un montaje estable y accesible. Confirme la longitud útil de rosca y el método de inspección; después seleccione el filo de corte y desarrolle el programa. Para el fresado de roscas, el siguiente cálculo es la relación entre el avance en el filo de corte y el avance de la trayectoria circular; nuestra guía de avances y velocidades para el fresado de roscas aborda ese paso por separado.
Si el montaje apunta al fresado, evalúe las fresas de roscar de metal duro Sunditools disponibles en función del plano real y de la capacidad de la máquina. Empiece por el movimiento que exige el trabajo y después elija la herramienta capaz de realizarlo.