










Точение или фрезерование резьбы: что подходит для вашего установа?
Если деталь уже закреплена на токарном станке с ЧПУ (CNC), а ось резьбы совпадает с осью шпинделя, практической отправной точкой часто становится точение резьбы. Для смещённого резьбового отверстия в корпусе, закреплённом на обрабатывающем центре, обычно естественнее выбрать фрезерование резьбы, если станок поддерживает необходимую интерполяцию. Прежде чем сравнивать режущие инструменты, выберите процесс, соответствующий закреплению детали и движениям станка.
Оба метода позволяют получать внутреннюю и наружную резьбу. Спецификация резьбы определяет готовый элемент детали, но сама по себе не определяет процесс: проверьте, может ли деталь вращаться вокруг оси резьбы при текущем установе или вращающаяся фреза должна перемещаться вокруг неподвижной детали. Затем доступ инструмента, полезная глубина резьбы и требования к контролю определяют, реализуем ли этот вариант.
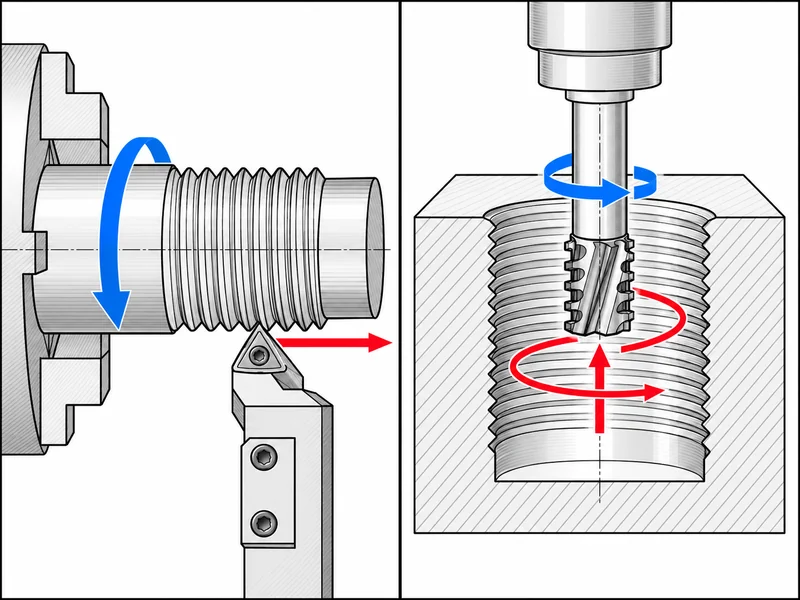
Движение показывает, какой процесс вы выбираете
При обычном точении резьбы деталь вращается, а резьбовой резец перемещается синхронно со шпинделем. Пластина не вращается вокруг собственной оси, как фреза. Её профиль, положение и соотношение подачи с вращением формируют резьбу за запрограммированные проходы.
При фрезеровании резьбы фреза вращается и движется по винтовой траектории относительно детали. Круговое движение задаёт диаметр резьбы, а осевое — её ход. Деталь обычно остаётся неподвижной. Даже если фреза помещается в отверстии, необходимо пространство для траектории резания, врезания, выхода и зазора вокруг шейки.
Выбор инструмента только по размеру резьбы пропускает первое решение о процессе: каким движением станок сформирует резьбу? Резьбовую пластину нельзя просто поставить вместо резьбофрезы в той же программе. Определите необходимые движения до сравнения режущих кромок.
Токарно-фрезерный станок может выполнять обе операции с использованием разных шпинделей, осей и инструментальных позиций. Проверяйте его фактические возможности движения и управления, а не выбирайте только по названию станка. Для фрезерования резьбы требуются согласованные движения, обеспечивающие необходимую винтовую траекторию.
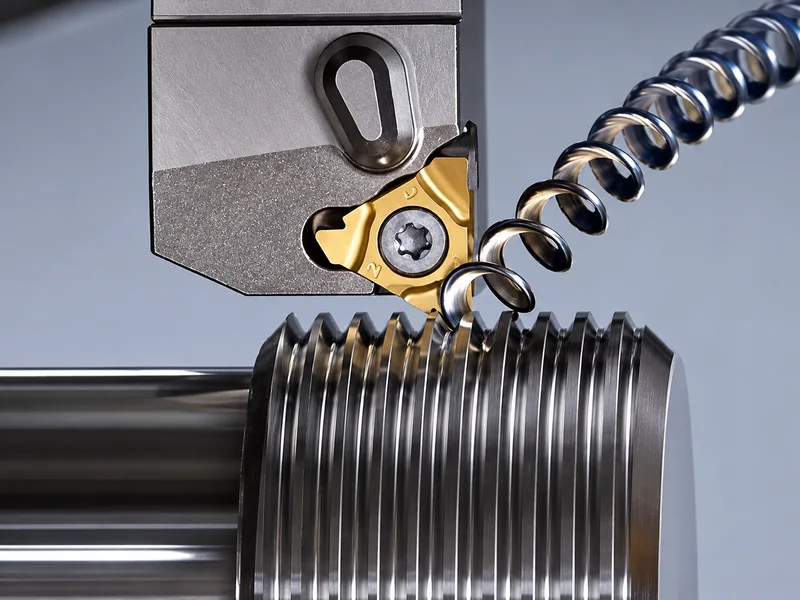
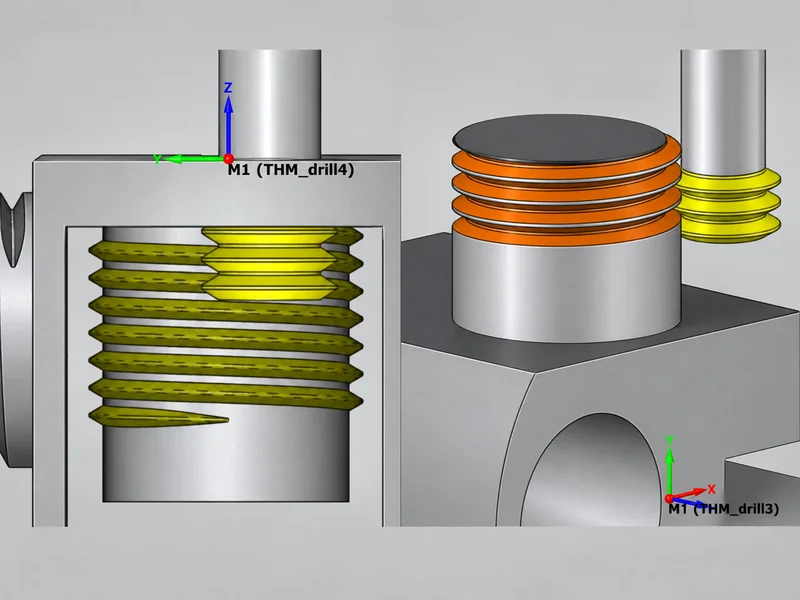
Обрабатывайте резьбу в установе, который обеспечивает базирование детали
Рассмотрим две гипотетические работы с одинаковой спецификацией резьбы.
Точёная втулка: наружный диаметр, отверстие и торец уже обрабатываются на токарном станке. Если резьба соосна со шпинделем, а инструмент может безопасно войти и выйти, точение резьбы позволяет завершить этот элемент без переноса детали на другой станок. Так сохраняется взаимосвязь существующих баз и исключается дополнительный установ.
Корпус с несколькими резьбовыми присоединительными отверстиями: деталь закреплена на обрабатывающем центре, а оси отверстий привязаны к обработанным поверхностям. Фрезерование резьбы позволяет обработать эти отверстия в том же установе. Попытка вращать весь корпус вокруг оси каждого отверстия создала бы другую задачу закрепления.
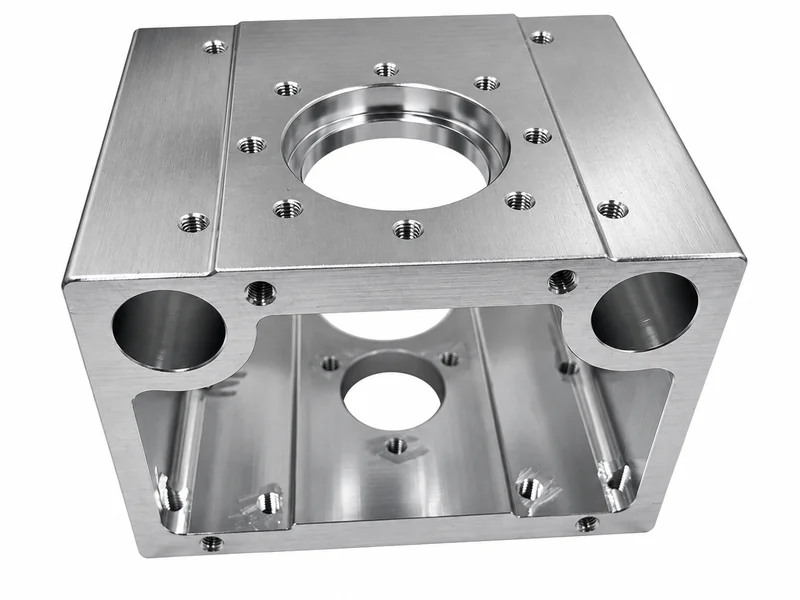
Это примеры для планирования, а не результаты производственных испытаний. Их смысл в том, что при одинаковом номинальном диаметре рациональный процесс может различаться. Сравнивайте весь маршрут: закрепление, доступ, смену инструмента, программирование и контроль. Короткий цикл резания может потерять преимущество, если требует дополнительного установа.
Проверьте доступ до выбора режущей кромки
Убедившись в реализуемости движений, рассмотрите резьбу как элемент внутри детали. Описания «внутренняя резьба» недостаточно. Короткая сквозная резьба, глухая резьба близко ко дну и резьба за уступом могут потребовать разной компоновки инструмента.
| Особенность детали | Что проверить | Как это влияет на решение |
|---|---|---|
| Внутренняя резьба в узком или глубоком отверстии | Зазор вокруг корпуса инструмента, вылет и поддерживаемая длина | Токарной оправке нужно место внутри отверстия; резьбофрезе — место как для корпуса, так и для круговой траектории. Ни один из этих инструментов не выбирают только по диаметру резьбы. |
| Резьба рядом с уступом | Траектория врезания и выхода, место для сбега резьбы и зазор вокруг державки | Запрограммированная траектория должна обходить уступ и обеспечивать требуемую полезную длину резьбы. |
| Глухое отверстие | Глубина полной резьбы, глубина сверления и зазор до дна | Фреза должна достигать последнего витка, не касаясь дна. Номинальная глубина отверстия не равна полезной глубине резьбы. |
| Тонкая стенка или недостаточно жёсткое закрепление | Опора вблизи зоны резания и признаки перемещения | Сила резания и её направление могут иметь большее значение, чем номинальное преимущество по скорости. |
| Несколько диаметров резьбы | Профиль резьбы, шаг и допустимый диапазон диаметров для фрезы | Некоторые резьбофрезы позволяют обрабатывать несколько диаметров, но одного совпадения шага недостаточно, чтобы подтвердить доступность или геометрическую допустимость каждого диаметра. |
Для внутренней резьбы проверьте самое узкое отверстие, через которое должен пройти инструмент, а не только диаметр в зоне резания. Для наружной резьбы включите соседний уступ и приспособление в проверку зазоров. Инструмент, который выглядит подходящим рядом с чертежом, всё ещё может столкнуться с деталью, если учитывать державку.
Что нужно указать до выбора инструмента?
Подготовьте полное описание готовой резьбы: стандарт и обозначение, диаметр, шаг или число ниток на дюйм, внутреннее или наружное расположение, направление резьбы, полезную длину и класс допуска. Добавьте материал и твёрдость детали, требования чертежа к контролю и доступное пространство в начале и конце резьбы.
Затем добавьте сведения, относящиеся к конкретному процессу:
- Для точения резьбы: токарный станок и инструментальную позицию, присоединение державки или расточной оправки, доступный зазор в отверстии, сбег или канавку выхода резьбы и способ опоры детали.
- Для фрезерования резьбы: возможности интерполяции станка, предварительно обработанное отверстие, вылет инструмента, зазор вокруг шейки, доступ СОЖ и предполагаемую конфигурацию фрезы.
Эти сведения позволяют поставщику инструмента проверить реальное применение, а не предложить цену на режущую кромку, которая лишь выглядит подходящей. Они также дают программисту и контролёру единое понимание задачи. Предложение, основанное только на формулировке «внутренняя метрическая резьба», оставляет важнейшие решения открытыми.
Выберите процесс до назначения режимов резания
Для внутренней резьбы выбор установа, позволяющего фрезеровать, по-прежнему оставляет нарезание метчиком в качестве альтернативы. Наше сравнение методов фрезерования резьбы и нарезания метчиком рассматривает подготовленное отверстие, полезную глубину глухого отверстия и стоимость одной годной детали, чтобы определить, решает ли фрезерование задачу, с которой не справляется нарезание метчиком.
Выберите маршрут, позволяющий сформировать резьбу при стабильном закреплении и достаточном доступе. Подтвердите полезную длину резьбы и метод контроля, затем выберите режущую кромку и разработайте программу. Для фрезерования резьбы следующий расчёт — соотношение подачи на режущей кромке и подачи по круговой траектории; наше руководство по подачам и скоростям при фрезеровании резьбы рассматривает этот отдельный этап.
Если условия установа указывают на фрезерование, рассмотрите доступные твердосплавные резьбофрезы Sunditools с учётом реального чертежа и возможностей станка. Начните с движений, необходимых для работы, затем выберите инструмент, способный их выполнить.