










Tournage ou fraisage de filets : quel procédé convient à votre montage ?
Pour une pièce déjà montée sur un tour CNC, avec l’axe du filetage aligné sur la broche, le tournage de filets constitue souvent le point de départ pratique. Pour un trou fileté excentré dans un boîtier fixé sur un centre d’usinage, le fraisage de filets est généralement la solution la plus naturelle, à condition que la machine permette l’interpolation requise. Choisissez le procédé adapté au bridage et à la cinématique de la machine avant de comparer les outils coupants.
Les deux méthodes permettent de réaliser des filetages intérieurs et extérieurs. La spécification du filetage définit la géométrie finale, mais ne détermine pas à elle seule le procédé : vérifiez si la pièce peut tourner autour de l’axe du filetage dans le montage actuel ou si un outil rotatif doit se déplacer autour d’une pièce immobile. L’accès de l’outil, la profondeur utile du filetage et les exigences de contrôle déterminent ensuite si cette solution est réalisable.
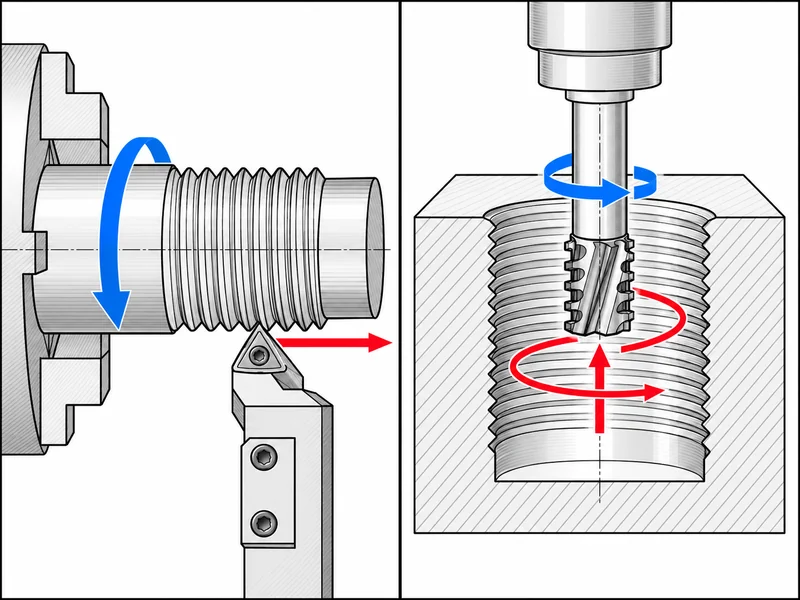
Le mouvement définit le procédé choisi
En tournage de filets conventionnel, la pièce tourne tandis que l’outil à fileter avance de façon synchronisée avec la broche. La plaquette ne tourne pas autour de son propre axe comme le ferait une fraise. Son profil, sa position et la relation entre son avance et la rotation de la broche génèrent le filetage au fil des passes programmées.
En fraisage de filets, la fraise tourne et suit une trajectoire hélicoïdale par rapport à la pièce. Le mouvement circulaire définit le diamètre du filetage, tandis que le mouvement axial définit l’avance axiale par tour. La pièce reste normalement immobile. Même si une fraise entre dans l’alésage, il faut encore prévoir l’espace nécessaire à sa trajectoire de coupe, à son entrée, à sa sortie et au dégagement de son col.
Choisir un outil uniquement d’après la dimension du filetage revient à ignorer la première décision de procédé : comment la machine va-t-elle générer le filetage ? Une plaquette de filetage ne peut pas simplement remplacer une fraise à fileter dans le même programme. Définissez le mouvement nécessaire avant de comparer les arêtes de coupe.
Un centre de tournage-fraisage peut permettre les deux opérations en utilisant des broches, des axes et des postes d’outils différents. Vérifiez ses possibilités réelles de mouvement et de commande au lieu de vous fier uniquement à sa désignation. Le fraisage de filets exige des mouvements coordonnés capables de générer la trajectoire hélicoïdale requise.
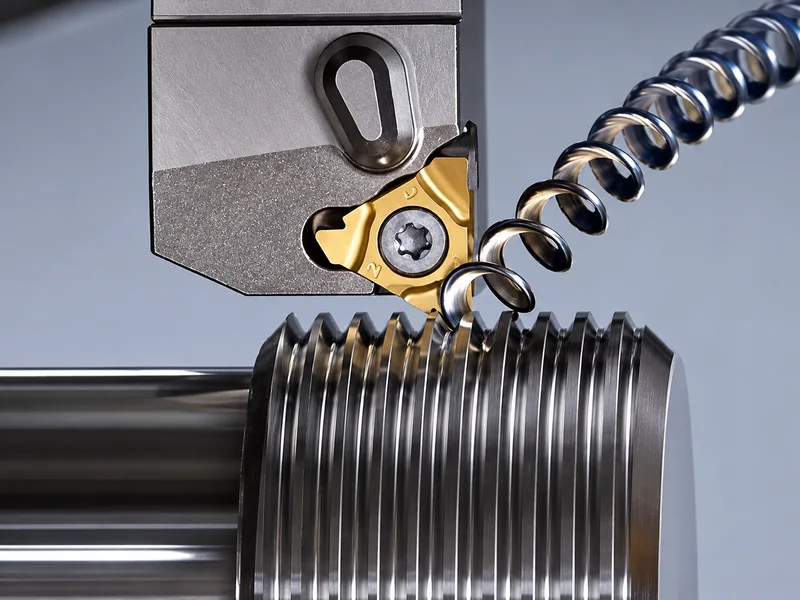
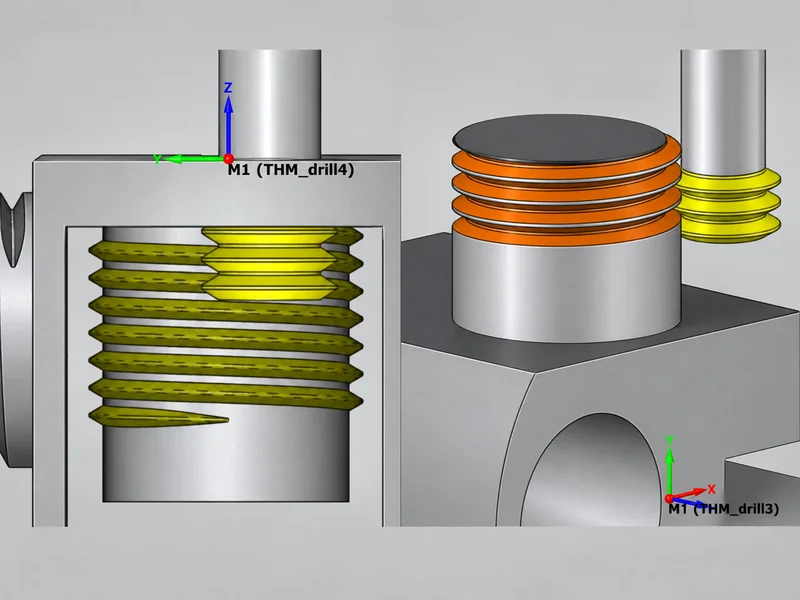
Réalisez le filetage dans le montage qui maîtrise la position de la pièce
Considérons deux opérations hypothétiques ayant la même spécification de filetage.
Une douille tournée : le diamètre extérieur, l’alésage et la face sont déjà usinés sur un tour. Si le filetage est concentrique à la broche et que l’outil peut entrer et sortir sans risque, le tournage de filets peut permettre de terminer cette géométrie sans transférer la pièce sur une autre machine. Les relations avec les références existantes sont ainsi conservées et un montage supplémentaire est évité.
Un boîtier avec plusieurs orifices filetés : la pièce est fixée sur un centre d’usinage et les axes des orifices sont positionnés par rapport aux faces usinées. Le fraisage de filets permet de conserver les orifices dans ce montage. Faire tourner le boîtier entier autour de l’axe de chaque orifice créerait un autre problème de bridage.
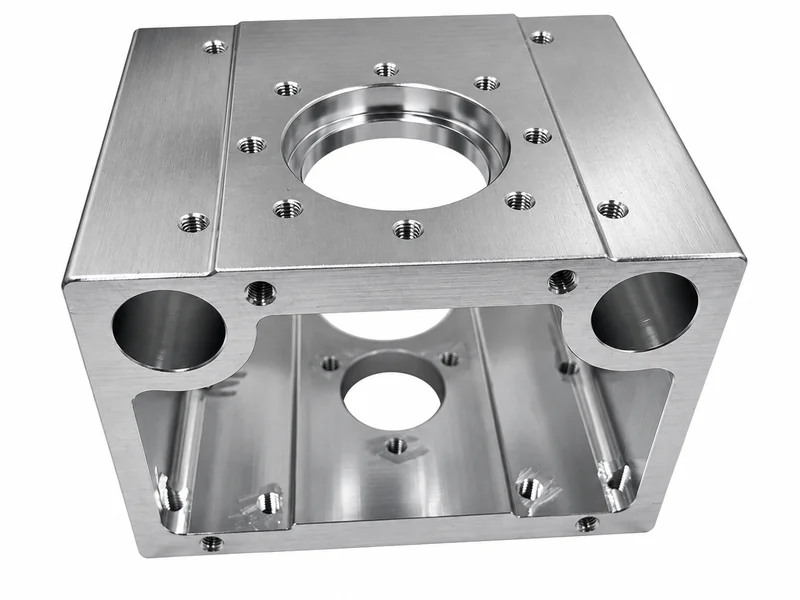
Il s’agit d’exemples de préparation de fabrication, et non d’essais de production documentés. Ils montrent qu’un diamètre nominal identique peut conduire à choisir un procédé différent. Comparez la gamme complète : bridage, accès, changements d’outils, programmation et contrôle. Un cycle de coupe court peut perdre son avantage s’il nécessite un montage supplémentaire.
Vérifiez l’accès avant de choisir l’arête de coupe
Une fois le mouvement réalisable, examinez le filetage comme une géométrie à l’intérieur de la pièce. L’indication filetage intérieur ne suffit pas. Un filetage traversant court, un filetage borgne proche du fond et un filetage derrière un épaulement peuvent exiger des configurations d’outils différentes.
| Configuration de la pièce | Points à examiner | Incidence sur le choix |
|---|---|---|
| Filetage intérieur dans un alésage étroit ou profond | Dégagement du corps de l’outil, portée et longueur soutenue | Une barre de tournage de filets a besoin d’espace dans l’alésage ; une fraise à fileter doit disposer d’espace pour son corps et pour sa trajectoire circulaire. Aucun de ces outils ne se choisit uniquement d’après le diamètre du filetage. |
| Filetage proche d’un épaulement | Trajectoires d’entrée et de sortie, espace de dégagement en fin de filet et dégagement du porte-outil | La trajectoire programmée doit éviter l’épaulement tout en produisant la longueur utile de filetage requise. |
| Trou borgne | Profondeur de filet complet, profondeur de perçage et dégagement au fond | La fraise doit atteindre le dernier filet sans toucher le fond. La profondeur nominale du trou n’est pas la profondeur utile du filetage. |
| Paroi mince ou bridage flexible | Soutien près de la zone de coupe et signes de déplacement | L’effort de coupe et sa direction peuvent compter davantage que l’avantage nominal en vitesse. |
| Plusieurs diamètres de filetage | Profil du filetage, pas et plage de diamètres autorisée pour la fraise | Certaines fraises à fileter peuvent couvrir plusieurs diamètres, mais la seule compatibilité du pas ne prouve pas que chaque diamètre soit accessible ou géométriquement admissible. |
Pour les filetages intérieurs, vérifiez la plus petite ouverture que l’outil doit franchir, et pas seulement le diamètre de la zone à usiner. Pour les filetages extérieurs, incluez l’épaulement voisin et le dispositif de bridage dans la vérification des dégagements. Un outil qui paraît adapté sur le plan peut encore entrer en collision une fois le porte-outil pris en compte.
Quelles informations faut-il préciser avant de choisir un outil ?
Préparez une description complète du filetage fini : norme et désignation, diamètre, pas ou nombre de filets par pouce, position intérieure ou extérieure, sens du filetage, longueur utile et classe de tolérance. Ajoutez le matériau et la dureté de la pièce, les exigences de contrôle du plan ainsi que l’espace disponible au début et à la fin du filetage.
Ajoutez ensuite les informations propres au procédé :
- Pour le tournage de filets : le tour et le poste d’outil, l’interface du porte-outil ou de la barre d’alésage, le dégagement disponible dans l’alésage, la sortie de filet ou la gorge de dégagement et le mode de soutien de la pièce.
- Pour le fraisage de filets : les capacités d’interpolation de la machine, l’alésage préusiné, la portée de l’outil, le dégagement du col, l’accès du fluide de coupe et la configuration de fraise prévue.
Ces informations permettent au fournisseur d’outils d’étudier une application réelle plutôt que de proposer une arête de coupe apparemment correspondante. Elles donnent aussi au programmeur et au contrôleur la même définition du travail. Un devis fondé uniquement sur la mention filetage métrique intérieur laisse les décisions les plus importantes en suspens.
Choisissez le procédé avant de fixer les conditions de coupe
Pour un filetage intérieur, le taraudage reste une option même si le montage permet le fraisage. Notre comparaison entre fraisage de filets et taraudage examine l’alésage préparé, la profondeur utile du trou borgne et le coût par pièce conforme afin de déterminer si le fraisage résout un problème que le taraudage ne résout pas.
Choisissez la méthode capable de générer le filetage dans un montage stable et accessible. Confirmez la longueur utile du filetage et la méthode de contrôle, puis sélectionnez l’arête de coupe et développez le programme. Pour le fraisage de filets, le calcul suivant porte sur la relation entre l’avance à l’arête de coupe et l’avance sur la trajectoire circulaire de l’outil ; notre guide des avances et vitesses de coupe pour le fraisage de filets traite cette étape distincte.
Si le montage conduit à retenir le fraisage, examinez les fraises à fileter en carbure Sunditools disponibles au regard du plan réel et des capacités de la machine. Partez du mouvement nécessaire à l’opération, puis choisissez l’outil capable de l’exécuter.