










Torneamento de roscas ou fresamento de roscas: qual se adapta à sua fixação?
Para uma peça já fixada em um torno CNC, com o eixo da rosca alinhado ao eixo-árvore, o torneamento de roscas costuma ser o ponto de partida prático. Para um furo roscado fora de centro em uma carcaça fixada em um centro de usinagem, o fresamento de roscas costuma ser a opção mais natural, desde que a máquina disponha da interpolação necessária. Antes de comparar ferramentas de corte, escolha o processo adequado à fixação e aos movimentos da máquina.
Ambos os métodos podem produzir roscas internas e externas. A especificação da rosca define a geometria acabada, mas não determina, por si só, o processo: verifique se a peça pode girar em torno do eixo da rosca na fixação atual ou se uma fresa giratória precisa se deslocar em torno de uma peça imóvel. O acesso da ferramenta, a profundidade útil de rosca e os requisitos de inspeção determinam, então, se essa opção é viável.
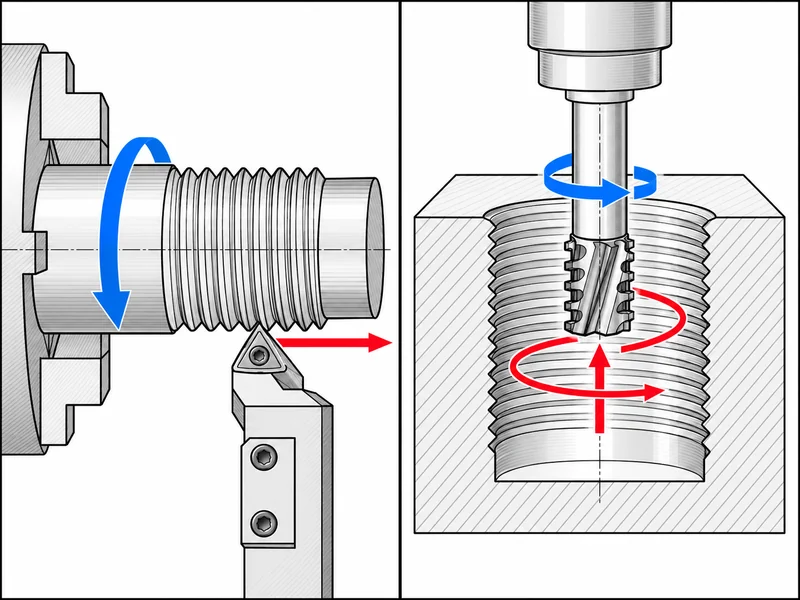
O movimento indica qual processo você está escolhendo
No torneamento convencional de roscas, a peça gira enquanto uma ferramenta de roscar avança em sincronismo com o eixo-árvore. O inserto não gira em torno do próprio eixo como uma fresa. Seu perfil, sua posição e a relação de avanço geram a rosca por meio dos passes programados.
No fresamento de roscas, a fresa gira e segue uma trajetória helicoidal em relação à peça. O movimento circular define o diâmetro da rosca, enquanto o movimento axial define o avanço da hélice por volta. A peça normalmente permanece imóvel. Mesmo que a fresa caiba dentro do furo, ainda é necessário espaço para sua trajetória de corte, entrada, saída e folga do pescoço.
Escolher uma ferramenta apenas pelo tamanho da rosca ignora a primeira decisão do processo: como a máquina vai gerar a rosca? Um inserto de roscamento não pode simplesmente substituir uma fresa de roscar no mesmo programa. Defina o movimento necessário antes de comparar arestas de corte.
Uma máquina de torneamento e fresamento pode executar ambas as operações usando diferentes eixos-árvore, eixos de movimento e posições de ferramentas. Verifique sua capacidade real de movimento e controle, em vez de escolher apenas pelo nome da máquina. O fresamento de roscas exige movimentos coordenados capazes de gerar a trajetória helicoidal necessária.
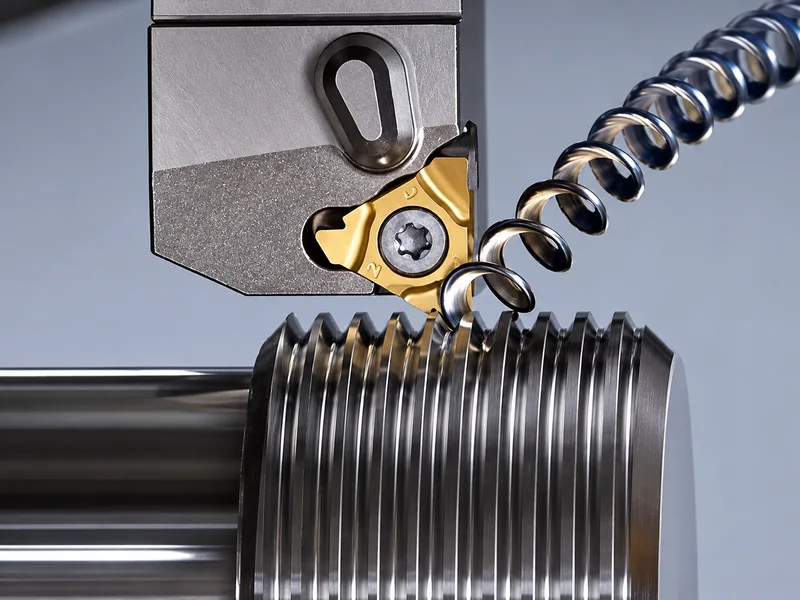
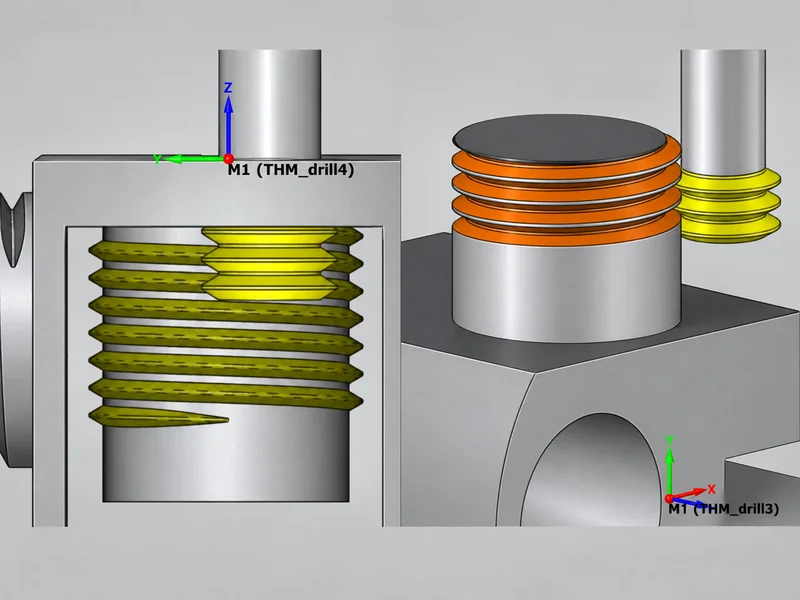
Mantenha a rosca na fixação que controla a peça
Considere dois trabalhos hipotéticos com a mesma especificação de rosca.
Uma bucha torneada: o diâmetro externo, o furo e a face de topo já estão sendo usinados em um torno. Se a rosca for concêntrica com o eixo-árvore e a ferramenta puder entrar e sair com segurança, o torneamento de roscas poderá concluir a geometria sem transferir a peça para outra máquina. Isso preserva a relação entre as referências existentes e evita uma nova fixação.
Uma carcaça com várias conexões roscadas: a peça está fixada em um centro de usinagem, e os eixos das conexões são posicionados a partir de faces usinadas. O fresamento de roscas permite manter as conexões nessa fixação. Tentar girar toda a carcaça em torno do eixo de cada conexão introduziria outro problema de fixação.
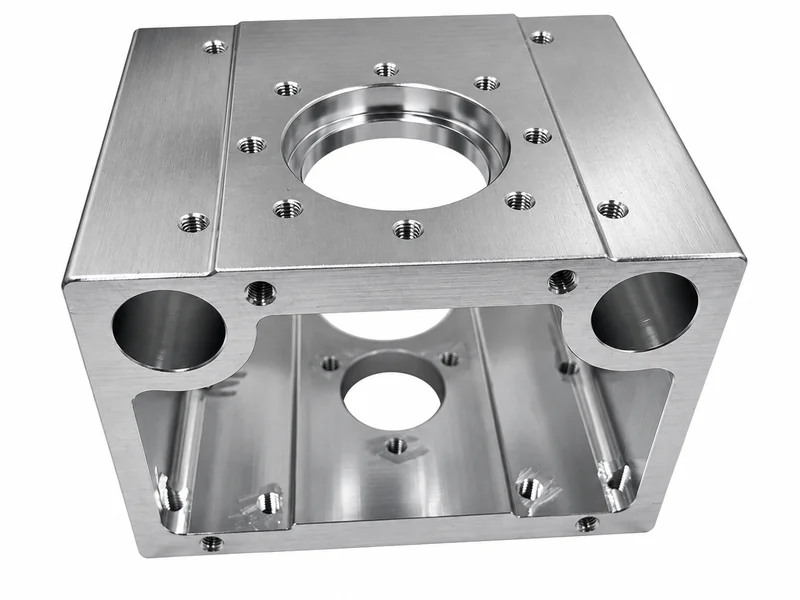
Estes são exemplos de planejamento, não ensaios de produção documentados. O objetivo é mostrar que o diâmetro nominal pode ser idêntico, enquanto o processo mais adequado muda. Compare a sequência completa: fixação, acesso, trocas de ferramenta, programação e inspeção. Um ciclo de corte curto pode perder sua vantagem se exigir uma fixação adicional.
Verifique o acesso antes de escolher a aresta de corte
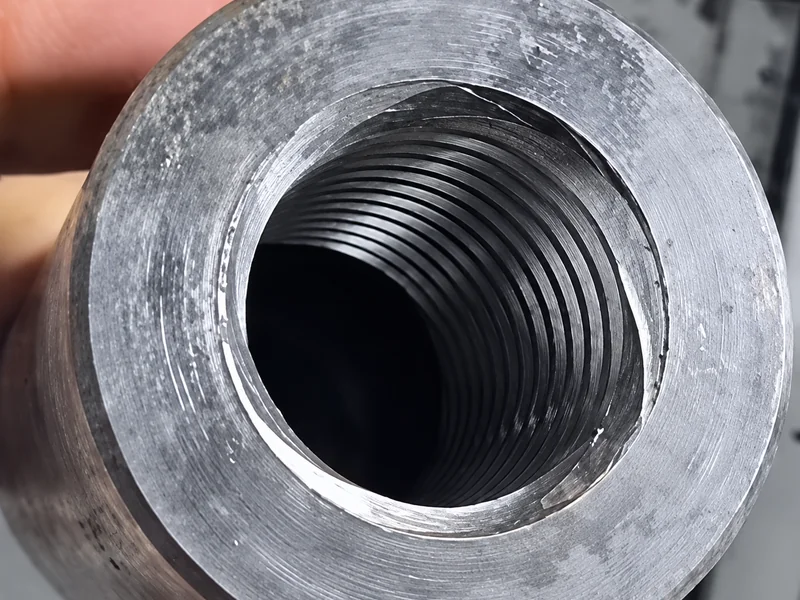
Depois de confirmar que o movimento é viável, examine a rosca como uma geometria dentro da peça. Dizer apenas «rosca interna» não fornece informação suficiente. Uma rosca passante curta, uma rosca cega próxima ao fundo e uma rosca atrás de um ressalto podem exigir configurações de ferramenta diferentes.
| Condição da peça | O que examinar | Como afeta a decisão |
|---|---|---|
| Rosca interna em um furo estreito ou profundo | Folga do corpo da ferramenta, alcance e comprimento apoiado | Uma barra de torneamento precisa de espaço dentro do furo; uma fresa de roscar precisa de espaço tanto para seu corpo quanto para sua trajetória circular. Nenhuma delas é selecionada apenas pelo diâmetro da rosca. |
| Rosca próxima a um ressalto | Trajetória de entrada e saída, espaço para saída da rosca e folga do porta-ferramentas | A trajetória programada deve evitar o ressalto e, ao mesmo tempo, produzir o comprimento útil de rosca necessário. |
| Furo cego | Profundidade de rosca completa, profundidade furada e folga até o fundo | A fresa deve alcançar o último filete sem tocar o fundo. A profundidade nominal do furo não é igual à profundidade útil de rosca. |
| Parede fina ou fixação pouco rígida | Apoio próximo ao corte e indícios de movimento | A carga de corte e sua direção podem importar mais do que a vantagem nominal de velocidade. |
| Vários diâmetros de rosca | Perfil da rosca, passo e faixa de diâmetros permitida para a fresa | Algumas fresas de roscar podem cobrir vários diâmetros, mas a compatibilidade do passo, sozinha, não comprova que todos os diâmetros sejam acessíveis ou geometricamente aceitáveis. |
Para roscas internas, verifique a menor abertura pela qual a ferramenta precisa passar, e não apenas o diâmetro onde irá cortar. Para roscas externas, inclua o ressalto próximo e o dispositivo de fixação na verificação de folgas. Uma ferramenta que parece adequada ao lado do desenho ainda pode colidir quando o porta-ferramentas é considerado.
O que precisa ser especificado antes de escolher uma ferramenta?
Prepare uma descrição completa da rosca acabada: norma e designação, diâmetro, passo ou fios por polegada, posição interna ou externa, sentido da rosca, comprimento útil e classe de tolerância. Acrescente o material e a dureza da peça, o requisito de inspeção do desenho e o espaço disponível no início e no final da rosca.
Depois, acrescente as informações específicas do processo:
- Para o torneamento de roscas: o torno e a posição da ferramenta, a interface do porta-ferramentas ou da barra de mandrilar, a folga disponível no furo, a saída ou o alívio da rosca e a forma como a peça é apoiada.
- Para o fresamento de roscas: a capacidade de interpolação da máquina, o furo pré-usinado, o alcance da ferramenta, a folga do pescoço, o acesso do fluido de corte e a configuração de fresa pretendida.
Essas informações permitem ao fornecedor da ferramenta verificar uma aplicação real, em vez de cotar uma aresta de corte que apenas parece corresponder. Também fornecem ao programador e ao inspetor a mesma definição do trabalho. Uma cotação baseada apenas em «uma rosca métrica interna» deixa sem solução as decisões mais importantes.
Escolha o processo antes de definir os dados de corte
Para uma rosca interna, escolher uma fixação que permita fresamento ainda deixa o rosqueamento com macho como alternativa. Nossa comparação entre fresamento de roscas e rosqueamento com macho examina o furo preparado, a profundidade útil de furo cego e o custo por peça aprovada para ajudar a decidir se o fresamento resolve um problema que o rosqueamento com macho não resolve.
Escolha o método capaz de gerar a rosca com uma fixação estável e acessível. Confirme o comprimento útil de rosca e o método de inspeção; depois, selecione a aresta de corte e desenvolva o programa. No fresamento de roscas, o próximo cálculo é a relação entre o avanço na aresta de corte e o avanço na trajetória circular; nosso guia de avanços e velocidades para fresamento de roscas aborda essa etapa separadamente.
Se a fixação indicar o fresamento, avalie as fresas de roscar de metal duro Sunditools disponíveis em relação ao desenho real e à capacidade da máquina. Comece pelo movimento que o trabalho exige e, depois, escolha a ferramenta capaz de executá-lo.