










Gewindedrehen oder Gewindefräsen: Was passt zu Ihrer Aufspannung?
Ist ein Werkstück bereits auf einer CNC-Drehmaschine gespannt und die Gewindeachse auf die Spindel ausgerichtet, ist Gewindedrehen häufig der naheliegende Ausgangspunkt. Bei einer außermittigen Gewindebohrung in einem auf einem Bearbeitungszentrum gespannten Gehäuse bietet sich meist das Gewindefräsen an, sofern die Maschine die erforderliche Interpolation unterstützt. Wählen Sie zunächst das zur Werkstückspannung und Maschinenbewegung passende Verfahren, bevor Sie die Schneidwerkzeuge vergleichen.
Mit beiden Verfahren lassen sich Innen- und Außengewinde herstellen. Die Gewindespezifikation legt das fertige Merkmal fest, bestimmt aber allein noch nicht das Verfahren: Prüfen Sie, ob sich das Werkstück in der vorhandenen Aufspannung um die Gewindeachse drehen kann oder ob ein rotierender Fräser um das stillstehende Werkstück geführt werden muss. Werkzeugzugänglichkeit, nutzbare Gewindetiefe und Prüfanforderungen entscheiden anschließend darüber, ob dieser Bearbeitungsweg umsetzbar ist.
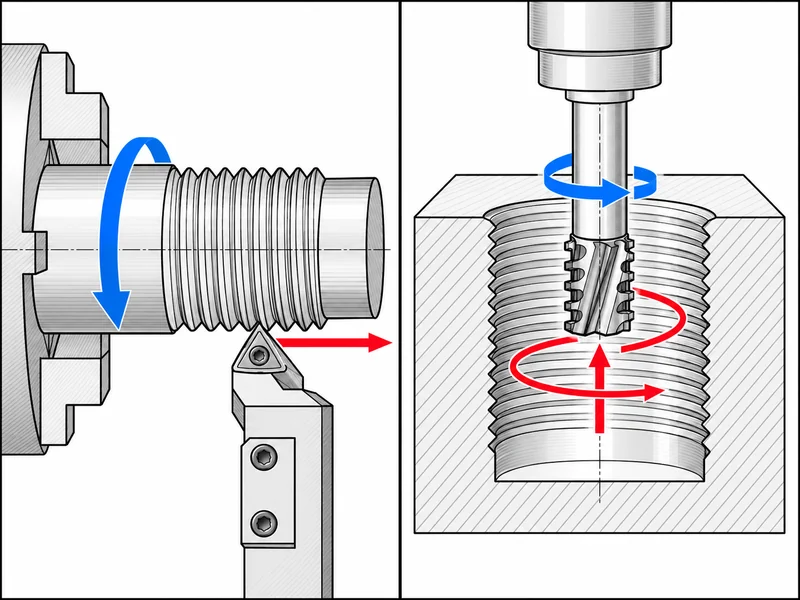
Die Bewegung zeigt, welches Verfahren Sie wählen
Beim konventionellen Gewindedrehen rotiert das Werkstück, während ein Gewindedrehwerkzeug synchron zur Spindel vorgeschoben wird. Die Wendeschneidplatte dreht sich dabei nicht wie ein Fräser um ihre eigene Achse. Ihr Profil, ihre Position und das Verhältnis von Vorschub zu Spindeldrehung erzeugen das Gewinde in den programmierten Durchgängen.
Beim Gewindefräsen rotiert der Fräser und folgt relativ zum Werkstück einer schraubenförmigen Bahn. Die Kreisbewegung bestimmt den Gewindedurchmesser, die Axialbewegung die axiale Steigung pro Umlauf. Das Werkstück bleibt normalerweise stehen. Auch wenn ein Fräser in die Bohrung passt, benötigt er noch Freiraum für seine Schnittbahn, das Ein- und Ausfahren sowie den Werkzeughals.
Wer ein Werkzeug allein nach der Gewindegröße auswählt, überspringt die erste Verfahrensentscheidung: Wie soll die Maschine das Gewinde erzeugen? Eine Gewindedrehplatte kann einen Gewindefräser im selben Programm nicht einfach ersetzen. Klären Sie die erforderliche Bewegung, bevor Sie Schneiden vergleichen.
Ein Dreh-Fräszentrum kann beide Bearbeitungen mit unterschiedlichen Spindeln, Achsen und Werkzeugstationen ermöglichen. Prüfen Sie seine tatsächlichen Bewegungs- und Steuerungsmöglichkeiten, statt allein nach der Maschinenbezeichnung zu entscheiden. Beim Gewindefräsen sind koordinierte Bewegungen erforderlich, die die benötigte Schraubenbahn erzeugen können.
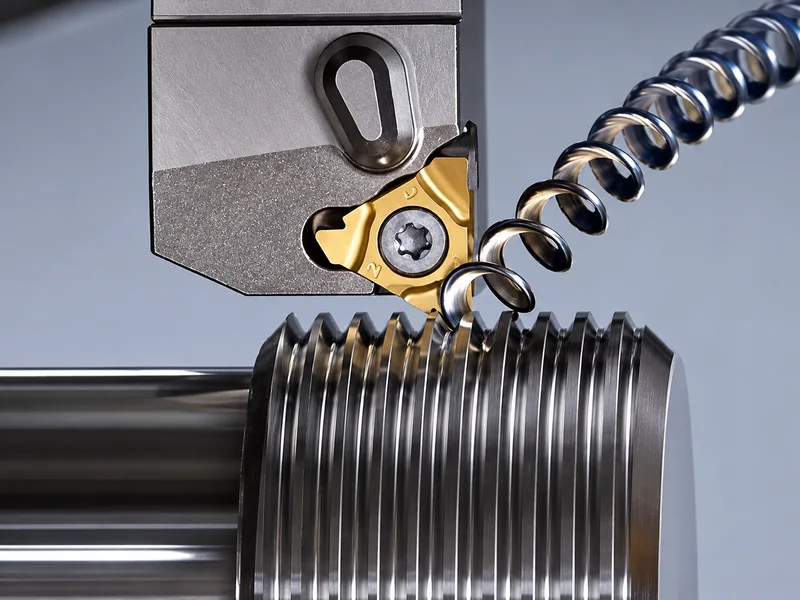
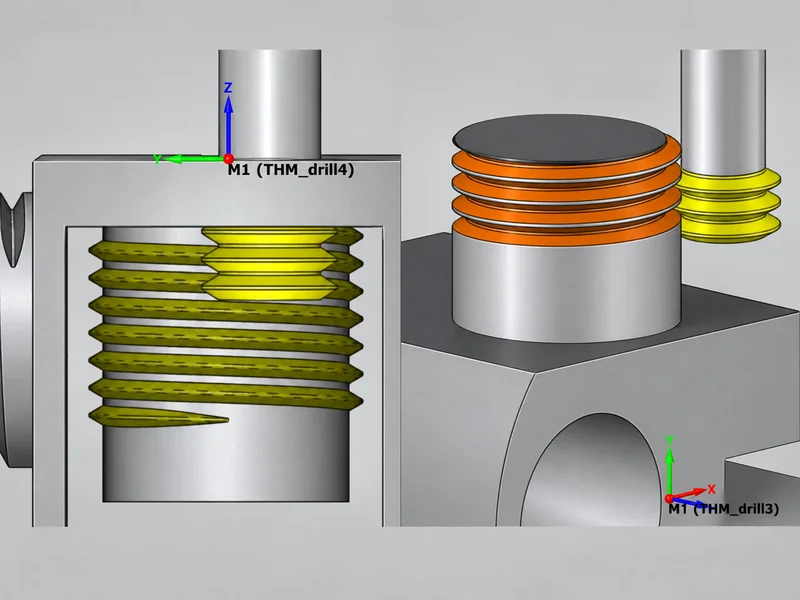
Bearbeiten Sie das Gewinde in der für das Werkstück maßgeblichen Aufspannung
Betrachten Sie zwei hypothetische Bearbeitungsaufgaben mit derselben Gewindespezifikation.
Eine gedrehte Hülse: Außendurchmesser, Bohrung und Stirnfläche werden bereits auf einer Drehmaschine bearbeitet. Liegt das Gewinde konzentrisch zur Spindel und kann das Werkzeug sicher ein- und ausfahren, lässt sich das Merkmal möglicherweise durch Gewindedrehen fertigstellen, ohne das Werkstück auf eine andere Maschine umzuspannen. So bleiben die vorhandenen Bezugsverhältnisse erhalten und eine zusätzliche Aufspannung entfällt.
Ein Gehäuse mit mehreren Gewindeanschlüssen: Das Werkstück ist auf einem Bearbeitungszentrum gespannt, und die Anschlussachsen sind auf bearbeitete Flächen bezogen. Durch Gewindefräsen können die Anschlüsse in dieser Aufspannung bearbeitet werden. Der Versuch, das gesamte Gehäuse um jede einzelne Anschlussachse zu drehen, würde ein anderes Spannproblem schaffen.
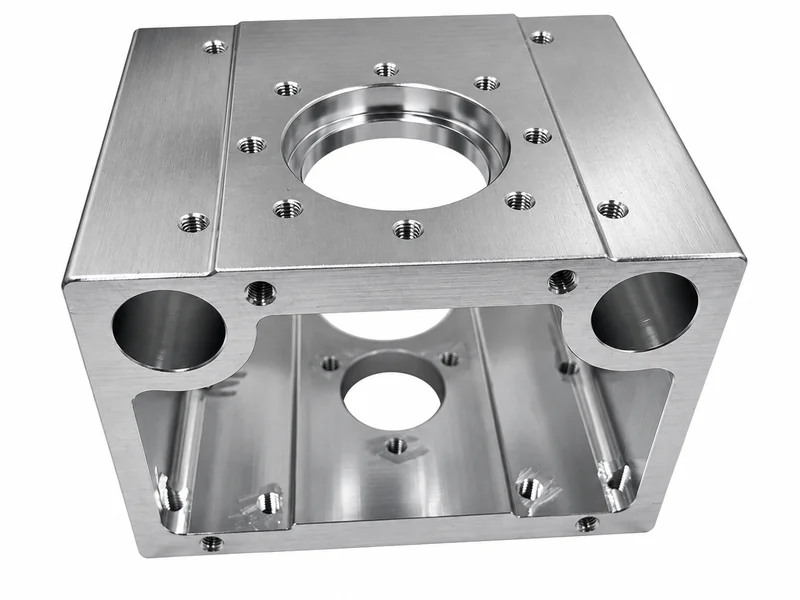
Dies sind Planungsbeispiele und keine dokumentierten Produktionsversuche. Sie verdeutlichen, dass trotz identischem Nenndurchmesser ein anderes Verfahren sinnvoll sein kann. Vergleichen Sie den gesamten Bearbeitungsablauf: Werkstückspannung, Zugänglichkeit, Werkzeugwechsel, Programmierung und Prüfung. Eine kurze Schnittzeit kann ihren Vorteil verlieren, wenn dafür eine zusätzliche Aufspannung nötig ist.
Prüfen Sie die Zugänglichkeit, bevor Sie die Schneide auswählen
Sobald die erforderliche Bewegung möglich ist, betrachten Sie das Gewinde als Merkmal innerhalb des Werkstücks. Die Angabe Innengewinde allein reicht nicht aus. Ein kurzes Durchgangsgewinde, ein Sacklochgewinde nahe am Bohrungsgrund und ein Gewinde hinter einer Schulter können unterschiedliche Werkzeuganordnungen erfordern.
| Werkstückbedingung | Was zu prüfen ist | Einfluss auf die Entscheidung |
|---|---|---|
| Innengewinde in einer engen oder tiefen Bohrung | Freiraum für den Werkzeugkörper, Reichweite und abgestützte Länge | Eine Gewindedrehstange benötigt Platz in der Bohrung; ein Gewindefräser benötigt Freiraum sowohl für seinen Körper als auch für seine Kreisbahn. Keines der Werkzeuge wird allein nach dem Gewindedurchmesser ausgewählt. |
| Gewinde nahe einer Schulter | Ein- und Ausfahrbahn, Auslaufraum und Freiraum für den Halter | Die programmierte Bahn muss die Schulter sicher passieren und zugleich die erforderliche nutzbare Gewindelänge erzeugen. |
| Sackloch | Vollgewindetiefe, Bohrtiefe und Abstand zum Bohrungsgrund | Der Fräser muss den letzten Gewindegang erreichen, ohne den Bohrungsgrund zu berühren. Die nominelle Bohrtiefe ist nicht mit der nutzbaren Gewindetiefe gleichzusetzen. |
| Dünne Wand oder nachgiebige Werkstückspannung | Abstützung nahe der Schnittstelle und Anzeichen von Bewegung | Die Schnittbelastung und ihre Richtung können wichtiger sein als der nominelle Geschwindigkeitsvorteil. |
| Mehrere Gewindedurchmesser | Gewindeprofil, Steigung und zulässiger Durchmesserbereich des Fräsers | Manche Gewindefräser können mehrere Durchmesser abdecken. Eine passende Steigung allein belegt jedoch nicht, dass jeder Durchmesser zugänglich oder geometrisch zulässig ist. |
Prüfen Sie bei Innengewinden die kleinste Öffnung, die das Werkzeug passieren muss, und nicht nur den Durchmesser an der Schnittstelle. Beziehen Sie bei Außengewinden die benachbarte Schulter und die Spannvorrichtung in die Freiraumprüfung ein. Ein Werkzeug, das anhand der Zeichnung geeignet erscheint, kann dennoch kollidieren, sobald der Halter berücksichtigt wird.
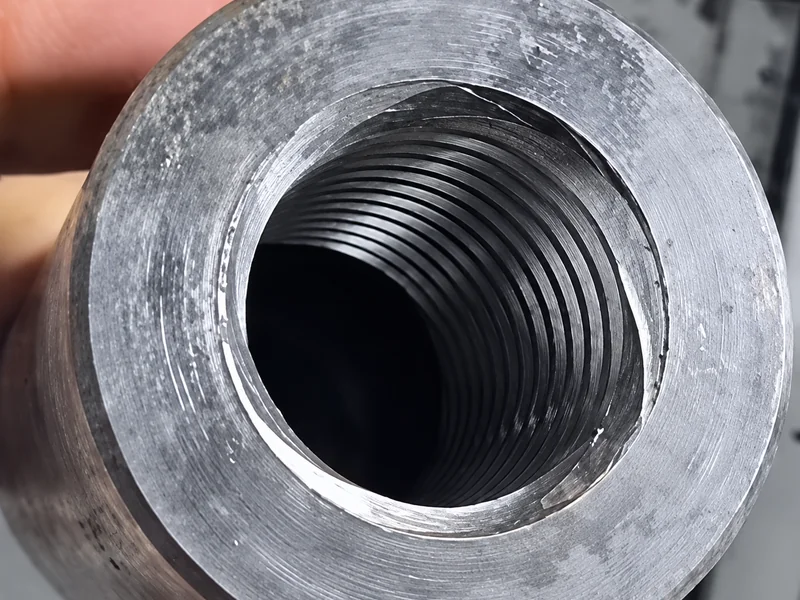
Welche Angaben sind vor der Werkzeugauswahl erforderlich?
Stellen Sie eine vollständige Beschreibung des fertigen Gewindes zusammen: Norm und Bezeichnung, Durchmesser, Steigung oder Gänge pro Zoll, Innen- oder Außengewinde, Gewinderichtung, nutzbare Länge und Toleranzklasse. Ergänzen Sie Werkstoff und Härte des Werkstücks, die Prüfanforderung der Zeichnung sowie den verfügbaren Freiraum am Gewindeanfang und -ende.
Ergänzen Sie anschließend die verfahrensspezifischen Angaben:
- Für das Gewindedrehen: Drehmaschine und Werkzeugstation, Schnittstelle des Halters oder der Bohrstange, verfügbarer Freiraum in der Bohrung, Gewindeauslauf oder Freistich sowie die Abstützung des Werkstücks.
- Für das Gewindefräsen: Interpolationsfähigkeit der Maschine, vorbearbeitete Bohrung, Werkzeugreichweite, Freiraum für den Werkzeughals, Kühlschmierstoffzufuhr und vorgesehene Fräserausführung.
Mit diesen Angaben kann der Werkzeuglieferant eine konkrete Anwendung prüfen, statt lediglich eine scheinbar passende Schneide anzubieten. Zugleich erhalten Programmierer und Prüfer dieselbe Aufgabendefinition. Bei einer Anfrage, die nur ein metrisches Innengewinde nennt, bleiben die wichtigsten Entscheidungen offen.
Wählen Sie das Verfahren, bevor Sie die Schnittdaten festlegen
Bei einem Innengewinde bleibt auch in einer fräsfähigen Aufspannung das Gewindebohren eine Alternative. Unser Vergleich von Gewindefräsen und Gewindebohren betrachtet die vorbereitete Bohrung, die nutzbare Sacklochtiefe und die Kosten pro Gutteil. Er hilft zu entscheiden, ob Fräsen ein Problem löst, das beim Gewindebohren bestehen bleibt.
Wählen Sie den Bearbeitungsweg, mit dem sich das Gewinde in einer stabilen und zugänglichen Aufspannung erzeugen lässt. Bestätigen Sie die nutzbare Gewindelänge und das Prüfverfahren, wählen Sie dann die Schneide aus und erstellen Sie das Programm. Beim Gewindefräsen ist als Nächstes das Verhältnis zwischen dem Vorschub an der Schneide und dem Vorschub auf der kreisförmigen Werkzeugbahn zu berechnen; unser Leitfaden zu Vorschub und Schnittgeschwindigkeit beim Gewindefräsen behandelt diesen gesonderten Schritt.
Wenn die Aufspannung für das Fräsen spricht, prüfen Sie die verfügbaren Hartmetall-Gewindefräser von Sunditools anhand der konkreten Zeichnung und der Maschinenfähigkeiten. Gehen Sie von der für die Aufgabe erforderlichen Bewegung aus und wählen Sie anschließend das Werkzeug, das sie ausführen kann.