










Gewindefräsen oder Gewindebohren: Durchmesser, Sacklöcher und Kosten
Für ein bewährtes, wiederholgenaues Innengewinde ist Gewindebohren häufig die effiziente Wahl. Gewindefräsen wird besonders interessant, wenn Gewindedurchmesser, Anpassung der Passung, Abstand zum Bohrungsgrund oder die Kosten eines Werkzeugbruchs den Einsatz des Gewindebohrens schwer rechtfertigen lassen. Ein sinnvoller Vergleich beginnt bei der fertigzustellenden Bohrung und nicht bei einer pauschalen Behauptung, ein Verfahren erzeuge bessere Gewinde.
Dieser Vergleich behandelt Innengewinde, die durch Gewindefräsen oder Gewindebohren hergestellt werden. Ist das Werkstück bereits auf einer Drehmaschine gespannt und liegt das Gewinde konzentrisch zur Spindel, prüfen Sie auch, ob es sich in dieser Aufspannung durch Drehen fertigstellen lässt. Hinweise dazu finden Sie im Vergleich von Gewindedrehen und Gewindefräsen mit Schwerpunkt auf der Wahl von Maschinenbewegung und Werkstückspannung.
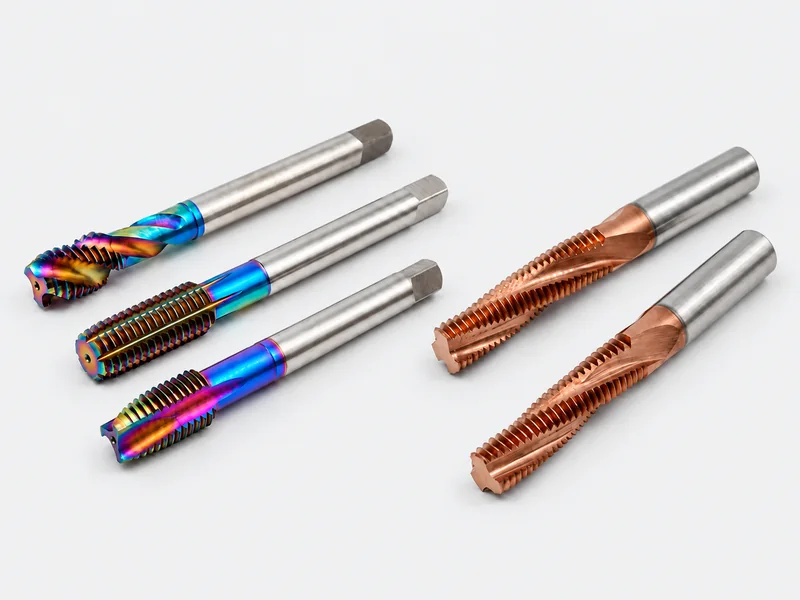
Mit zunehmendem Durchmesser eines mit Gewindebohrer hergestellten Gewindes wird auch der Gewindebohrer größer. Ein Gewindefräser muss die Bohrung nicht auf dieselbe Weise ausfüllen. Dieser Unterschied beeinflusst Werkzeugkosten, Maschinenanforderungen und die Zahl der Gewindegrößen, die ein Betrieb abdecken kann.
Warum ein größerer Gewindedurchmesser den Vergleich verändert
Ein Gewindebohrer trägt das Gewindeprofil am Umfang eines Körpers, dessen Größe auf das herzustellende Gewinde abgestimmt ist. Ein größerer Nenndurchmesser bedeutet in der Regel ein größeres Werkzeug und damit andere Anforderungen an Drehmoment, Handhabung und Werkzeugbestand. Große Gewindebohrer sind verfügbar; es gibt keinen allgemeingültigen Durchmesser, ab dem ein Gewinde als Sondergewinde gilt. Entscheidend ist, ob der gewählte Gewindebohrer und die Maschine für diese Aufgabe wirtschaftlich sinnvoll sind.
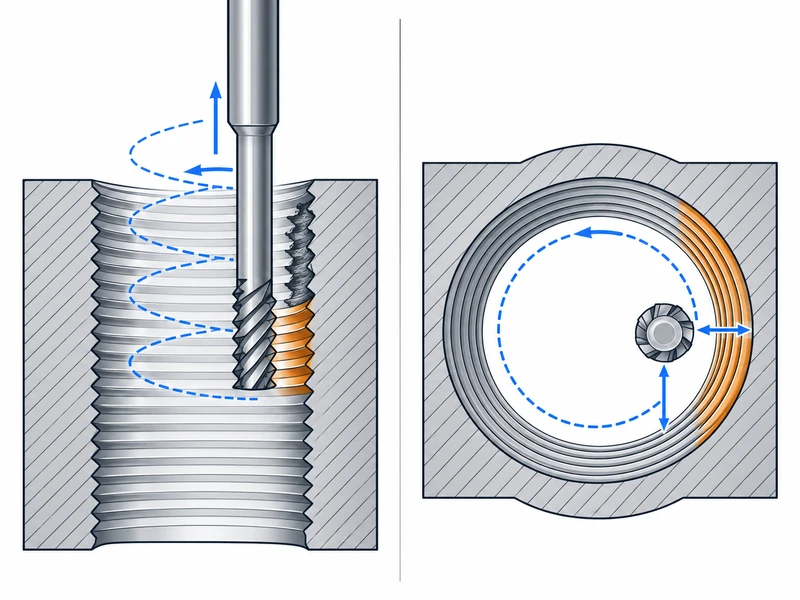
Ein Gewindefräser ist kleiner als das Innengewinde, das er schneidet. Seine Schneidengeometrie erzeugt das Gewinde im Zusammenspiel mit einer programmierten Schraubenbahn. Durch Vergrößern des Bahnradius kann ein geeigneter Fräser einen größeren Gewindedurchmesser herstellen, ohne dass der Fräser selbst auf diesen Durchmesser vergrößert werden muss.
Das Wort geeignet ist entscheidend. Prüfen Sie das zulässige Gewindeprofil, die Steigung, den Mindestbohrungsdurchmesser, die Reichweite und den Durchmesserbereich. Ein Vollprofilwerkzeug für eine bestimmte Steigung kann nicht allein durch eine Programmänderung eine andere Steigung erzeugen. Auch wenn zwei Gewinde dieselbe Steigung haben, muss der Fräserhersteller die benötigten Größen und Profile freigeben.
Deshalb kann ein Betrieb, der gelegentlich große Gewinde herstellt, das Gewindefräsen bevorzugen, während ein Betrieb, der den ganzen Tag dasselbe kleine Gewinde fertigt, beim Gewindebohren bleibt. Der erste gewinnt Flexibilität; der zweite profitiert möglicherweise stärker von einem kurzen, bewährten Zyklus. Keine dieser Schlussfolgerungen ergibt sich allein aus dem Fräserpreis.
Die vorbereitete Bohrung gehört zum Gewindeverfahren
Klären Sie vor dem Vergleich der Zykluszeiten, wie das Innengewinde erzeugt werden soll. Schneidende Gewindebohrer, Gewindeformer und Gewindefräser stellen unterschiedliche Anforderungen an die vorbereitete Bohrung.
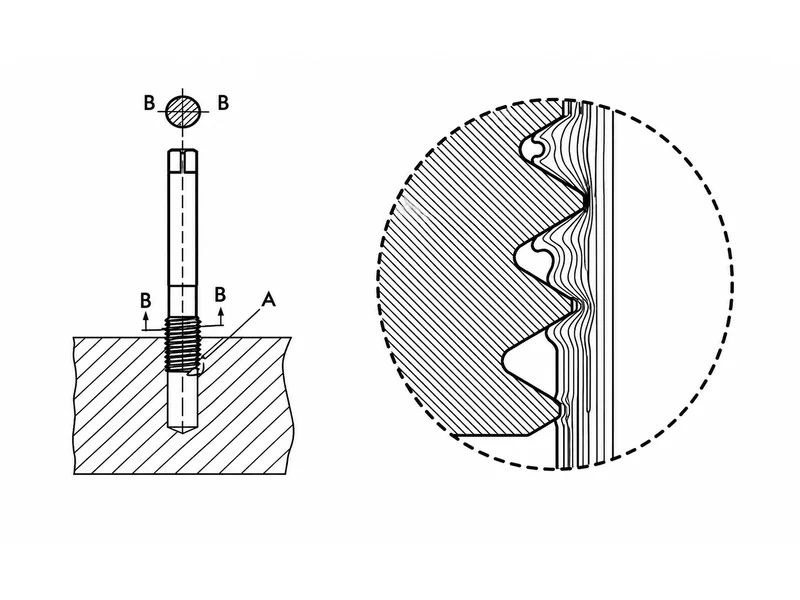
Ein schneidender Gewindebohrer trägt Material ab
Die vorgebohrte Bohrung lässt Material stehen, aus dem der Gewindebohrer das Gewindeprofil schneidet. Für die Späne muss ein geeigneter Abfuhrweg aus der Schnittzone vorhanden sein. Durchgangs- und Sacklöcher können unterschiedliche Gewindebohrergeometrien und Spanabführrichtungen erfordern.
Prüfen Sie die empfohlene Bohrergröße anhand von Gewindebezeichnung, Toleranz, Werkstoff und gewähltem Gewindebohrer. Die nominelle Bohrerbezeichnung ist kein Nachweis für die tatsächliche Bohrungsgröße: Rundlaufabweichungen, Verschleiß und Werkstoffverhalten können das Bohrergebnis verändern.
Ein Gewindeformer verdrängt Material
Ein Gewindeformer erzeugt das Gewinde durch plastisches Verdrängen eines geeigneten Werkstückwerkstoffs, statt Späne abzutrennen. Die vorbereitete Bohrung ist für dasselbe Gewinde normalerweise größer als beim schneidenden Gewindebohrer, da nur die vorgesehene Materialmenge für die Umformung stehen bleiben soll.
Beim Wechsel von einem schneidenden Gewindebohrer zu einem Gewindeformer muss die Bohrungsgröße erneut geprüft werden. Zu viel Material erhöht die Umformbelastung; zu wenig kann zu einem unzureichenden Gewindeprofil führen. Verwenden Sie die werkstoffspezifische Bohrungsempfehlung und Toleranz des gewählten Gewindeformers und messen Sie die Bohrung, statt die bisherige Bohrergröße zu übernehmen.
Auch ein Gewindefräser benötigt die richtige Ausgangsbohrung
Beim konventionellen Innengewindefräsen wird die Bohrung vor dem Gewindeschneiden vorbereitet. Sie muss die geforderten Grenzen des Kerndurchmessers einhalten und geeignetes Aufmaß für den gewählten Fräser lassen. Außerdem muss sie Freiraum für das Einfahren des Fräsers und seine Schraubenbahn bieten.
Spezielle Kombinationswerkzeuge können mehrere Arbeitsgänge ausführen; ein gewöhnlicher Gewindebohrer oder Gewindefräser sollte jedoch nicht als Bohrer behandelt werden. Bei einem Wechsel des Gewindeverfahrens muss daher auch die Vorbereitung der Bohrung überprüft werden.
Vergleichen Sie bei Sacklöchern die nutzbare Gewindetiefe
Eine Zeichnung kann eine bestimmte Vollgewindelänge verlangen. Die Bohrtiefe muss zusätzlich Platz für die Anschnittgeometrie des Werkzeugs, den Abstand zum Bohrungsgrund und gegebenenfalls den Spanraum bieten. Werden diese Maße verwechselt, kann das Gewinde zwar am Eingang die Lehrenprüfung bestehen, aber nicht die erforderliche Einschraublänge bereitstellen.
Ein Gewindefräser kann nahe am Bohrungsgrund eine gezielte Bearbeitung ermöglichen, da er anders einfährt als ein Gewindebohrer mit Anschnitt. Dennoch müssen seine Schneidengeometrie, seine axiale Position und die programmierte Ausfahrbewegung berücksichtigt werden. Auch er kann ein Vollgewinde nicht unbegrenzt bis in eine reale Ecke hinein erzeugen.
Tragen Sie vor der Wahl eines der beiden Verfahren Vollgewindetiefe und zulässige Bohrtiefe getrennt in die Aufspannunterlagen ein. Prüfen Sie anschließend die Werkzeugzeichnung anhand beider Maße. Das ist hilfreicher, als ein Werkzeug als Sacklochlösung zu bezeichnen, ohne seine tatsächliche Reichweite zu bestätigen.
Bestimmen Sie, welche Kosten Sie senken möchten
Hält ein bestehender Gewindebohrprozess bereits die Toleranz ein, führt die Späne zuverlässig ab und erreicht die geforderte Standzeit, kann ein Wechsel zum Gewindefräsen zusätzlichen Programmieraufwand oder längere Zykluszeiten verursachen, ohne ein Problem zu lösen. Behalten Sie diesen bewährten Prozess als Vergleichsbasis bei.
Gewindefräsen verdient einen Versuch, wenn der Ausgangsprozess durch das Drehmoment bei großen Durchmessern, eine schwierige Passungsanpassung, mehrere Gewindegrößen in kleinen Stückzahlen oder die Folgen eines feststeckenden, abgebrochenen Gewindebohrers begrenzt ist. Mit einer Durchmesserkorrektur lässt sich die Gewindepassung anpassen, während für ein mit Gewindebohrer hergestelltes Gewinde eine andere Gewindebohrergröße oder Toleranzlage erforderlich sein kann.
Ein geringeres Risiko bei der Fehlerbehebung bedeutet nicht Risikofreiheit. Ein abgebrochener Fräser kann das Werkstück weiterhin beschädigen, und ein Programmierfehler kann das Gewinde zu groß schneiden. Bewerten Sie neben der Schnittzeit auch die Kosten pro Gutteil einschließlich Werkzeugwechseln, Prüfung, Nacharbeit und Ausschuss.
Berechnen Sie beim Gewindefräsen den programmierten Kreisbahnvorschub korrekt, statt einen Vorschub aus dem geradlinigen Fräsen zu übernehmen. Unser Leitfaden zu Vorschub und Schnittgeschwindigkeit beim Gewindefräsen erläutert den Unterschied zwischen der Werkzeugmittelpunktbahn und der Schneide.
Vor dem ersten Versuch
- Legen Sie das fertige Gewinde fest. Erfassen Sie Norm, Durchmesser, Steigung, Toleranz und nutzbare Vollgewindetiefe.
- Messen Sie die vorbereitete Bohrung. Prüfen Sie Durchmesser und Tiefe für das gewählte schneidende, umformende oder fräsende Verfahren.
- Prüfen Sie Maschine und Halter. Gewindebohren erfordert die passende Synchronbewegung und das erforderliche Drehmoment; Gewindefräsen erfordert geeignete Interpolation und ausreichend Freiraum.
- Prüfen Sie die gesamte Werkzeugbahn. Berücksichtigen Sie Einfahren, Position am Bohrungsgrund und Rückzug, nicht nur den schneidenden Bahnabschnitt.
- Legen Sie die Abnahmekriterien fest. Vereinbaren Sie die erforderliche Lehrenprüfung sowie zusätzliche Maß- oder Funktionsprüfungen, bevor Sie Bearbeitungszeit und Standzeit vergleichen.
Das nutzbare Ergebnis ist ein Prozess, der das geforderte Gewinde wiederholt zuverlässig herstellt. Ein kleinerer Fräser, ein schnellerer Zyklus oder ein günstigerer Gewindebohrer ist nur dann wertvoll, wenn das fertige Bauteil weiterhin die Anforderungen erfüllt.