










Трохоидальное фрезерование: когда оно полезно, когда нет и как его настроить
Трохоидальное фрезерование полезно, когда траектория решает реальную проблему резания: чрезмерное зацепление фрезы, нагрев, вибрации, плохой отвод стружки или поломку инструмента в пазу либо кармане. Оно не всегда быстрее любой традиционной стратегии. Преимущество достигается контролем одновременно работающей части фрезы и согласованием радиального шага, глубины резания, подачи, длины инструмента, охлаждения и движения станка.
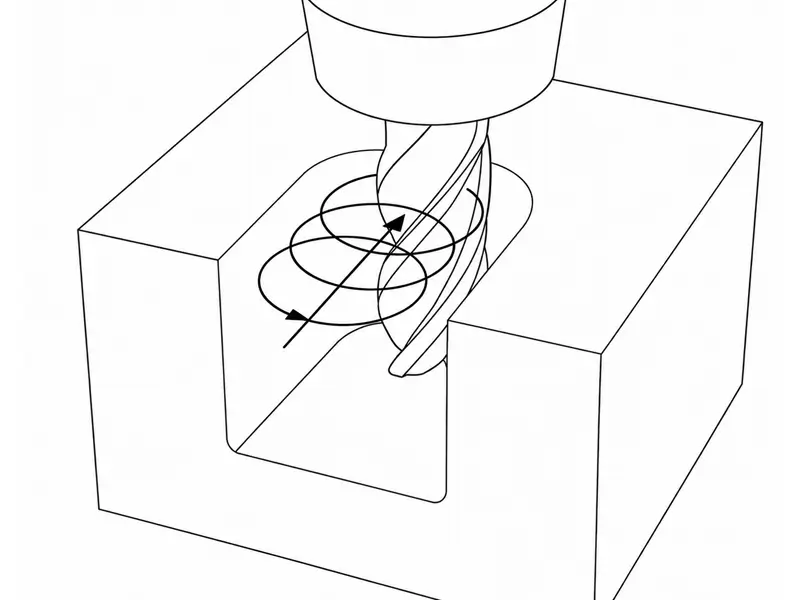
Начните с главного вопроса: нужна ли трохоидальная обработка?
Применяйте трохоидальное фрезерование, если прямолинейное прорезание паза или тяжёлое черновое резание слишком глубоко погружает фрезу в материал и вызывает перегрев, вибрацию либо непредсказуемую нагрузку. Такая траектория помогает, поскольку фреза входит в материал и выходит из него по петлеобразным движениям, а не остаётся полностью врезанной по всей длине паза.
Практический вопрос не в том, является ли трохоидальное фрезерование передовым методом, а в том, нужен ли этой детали более точный контроль врезания, чем может обеспечить простая траектория.
| Условия | Обычно подходит трохоидальное фрезерование? | Почему |
|---|---|---|
| Фрезерование глубоких пазов узкой фрезой | Да | Оно уменьшает непрерывный контакт на полную ширину. |
| Твёрдые или чувствительные к нагреву материалы | Часто | Меньшее радиальное врезание помогает контролировать нагрев и износ инструмента. |
| Мелкий инструмент, склонный к поломкам | Часто | Более плавный контакт может уменьшить ударные нагрузки. |
| Неустойчивое закрепление | Иногда | Метод может уменьшить пики сил резания, но наладка по-прежнему важна. |
| Неглубокая открытая черновая обработка при жёсткой установке | Возможно, нет | Более простая высокоподачная или адаптивная черновая траектория может снимать материал быстрее. |
| Станок с низким ускорением или неравномерным движением | Возможно, нет | Петлеобразная траектория может замедлять движение или оставлять неравномерные следы обработки. |
Если деталь открытая, жёсткая и легко поддаётся черновой обработке, трохоидальное фрезерование может добавить лишние перемещения без улучшения результата. Если фреза работает в замкнутом пазу, материал сложный или инструмент малый и хрупкий, стратегия становится гораздо привлекательнее.
Что означает трохоидальное фрезерование в зоне резания
При трохоидальном фрезеровании инструмент проходит паз или карман по петлеобразной траектории, часто повторяющимися круговыми или спиралевидными движениями. Вместо прямолинейного резания паза на полную ширину такая траектория позволяет лучше контролировать контакт.
Траектория обеспечивает более управляемое зацепление
В прямом пазу значительная часть фрезы может долго находиться в резании. Это повышает силы резания, приводит к скоплению стружки в пазу и нагревает инструмент и деталь. Трохоидальная траектория уменьшает мгновенную радиальную ширину резания, поэтому фреза меньше времени работает с глубоким погружением.
Поэтому подачи и скорости нельзя рассматривать отдельно от траектории. Одна и та же фреза, материал и RPM могут давать совершенно разный результат при изменении радиального зацепления. Небольшое радиальное зацепление может позволить повысить подачу, но только если это допускают толщина стружки, динамика станка, жёсткость инструмента и удаление стружки.
Она связана с HSM и HEM, но не тождественна любой адаптивной траектории
Трохоидальное фрезерование пересекается с высокоскоростной и высокоэффективной обработкой: все три подхода контролируют врезание. Но не каждая адаптивная траектория трохоидальна, и не каждое похожее на трохоиду движение в CAM автоматически эффективно.
Рассматривайте трохоидальное фрезерование как конкретный способ управления зацеплением фрезы. Цель — стабильное резание, а не красивые движения. Если CAM строит петли, но станок чрезмерно замедляется, стружка остаётся в зоне обработки или фреза трётся вместо резания, стратегия не выполняет свою задачу.
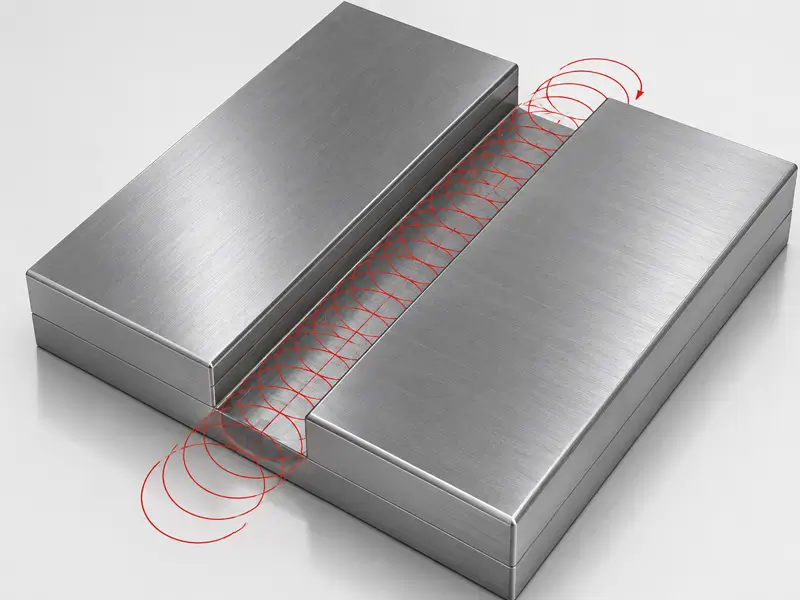
Где трохоидальное фрезерование наиболее полезно
Трохоидальное фрезерование наиболее полезно там, где иначе зона резания была бы перегружена. Оно особенно ценно при обработке пазов, глубоких карманов, твёрдых материалов, работе малым инструментом и в системах, где резкие изменения врезания приводят к отказам.
Пазы и глубокие карманы
Прорезание пазов — один из наиболее очевидных случаев применения, поскольку фреза может оказаться окружена материалом. При фрезеровании паза на полную ширину у стружки меньше путей выхода, а дуга контакта инструмента велика. Трохоидальная траектория раскрывает рез небольшими порциями и позволяет сохранять режущий инструмент от постоянного глубокого погружения в материал.
Это не означает, что операция становится простой. Глубокие пазы по-прежнему требуют отвода стружки, СОЖ или обдува, достаточной длины канавок и умеренного вылета из держателя. Траектория уменьшает одну проблему, но не отменяет остальных требований к наладке.
Твёрдые материалы и обработка, чувствительная к нагреву
При обработке трудных материалов стойкость инструмента часто зависит от контроля нагрева и предотвращения резких пиков нагрузки. Трохоидальное фрезерование помогает благодаря меньшему радиальному врезанию, которое облегчает отвод тепла и стружки из зоны резания. Поэтому его часто обсуждают применительно к фрезерованию закалённых сталей, нержавеющей стали, жаропрочных сплавов и других труднообрабатываемых материалов.
Статья не должна обещать, что трохоидальное фрезерование делает твёрдый материал простым в обработке. Оно лишь улучшает организацию процесса. Материал и покрытие инструмента, жёсткость патрона, охлаждение и реалистичная подача на зуб по-прежнему определяют устойчивость резания.
Мелкий инструмент или установки с малым запасом устойчивости
Малые концевые фрезы имеют меньшее поперечное сечение и хуже переносят перегрузку. Резкая нагрузка в углу, забившаяся стружка или агрессивный проход по пазу могут сломать инструмент раньше, чем оператор успеет отреагировать. Управляемая петлеобразная траектория уменьшает ударные нагрузки и делает резание более предсказуемым.
Та же логика применима к менее надёжному закреплению. Если деталь, приспособление или станок не выдерживают тяжёлого контакта, уменьшение пиков сил может помочь. Но при видимом смещении детали трохоидальное фрезерование не является лечением: сначала исправьте закрепление.
Где оно может быть не лучшим выбором
Трохоидальная траектория может оказаться неудачной, если дополнительные перемещения отнимают больше времени, чем экономят. При открытой заготовке, жёстком станке, достаточно крупной фрезе и свободном отводе стружки традиционная черновая обработка, высокоподачное фрезерование или другая адаптивная стратегия могут быть производительнее.
Метод также может разочаровать на станках, не способных поддерживать плавное высокоскоростное движение. Трохоидальная траектория содержит множество изменений направления. Если система управления сильно замедляет движение на каждой петле, запрограммированная подача может выглядеть высокой, а фактическое время цикла — оказаться неудовлетворительным.
Другой неудачный случай — выбор слишком маленькой фрезы только потому, что траектория трохоидальная. Меньшие инструменты сильнее прогибаются и снимают меньше материала за проход. Иногда более крупная фреза с простой стратегией оказывается лучшим выбором.
Параметры, определяющие работоспособность процесса
Успех трохоидального фрезерования определяется параметрами. Стратегия задаёт форму траектории, но резание всё равно зависит от радиального контакта, осевой глубины, толщины стружки, длины инструмента, движения станка и удаления стружки.
| Параметр | Что определяет | Типичная проблема при неверном выборе |
|---|---|---|
| Радиальное зацепление / радиальный шаг | Контакт фрезы, нагрев, допустимая подача | Слишком большое значение вызывает перегрузку; слишком малое снижает MRR и может привести к трению без резания. |
| Осевая глубина | Какая часть длины режущих зубьев используется | Чрезмерная для данной установки глубина вызывает прогиб или вибрации. |
| Подача и нагрузка на зуб | Режет ли кромка или трётся | Слишком малая вызывает трение; слишком большая перегружает кромку. |
| Вылет инструмента | Жёсткость и прогиб | Чрезмерный вылет вызывает вибрации, конусность или поломку. |
| Сглаживание траектории в CAM и ускорение станка | Фактическая плавность движения | Неудовлетворительная динамика движения увеличивает цикл и ухудшает стабильность поверхности. |
| СОЖ / обдув воздухом | Удаление стружки и тепла | Скопившаяся стружка повторно перерезается, приваривается или повреждает кромку. |
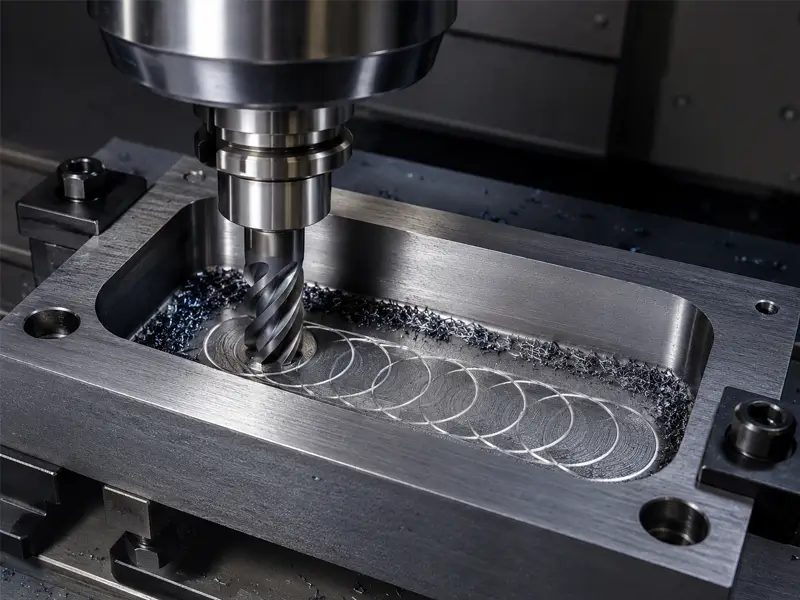
Радиальное врезание и шаг между проходами
Радиальный контакт — основа трохоидального фрезерования. Уменьшение ширины резания может снизить нагрев и силы, но меняет расчёт подачи. При слишком большом боковом шаге траектория теряет преимущество и начинает напоминать тяжёлое пазовое резание. При слишком малом шаге инструмент может долго перемещаться, снимая мало материала.
Рабочий диапазон зависит от диаметра инструмента, материала, осевой глубины, мощности станка и стратегии CAM. Любое фиксированное значение поперечного шага в процентах следует считать отправной точкой, а не универсальным правилом.
Осевая глубина и длина инструмента
Трохоидальное фрезерование часто сочетают с увеличенной осевой глубиной благодаря уменьшенному радиальному зацеплению. Это эффективно только при достаточной жёсткости инструмента. Большая длина режущей части или вылет могут вызвать прогиб даже при малом радиальном шаге.
Используйте максимально короткий инструмент и минимальный вылет, позволяющие безопасно достичь элемента детали. Если большой вылет неизбежен, уменьшите нагрузку и следите за вибрациями, конусностью стенок и ухудшением поверхности.
Подача, нагрузка на зуб и утонение стружки
При малом радиальном врезании утонение стружки может сделать фактическую стружку тоньше ожидаемой. Поэтому некоторые трохоидальные программы используют более высокую подачу, чем обычный проход по пазу. Смысл не в слепом повышении скорости, а в поддержании реальной нагрузки на зуб, чтобы кромка резала, а не тёрлась.
Если по звуку инструмент скорее полирует, чем режет, или нагрев растёт без нормального образования стружки, подача может быть слишком мала для выбранного зацепления. Если нагрузка на шпиндель скачет, инструмент визжит или кромки выкрашиваются, подача либо зацепление могут быть чрезмерными.
Сглаживание CAM, ускорение станка и охлаждение
Трохоидальная траектория работает только при плавном движении станка. Сглаживание CAM, допуски, предварительный просмотр кадров, поведение системы управления и ускорение влияют на фактическую подачу. Программа, выглядящая эффективной в CAM, на станке может значительно замедляться.
Контроль стружки столь же важен. При трохоидальном фрезеровании в пазу или кармане часто образуется много мелкой стружки. Оставшись в зоне резания, она перерезается и повышает нагрев. Используйте СОЖ, обдув или другой способ отвода, подходящий материалу и станку.
Типичные ошибки при трохоидальном фрезеровании
Первая ошибка — использовать трохоидальное фрезерование как модное название, а не как осознанное решение для процесса. Если контроль зацепления не нужен, такая траектория может только увеличить время цикла.
Вторая ошибка — чрезмерное радиальное врезание. Петлеобразная траектория с большим шагом всё равно может перегрузить инструмент, особенно в углах или твёрдом материале.
Третья ошибка — чрезмерное облегчение режима. Очень малый боковой шаг уменьшает съём и может вызвать трение без соответствующей коррекции подачи. Операция выглядит безопасной, но тратит время и выделяет тепло.
Четвёртая ошибка — игнорировать динамику станка. Трохоидальные траектории требуют частой смены направления. Если станок не способен поддерживать скорость, обработка может оказаться медленнее ожидаемого.
Пятая ошибка — забывать об отводе стружки. Траектория может уменьшать врезание, но стружке всё равно нужен путь выхода.
Практический контрольный список наладки
Перед применением трохоидального фрезерования определите его цель: снизить нагрузку при прорезании паза, защитить мелкий инструмент, ограничить нагрев твёрдого материала или справиться с нестабильной установкой. Если цель неясна, сначала испытайте более простую стратегию.
Затем выберите фрезу и вылет. Длина режущей части должна быть достаточной для элемента детали, но без лишнего вылета. Проверьте зажим в патроне и биение. Задайте осторожное радиальное врезание, затем согласуйте подачу с нагрузкой на зуб и утонением стружки.
Наконец, проверьте траекторию на станке. Следите за звуком вибраций, формой стружки и нагрузкой шпинделя, сравнивайте фактическое время цикла с оценкой CAM. Хороший трохоидальный процесс должен звучать стабильно, свободно отводить стружку и меньше повреждать инструмент, чем проход с полным погружением в паз.
Заключение
Трохоидальное фрезерование наиболее полезно, когда контроль контакта решает реальную задачу обработки. Оно может повысить стойкость, улучшить тепловой режим и устойчивость обработки пазов, особенно в твёрдых материалах, глубоких карманах, при малом инструменте и сложной установке. Оно наименее полезно, когда его выбирают лишь из-за современного вида. Выбирайте стратегию по условиям резания, затем согласуйте боковой шаг, толщину стружки, глубину, вылет, движение CAM и отвод стружки как единую систему.
Часто задаваемые вопросы
Трохоидальное и адаптивное фрезерование — одно и то же?
Не совсем. Оба подхода могут управлять зацеплением фрезы, но трохоидальное фрезерование обычно означает петлеобразную траекторию, часто применяемую в пазах и карманах. Адаптивное фрезерование — более широкая категория стратегий CAM.
Всегда ли трохоидальное фрезерование повышает стойкость?
Нет. Оно может повысить стойкость, уменьшая нагрев и пики врезания, но неправильные шаг, отвод стружки, длина инструмента или подача всё равно могут повредить инструмент.
Какой параметр наиболее важен при трохоидальном фрезеровании?
Обычно исходным ключевым параметром является радиальное зацепление, определяющее долю фрезы в материале. Его необходимо согласовать с подачей на зуб, осевой глубиной, жёсткостью инструмента и динамикой станка.
Подходит ли трохоидальное фрезерование для пазов?
Часто да. Пазы — один из лучших случаев применения, поскольку траектория уменьшает непрерывное зацепление на полную ширину и улучшает удаление стружки.
Может ли трохоидальное фрезерование быть медленнее?
Да. Если станок замедляется на петлях, боковой шаг слишком мал или подошла бы более простая черновая стратегия, трохоидальное фрезерование может увеличить время цикла.