










Guia completo da furação profunda
A indústria utiliza várias técnicas para produzir furos precisos. Uma das mais comuns é a furação profunda, que permite atingir profundidades superiores às das brocas habituais. É utilizada em instrumentos médicos, motores aeronáuticos e veículos, entre outros. Vejamos como funciona e a sua importância.
Índice
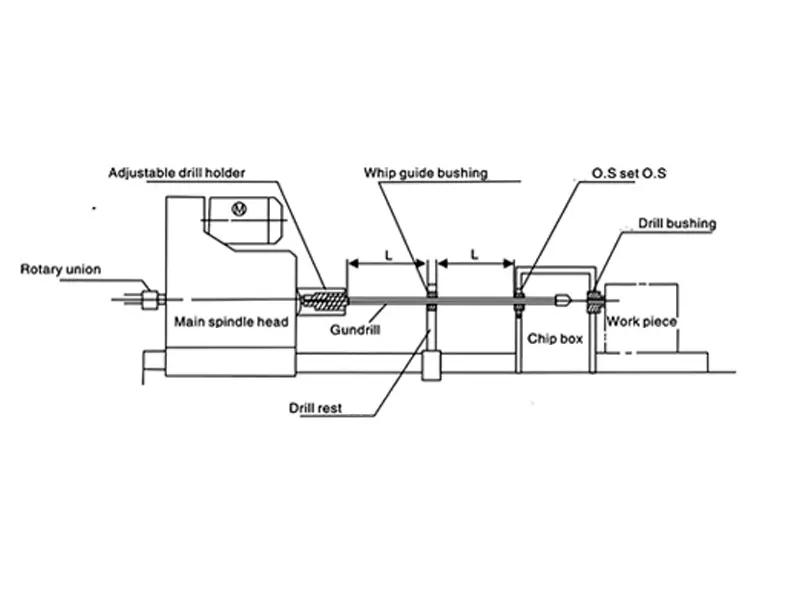
O que é a furação profunda?
A furação profunda refere-se habitualmente a furos com uma relação profundidade/diâmetro de cerca de 10:1 ou superior. Um furo com uma polegada de diâmetro e dez polegadas de profundidade tem uma relação de 10:1. Brocas helicoidais para furos profundos e sistemas dedicados podem atingir estas profundidades; a evacuação das aparas, o guiamento e os limites da ferramenta determinam o método adequado.
Os sistemas de furação profunda controlam a evacuação das aparas e o guiamento através de alimentação de refrigerante e apoios específicos do método. As guias de apoio dos cabeçotes adequados apoiam o corte, mas não eliminam todos os desvios nem garantem alinhamento perfeito.
Quando um furo profundo não atravessa o lado oposto, as mesmas regras de controlo das aparas aplicam-se à furação de furos cegos.
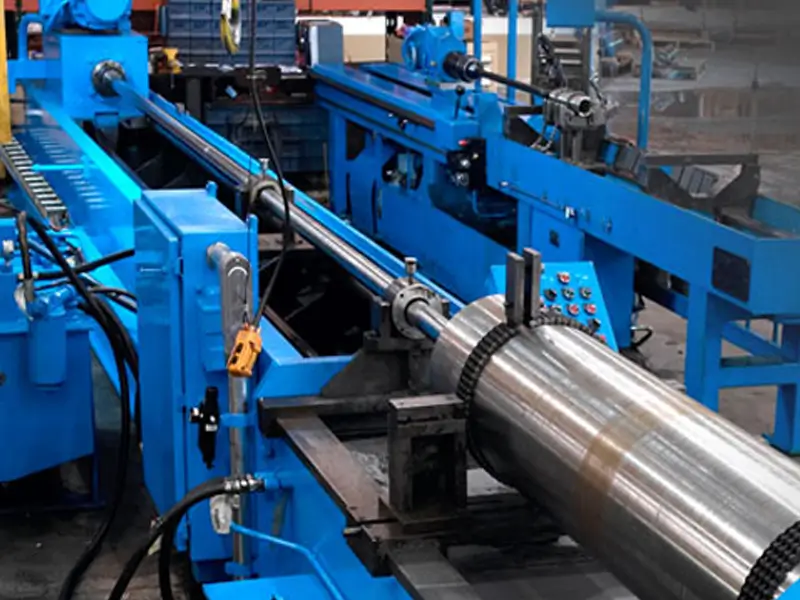
Processo de furação profunda
A furação profunda exige preparação e alinhamento adequados da broca. Vejamos como se realiza:
Como funciona
A rotação relativa e o avanço axial removem material; conforme a máquina, podem girar a ferramenta, a peça ou ambas. A alimentação de refrigerante e o avanço devem adequar-se ao sistema escolhido. O refrigerante tem duas funções principais:
- Refrigerar o gume da broca para evitar o sobreaquecimento
- Remover as aparas metálicas da zona de trabalho durante a furação
Sem refrigeração nem evacuação, o processo não funcionaria.
As guias de apoio dos cabeçotes aplicáveis apoiam a ferramenta na parede do furo. A retilineidade também depende do guiamento à entrada, do alinhamento, da condição da peça, dos apoios e dos parâmetros de corte.
Tipos de métodos de furação profunda
Existem três métodos principais de furação profunda, cada um com vantagens e aplicações próprias.
Furação com broca canhão
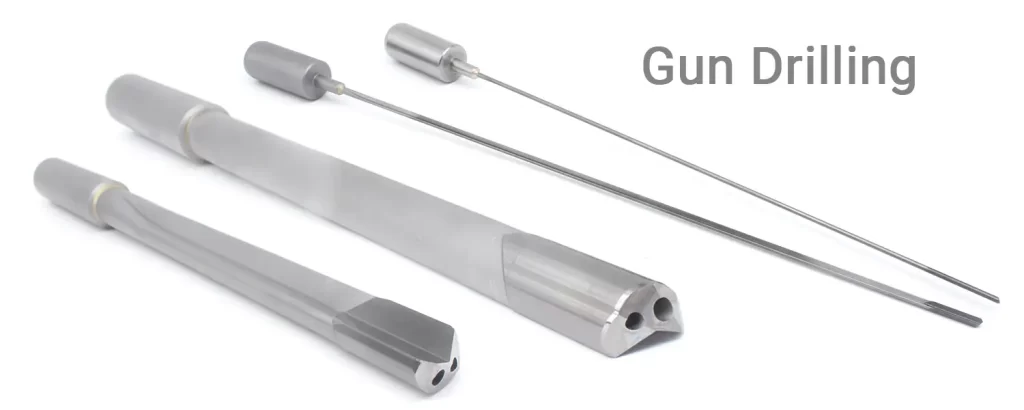
As brocas canhão têm habitualmente um gume de corte, um canal interno de refrigerante e um canal externo de retorno de aparas. O intervalo original de diâmetros de 1-40 mm é ilustrativo, não um limite universal; verifique a capacidade da ferramenta e da máquina escolhidas. O guiamento favorece a estabilidade, mas não garante a centragem.
A furação com broca canhão é frequentemente adequada para furos pequenos e profundos que exigem retilineidade e acabamento controlados. A escolha depende da especificação do furo, do material, das ferramentas e da capacidade da máquina.
Furação BTA (Boring and Trepanning Association)
A furação BTA (Boring and Trepanning Association) fornece refrigerante pelo exterior do tubo de furação e faz regressar as aparas e o refrigerante pelo seu interior. O intervalo original de 18-250 mm é ilustrativo; os limites reais de diâmetro e profundidade dependem do sistema.
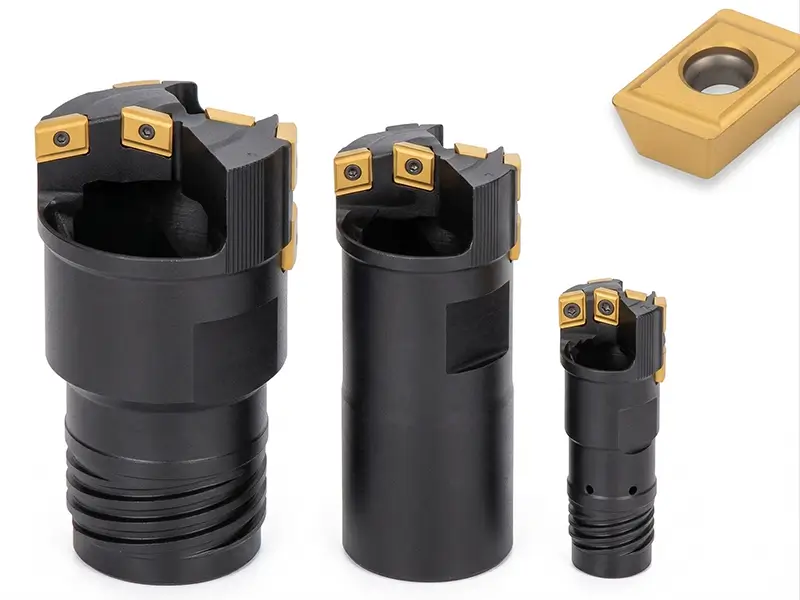
Furação por ejetor
A furação por ejetor utiliza tubos concêntricos. O refrigerante circula entre eles e o efeito ejetor ajuda o retorno das aparas e do refrigerante pelo tubo interior. O intervalo original de 25 mm a mais de 250 mm deve ser verificado para o sistema escolhido; a sua capacidade é limitada.
A furação por ejetor é uma opção para máquinas e requisitos adequados. Não é, por natureza, o método mais profundo, preciso ou retilíneo, nem o que oferece a superfície mais lisa; compare capacidades validadas para a aplicação.
Comparação dos métodos de furação profunda
A furação com broca canhão, BTA e por ejetor abrangem aplicações diferentes. Selecione conforme o diâmetro, a profundidade, o material, a qualidade exigida, os apoios da máquina e a capacidade do sistema de refrigeração; nenhum método é o melhor para todas as aplicações exigentes.
Diâmetros de furo que podem ser executados
Furação com broca canhão: o intervalo original de 1-40 mm é ilustrativo; confirme a capacidade do sistema escolhido.
Furação BTA: o intervalo original de 18-250 mm é ilustrativo; confirme a capacidade do sistema escolhido.
Furação por ejetor: o intervalo original de 25 mm a mais de 250 mm é ilustrativo; confirme a capacidade do sistema escolhido.
Velocidade de furação
Compare o tempo de ciclo segundo o material real, as dimensões do furo, os dados de corte, o controlo das aparas e o tempo de manuseamento. O BTA pode oferecer elevada produtividade em aplicações adequadas, mas a furação por ejetor não é sempre o método mais rápido.
Custos
O investimento depende do equipamento existente, das ferramentas, da refrigeração, dos apoios e dos requisitos de produção. Compare o custo total por peça conforme; nenhum método garante o menor investimento inicial ou a maior rentabilidade.
Vantagens da furação profunda
Precisão
A furação profunda pode obter retilineidade e acabamento controlados com um processo adequado. O valor original de 0.1 mm por 100 mm não é uma capacidade universal nem uma tolerância de aceitação; utilize a especificação do desenho e resultados de processo verificados.
Versatilidade
A furação profunda pode ser utilizada em aço, alumínio, titânio e ligas especiais. Pode aplicar-se tanto a materiais duros como macios e adaptar-se a diferentes volumes de produção.
Redução do tempo e dos custos
Ferramentas dedicadas podem melhorar a produtividade. Algumas aplicações continuam a exigir alargamento, brunimento ou outros acabamentos para cumprir as dimensões e a superfície especificadas. A automatização pode reduzir o manuseamento manual, mas não elimina a monitorização do processo.
Qualidade constante do produto
Uma alimentação estável de refrigerante favorece a evacuação repetível das aparas e o desempenho da ferramenta. A qualidade constante também exige controlo do desgaste, do alinhamento, da condição do material e da inspeção; o refrigerante, por si só, não garante resultados idênticos a qualquer profundidade.
Limitações da furação profunda
Investimento inicial elevado
As máquinas dedicadas exigem um investimento inicial significativo. Os custos das ferramentas são superiores aos de um sistema de furação comum, e a manutenção contínua aumenta o custo total.
Competências especializadas necessárias
A preparação exige precisão e competências especializadas. O alinhamento e os processos relacionados devem ser executados com cuidado. Os operadores necessitam de formação específica, que exige tempo e recursos.
Limitações de velocidade
Em condições comparáveis, maior profundidade aumenta geralmente o tempo de corte e de evacuação das aparas. O tempo real de ciclo também depende das ferramentas, do avanço, do manuseamento e das mudanças de ferramenta.
Aplicações da furação profunda
Indústria aeroespacial
Os canais de refrigeração são necessários ao funcionamento fiável dos motores aeronáuticos.
- Canais hidráulicos para o funcionamento preciso e eficiente do trem de aterragem
- Sistemas de refrigeração no interior das pás de turbina
- Estas aplicações recorrem à furação profunda.
Indústria automóvel
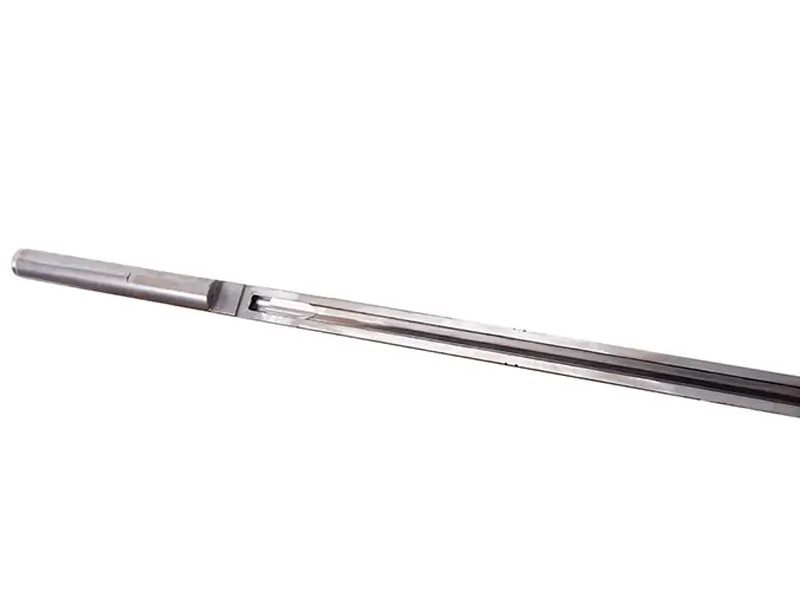
Os blocos de motor necessitam de circuitos de lubrificação com canais de óleo. Os sistemas de injeção têm de fornecer combustível com precisão e as transmissões hidráulicas utilizam canais de fluido. A furação profunda é utilizada nestas aplicações.
Dispositivos médicos
A furação profunda pode produzir canais internos em determinados instrumentos cirúrgicos e componentes canulados. A função do canal, o material, a limpeza e os requisitos de inspeção devem respeitar o projeto do dispositivo; executar um furo, por si só, não estabelece a segurança do doente.
Petróleo e gás
Os comandos de perfuração necessitam de canais internos para o fluido de perfuração. Os corpos de válvula exigem canais de regulação e os componentes de tubagens utilizam furos profundos para manter o fluxo contínuo. A furação profunda é utilizada nestas aplicações.
Armas de fogo
Os canos de espingarda exigem furos retos; os silenciadores têm câmaras internas furadas com precisão. Vários componentes de armas utilizam furação profunda para arrefecer ou conduzir gases.
Fabrico de moldes e matrizes
Muitos moldes de injeção de plástico incluem canais longitudinais de refrigeração; os moldes de fundição sob pressão utilizam canais de controlo térmico. Estes canais podem melhorar a qualidade, reduzir o tempo de ciclo e favorecer resultados consistentes.
Indústria de máquinas pesadas e gruas
Alguns componentes hidráulicos exigem furos acabados com precisão, enquanto determinados elementos da lança de grua incorporam pinos e veios com canais de lubrificação. A furação profunda pode produzir estas formas, com acabamento posterior quando necessário. A segurança e a capacidade de carga dependem de todo o processo de projeto, fabrico e inspeção.
Ferramentas para furação profunda
Equipamento necessário
Utilize equipamento qualificado para a profundidade, o diâmetro, o guiamento e a refrigeração exigidos. Podem ser adequadas máquinas dedicadas ou centros de maquinagem devidamente equipados. Não suponha que um engenho de furar comum fornece o apoio e o controlo das aparas necessários.
Tipos de brocas utilizados
Brocas canhão – Brocas de um gume com canais internos de refrigeração. Ferramentas BTA – Sistemas tubulares com alimentação externa de refrigerante. Brocas por ejetor – Ferramentas de tubo duplo cujo desenho favorece a refrigeração e a evacuação das aparas.
Materiais utilizados no fabrico de brocas
As ferramentas de furação profunda podem ser de metal duro integral, com ponta de metal duro ou com elementos de corte substituíveis em corpos adequados. Selecione substrato, geometria, revestimento e apoios conforme a aplicação; nem todas as brocas têm corpo de aço para ferramentas ou beneficiam do mesmo revestimento.
Manutenção dos equipamentos de furação profunda
As inspeções regulares são importantes para evitar falhas dispendiosas. Os sistemas de refrigeração devem ser mantidos e monitorizados corretamente. O manuseamento e o armazenamento adequados prolongam a vida das ferramentas. Ferramentas gastas ou desalinhadas prejudicam significativamente a precisão e o acabamento.
Perguntas frequentes sobre furação profunda
Que relação profundidade/diâmetro define a furação profunda?
Uma relação profundidade/diâmetro de cerca de 10:1 ou superior é uma convenção comum, não um limite universal. Sistemas especializados adequados permitem relações muito superiores; confirme a capacidade para a aplicação real.
É possível realizar furação profunda em materiais endurecidos?
Alguns materiais endurecidos podem ser furados com ferramentas e condições de corte específicas para a liga e a dureza. Consulte o fabricante; o metal duro e o revestimento, por si só, não garantem a adequação.
Qual é o desvio máximo admissível ao executar furos profundos retos?
O desenho define o desvio de retilineidade admissível. O valor original de 0.1 mm por 100 mm não é um limite universal, e a broca canhão nem sempre oferece a melhor retilineidade. Confirme a capacidade medida da montagem escolhida.
Quais são as principais causas de desvio em furos profundos?
Irregularidades do material podem desviar a broca durante a furação. Ajuste incorreto, guias de apoio gastas ou danificadas e pressão insuficiente de refrigerante também podem reduzir a precisão.
A furação profunda custa mais do que a furação convencional?
A furação profunda pode exigir ferramentas e equipamentos adicionais, mas o custo por furo conforme depende da profundidade, do material, do volume, da capacidade existente e dos acabamentos. Não é necessariamente superior em todas as comparações.
Conclusão
A furação profunda produz formas internas exigentes através de ferramentas, guiamento, refrigeração e controlo do processo adequados. Selecione e valide o sistema segundo o desenho real, em vez de confiar em afirmações gerais de precisão perfeita.