










Guía completa del taladrado profundo
La industria utiliza diversas técnicas para producir agujeros precisos. Una de las más habituales es el taladrado profundo, que permite alcanzar profundidades superiores a las de las brocas típicas. Se emplea en instrumentos médicos, motores aeroespaciales y vehículos, entre otros. Veamos cómo funciona y por qué es importante.
Contenido
¿Qué es el taladrado profundo?
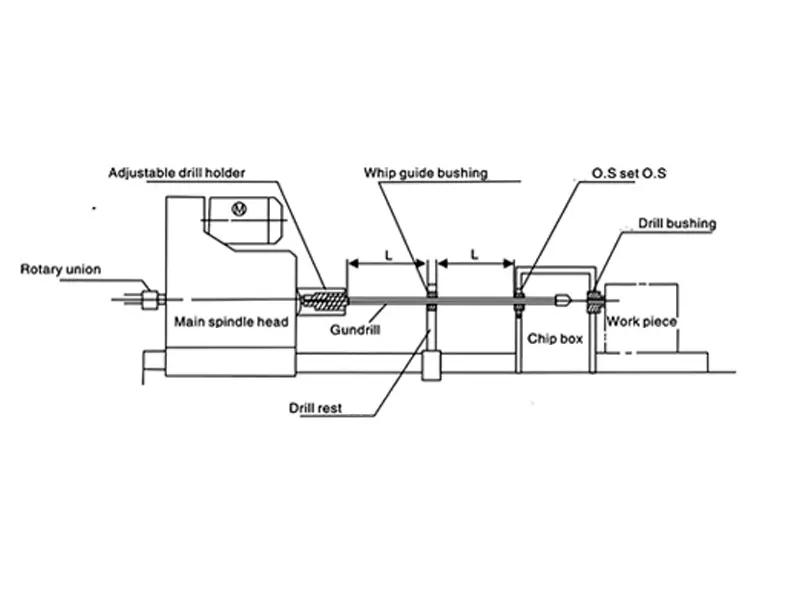
El taladrado profundo suele referirse a agujeros con una relación profundidad-diámetro de aproximadamente 10:1 o superior. Un agujero de una pulgada de diámetro y diez pulgadas de profundidad tiene una relación de 10:1. Las brocas helicoidales para taladrado profundo y los sistemas específicos pueden alcanzar estas profundidades; la evacuación de virutas, el guiado y los límites de la herramienta determinan el método adecuado.
Los sistemas de taladrado profundo controlan la evacuación de virutas y el guiado mediante una alimentación de refrigerante y unos apoyos específicos del método. Los patines guía de los cabezales adecuados apoyan el corte, pero no eliminan toda desviación ni garantizan una alineación perfecta.
Cuando un agujero profundo no atraviesa el lado opuesto, las mismas reglas de control de virutas se aplican al taladrado de agujeros ciegos.
Proceso de taladrado profundo
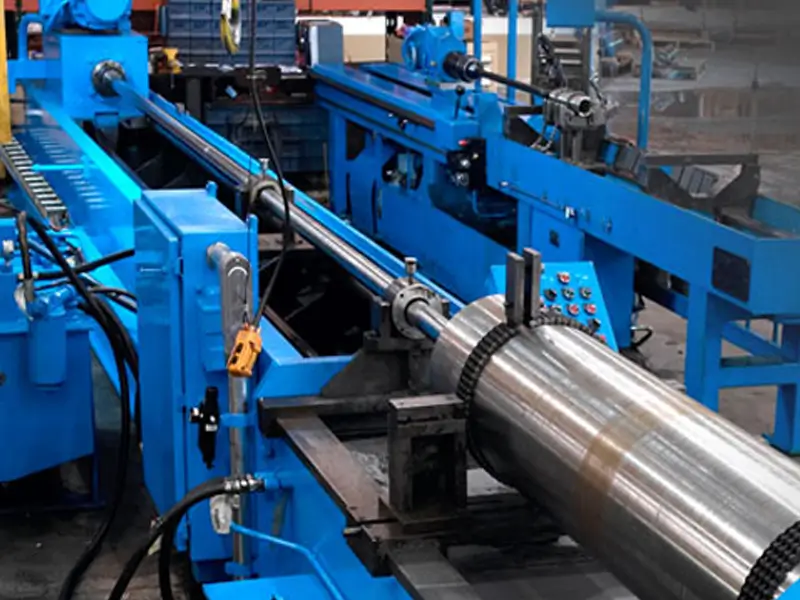
El taladrado profundo exige preparación y alineación adecuadas de la broca. Veamos cómo se realiza:
Cómo funciona
La rotación relativa y el avance axial eliminan material; según la máquina, pueden girar la herramienta, la pieza o ambas. La alimentación de refrigerante y el avance deben adecuarse al sistema elegido. El refrigerante cumple dos funciones principales:
- Refrigerar el filo de la broca para evitar su sobrecalentamiento
- Retirar las virutas metálicas de la zona de trabajo durante el taladrado
Sin refrigeración ni evacuación, el proceso no funcionaría.
Los patines guía de los cabezales correspondientes apoyan la herramienta contra la pared del agujero. La rectitud también depende del guiado de entrada, la alineación, el estado de la pieza, los apoyos y los parámetros de corte.
Tipos de métodos de taladrado profundo
Existen tres métodos principales de taladrado profundo, cada uno con ventajas y aplicaciones propias.
Taladrado con broca cañón
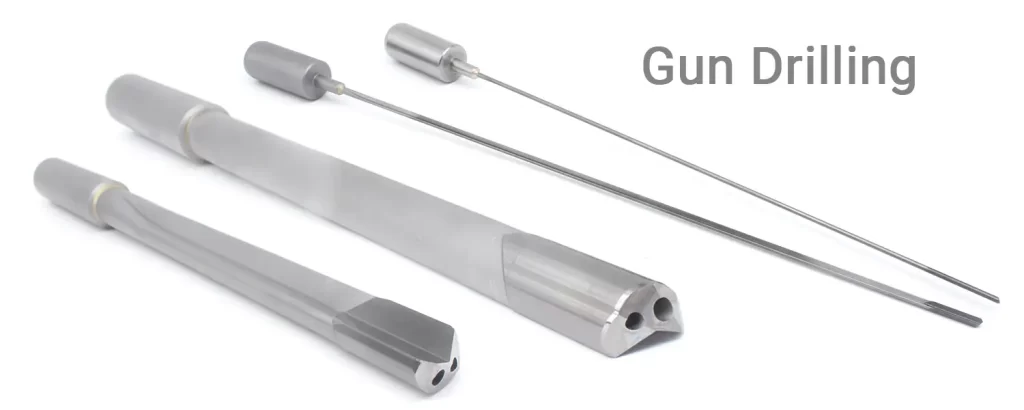
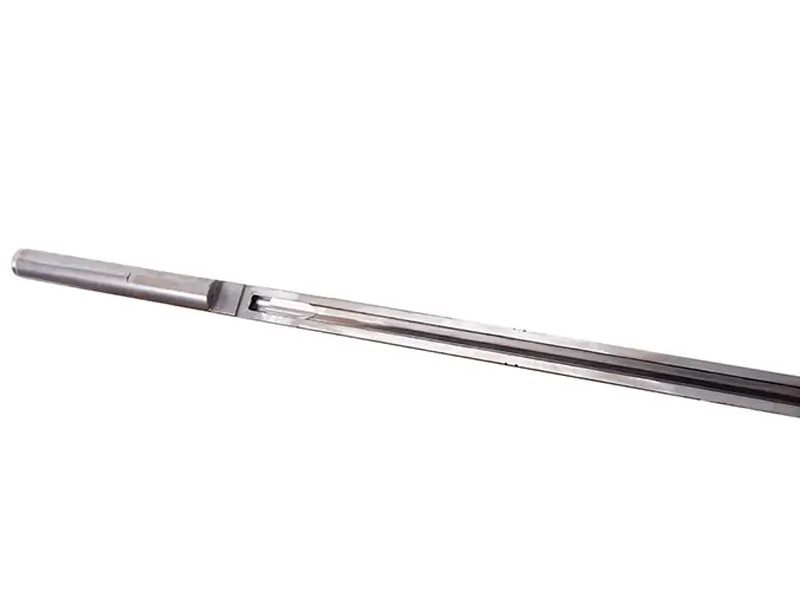
Las brocas cañón suelen tener un labio de corte, un conducto interno de refrigerante y una ranura externa de retorno de virutas. El intervalo original de diámetros de 1-40 mm es ilustrativo, no un límite universal; verifique la capacidad de la herramienta y la máquina elegidas. El guiado favorece la estabilidad, pero no garantiza el centrado.
El taladrado con broca cañón suele ser adecuado para agujeros pequeños y profundos con requisitos de rectitud y acabado. La elección depende de la especificación del agujero, el material, las herramientas y la capacidad de la máquina.
Taladrado BTA (Boring and Trepanning Association)
El taladrado BTA (Boring and Trepanning Association) suministra refrigerante por el exterior del tubo de taladrado y retorna virutas y refrigerante por su interior. El intervalo original de 18-250 mm es ilustrativo; los límites reales de diámetro y profundidad dependen del sistema.
Taladrado por eyector
El taladrado por eyector utiliza tubos concéntricos. El refrigerante circula entre ellos y el efecto eyector facilita el retorno de virutas y refrigerante por el tubo interior. El intervalo original de 25 mm a más de 250 mm debe comprobarse para el sistema elegido; su capacidad es limitada.
El taladrado por eyector es una opción para máquinas y requisitos adecuados. No es por naturaleza el método más profundo, preciso, recto ni el de acabado más liso; compare capacidades verificadas para la aplicación.
Comparación de métodos de taladrado profundo
El taladrado con broca cañón, BTA y por eyector cubren aplicaciones distintas. Seleccione según diámetro, profundidad, material, calidad requerida, apoyos de la máquina y capacidad del sistema de refrigeración; ningún método es el mejor para todas las aplicaciones exigentes.
Diámetros de agujero que pueden taladrarse
Taladrado con broca cañón: el intervalo original de 1-40 mm es ilustrativo; confirme la capacidad del sistema elegido.
Taladrado BTA: el intervalo original de 18-250 mm es ilustrativo; confirme la capacidad del sistema elegido.
Taladrado por eyector: el intervalo original de 25 mm a más de 250 mm es ilustrativo; confirme la capacidad del sistema elegido.
Velocidad de taladrado
Compare el tiempo de ciclo según el material real, las dimensiones del agujero, los datos de corte, el control de virutas y la manipulación. El BTA puede ofrecer alta productividad en aplicaciones adecuadas, pero el taladrado por eyector no es siempre el método más rápido.
Costes
La inversión depende del equipo existente, las herramientas, la refrigeración, los apoyos y los requisitos de producción. Compare el coste total por pieza conforme; ningún método garantiza la menor inversión inicial ni la mayor rentabilidad.
Ventajas del taladrado profundo
Precisión
El taladrado profundo puede lograr rectitud y acabado controlados con un proceso adecuado. La cifra original de 0.1 mm por 100 mm no es una capacidad universal ni una tolerancia de aceptación; utilice la especificación del plano y resultados de proceso verificados.
Versatilidad
El taladrado profundo puede utilizarse en acero, aluminio, titanio y aleaciones especiales. Puede aplicarse tanto a materiales duros como blandos y adaptarse a distintos volúmenes de producción.
Reducción del tiempo y los costes
Las herramientas específicas pueden mejorar la productividad. Algunas aplicaciones siguen requiriendo escariado, bruñido u otros acabados para cumplir las dimensiones y la superficie especificadas. La automatización puede reducir la manipulación manual, pero no elimina la supervisión del proceso.
Calidad constante del producto
Una refrigeración estable favorece la evacuación repetible de virutas y el rendimiento de la herramienta. La calidad constante también requiere controlar desgaste, alineación, estado del material e inspección; el refrigerante por sí solo no garantiza resultados idénticos a cualquier profundidad.
Limitaciones del taladrado profundo
Inversión inicial elevada
Las máquinas específicas requieren una inversión inicial considerable. Los costes de herramientas son superiores a los de un sistema de taladrado corriente y el mantenimiento continuo aumenta el coste total.
Conocimientos especializados necesarios
La preparación exige precisión y conocimientos especializados. La alineación y los procesos relacionados deben ejecutarse cuidadosamente. Los operarios necesitan formación específica, que requiere tiempo y recursos.
Limitaciones de velocidad
En condiciones comparables, una mayor profundidad suele aumentar el tiempo de corte y de evacuación de virutas. El tiempo real de ciclo también depende de las herramientas, el avance, la manipulación y los cambios de herramienta.
Aplicaciones del taladrado profundo
Industria aeroespacial
Los conductos de refrigeración son necesarios para el funcionamiento fiable de los motores aeronáuticos.
- Conductos hidráulicos para el funcionamiento preciso y eficaz del tren de aterrizaje
- Sistemas de refrigeración dentro de los álabes de turbina
- Estas aplicaciones utilizan el taladrado profundo.
Industria del automóvil
Los bloques de motor necesitan circuitos de lubricación con conductos de aceite. Los sistemas de inyección deben suministrar combustible con precisión y las transmisiones hidráulicas utilizan conductos de fluido. El taladrado profundo se emplea en estas aplicaciones.
Dispositivos médicos
El taladrado profundo puede producir conductos internos en determinados instrumentos quirúrgicos y componentes canulados. La función del conducto, el material, la limpieza y la inspección deben ajustarse al diseño del dispositivo; perforar un agujero por sí solo no establece la seguridad del paciente.
Petróleo y gas
Los lastrabarrenas necesitan conductos internos para el fluido de perforación. Los cuerpos de válvula requieren canales de regulación y los componentes de tubería utilizan agujeros profundos para mantener el flujo continuo. El taladrado profundo se emplea en estas aplicaciones.
Armas de fuego
Los cañones de fusil requieren agujeros rectos; los silenciadores tienen cámaras internas taladradas con precisión. Diversos componentes de armas utilizan taladrado profundo para refrigerar o conducir gases.
Fabricación de moldes y matrices
Muchos moldes de inyección de plástico incorporan canales de refrigeración longitudinales; los moldes de fundición a presión utilizan canales de control térmico. Estos conductos pueden mejorar la calidad, reducir el tiempo de ciclo y favorecer resultados uniformes.
Industria de maquinaria pesada y grúas
Algunos componentes hidráulicos requieren agujeros acabados con precisión, mientras que determinados elementos de pluma de grúa incorporan pasadores y ejes con conductos de lubricación. El taladrado profundo puede producir estas formas, con acabado posterior cuando sea necesario. La seguridad y la capacidad de carga dependen del proceso completo de diseño, fabricación e inspección.
Herramientas para taladrado profundo
Equipo necesario
Utilice equipos adecuados para la profundidad, el diámetro, el guiado y la refrigeración requeridos. Pueden servir máquinas específicas o centros de mecanizado equipados apropiadamente. No suponga que un taladro de columna corriente ofrece los apoyos y el control de virutas necesarios.
Tipos de brocas utilizados
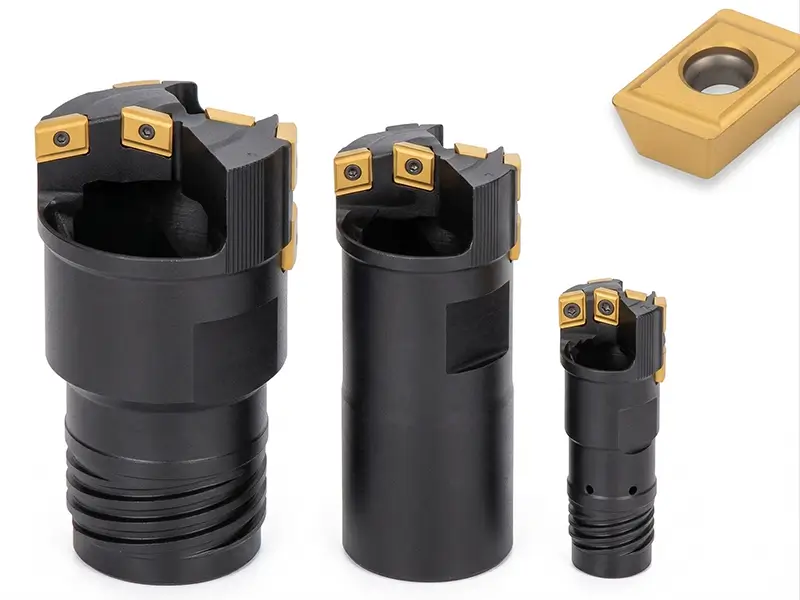
Brocas cañón – Brocas de un labio con conductos internos de refrigeración. Herramientas BTA – Sistemas tubulares con suministro externo de refrigerante. Brocas por eyector – Herramientas de doble tubo cuyo diseño favorece la refrigeración y la evacuación de virutas.
Materiales utilizados para fabricar brocas
Las herramientas de taladrado profundo pueden ser de metal duro integral, con punta de metal duro o con elementos de corte reemplazables sobre cuerpos adecuados. Seleccione sustrato, geometría, recubrimiento y apoyos según la aplicación; no todas las brocas tienen cuerpo de acero para herramientas ni se benefician del mismo recubrimiento.
Mantenimiento de equipos de taladrado profundo
Las inspecciones periódicas son importantes para evitar fallos costosos. Los sistemas de refrigeración deben mantenerse y supervisarse correctamente. La manipulación y el almacenamiento adecuados prolongan la vida de las herramientas. Las herramientas desgastadas o desalineadas perjudican notablemente la precisión y el acabado.
Preguntas frecuentes sobre el taladrado profundo
¿Qué relación profundidad-diámetro define un taladrado profundo?
Una relación profundidad-diámetro de aproximadamente 10:1 o superior es una convención habitual, no un límite universal. Los sistemas especializados adecuados permiten relaciones mucho mayores; confirme la capacidad para la aplicación real.
¿Puede realizarse taladrado profundo en materiales templados?
Algunos materiales templados pueden taladrarse con herramientas y condiciones de corte específicas para su calidad y dureza. Consulte al fabricante; el metal duro y el recubrimiento por sí solos no garantizan la idoneidad.
¿Cuál es la desviación máxima admisible al taladrar agujeros profundos rectos?
El plano define la desviación de rectitud admisible. La cifra original de 0.1 mm por 100 mm no es un límite universal, y la broca cañón no siempre ofrece la mayor rectitud. Confirme la capacidad medida del montaje elegido.
¿Cuáles son las principales causas de desviación en agujeros profundos?
Las irregularidades del material pueden desviar la broca durante el taladrado. Un ajuste incorrecto, patines guía desgastados o dañados y presión insuficiente de refrigerante también pueden reducir la precisión.
¿Es más caro el taladrado profundo que el convencional?
El taladrado profundo puede requerir herramientas y equipos adicionales, pero el coste por agujero conforme depende de la profundidad, el material, el volumen, la capacidad existente y los acabados. No es necesariamente mayor en todas las comparaciones.
Conclusión
El taladrado profundo produce formas internas exigentes mediante herramientas, guiado, refrigeración y control del proceso adecuados. Seleccione y valide el sistema conforme al plano real, en lugar de confiar en afirmaciones generales de precisión perfecta.