










Umfassender Leitfaden zum Tiefbohren
In der Fertigung werden verschiedene Verfahren eingesetzt, um präzise Bohrungen herzustellen. Ein verbreitetes Verfahren ist das Tieflochbohren, das größere Tiefen als typische Bohrer ermöglicht. Es wird unter anderem bei Medizinprodukten, Luftfahrttriebwerken und Fahrzeugen eingesetzt. Im Folgenden erläutern wir Funktionsweise und Bedeutung des Tieflochbohrens.
Inhalt
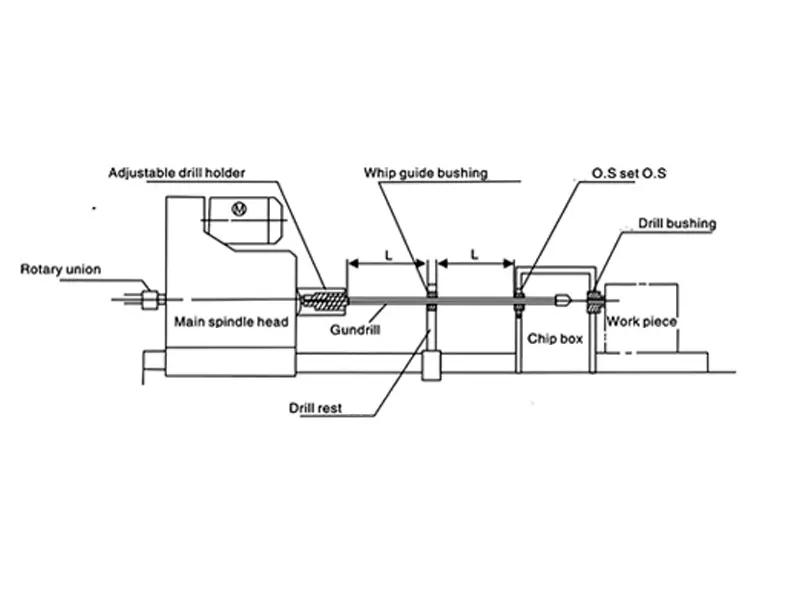
Was ist Tieflochbohren?
Tieflochbohren bezeichnet üblicherweise Bohrungen mit einem Verhältnis von Tiefe zu Durchmesser von etwa 10:1 oder mehr. Eine Bohrung mit einem Zoll Durchmesser und zehn Zoll Tiefe hat ein Verhältnis von 10:1. Geeignete Tiefloch-Spiralbohrer und spezielle Systeme können solche Tiefen erreichen; Spanabfuhr, Führung und Werkzeuggrenzen bestimmen das passende Verfahren.
Tiefbohrsysteme steuern Spanabfuhr und Werkzeugführung über eine verfahrensspezifische Kühlmittelzufuhr und Abstützung. Führungsleisten an geeigneten Bohrköpfen unterstützen den Schnitt, beseitigen aber nicht jedes Verlaufen und garantieren keine perfekte Ausrichtung.
Wenn eine Tiefbohrung nicht auf der gegenüberliegenden Seite austritt, gelten dieselben Regeln zur Spankontrolle beim Sacklochbohren.
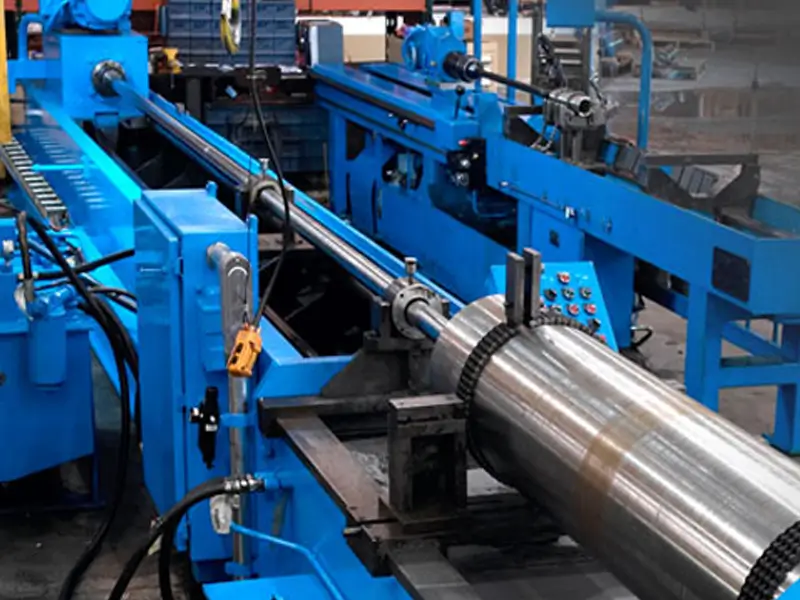
Ablauf des Tieflochbohrens
Tieflochbohren erfordert eine geeignete Vorbereitung und Ausrichtung des Bohrers. Betrachten wir den Ablauf:
Funktionsweise
Relativrotation und axialer Vorschub tragen Material ab; je nach Maschine können Werkzeug, Werkstück oder beide rotieren. Kühlmittelzufuhr und Vorschub müssen zum gewählten Bohrsystem passen. Der Kühlschmierstoff erfüllt zwei Hauptaufgaben:
- Die Bohrerschneide kühlen, um Überhitzung zu vermeiden
- Metallspäne während des Bohrens aus dem Arbeitsbereich entfernen
Ohne Kühlung und Spanräumung würde der Prozess nicht funktionieren.
Führungsleisten an entsprechenden Bohrköpfen stützen das Werkzeug an der Bohrungswand ab. Die Geradheit hängt außerdem von Eintrittsführung, Ausrichtung, Werkstückzustand, Abstützung und Schnittparametern ab.
Arten von Tieflochbohrverfahren
Es gibt drei wesentliche Tieflochbohrverfahren mit jeweils eigenen Vorteilen und Anwendungen.
Einlippen-Tieflochbohren
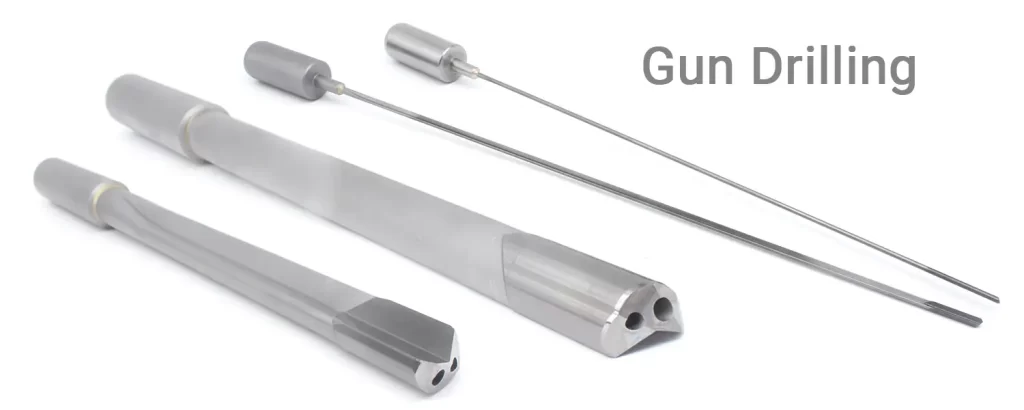
Einlippen-Tieflochbohrer besitzen üblicherweise eine Schneide, einen inneren Kühlmittelkanal und eine äußere Spannut. Der ursprüngliche Durchmesserbereich 1-40 mm dient der Veranschaulichung und ist keine allgemeine Grenze; prüfen Sie die Kapazität von Werkzeug und Maschine. Die Führung unterstützt die Stabilität, garantiert aber keine Zentrierung.
Einlippen-Tieflochbohren eignet sich häufig für kleine, tiefe Bohrungen mit Anforderungen an Geradheit und Oberfläche. Die Auswahl hängt von Bohrungsspezifikation, Werkstoff, Werkzeug und Maschinenfähigkeit ab.
BTA-Bohren (Boring and Trepanning Association)
BTA-Bohren (Boring and Trepanning Association) führt Kühlschmierstoff außen am Bohrrohr zu und leitet Späne und Flüssigkeit durch dessen Inneres zurück. Der ursprüngliche Bereich 18-250 mm ist beispielhaft; die tatsächlichen Grenzen für Durchmesser und Tiefe hängen vom System ab.
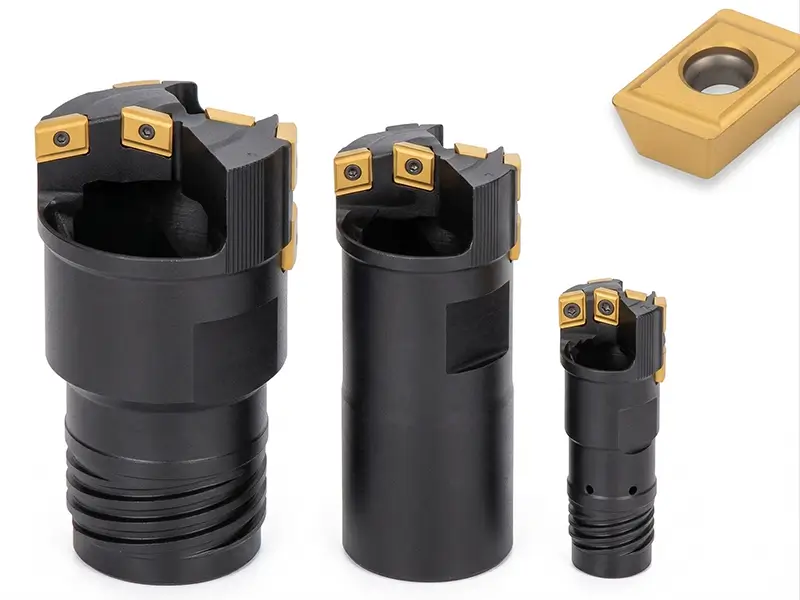
Ejektorbohren
Ejektorbohren nutzt konzentrische Rohre. Kühlschmierstoff strömt zwischen den Rohren, und ein Ejektoreffekt unterstützt den Rücktransport von Spänen und Flüssigkeit durch das Innenrohr. Der ursprüngliche Bereich von 25 mm bis über 250 mm ist am gewählten System zu prüfen; seine Kapazität ist begrenzt.
Ejektorbohren ist eine Option für geeignete Maschinen und Bohrungsanforderungen. Es ist nicht grundsätzlich das tiefste, genaueste, geradeste oder oberflächengünstigste Verfahren; vergleichen Sie nachgewiesene Anwendungsmöglichkeiten.
Vergleich der Tieflochbohrverfahren
Einlippen-Tieflochbohren, BTA-Bohren und Ejektorbohren decken unterschiedliche Anwendungsbereiche ab. Wählen Sie nach Durchmesser, Tiefe, Werkstoff, Qualitätsanforderungen, Maschinenabstützung und Kühlmittelanlage; kein Verfahren ist für jede anspruchsvolle Anwendung das beste.
Bearbeitbare Bohrungsdurchmesser
Einlippen-Tieflochbohren: Der ursprüngliche Bereich 1-40 mm ist beispielhaft; bestätigen Sie die Kapazität des gewählten Systems.
BTA-Bohren: Der ursprüngliche Bereich 18-250 mm ist beispielhaft; bestätigen Sie die Kapazität des gewählten Systems.
Ejektorbohren: Der ursprüngliche Bereich von 25 mm bis über 250 mm ist beispielhaft; bestätigen Sie die Kapazität des gewählten Systems.
Bohrgeschwindigkeit
Vergleichen Sie die Zykluszeit anhand des tatsächlichen Werkstoffs, der Bohrungsabmessungen, Schnittdaten, Spankontrolle und Handhabungszeit. BTA kann bei geeigneten Anwendungen hohe Produktivität bieten, doch Ejektorbohren ist nicht grundsätzlich das schnellste Verfahren.
Kosten
Die Investition hängt von vorhandener Ausrüstung, Werkzeugen, Kühlmittelzufuhr, Abstützung und Produktionsanforderungen ab. Vergleichen Sie die Gesamtkosten pro Gutteil; kein Bohrverfahren garantiert die niedrigste Anfangsinvestition oder höchste Rendite.
Vorteile des Tieflochbohrens
Präzision
Tieflochbohren kann mit einem geeigneten Prozess kontrollierte Geradheit und Oberflächengüte erzielen. Die ursprüngliche Angabe 0.1 mm pro 100 mm ist weder eine allgemeine Leistungsfähigkeit noch eine Abnahmetoleranz; maßgeblich sind Zeichnungsvorgaben und nachgewiesene Prozessergebnisse.
Vielseitigkeit
Tieflochbohren kann Stahl, Aluminium, Titan und Sonderlegierungen bearbeiten. Es lässt sich sowohl bei harten als auch bei weichen Werkstoffen einsetzen und an unterschiedliche Produktionsmengen anpassen.
Zeit- und Kostenersparnis
Spezielle Werkzeuge können die Produktivität erhöhen. Manche Anwendungen benötigen dennoch Reiben, Honen oder andere Fertigbearbeitungen, um Maß- und Oberflächenvorgaben einzuhalten. Automatisierung kann manuelle Handhabung reduzieren, ersetzt aber nicht die Prozessüberwachung.
Gleichbleibende Produktqualität
Eine stabile Kühlmittelzufuhr unterstützt wiederholbare Spanabfuhr und Werkzeugleistung. Gleichbleibende Qualität erfordert außerdem kontrollierten Werkzeugverschleiß, Ausrichtung, Werkstoffzustand und Prüfung; Kühlmittel allein garantiert nicht bei jeder Tiefe identische Ergebnisse.
Grenzen des Tieflochbohrens
Hohe Anfangsinvestition
Spezielle Tiefbohrmaschinen erfordern erhebliche Anfangsinvestitionen. Die Werkzeugkosten liegen höher als bei einem gewöhnlichen Bohrsystem; laufende Wartung erhöht die Gesamtkosten zusätzlich.
Erforderliche Fachkenntnisse
Das Einrichten von Tiefbohranlagen erfordert Präzision und Fachkenntnisse. Ausrichtung und zugehörige Abläufe müssen sorgfältig ausgeführt werden. Bediener benötigen eine spezielle Schulung, die Zeit und Ressourcen beansprucht.
Geschwindigkeitsgrenzen
Größere Tiefe erhöht bei sonst vergleichbaren Bedingungen in der Regel die Schnitt- und Spanabfuhrzeit. Die tatsächliche Zykluszeit hängt auch von Werkzeugen, Vorschub, Handhabung und möglichen Werkzeugwechseln ab.
Anwendungen des Tieflochbohrens
Luft- und Raumfahrtindustrie
Kühlkanäle sind für den zuverlässigen Betrieb von Flugzeugtriebwerken erforderlich.
- Hydraulikkanäle für den präzisen und effizienten Betrieb des Fahrwerks
- Kühlsysteme innerhalb von Turbinenschaufeln
- Hier kommt Tieflochbohren zum Einsatz.
Automobilindustrie
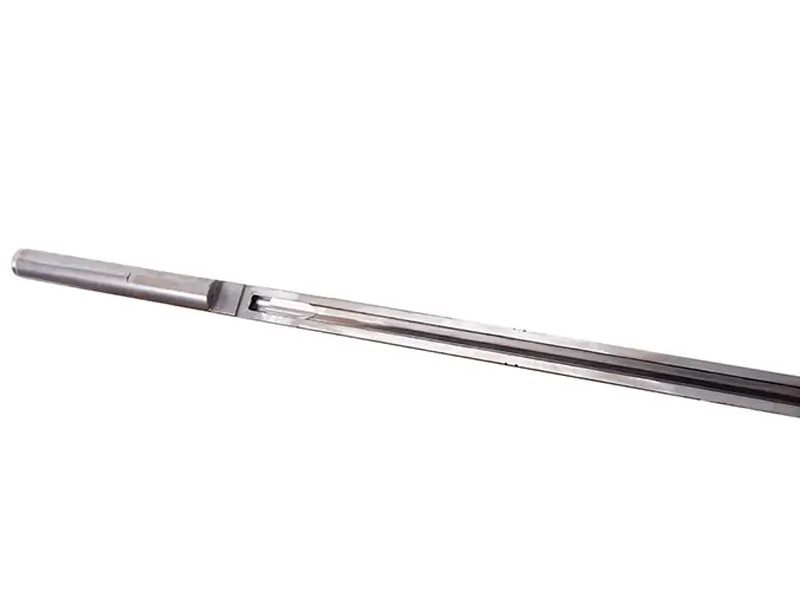
Motorblöcke benötigen Schmierkreisläufe mit Ölkanälen. Kraftstoffeinspritzsysteme müssen Kraftstoff präzise zuführen, und Getriebehydraulik benötigt Strömungskanäle. Tieflochbohren wird für solche Anwendungen eingesetzt.
Medizinprodukte
Tieflochbohren kann innere Kanäle in bestimmten chirurgischen Instrumenten und kanülierten Bauteilen herstellen. Funktion, Werkstoff, Sauberkeit und Prüfanforderungen müssen der Medizinproduktkonstruktion entsprechen; eine Bohrung allein gewährleistet keine Patientensicherheit.
Öl und Gas
Bohrstrang-Schwerstangen benötigen innere Kanäle für Bohrflüssigkeit. Ventilgehäuse benötigen Strömungskanäle, und Rohrleitungskomponenten nutzen tiefe Bohrungen für kontinuierlichen Durchfluss. Für diese Anwendungen wird Tieflochbohren eingesetzt.
Schusswaffen
Bei Gewehrläufen sind gerade Bohrungen erforderlich; Schalldämpfer besitzen präzise gebohrte Innenkammern. Verschiedene Waffenbauteile nutzen Tiefbohrungen für Gaskühlung oder Gasführung.
Formen- und Werkzeugbau
Viele Kunststoffspritzgussformen besitzen Kühlkanäle über ihre Länge; Druckgussformen nutzen Temperierkanäle. Solche Bohrkanäle können die Teilequalität verbessern, Zykluszeiten verkürzen und gleichmäßige Ergebnisse unterstützen.
Schwermaschinen- und Kranindustrie
Manche Hydraulikbauteile benötigen präzise fertigbearbeitete Bohrungen, während ausgewählte Kranausleger in ihren Bolzen und Wellen Schmierkanäle enthalten. Tieflochbohren kann solche Merkmale herstellen, bei Bedarf mit anschließender Fertigbearbeitung. Bauteilsicherheit und Tragfähigkeit hängen vom gesamten Konstruktions-, Fertigungs- und Prüfprozess ab.
Werkzeuge zum Tieflochbohren
Benötigte Ausrüstung
Verwenden Sie Ausrüstung, die für Tiefe, Durchmesser, Führung und Kühlmittelzufuhr geeignet ist. Spezielle Tiefbohrmaschinen oder entsprechend ausgerüstete Bearbeitungszentren können passen. Gehen Sie nicht davon aus, dass eine gewöhnliche Ständerbohrmaschine die erforderliche Abstützung und Spankontrolle bietet.
Verwendete Bohrertypen
Einlippen-Tieflochbohrer – Einlippenwerkzeuge mit inneren Kühlkanälen. BTA-Werkzeuge – Rohrsysteme mit äußerer Kühlmittelzufuhr. Ejektorbohrer – Doppelrohrwerkzeuge, deren Konstruktion Kühlung und Spanabfuhr unterstützt.
Werkstoffe für Bohrer
Tiefbohrwerkzeuge können aus Vollhartmetall bestehen oder Hartmetallspitzen beziehungsweise austauschbare Schneidelemente mit geeigneten Grundkörpern verwenden. Wählen Sie Substrat, Geometrie, Beschichtung und Abstützung passend zur Anwendung; nicht jeder Bohrer hat einen Werkzeugstahlkörper oder profitiert von derselben Beschichtung.
Wartung von Tieflochbohranlagen
Regelmäßige Kontrollen von Tiefbohranlagen sind wichtig, um kostspielige Ausfälle zu vermeiden. Kühlsysteme müssen korrekt gewartet und überwacht werden. Sachgemäße Handhabung und Lagerung verlängern die Werkzeugnutzung. Verschlissene oder falsch ausgerichtete Werkzeuge beeinträchtigen Genauigkeit und Oberfläche der Bohrungen deutlich.
Häufige Fragen zum Tieflochbohren
Ab welchem Verhältnis von Tiefe zu Durchmesser gilt eine Bohrung als Tiefloch?
Ein Verhältnis von Tiefe zu Durchmesser von etwa 10:1 oder mehr ist eine gebräuchliche Tieflochdefinition, keine universelle Grenze. Mit geeigneten Spezialsystemen sind wesentlich höhere Verhältnisse möglich; bestätigen Sie die Kapazität für die konkrete Anwendung.
Ist Tieflochbohren in gehärteten Werkstoffen möglich?
Manche gehärteten Werkstoffe lassen sich mit Werkzeugen und Schnittbedingungen bearbeiten, die ausdrücklich für Sorte und Härte geeignet sind. Prüfen Sie Herstellerempfehlungen; Hartmetall und Beschichtung allein garantieren keine Eignung.
Welche maximale Abweichung ist beim Bohren gerader Tiefbohrungen zulässig?
Die Zeichnung legt die zulässige Geradheitsabweichung fest. Die ursprüngliche Angabe 0.1 mm pro 100 mm ist keine allgemeine Grenze, und Einlippen-Tieflochbohren ist nicht immer die geradeste Option. Bestätigen Sie die gemessene Fähigkeit der gewählten Einrichtung.
Was sind die Hauptursachen für das Verlaufen von Tiefbohrungen?
Werkstoffinhomogenitäten können während des Bohrens zur Auslenkung des eingespannten Bohrers führen. Falsche Werkzeugeinstellung, verschlissene oder beschädigte Führungsleisten sowie zu niedriger Kühlmitteldruck können ebenfalls Genauigkeitsverluste verursachen.
Ist Tieflochbohren teurer als herkömmliches Bohren?
Tieflochbearbeitung kann zusätzliche Werkzeuge und Ausrüstung erfordern, doch die Kosten pro Gutbohrung hängen von Tiefe, Werkstoff, Stückzahl, vorhandener Kapazität und Fertigbearbeitung ab. Sie sind nicht bei jedem Vergleich zwangsläufig höher.
Fazit
Tieflochbohren erzeugt anspruchsvolle Innengeometrien durch geeignete Werkzeuge, Führung, Kühlmittelzufuhr und Prozesskontrolle. Wählen und validieren Sie das System anhand der tatsächlichen Zeichnung, statt sich auf allgemeine Behauptungen perfekter Genauigkeit zu verlassen.