










Was ist Einlippen-Tiefbohren? Leitfaden zum präzisen Tiefbohren
Tiefbohren mit Einlippenbohrern ist ein spezialisiertes Verfahren für tiefe, schlanke Bohrungen. In geeigneten Anwendungen ermöglicht es kontrollierte Geradheit und Oberflächengüte; die Genauigkeit hängt jedoch vom gesamten Prozess ab. Industrielle Anwendungen umfassen Luftfahrt, Automobilbau, Medizinteile und Kühlkanäle in Formen.
Inhalt
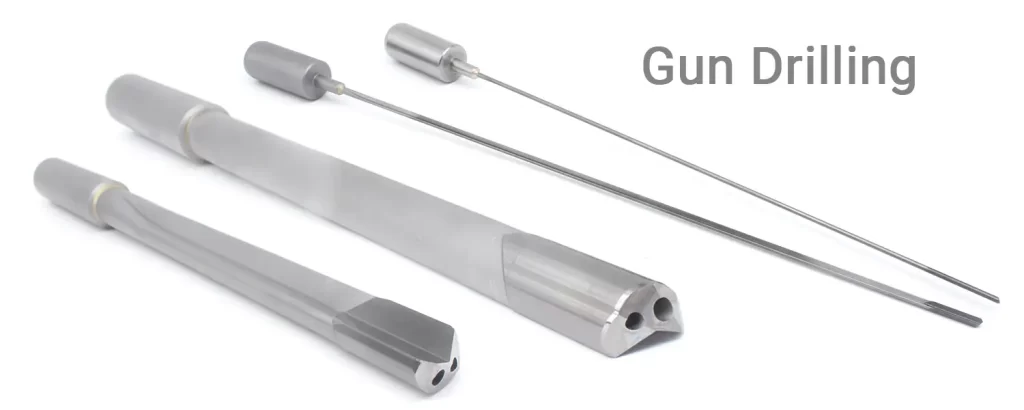
Was ist Einlippen-Tiefbohren und warum ist es wichtig?
Beim Einlippen-Tiefbohren wird ein schlankes Werkzeug mit einer für tiefe Bohrungen geeigneten Kühlschmierstoffzufuhr und Spanrückführung eingesetzt. Anders als übliche Spiralbohrer hat ein konventioneller Einlippenbohrer eine Schneide. Anwendungen in Stahl, Titan oder Verbundwerkstoffen erfordern geeignete Werkzeuge und Bedingungen. Das ursprünglich genannte Verhältnis von 400:1 beschreibt eine extreme Fähigkeit, keine übliche Zusicherung.
Der Einlippenbohrer und die Maschine bestimmen den verfügbaren Durchmesser- und Tiefenbereich. Die ursprünglichen Beispiele von 1 mm bis 50 mm sind keine allgemeinen Grenzen; ihre Endwerte lassen sich nicht automatisch mit dem maximalen Tiefenverhältnis kombinieren.
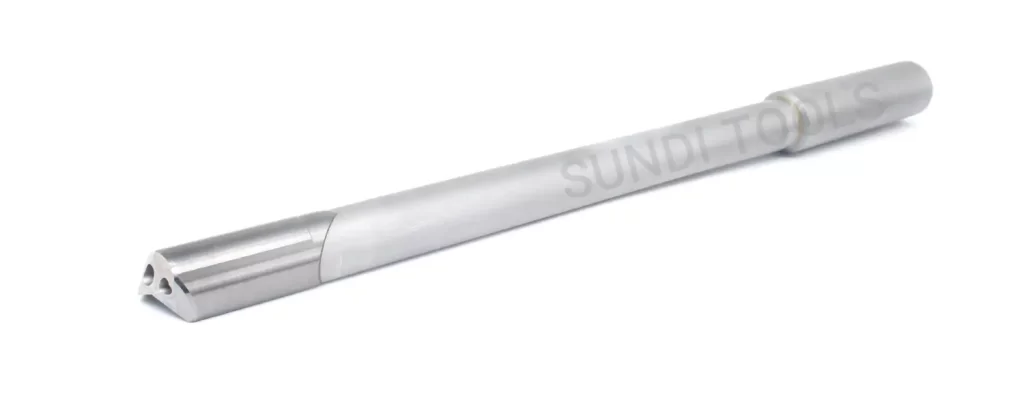
Wie funktioniert Einlippen-Tiefbohren?
Ein genauerer Blick auf die Funktionsweise des Einlippen-Tiefbohrens erklärt seine Wirksamkeit bei Präzisionsanwendungen. Der Einlippenbohrer besteht aus drei Hauptkomponenten:
Schaft – Der Werkzeugschaft verbindet den Einlippenbohrer mit der Maschine. Er ist wichtig für die Stabilität beim Bohren, besonders bei großen Bohrungstiefen.
Schneidspitze – Die Spitze ist das schneidende Ende des Werkzeugs und soll beim Vorschub durch das Werkstück glatte, präzise Schnitte erzeugen. Sie wird üblicherweise mit sehr engen Toleranzen geschliffen, um die Genauigkeit sicherzustellen.
Kühlschmierstoffbohrung – Eine kleine innere Bohrung führt durch das Werkzeug und bringt Kühlschmierstoff direkt an die Schneidzone. Dies kühlt das Werkzeug und unterstützt die Spanabfuhr, damit die Späne die Bohrung nicht verstopfen und die Bohrleistung beeinträchtigen.
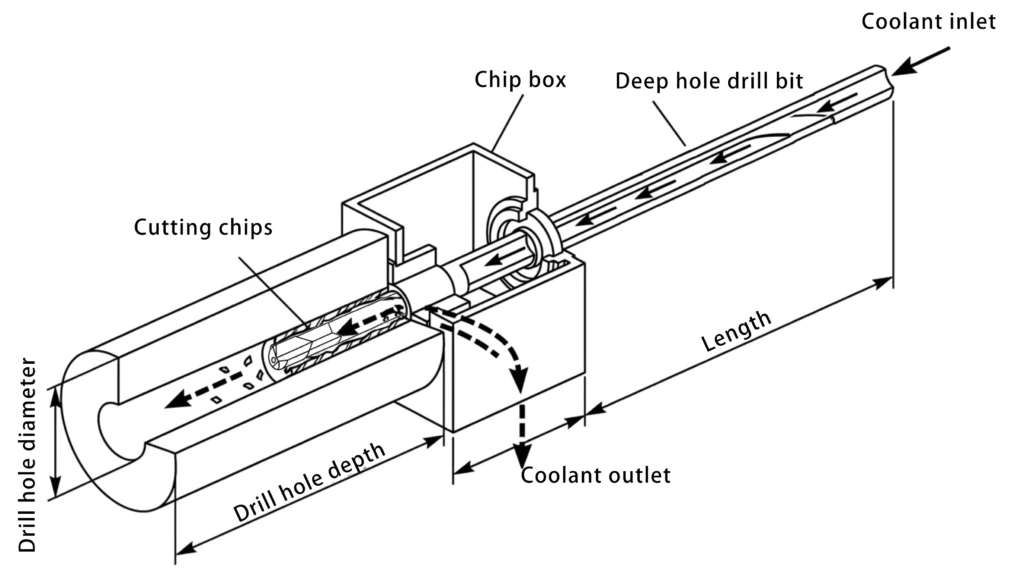
Die interne Kühlschmierstoffzufuhr erreicht die Schneidzone; der Rückfluss mit Spänen erfolgt bei einem konventionellen Einlippenbohrer entlang der äußeren Spannut. Werkzeug, Werkstück oder beide können die Relativdrehung erzeugen. Geeigneter Kühlschmierstoffstrom unterstützt den Prozess, verhindert aber weder Verschleiß noch Überhitzung vollständig.
Warum Einlippen-Tiefbohren eine bevorzugte Lösung für tiefe Bohrungen ist
Einlippen-Tiefbohren ist für hohe Präzision und Effizienz bei tiefen Bohrungen bekannt. Die folgenden Gründe machen es zu einer bevorzugten Wahl für Branchen mit hohen Leistungsanforderungen:
Kontrollierte Präzision: Einlippen-Tiefbohren kann anspruchsvolle tiefe Bohrungen herstellen, wenn Ausrichtung, Eintrittsführung, Abstützungen, Werkzeuge und Prozessregelung die Vorgaben erfüllen. Geradheit und Oberflächengüte müssen geprüft werden und dürfen nicht vorausgesetzt werden.
Hohe Verhältnisse von Tiefe zu Durchmesser: Der ursprünglich genannte Wert von bis zu 400:1 erfordert Spezialausrüstung und einen qualifizierten Prozess. Diese Fähigkeit ist nicht für jeden Durchmesser, Werkstoff oder jede Maschine gewährleistet.
Effiziente Spanabfuhr: Kühlschmierstoffzufuhr und äußere Rückführnut unterstützen die Spanabfuhr beim konventionellen Einlippen-Tiefbohren. Die Spankontrolle hängt auch von Geometrie, Durchfluss, Werkstoff und Schnittdaten ab; Schäden werden nicht automatisch verhindert.
Werkzeugstandzeit und Leistung: Geeigneter Kühlschmierstoff und passende Schnittbedingungen können die Standzeit unterstützen; das Werkzeug verschleißt dennoch. Vergleichen Sie tatsächliche Standzeit und Kosten je Gutbohrung. Einlippen-Tiefbohren übertrifft nicht grundsätzlich jedes andere Tiefbohrverfahren bei der Standzeit.
Anwendungen des Einlippen-Tiefbohrens in der modernen Fertigung
Die Präzision des Einlippen-Tiefbohrens ist in mehreren Branchen wichtig, die tiefe, schlanke Bohrungen mit engen Toleranzen benötigen. Häufige Anwendungen sind:
Luft- und Raumfahrt: In der Luft- und Raumfahrt wird Einlippen-Tiefbohren häufig zum Bohren von Einspritzdüsen, Turbinenschaufeln und Motorkomponenten eingesetzt. Diese Teile müssen strenge Anforderungen an Festigkeit und Gewicht erfüllen, weshalb Einlippen-Tiefbohren für hochbelastete Teile besonders geeignet ist.
Automobilbau: Der Automobilbau nutzt Einlippen-Tiefbohren für Komponenten wie Nockenwellen, Hydraulikventile und Motorteile. Präzisionsanforderungen an Kraftstoffsysteme und Motorkomponenten erfordern die hohe Genauigkeit, die Einlippen-Tiefbohren bieten kann.
Medizinprodukte: In der Medizintechnik entstehen mit Einlippen-Tiefbohren chirurgische Instrumente, Implantate und andere Produkte, bei denen Präzision und Sauberkeit entscheidend sind. Tiefe, schlanke Bohrungen mit engen Toleranzen sind für diese Anwendungen wesentlich.
Formen und Gesenke: Einlippen-Tiefbohren wird auch häufig für Kühlkanäle in Formen verwendet, insbesondere beim Kunststoffspritzguss und Druckguss. Die dort benötigten tiefen, schlanken Bohrungen profitieren von der erreichbaren hohen Präzision.
Einlippen-Tiefbohren im Vergleich zu anderen Bohrverfahren
Einlippen-Tiefbohren eignet sich gut für tiefe, schlanke Bohrungen. Dennoch ist der Vergleich mit anderen Tiefbohrverfahren wie BTA (Boring and Trepanning Association) wichtig.
Präzision: Einlippen-Tiefbohren eignet sich häufig für kleinere tiefe Bohrungen, während BTA-Systeme meist größere Abmessungen abdecken. Kein Verfahren ist grundsätzlich genauer; vergleichen Sie nachgewiesene Geradheit, Toleranz und Oberflächengüte für die konkrete Anwendung.
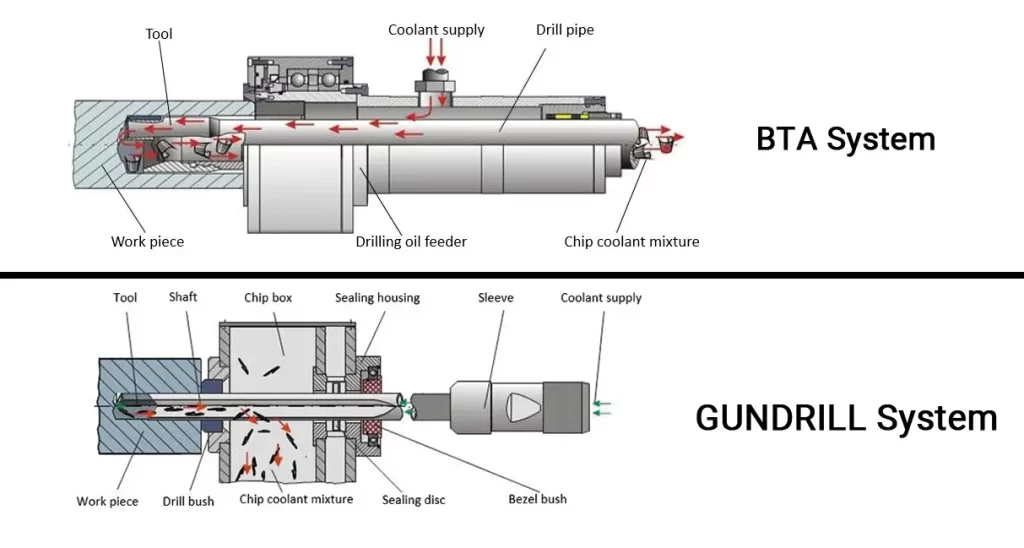
Kühlschmierstoffzufuhr: Konventionelles Einlippen-Tiefbohren führt Kühlschmierstoff innen zu und Späne außen entlang der Nut zurück. BTA führt Kühlschmierstoff außen am Rohr zu; Kühlschmierstoff und Späne fließen innen zurück. Diese unterschiedlichen Wege begründen keine allgemeine Leistungsrangfolge.
Verhältnisse von Tiefe zu Durchmesser: Die erreichbare Tiefe hängt von Werkzeug, Maschine, Werkstoff, Abstützungen und Bohrungsvorgaben ab. Einlippen-Tiefbohren erreicht nicht grundsätzlich ein höheres Verhältnis als jedes andere Verfahren.
Grenzen und wichtige Aspekte
Obwohl Einlippen-Tiefbohren sehr wirksam ist, hat es einige Grenzen:
Werkstoffeignung: Einlippen-Tiefbohren eignet sich gut für weichere Werkstoffe wie Aluminium und Messing. Anspruchsvollere Werkstoffe wie Titan und Werkzeugstahl können schnelleren Verschleiß verursachen. Für gute Ergebnisse muss der zu bohrende Werkstoff sorgfältig berücksichtigt werden.
Kosten und Einrichtung: Einlippenbohrer und zugehörige Maschinen sind spezialisiert und können teuer sein. Auch die Einrichtung kann aufwendiger als beim herkömmlichen Bohren sein und erfordert geschultes Personal für optimale Ergebnisse.
Grenzen der Bohrungsgröße: Einlippen-Tiefbohren eignet sich besonders für kleinere Bohrungen. Bei größeren Bohrungen können andere Verfahren wie BTA-Bohren oder Ausbohren mit Kernbildung effizienter sein.
Fazit: Präzision beim Einlippen-Tiefbohren
Einlippen-Tiefbohren ist eine Möglichkeit für anspruchsvolle tiefe, schlanke Bohrungen in Luftfahrt, Automobilbau, Medizintechnik und Formenbau. Wählen Sie es anhand nachgewiesener Prozessfähigkeit, statt unübertroffene Präzision, Effizienz oder Standzeit vorauszusetzen.
Einlippen-Tiefbohren bietet eine wertvolle Lösung für hochwertige tiefe Bohrungen. Entscheidend ist jedoch, seine Grenzen zu kennen. Die Zusammenarbeit mit einem spezialisierten Werkzeughersteller, der Ihre Anforderungen versteht, unterstützt gute Ergebnisse.
Häufige Fragen (FAQ) zum Einlippen-Tiefbohren
1. Welche Werkstoffe lassen sich mit Einlippenbohrern bearbeiten?
Einlippen-Tiefbohren eignet sich für Werkstoffe wie Aluminium, Stahl, Messing und Titan sowie für Kunststoffe und Verbundwerkstoffe. Anspruchsvollere Werkstoffe wie Werkzeugstähle können allerdings den Verschleiß beschleunigen und erfordern besondere Sorgfalt.
2. Welche Tiefen erreicht Einlippen-Tiefbohren?
Das ursprüngliche Verhältnis von 400:1 ist ein extremes Anwendungsbeispiel, keine allgemeine Tiefenfreigabe. Zwar ergibt 1 mm multipliziert mit 400 rechnerisch 400 mm; daraus folgt aber nicht, dass ein bestimmter 1 mm-Bohrer eine maßgerechte Bohrung von 400 mm Tiefe herstellen kann.
3. Warum ist Kühlschmierstoff beim Einlippen-Tiefbohren nötig?
Kühlschmierstoff unterstützt Wärmeabfuhr und Spantransport beim konventionellen Einlippen-Tiefbohren. Durchfluss, Druck, Filtration und Zufuhr müssen zu Werkzeug und Maschine passen. Er hält die Schneide weder dauerhaft scharf noch garantiert er eine saubere, spezifikationsgerechte Bohrung.
4. Wie unterscheidet sich Einlippen-Tiefbohren vom BTA-Bohren?
Konventionelles Einlippen-Tiefbohren führt Kühlschmierstoff durch das Werkzeug zu und Späne entlang der äußeren Nut zurück. BTA führt Kühlschmierstoff um das Rohr herum zu und Kühlschmierstoff sowie Späne innen zurück. Entscheiden Sie anhand nachgewiesener Anwendungseignung; keiner der Wege gewährleistet von sich aus höhere Präzision.
5. Ist Einlippen-Tiefbohren auf einer gewöhnlichen CNC-Maschine möglich?
Einige CNC-Bearbeitungszentren können qualifizierte Einlippen-Tiefbohroperationen ausführen, wenn Kühlschmierstoffzufuhr, Eintrittsführung, Abstützung, Spindel und Steuerung geeignet sind. Eine gewöhnliche CNC-Maschine beherrscht nicht automatisch jede Tiefbohrtiefe. Klären Sie ihre Grenzen mit Maschinen- und Werkzeuglieferanten.