










Usinagem de furos: escolher a ferramenta pela geometria, pelas interrupções e pelo fluxo de fluido de corte
O diâmetro e a indicação «passante» ou «cego» não bastam para escolher uma ferramenta confiável. Um furo pode terminar dentro da peça, cruzar um canal existente a meia profundidade e submeter as arestas a contato interrompido. Cada condição altera uma parte diferente do trabalho da ferramenta.
Na usinagem de furos, descreva primeiro onde existe material e onde ele falta. Depois avalie o que acontece com a aresta, o fluido e os cavacos durante o avanço. Um furo transversal pode alterar tanto a carga da aresta quanto a saída do fluido; resolver apenas um desses aspectos pode deixar o outro pendente. Este artigo trata de alargamento, ampliação e usinagem de forma em furos existentes, com base na experiência interna de aplicação da Sunditools.
Descrever o furo em três vistas
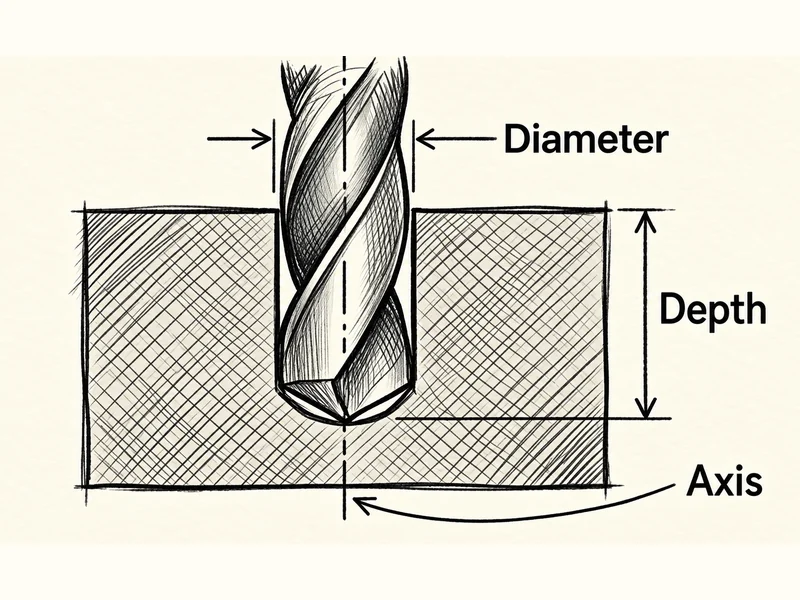
Comece pela extremidade do furo. Um furo cego termina dentro da peça; um furo passante abre para o exterior. Essa distinção identifica uma possível saída frontal, mas pouco informa sobre o material encontrado antes do final.
Depois acompanhe o eixo da ferramenta. Existe material contínuo ao longo do trecho de trabalho ou a região de corte encontra um furo transversal ou uma cavidade antes de voltar ao material? Por fim, examine o contato na circunferência. Um rasgo, um rasgo de chaveta ou um canal que se cruza pode fazer uma aresta sair do material e atingi-lo novamente durante a rotação.
| Vista | O que identificar | Importância para a ferramenta |
|---|---|---|
| Extremidade do furo | Fundo cego ou saída passante, incluindo a folga real além do comprimento acabado | Curso disponível e possível caminho de saída dos cavacos |
| Percurso axial | Material, abertura ou cavidade existente e, novamente, material | Mudanças na saída do fluido, no caminho dos cavacos e no contato de corte durante o curso |
| Contato circunferencial | Parede completa ou lacunas repetidas na região de corte | Perda e retomada do contato, impactos e apoio disponível |
Essas descrições podem se aplicar ao mesmo furo. Não são três tipos mutuamente exclusivos. Uma interseção pode afetar o percurso axial e o contato circunferencial; o corte interrompido não se limita a uma única direção de observação.
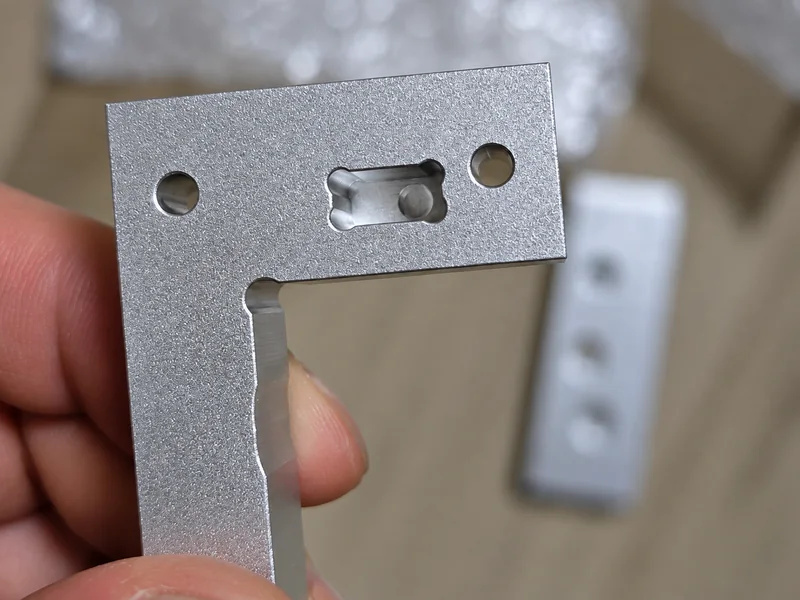
Considere um exemplo hipotético: um furo cego com uma passagem lateral perto do meio. O furo acabado continua tendo fundo. Entretanto, quando o alargador cruza a passagem, o fluido ganha outra saída e parte da aresta pode perder contato. Depois da passagem, a aresta volta a cortar a parede. Chamá-lo apenas de furo cego omite a transição que pode determinar se a ferramenta funciona.
Marque essas transições na vista em corte antes de escolher a classe do material ou a disposição das saídas de fluido. Posição, largura e apoio restante na parede importam mais do que a classificação isolada.
Acompanhar fluido e cavacos por todo o curso
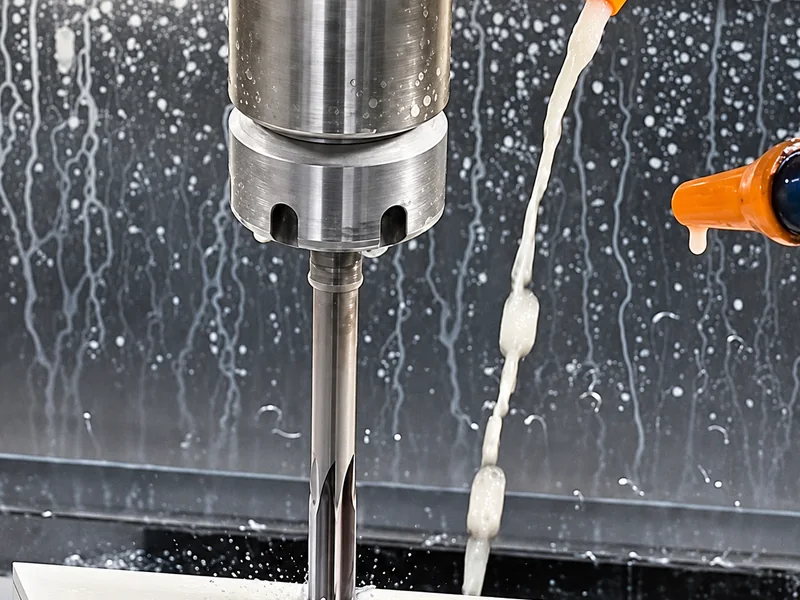
Um sistema de fluido que funciona antes de uma interseção pode se comportar de outra forma nela. Acompanhe o escoamento em três posições, em vez de avaliar apenas o líquido visível na entrada do furo.
Antes do furo transversal: verificar o retorno previsto
Um jato voltado para a frente pode encontrar material adiante da ferramenta e retornar pelo espaço disponível nos canais, levando cavacos à entrada. A eficácia depende das geometrias reais da saída, dos canais e do furo.
Na abertura: identificar por onde o fluido escapa
O fluido pode escapar pela passagem lateral ou pela cavidade. O retorno que antes ajudava a retirar cavacos pode enfraquecer. Líquido saindo da peça não significa necessariamente limpeza da principal região de formação de cavacos.
Após a abertura: examinar separadamente a reentrada
As arestas voltam a entrar no material. A passagem próxima continua sendo uma saída possível; por isso, fluido e cavacos podem não seguir mais o percurso previsto para um furo cego contínuo. Examine esse trecho separadamente, sobretudo se os danos aparecem repetidamente logo após a interseção.
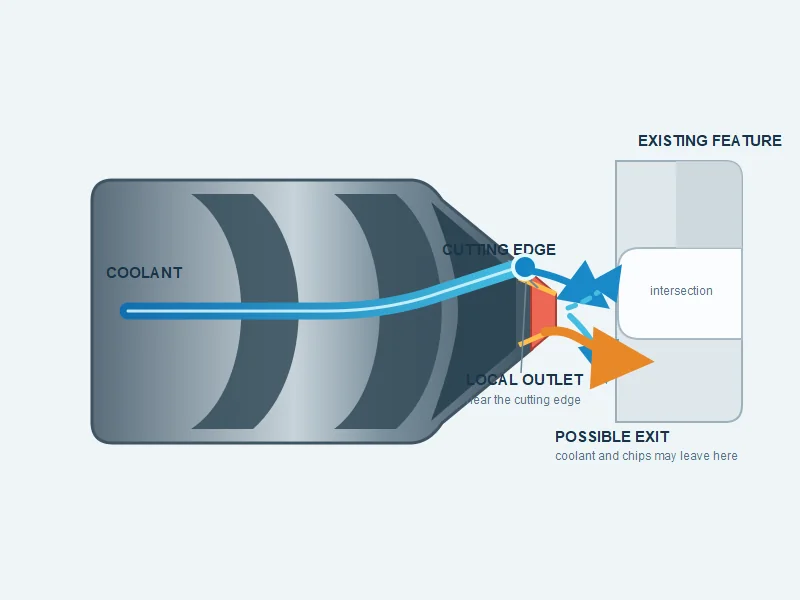
Na análise de aplicação buscamos um conflito específico: um jato frontal forte apontado para uma saída de cavacos bloqueada. Os cavacos precisam retornar, mas o jato pode empurrá-los de volta ao corte, gerando recirculação e compactação locais. O problema combina direção do jato, saídas disponíveis e espaço para cavacos; não é apenas falta de pressão.
Aumentar a pressão sem compreender o percurso pode manter esse conflito. Verifique a alimentação na zona de trabalho e as saídas realmente disponíveis aos cavacos.
Quando considerar nossa saída de fluido com ângulo reduzido
Para algumas ferramentas que cruzam passagens existentes, consideramos uma saída local de fluido com ângulo reduzido, próxima à aresta e menos direcionada para a frente que um jato fortemente frontal. Aqui, ângulo reduzido descreve um conceito de saída; não especifica um ângulo normalizado nem um recurso adequado a qualquer ferramenta.
O objetivo é alimentar a região que produz cavacos sem forçar toda a descarga em direção a uma extremidade. Quando o material bloqueia o caminho à frente, pode permanecer um retorno disponível. Quando uma abertura oferece saída mais fácil, fluido e cavacos podem utilizá-la. A saída ainda precisa trabalhar com o espaço dos canais, a posição da aresta e a geometria variável do furo.
É uma opção de projeto a ser ensaiada. Ela não garante a evacuação nos dois sentidos, e um ângulo menor não corrige canais com capacidade insuficiente. São necessários um corte da ferramenta e um ensaio real para definir posição e direção; o princípio verbal não é um desenho de fabricação.
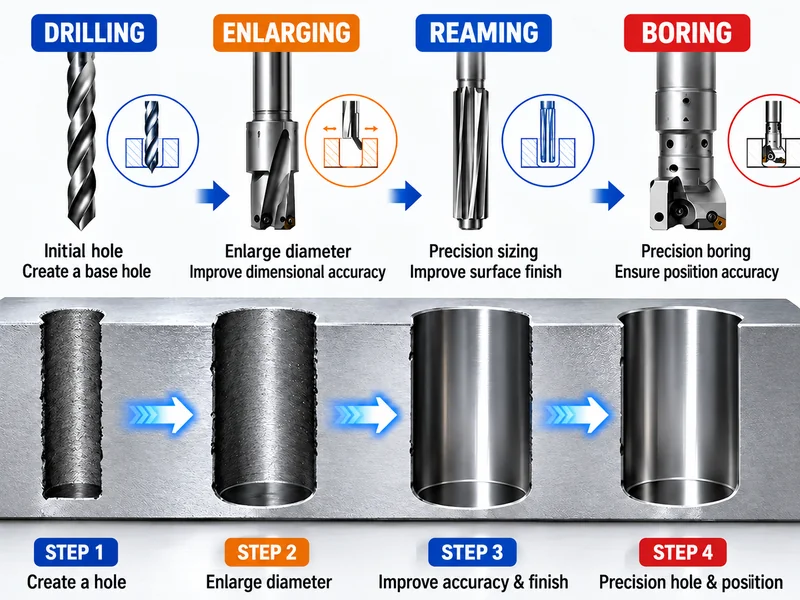
O foco aqui são alargadores de múltiplas arestas, ferramentas de ampliação e ferramentas de forma em furos existentes. O espaço para cavacos pode ser limitado, tornando o percurso do fluido particularmente importante. Um trecho profundo ou uma interseção difícil pode tornar pouco confiável uma disposição que funcionaria em outras condições.
Brocas também estão sujeitas ao problema. Ao produzir um furo novo, uma broca pode cruzar uma passagem e enfrentar dificuldades de evacuação, rebarbas e carga nas arestas. Não transfira o conceito de saída ou as condições de um alargador para uma broca sem avaliar sua geometria de corte e seu processo.
Adequar a resistência da aresta à interrupção
A análise do fluido não resolve a resistência da aresta. Em corte contínuo, a aresta permanece carregada e a resistência ao desgaste é importante para a vida útil. Com repetidas perdas e retomadas de contato, ela também deve suportar a carga de reentrada. Uma ferramenta com desgaste aceitável em furo contínuo pode lascar numa interrupção antes do limite normal de desgaste.
Por isso, nossa seleção interna separa resistência ao desgaste e ao impacto. Em geometrias interrompidas, analise material de corte, preparação e apoio da aresta em conjunto. Interrupção «leve» ou «forte» deve descrever a perda de contato e a reentrada reais. Contar furos transversais não define a severidade: uma abertura grande pode ser mais exigente que várias pequenas.
No PCD, isso pode envolver mudar a classe ou a estrutura dos grãos no projeto. Não justifica a regra «grão mais grosso é sempre mais tenaz». O guia de materiais de corte da Element Six descreve classes para resistência ao lascamento, ao desgaste abrasivo e a exigências combinadas. Selecione pelas propriedades da classe concreta e do material usinado e depois verifique o comportamento na interrupção.
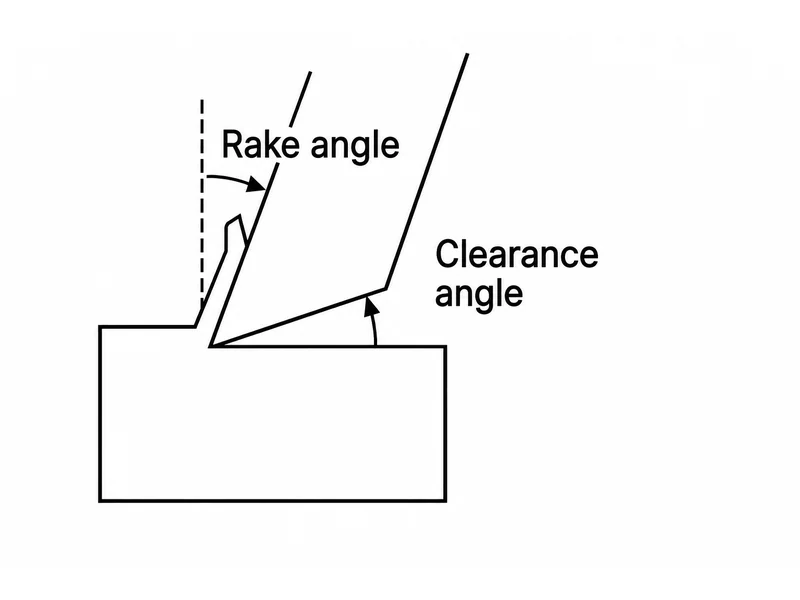
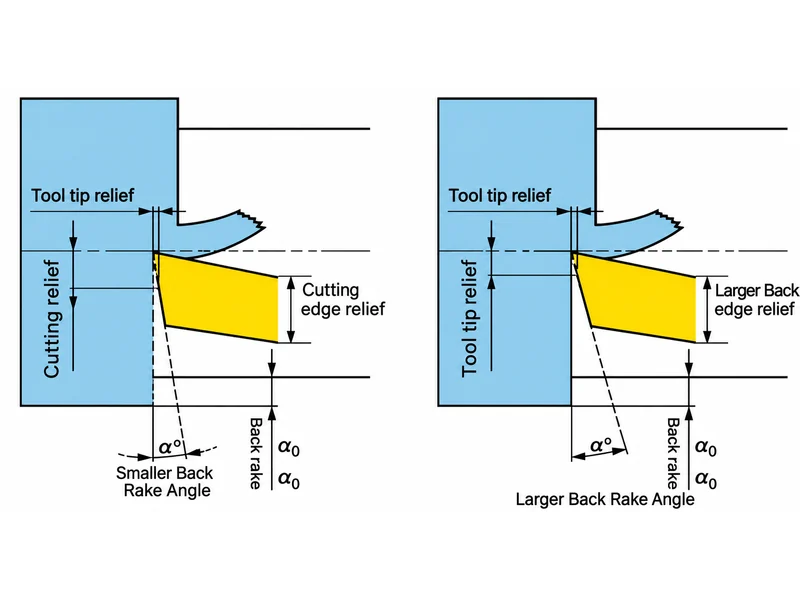
O ângulo de folga é outra decisão de projeto. Manter mais apoio atrás da aresta pode reduzir danos, mas uma folga pequena demais pode causar atrito. Material, geometria e condições devem ser considerados em conjunto; diminuir o ângulo não é uma correção isolada.
Usar a hélice para o problema que ela pode resolver
Uma geometria helicoidal pode influenciar movimento dos cavacos, contato e apoio de corte. Esses efeitos podem melhorar a estabilidade, e o contato progressivo pode suavizar a passagem pela interrupção. Eles não eliminam a necessidade de uma aresta capaz de suportar as cargas resultantes.
Essa distinção importa quando a ferramenta falha em um furo transversal. Melhor apoio e uma aresta mais tenaz tratam aspectos relacionados, mas distintos, da falha. Escolher uma hélice apenas porque a ferramenta antiga lascou deixa sem resposta as questões do material e da resistência da aresta.
Use os sentidos reais de corte e de hélice e o desenho para definir a direção dos cavacos. Nosso guia de alargadores com canais retos e helicoidais aborda essa escolha. Na análise do furo, registre o trajeto previsto dos cavacos e as interrupções que a geometria escolhida deverá atravessar.
Validar o projeto na transição
Um furo de teste simples e contínuo não demonstra o comportamento em um furo transversal. Use um corpo de prova que represente a abertura real, sua posição, o material restante e o comprimento acabado exigido.
Mantenha rastreáveis o material, o pré-furo, a sobremedida, o porta-ferramenta, o balanço e a alimentação de fluido. Durante o ensaio, compare as cargas na transição quando o monitoramento da máquina permitir. Após parar e tornar a inspeção segura, examine as arestas e os cavacos recolhidos. Procure lascamentos, compactação ou danos repetidos ligados a uma posição axial específica.
Inspecione o furo dos dois lados da interseção. Confira dimensões e geometria do desenho, acabamento e rebarbas na abertura. Uma boa medida junto à entrada não comprova a conformidade do trecho depois da interrupção. Se a superfície indicar atrito, vibração ou recorte de cavacos, faça uma investigação específica do acabamento no alargamento.
Ao comparar uma classe, aresta ou saída modificada, mantenha constantes os demais fatores controláveis quando possível e registre mudanças necessárias. Se vários elementos mudarem juntos, o ensaio pode avaliar a ferramenta revisada completa, mas não identificar qual mudança individual trouxe a melhoria. Repita resultados aceitáveis antes de assumir um compromisso de produção.
Transformar a vista em corte em um plano de ensaio
Marque a extremidade do furo, todas as aberturas a cruzar e as regiões de dano ou acabamento ruim. Use essa seção para avaliar duas questões ligadas: a aresta resiste à reentrada e o fluido consegue retirar cavacos nessa posição? Classe, apoio, hélice e direção da saída ajudam a respondê-las, mas não substituem a descrição da peça.
Para analisar uma ferramenta especial, converse com nossa engenharia sobre a geometria do furo e os resultados do ensaio. A Sunditools pode usar a seção marcada, a sobremedida e a alimentação disponível para avaliar arestas, canais, material de corte, saídas e condições adequadas. O ensaio proposto deve incluir a interrupção real, não apenas um furo simples de mesmo diâmetro.
Para as ferramentas tratadas aqui, conheça nossos alargadores de metal duro, alargadores PCD e alargadores de metal duro sob medida. Escolha conforme a peça, a geometria e as exigências reais do ensaio.