










Mecanizado de agujeros: elegir la herramienta según la geometría, las interrupciones y el flujo de refrigerante
El diámetro y la indicación «pasante» o «ciego» no bastan para seleccionar una herramienta fiable. Un agujero puede terminar dentro de la pieza, cruzar un conducto a media profundidad y someter los filos a contacto interrumpido. Cada condición modifica una parte distinta del trabajo de la herramienta.
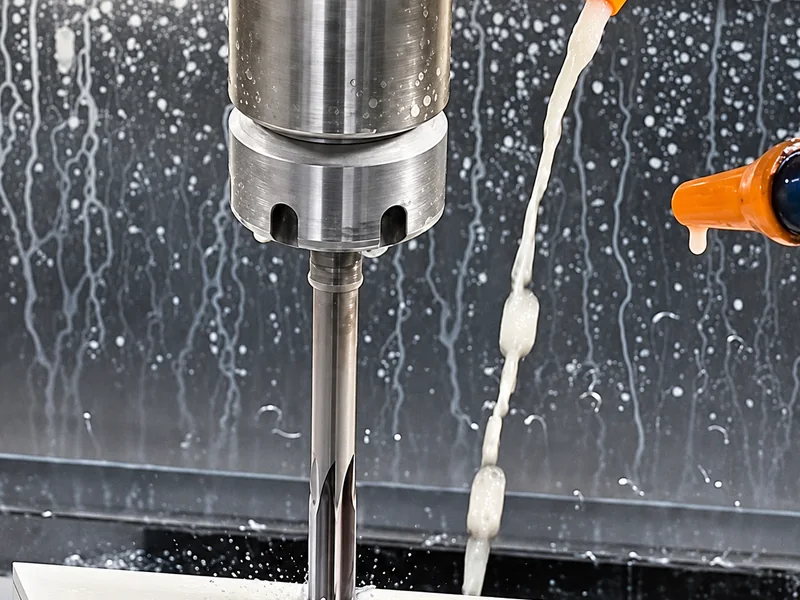
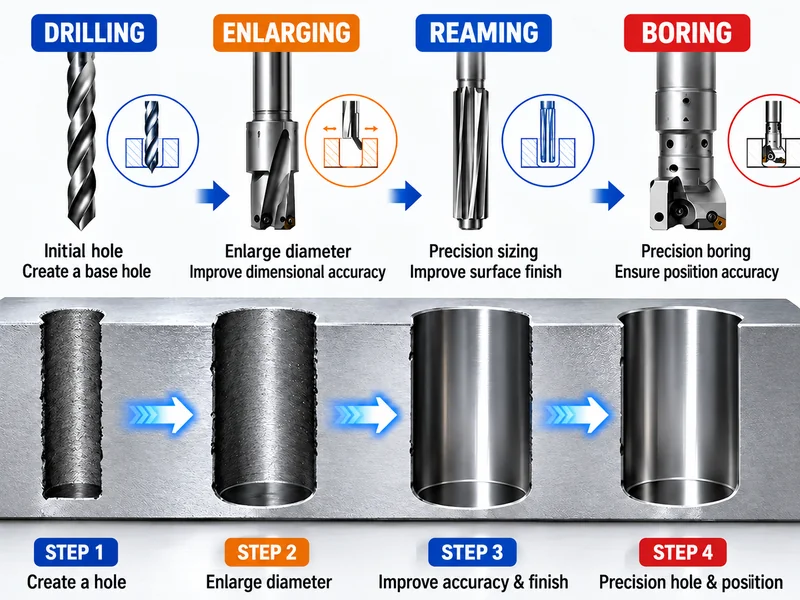
Para mecanizar agujeros, describa primero dónde hay material y dónde falta. Después evalúe qué ocurre con el filo, el refrigerante y las virutas durante el avance. Un agujero transversal puede cambiar tanto la carga del filo como la salida del refrigerante; resolver solo uno de estos aspectos puede dejar el otro pendiente. Este artículo aborda el escariado, el ensanchado y el mecanizado de forma de agujeros existentes a partir de la experiencia interna de Sunditools.
Describir el agujero desde tres perspectivas
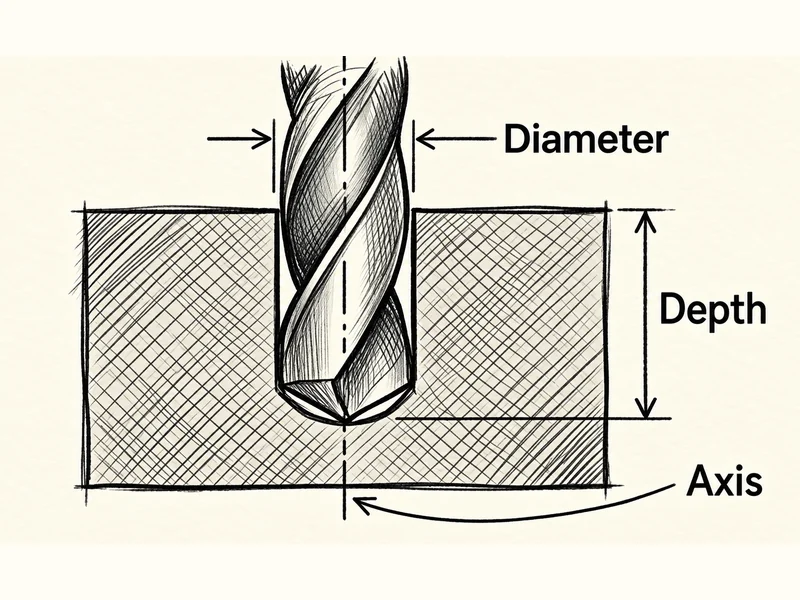
Empiece por el extremo del agujero. Un agujero ciego termina dentro de la pieza; un agujero pasante sale al exterior. Esta distinción identifica una posible salida frontal, pero dice poco sobre el material que encuentra la herramienta antes del final.
Siga después el eje de la herramienta. ¿Hay material continuo en toda la longitud de trabajo o la zona de corte cruza un agujero transversal o una cavidad antes de volver al material? Por último, examine el contacto alrededor de la circunferencia. Una ranura, un chavetero o un conducto secante puede hacer que un filo salga del material y vuelva a golpearlo durante el giro.
| Perspectiva | Qué identificar | Importancia para la herramienta |
|---|---|---|
| Extremo del agujero | Fondo ciego o salida pasante, incluido el espacio real más allá de la longitud terminada | Recorrido disponible y posible vía de evacuación de virutas |
| Trayectoria axial | Material, una abertura o cavidad existente y, de nuevo, material | Cambios en la salida del refrigerante, la evacuación y el contacto de corte durante la carrera |
| Contacto circunferencial | Pared completa o huecos repetidos en la zona de corte | Pérdida y recuperación del contacto, impactos y apoyo disponible |
Estas descripciones pueden corresponder al mismo agujero. No son tres tipos excluyentes. Una intersección puede afectar a la trayectoria axial y al contacto circunferencial; el corte interrumpido no se limita a una sola perspectiva.
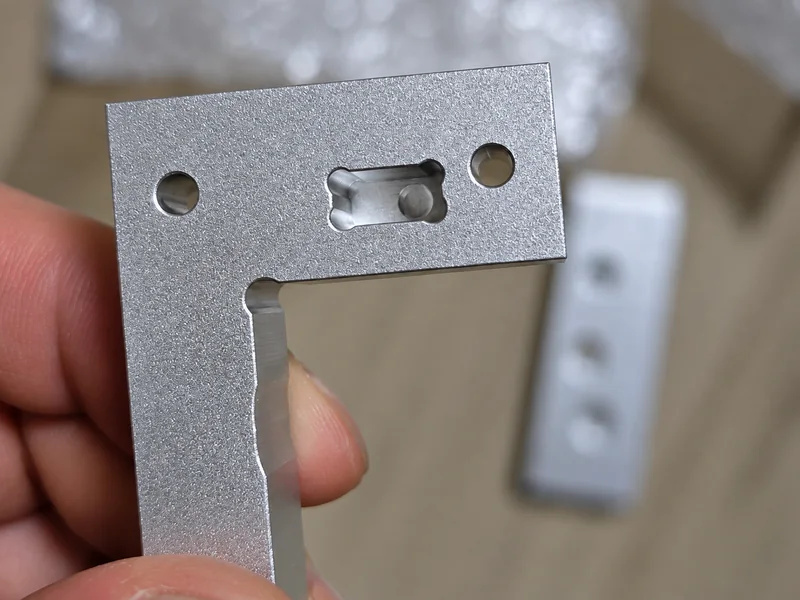
Considere un caso hipotético: un agujero ciego con un conducto lateral cerca del centro. El agujero terminado sigue teniendo fondo. Sin embargo, al atravesar el conducto, el refrigerante dispone de otra salida y parte del filo puede perder contacto. Después, el filo vuelve a cortar la pared. Llamarlo simplemente agujero ciego omite la transición que puede determinar si la herramienta funciona.
Marque esas transiciones en la sección antes de elegir una calidad de material o la disposición de las salidas de refrigerante. Su posición, anchura y apoyo restante en la pared importan más que la denominación por sí sola.
Seguir el refrigerante y las virutas durante toda la carrera
Un sistema de refrigeración eficaz antes de una intersección puede comportarse de otra forma al llegar a ella. Siga el flujo en tres posiciones en lugar de juzgarlo solo por el líquido visible en la entrada.
Antes del agujero transversal: comprobar el retorno previsto
El suministro dirigido hacia delante puede encontrar material frente a la herramienta y retornar por el espacio disponible de las ranuras, llevando las virutas hacia la entrada. Su eficacia depende de las geometrías reales de la salida, las ranuras y el agujero.
En la abertura: identificar por dónde escapa el refrigerante
El refrigerante puede escapar por el conducto lateral o la cavidad. El retorno que antes ayudaba a evacuar virutas puede debilitarse. Que el líquido salga de la pieza no significa que esté limpiando la principal zona de formación de viruta.
Después de la abertura: revisar por separado la reentrada
Los filos vuelven a entrar en material. El conducto cercano sigue siendo una posible salida, por lo que refrigerante y virutas pueden dejar de seguir la trayectoria prevista para un agujero ciego continuo. Examine esta zona por separado, especialmente si los daños aparecen repetidamente justo después de la intersección.
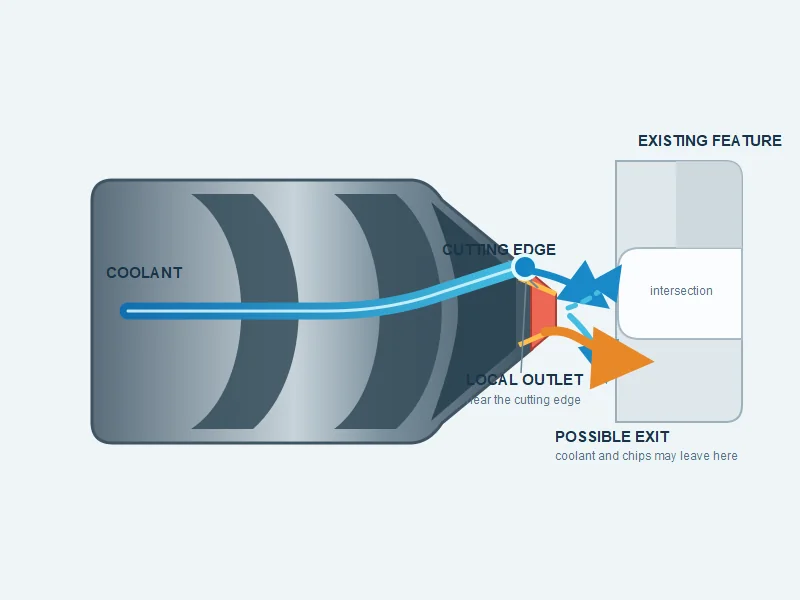
En nuestra revisión de aplicaciones buscamos un conflicto concreto: un chorro frontal potente orientado hacia una salida de virutas bloqueada. Las virutas necesitan retornar, pero el chorro puede empujarlas de nuevo hacia el corte y provocar recirculación y atasco local. El problema combina dirección del chorro, salidas disponibles y espacio para virutas; no es simplemente falta de presión.
Aumentar la presión sin comprender la trayectoria puede dejar ese conflicto sin resolver. Compruebe el suministro en la zona de trabajo y las vías realmente disponibles para las virutas.
Cuándo considerar nuestra salida de refrigerante de ángulo reducido
En algunas herramientas que cruzan conductos existentes consideramos una salida local de refrigerante de ángulo reducido, cercana al filo y menos orientada hacia delante que un chorro fuertemente frontal. Aquí «ángulo reducido» describe el concepto de salida, no un ángulo normalizado ni una solución apropiada para cualquier herramienta.
El objetivo es alimentar la zona de formación de viruta sin forzar toda la descarga hacia un extremo. Si el material bloquea el paso frontal, puede quedar una vía de retorno. Si una abertura ofrece una salida más fácil, el líquido y las virutas pueden utilizarla. La salida debe seguir siendo compatible con las ranuras, la posición del filo y la geometría cambiante del agujero.
Es una opción de diseño que debe ensayarse. No garantiza la evacuación en ambos sentidos y reducir el ángulo no corrige unas ranuras de capacidad insuficiente. Para determinar posición y dirección hacen falta una sección de la herramienta y una prueba real; el principio verbal no equivale a un plano de fabricación.
Aquí nos centramos en escariadores de varios filos, herramientas de ensanchado y herramientas de forma que trabajan en agujeros existentes. Su espacio para virutas puede ser limitado, por lo que el recorrido del refrigerante resulta especialmente importante. Una zona profunda o una intersección difícil puede volver poco fiable una disposición que funcionaría en otras condiciones.
Las brocas tampoco están exentas. Al crear un agujero pueden cruzar un conducto y sufrir problemas de evacuación, rebabas y carga del filo. No traslade a una broca el concepto de salida ni las condiciones de un escariador sin revisar su geometría de corte y su proceso.
Adaptar la resistencia del filo a la interrupción
La revisión del refrigerante no resuelve la resistencia del filo. En corte continuo, el filo permanece cargado y la resistencia al desgaste influye mucho en su vida útil. Cuando el contacto se pierde y recupera, también debe soportar la carga de reentrada. Una herramienta con desgaste aceptable en un agujero continuo puede desportillarse en una interrupción antes de alcanzar su límite normal.
Por eso distinguimos internamente entre resistencia al desgaste y resistencia al impacto. Para zonas interrumpidas, revise juntos material de corte, preparación y apoyo del filo. Interrupción «ligera» o «fuerte» debe describir la pérdida de contacto y la reentrada reales. Contar agujeros transversales no determina la severidad: una abertura grande puede exigir más que varias pequeñas.
En el PCD, esto puede implicar cambiar la calidad o la estructura de grano dentro del diseño. No justifica la regla «un grano más grueso siempre es más tenaz». La guía de materiales de corte de Element Six describe calidades para resistir el desportillado, el desgaste abrasivo y exigencias combinadas. Seleccione según las propiedades de la calidad concreta y de la pieza y después verifique su comportamiento en la interrupción.
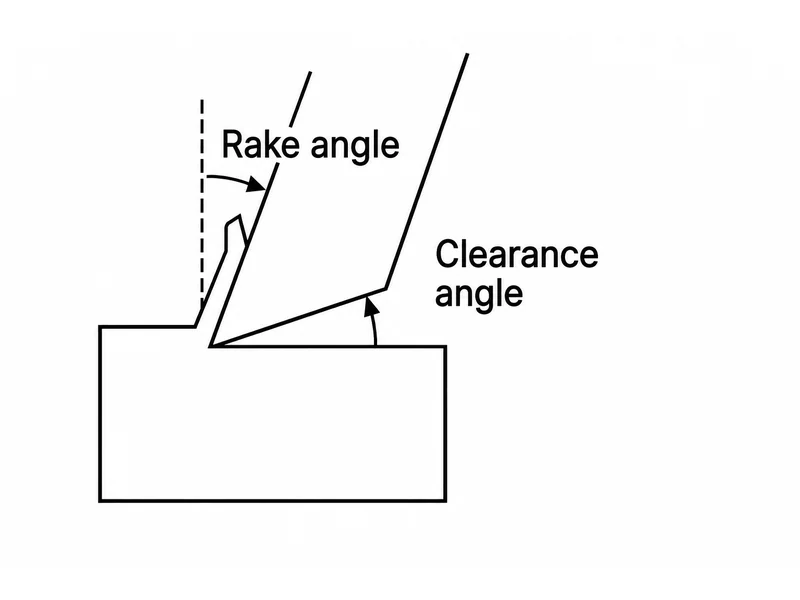
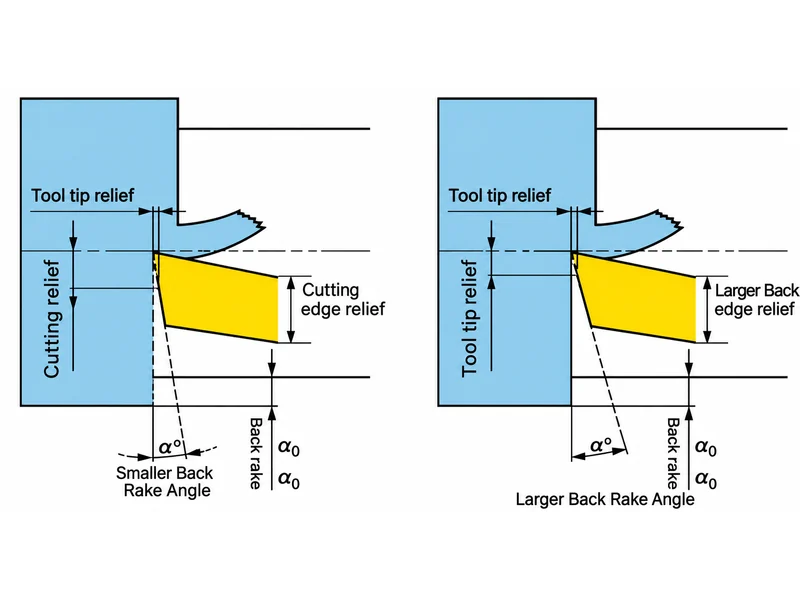
El ángulo de incidencia es otra decisión de diseño. Mantener más apoyo detrás del filo puede reducir los daños, pero disminuir demasiado la incidencia puede provocar rozamiento. Material, geometría y condiciones deben valorarse conjuntamente; reducir el ángulo no es una reparación independiente.
Utilizar la hélice para el problema que puede resolver
La hélice puede influir en el movimiento de virutas, el contacto y el apoyo durante el corte. Estos efectos pueden mejorar la estabilidad y el contacto progresivo suavizar el paso por una interrupción. No eliminan la necesidad de un filo capaz de soportar las cargas resultantes.
La distinción importa cuando una herramienta falla en un agujero transversal. Un mejor apoyo y un filo más tenaz abordan aspectos relacionados, pero diferentes. Elegir una hélice solo porque la herramienta anterior se desportillaba deja sin responder la cuestión del material y de la resistencia del filo.
Utilice el sentido de corte, el sentido de hélice y el plano reales para decidir la dirección de las virutas. Nuestra guía de escariadores de ranura recta y helicoidal trata esta selección. Al revisar el agujero, registre la trayectoria prevista de virutas y las interrupciones que deberá cruzar la geometría elegida.
Validar el diseño en la transición
Un agujero de prueba continuo y sencillo no demuestra el comportamiento en un cruce. Utilice una geometría de ensayo que reproduzca la abertura real, su posición, el material restante y la longitud terminada requerida.
Mantenga trazables el material, el agujero previo, la sobremedida, el portaherramientas, el voladizo y la refrigeración. Durante la prueba compare las cargas en la transición si la supervisión de la máquina lo permite. Tras parar y asegurar la inspección, examine filos y virutas recuperadas. Busque desportillados, atascos o daños repetidos asociados a una posición axial concreta.
Inspeccione el agujero a ambos lados de la intersección. Compruebe dimensiones y geometría del plano, acabado y rebabas en la abertura. Una buena medición junto a la entrada no valida la zona posterior a la interrupción. Si la superficie indica rozamiento, vibración o recorte de viruta, realice una investigación específica del acabado en escariado.
Al comparar una calidad, un filo o una salida modificados, mantenga constantes los demás factores controlables cuando sea posible y registre los cambios necesarios. Si cambian varias características, la prueba evalúa la herramienta revisada completa, pero no identifica qué cambio individual causó la mejora. Repita los resultados aceptables antes de comprometer la producción.
Convertir la sección en un plan de ensayo
Marque el extremo, cada abertura que debe cruzar la herramienta y las zonas de daño o mal acabado. Use esa sección para revisar dos preguntas relacionadas: ¿resiste el filo la reentrada y puede el refrigerante evacuar virutas en esa posición? Calidad, apoyo, hélice y dirección de salida sirven para responderlas, no para sustituir la descripción de la pieza.
Para revisar una herramienta especial, comente la geometría y los resultados de ensayo con nuestro equipo técnico. Sunditools puede utilizar la sección marcada, la sobremedida y la refrigeración disponible para evaluar filos, ranuras, material, salidas y condiciones adecuadas. La prueba propuesta debe incluir la interrupción real, no solo un agujero sencillo del mismo diámetro.
Para los tipos de herramienta tratados aquí, consulte nuestros escariadores de metal duro, escariadores PCD y escariadores de metal duro a medida. Elija según la pieza, la geometría y los requisitos reales de ensayo.