










Bohrungsbearbeitung: Werkzeuge nach Geometrie, Schnittunterbrechungen und Kühlschmierstoffführung auswählen
Bohrungsdurchmesser und die Angabe „Durchgangsloch“ oder „Sackloch“ reichen für die Auswahl eines zuverlässigen Bearbeitungswerkzeugs nicht aus. Eine Bohrung kann im Werkstück enden, auf halber Tiefe einen vorhandenen Kanal kreuzen und die Schneiden dadurch unterbrochenem Eingriff aussetzen. Jede dieser Bedingungen beeinflusst einen anderen Teil der Werkzeugaufgabe.
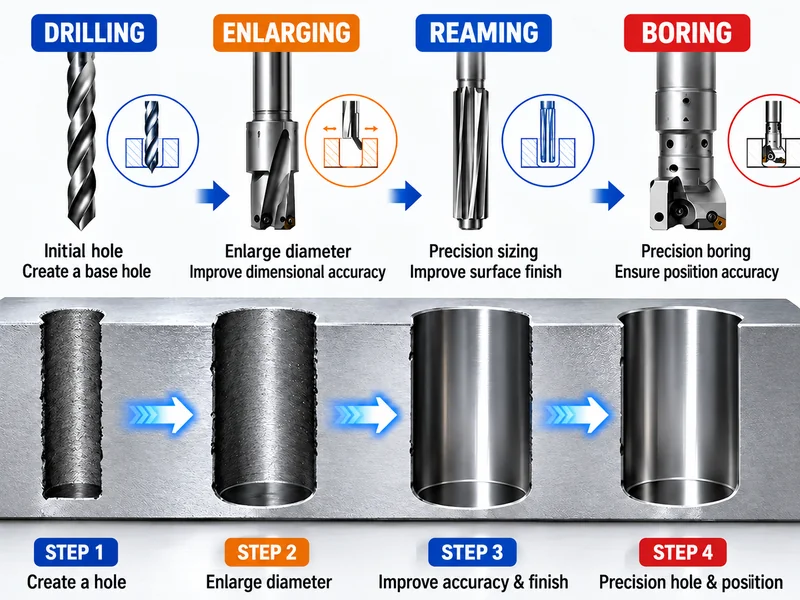
Beschreiben Sie bei der Bohrungsbearbeitung zunächst, wo Material vorhanden ist und wo es fehlt. Prüfen Sie anschließend, was beim Vorschub mit Schneide, Kühlschmierstoff und Spänen geschieht. Eine Querbohrung kann sowohl die Schneidenbelastung als auch den Austrittsweg des Kühlschmierstoffs verändern; wird nur eines davon gelöst, kann das andere Problem bestehen bleiben. Dieser Artikel behandelt das Reiben, Aufbohren und die Formbearbeitung vorhandener Bohrungen auf Grundlage interner Anwendungserfahrungen von Sunditools.
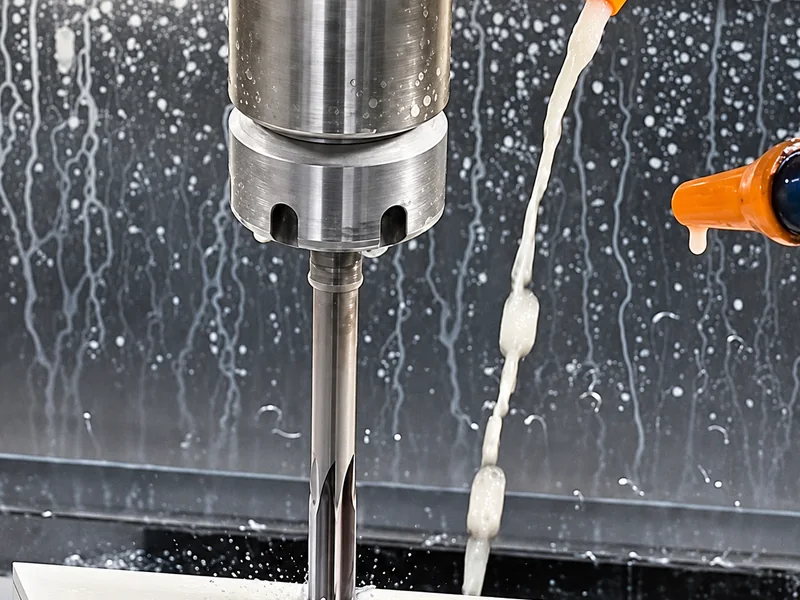
Die Bohrung aus drei Perspektiven beschreiben
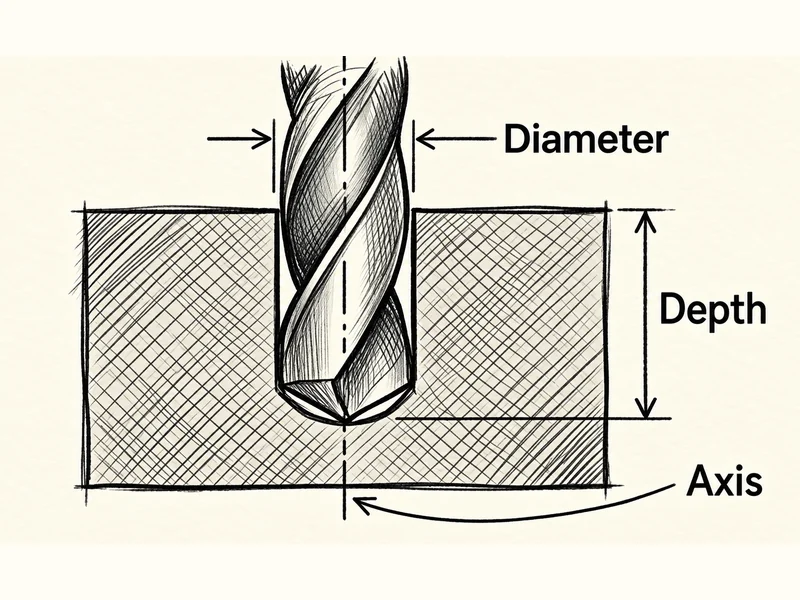
Beginnen Sie am Bohrungsende. Ein Sackloch endet im Werkstück; eine Durchgangsbohrung führt hindurch. Damit ist ein möglicher Austritt nach vorn beschrieben, jedoch kaum, welches Material das Werkzeug bis zum Bohrungsende durchläuft.
Folgen Sie anschließend der Werkzeugachse. Liegt über die gesamte Arbeitslänge Vollmaterial vor, oder trifft die Zerspanzone zunächst auf eine vorhandene Querbohrung oder einen Hohlraum und danach wieder auf Material? Betrachten Sie zuletzt den Schneideneingriff über den Umfang. Eine Nut, Passfedernut oder kreuzende Bohrung kann dazu führen, dass eine Schneide das Material verlässt und während der Drehung erneut darauf trifft.
| Perspektive | Was zu bestimmen ist | Bedeutung für das Werkzeug |
|---|---|---|
| Bohrungsende | Sacklochgrund oder Durchgang, einschließlich des tatsächlich verfügbaren Freiraums hinter der Fertiglänge | Verfügbarer Verfahrweg und möglicher Spanabfuhrweg |
| Axialer Verlauf | Material, eine vorhandene Öffnung oder ein Hohlraum und anschließend erneut Material | Veränderungen von Kühlschmierstoffaustritt, Spanweg und Schneideneingriff während des Hubs |
| Kontakt über den Umfang | Geschlossene Wandung oder wiederkehrende Lücken in der Zerspanzone | Unterbrechung und Wiederaufnahme des Schneideneingriffs, Stoßbelastung und verfügbare Abstützung |
Diese Beschreibungen können gleichzeitig für dieselbe Bohrung gelten. Es handelt sich nicht um drei einander ausschließende Bohrungsarten. Eine Kreuzung kann sowohl den axialen Verlauf als auch den Kontakt am Umfang beeinflussen; unterbrochener Schnitt ist nicht auf eine Betrachtungsrichtung beschränkt.
Betrachten Sie als hypothetisches Beispiel ein Sackloch mit einem seitlichen Kanal etwa in der Mitte. Die fertige Bohrung besitzt weiterhin einen Grund. Beim Überfahren des seitlichen Kanals erhält die Flüssigkeit jedoch einen zusätzlichen Austrittsweg, und Teile der Schneide können den Materialkontakt verlieren. Unterhalb des Kanals tritt die Schneide wieder in die Bohrungswand ein. Die Bezeichnung „Sackloch“ allein verschweigt damit einen Übergang, der für die Funktion des Werkzeugs entscheidend sein kann.
Markieren Sie diese Übergänge in der Schnittansicht, bevor Sie eine Schneidstoffsorte oder die Anordnung der Kühlschmierstoffaustritte wählen. Lage, Breite und verbleibende Wandabstützung sind wichtiger als die bloße Bezeichnung.
Kühlschmierstoff und Späne über den gesamten Hub verfolgen
Eine Kühlschmierstoffversorgung, die vor einer Kreuzung funktioniert, kann sich an der Kreuzung anders verhalten. Verfolgen Sie die Strömung an drei Positionen, statt das System nur anhand der am Bohrungseingang sichtbaren Flüssigkeit zu beurteilen.
Vor der Querbohrung: den vorgesehenen Rückströmweg prüfen
Ein nach vorn gerichteter Strahl kann auf Material vor dem Werkzeug treffen und durch den verfügbaren Spanraum zurückströmen, wobei er Späne zum Eintritt transportiert. Ob dies wirksam erfolgt, hängt von der tatsächlichen Austritts-, Nut- und Bohrungsgeometrie ab.
An der Öffnung: den Austrittsweg des Kühlschmierstoffs bestimmen
Der Kühlschmierstoff kann durch den seitlichen Kanal oder Hohlraum austreten. Der Rückstrom, der zuvor die Spanabfuhr unterstützte, kann schwächer werden. Aus dem Werkstück austretende Flüssigkeit bedeutet nicht zwangsläufig, dass sie den wesentlichen Spanentstehungsbereich freispült.
Nach der Öffnung: den Wiedereintritt getrennt untersuchen
Die Schneiden treten erneut in Material ein. Der benachbarte Kanal bleibt ein möglicher Austrittsweg, sodass Kühlschmierstoff und Späne nicht mehr dem für ein ununterbrochenes Sackloch angenommenen Weg folgen müssen. Untersuchen Sie diesen Abschnitt gesondert, insbesondere wenn Schäden wiederholt unmittelbar hinter der Kreuzung auftreten.
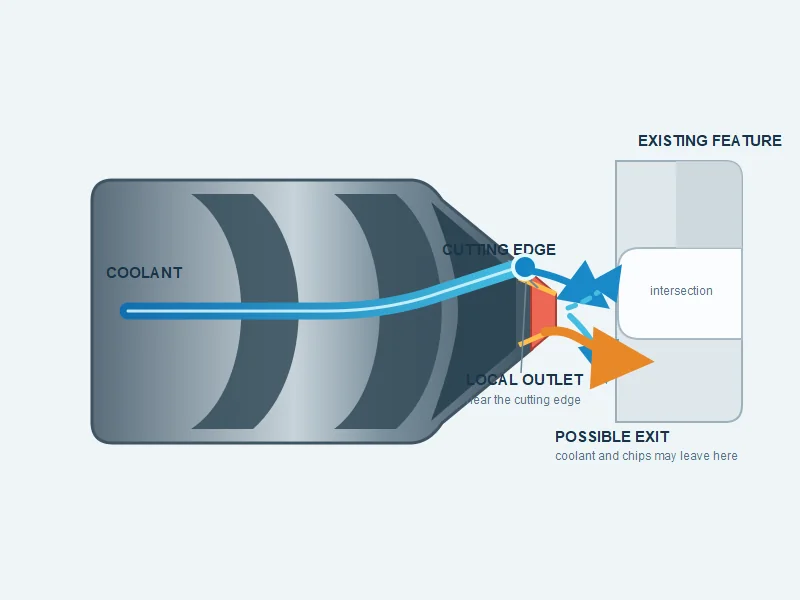
In unserer Anwendungsprüfung suchen wir nach einem bestimmten Konflikt: Ein kräftiger Vorwärtsstrahl ist auf einen blockierten Spanabfuhrweg gerichtet. Die Späne müssen zurückströmen, der Strahl kann sie jedoch zur Zerspanzone zurückdrücken. Örtliche Rückströmungen und Spanverdichtungen können die Folge sein. Entscheidend ist das Zusammenspiel von Strahlrichtung, verfügbaren Austritten und Spanraum, nicht lediglich ein zu geringer Kühlschmierstoffdruck.
Eine Druckerhöhung ohne Kenntnis des Strömungswegs kann diesen Konflikt ungelöst lassen. Prüfen Sie die Versorgung in der Arbeitszone und die tatsächlich verfügbaren Spanabfuhrwege.
Wo unser Austrittskonzept mit flachem Winkel ansetzt
Bei bestimmten Werkzeugen, die vorhandene Kanäle überfahren, berücksichtigen wir in der Auslegungsprüfung einen örtlichen, flach gerichteten Kühlschmierstoffaustritt nahe der Schneide, der weniger stark nach vorn gerichtet ist als ein ausgeprägter Vorwärtsstrahl. „Flach“ beschreibt hier das Austrittskonzept; gemeint ist weder ein genormter Winkel noch ein für jedes Werkzeug geeignetes Merkmal.
Ziel ist, den Spanentstehungsbereich zu versorgen, ohne die gesamte Strömung stark zu einem Ende hin zu lenken. Versperrt Material den Weg nach vorn, kann ein Rückströmweg verbleiben. Bietet eine Öffnung einen leichteren Austritt, können Kühlschmierstoff und Späne dort abfließen. Der Austritt muss weiterhin mit Spanraum, Schneidenlage und veränderlicher Bohrungsgeometrie zusammenwirken.
Dieses Auslegungskonzept muss erprobt werden. Es garantiert keine Spanabfuhr in beide Richtungen; ein flacherer Strahlwinkel behebt auch keinen unzureichenden Spanraum. Zur Festlegung von Austrittsposition und -richtung sind ein Werkzeugschnitt und ein praktischer Versuch erforderlich. Das verbal beschriebene Prinzip allein ist keine Fertigungszeichnung.
Im Mittelpunkt stehen mehrschneidige Reibahlen, Aufbohrwerkzeuge und Formwerkzeuge für vorhandene Bohrungen. Ihr Spanraum kann begrenzt sein, wodurch die Kühlschmierstoffführung besonders wichtig wird. Eine tiefe Kontur oder eine ungünstige Kreuzung kann eine ansonsten brauchbare Anordnung unzuverlässig machen.
Auch Bohrer sind betroffen. Ein Bohrer, der eine neue Bohrung herstellt, kann einen vorhandenen Kanal kreuzen und dabei Probleme mit Spanabfuhr, Gratbildung und Schneidenbelastung aufweisen. Übertragen Sie das Austrittskonzept oder die Einsatzbedingungen einer Reibahle nicht auf einen Bohrer, ohne dessen Schneidengeometrie und Verfahren zu prüfen.
Die Schneidenstabilität an die Unterbrechung anpassen
Die Prüfung der Kühlschmierstoffführung beantwortet noch nicht die Frage nach der Schneidenstabilität. Bei gleichmäßigem Schnitt bleibt die Schneide belastet, und die Verschleißfestigkeit ist für die Standzeit wesentlich. Wird der Kontakt wiederholt unterbrochen und aufgenommen, muss die Schneide zusätzlich die Belastung beim Wiedereintritt überstehen. Ein Werkzeug, das in einer durchgehenden Wandung akzeptabel verschleißt, kann an einer Unterbrechung ausbrechen, bevor es seine übliche Verschleißgrenze erreicht.
Unser internes Auswahlverfahren trennt deshalb Verschleißfestigkeit und Widerstand gegen Stoßbelastung. Prüfen Sie bei unterbrochenen Konturen Schneidstoff, Schneidkantenpräparation und Abstützung hinter der Schneide gemeinsam. „Leichte“ und „schwere“ Unterbrechung sollten die tatsächlichen Bedingungen von Kontaktverlust und Wiedereintritt beschreiben. Die Anzahl der Querbohrungen allein bestimmt die Beanspruchung nicht: Eine große Öffnung kann anspruchsvoller sein als mehrere kleine.
Bei PCD kann dies bedeuten, Schneidstoffsorte oder Kornstruktur als Teil der Werkzeugauslegung zu ändern. Daraus folgt nicht die Regel „gröberes Korn ist immer zäher“. Der Schneidstoffleitfaden von Element Six beschreibt unterschiedliche Sorten für Ausbruchfestigkeit, abrasiven Verschleiß und kombinierte Anforderungen. Wählen Sie anhand der Eigenschaften der konkreten Sorte und des Werkstoffs und prüfen Sie anschließend das Verhalten an der Unterbrechung.
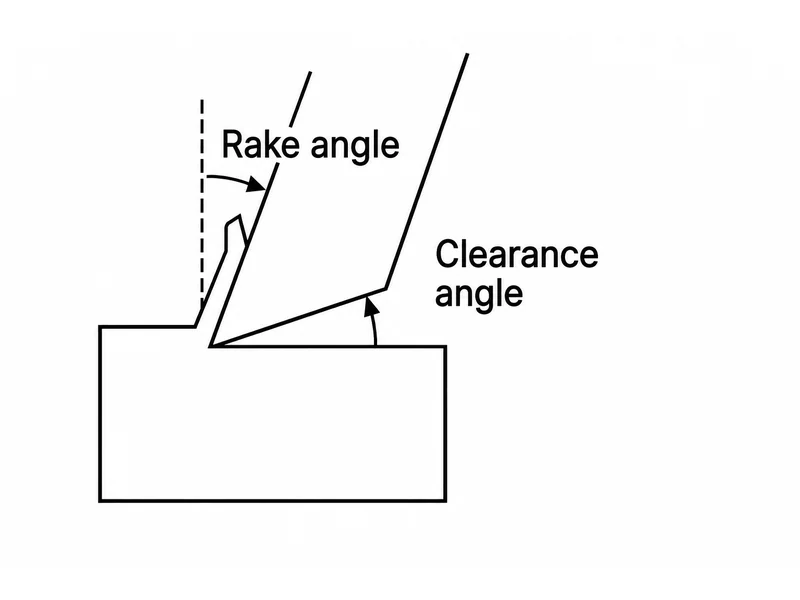
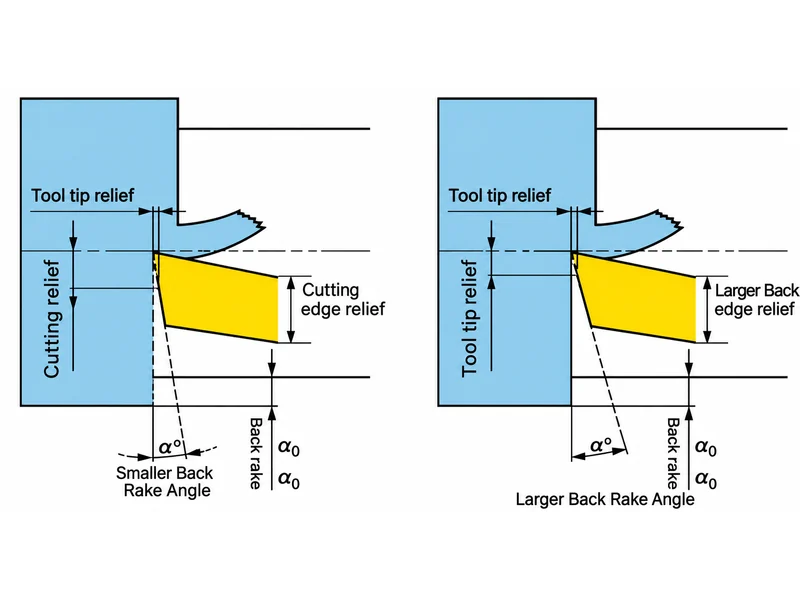
Der Freiwinkel ist eine weitere Auslegungsgröße. Mehr Abstützung hinter der Schneide kann Schäden entgegenwirken; wird die Freifläche jedoch zu stark reduziert, kann Reibkontakt entstehen. Werkstoff, Schneidengeometrie und Schnittbedingungen sind gemeinsam zu betrachten. Eine Winkelverkleinerung allein ist keine Lösung.
Die Drallgeometrie für die passende Aufgabe einsetzen
Eine Drallgeometrie kann Spanbewegung, Eingriff und Schneidenabstützung beeinflussen. Dadurch kann die Stabilität steigen, und ein fortschreitender Eingriff kann das Auftreffen auf eine Unterbrechung abmildern. Eine Schneide, die den auftretenden Belastungen standhält, bleibt dennoch erforderlich.
Diese Unterscheidung ist wichtig, wenn ein Werkzeug an einer Querbohrung versagt. Bessere Abstützung und eine zähere Schneide behandeln zusammenhängende, aber unterschiedliche Aspekte des Versagens. Wird eine Spiralgeometrie nur deshalb gewählt, weil das alte Werkzeug ausgebrochen ist, bleibt die Frage nach Schneidstoff und Schneidenstabilität offen.
Berücksichtigen Sie bei der Festlegung der Spanrichtung die tatsächliche Schnittrichtung, Drallrichtung und Werkzeugzeichnung. Unser Leitfaden zu gerade- und spiralgenuteten Reibahlen behandelt diese Auswahl. Dokumentieren Sie für die Bewertung der Bohrung sowohl den vorgesehenen Spanweg als auch die Unterbrechungen, die die gewählte Geometrie überfahren muss.
Die Auslegung am Übergang erproben
Eine einfache, ununterbrochene Versuchsbohrung kann das Werkzeugverhalten an einer Querbohrung nicht nachweisen. Verwenden Sie eine Versuchskontur, die die tatsächliche Öffnung, deren Lage, das verbleibende Material und die erforderliche Fertiglänge abbildet.
Halten Sie Werkstoff, Vorbohrungszustand, Bearbeitungszugabe, Halter, Auskraglänge und Kühlschmierstoffversorgung nachvollziehbar fest. Vergleichen Sie im Versuch das Lastverhalten beim Übergang, soweit die Maschinenüberwachung dies ermöglicht. Stoppen Sie die Maschine und stellen Sie sichere Prüfbedingungen her, bevor Sie Schneiden und aufgefangene Späne untersuchen. Achten Sie auf wiederkehrende Ausbrüche, Spanverdichtungen oder Schäden an einer bestimmten axialen Position.
Prüfen Sie die Bohrung auf beiden Seiten der Kreuzung. Kontrollieren Sie die Maß- und Geometrieanforderungen der Zeichnung, die Oberfläche und den Gratzustand an der Öffnung. Ein gutes Messergebnis am Eintritt belegt nicht, dass der Bereich hinter der Unterbrechung akzeptabel ist. Weist die sichtbare Oberfläche auf Reiben, Rattern oder erneut zerspante Späne hin, führen Sie eine gezielte Untersuchung der Oberfläche beim Reiben durch.
Halten Sie beim Vergleich einer geänderten Sorte, Schneide oder Austrittsgeometrie die übrigen beeinflussbaren Bedingungen möglichst konstant und dokumentieren Sie notwendige Änderungen. Werden mehrere Merkmale gleichzeitig geändert, kann der Versuch das gesamte überarbeitete Werkzeug bewerten, aber nicht den Beitrag jeder einzelnen Änderung bestimmen. Bestätigen Sie akzeptable Ergebnisse durch Wiederholungen, bevor Sie eine Produktionszusage aus der Auslegung ableiten.
Aus der Schnittansicht eine Versuchsbeschreibung erstellen
Markieren Sie Bohrungsende, alle zu überfahrenden Öffnungen und die Bereiche mit Schäden oder unzureichender Oberfläche. Prüfen Sie anhand dieser Schnittansicht zwei zusammenhängende Fragen: Übersteht die Schneide den Wiedereintritt, und kann der Kühlschmierstoff die Späne an dieser Stelle abführen? Sorte, Schneidenabstützung, Drall und Austrittsrichtung dienen der Lösung dieser Fragen und ersetzen keine Beschreibung der Kontur.
Für die Prüfung eines Sonderwerkzeugs besprechen Sie Bohrungsgeometrie und Versuchsergebnisse mit unserem Engineering-Team. Sunditools kann anhand der markierten Schnittansicht, der Vorbohrungszugabe und der verfügbaren Kühlschmierstoffversorgung Schneiden- und Nutgeometrie, Schneidstoff, Austrittsauslegung und geeignete Einsatzbedingungen bewerten. Der vorgesehene Versuch sollte die tatsächliche Unterbrechung enthalten, nicht nur eine einfache Bohrung gleichen Durchmessers.
Für die hier behandelten Werkzeugarten finden Sie bei uns Hartmetallreibahlen, PCD-Reibahlen und kundenspezifische Hartmetallreibahlen. Wählen Sie anhand des tatsächlichen Werkstoffs, der Bohrungsgeometrie und der Versuchsanforderungen.