










Spiral- oder geradgenutete Reibahlen: nach Spanrichtung und Bohrung wählen
Bei der Frage spiralgenutete oder geradgenutete Reibahle entscheidet das Problem, das die Nut lösen muss. Eine geradgenutete Reibahle bleibt für viele kontinuierliche, gut vorbereitete Bohrungen mit kontrollierter Spanabfuhr eine gute Wahl. Eine spiralgenutete Reibahle hilft, wenn ihre bestätigte Drallrichtung den Spantransport verbessert, den Eingriff über Unterbrechungen mildert oder die geforderte Oberfläche und Gratbildung unterstützt.
Nicht allein nach „gerade“ oder „spiral“ bestellen. Schneidrichtung, Drallrichtung, Bohrungsart, Spanziel, Werkstoff, Unterbrechung, Anschnittgeometrie und Lieferantendaten zählen. Spiralnuten sind nicht automatisch besser, gerade Nuten nicht automatisch ungenau.
Geometrie zuerst richtig benennen
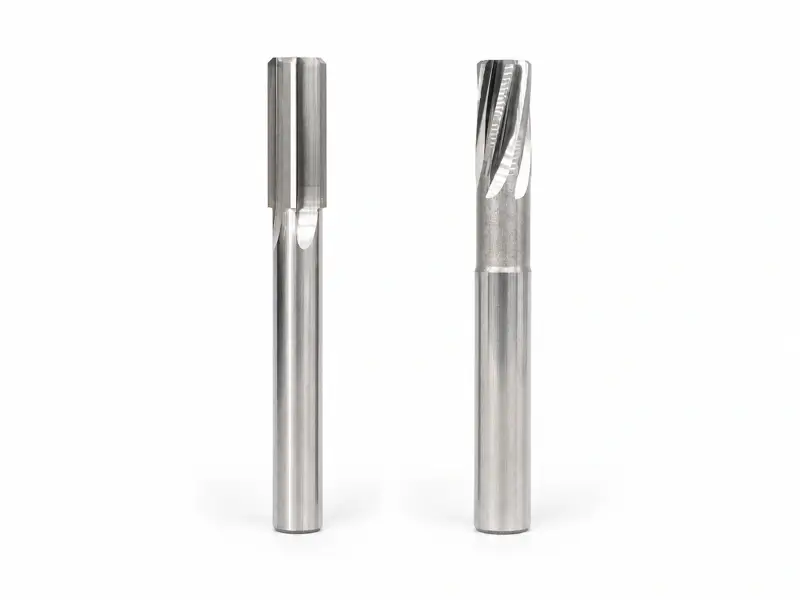
Eine gerade Nut verläuft weitgehend parallel zur Reibahlenachse, eine Spiralnut schraubenförmig um sie herum. Das verändert den Schneideneintritt und kann axial auf Späne wirken, beschreibt das Werkzeug aber nicht vollständig.
Die Schneidrichtung gibt an, welche Drehrichtung schneidet. Die Drallrichtung beschreibt die Richtung der Schraubenlinie. Eine Reibahle kann beispielsweise rechtsschneidend mit Linksdrall sein. Werden diese Begriffe verwechselt, kann die erwartete Spanrichtung umgekehrt oder das falsche Werkzeug bestellt werden.
Katalogkonventionen helfen, maßgebend sind aber konkrete Zeichnung und Herstellerhinweise. Prüfen:
- Schneiddrehrichtung;
- Links- oder Rechtsdrall der Nuten;
- vorgesehene Spanrichtung;
- Eignung für Durchgangs-, Sackloch- oder unterbrochene Bohrungen;
- Anschnitt- und Stirnschneidengeometrie;
- Kühlmittelweg und empfohlene Rückzugsmethode;
- ob es eine Hand-, Einspann-, Maschinen-, verstellbare oder Sonderreibahle ist.
Spanfluss nicht aus einem Produktfoto ableiten. Vom Lieferanten bestätigen lassen, wohin die Späne bei der tatsächlichen Schneiddrehrichtung laufen sollen.
Stärken gerader Nuten
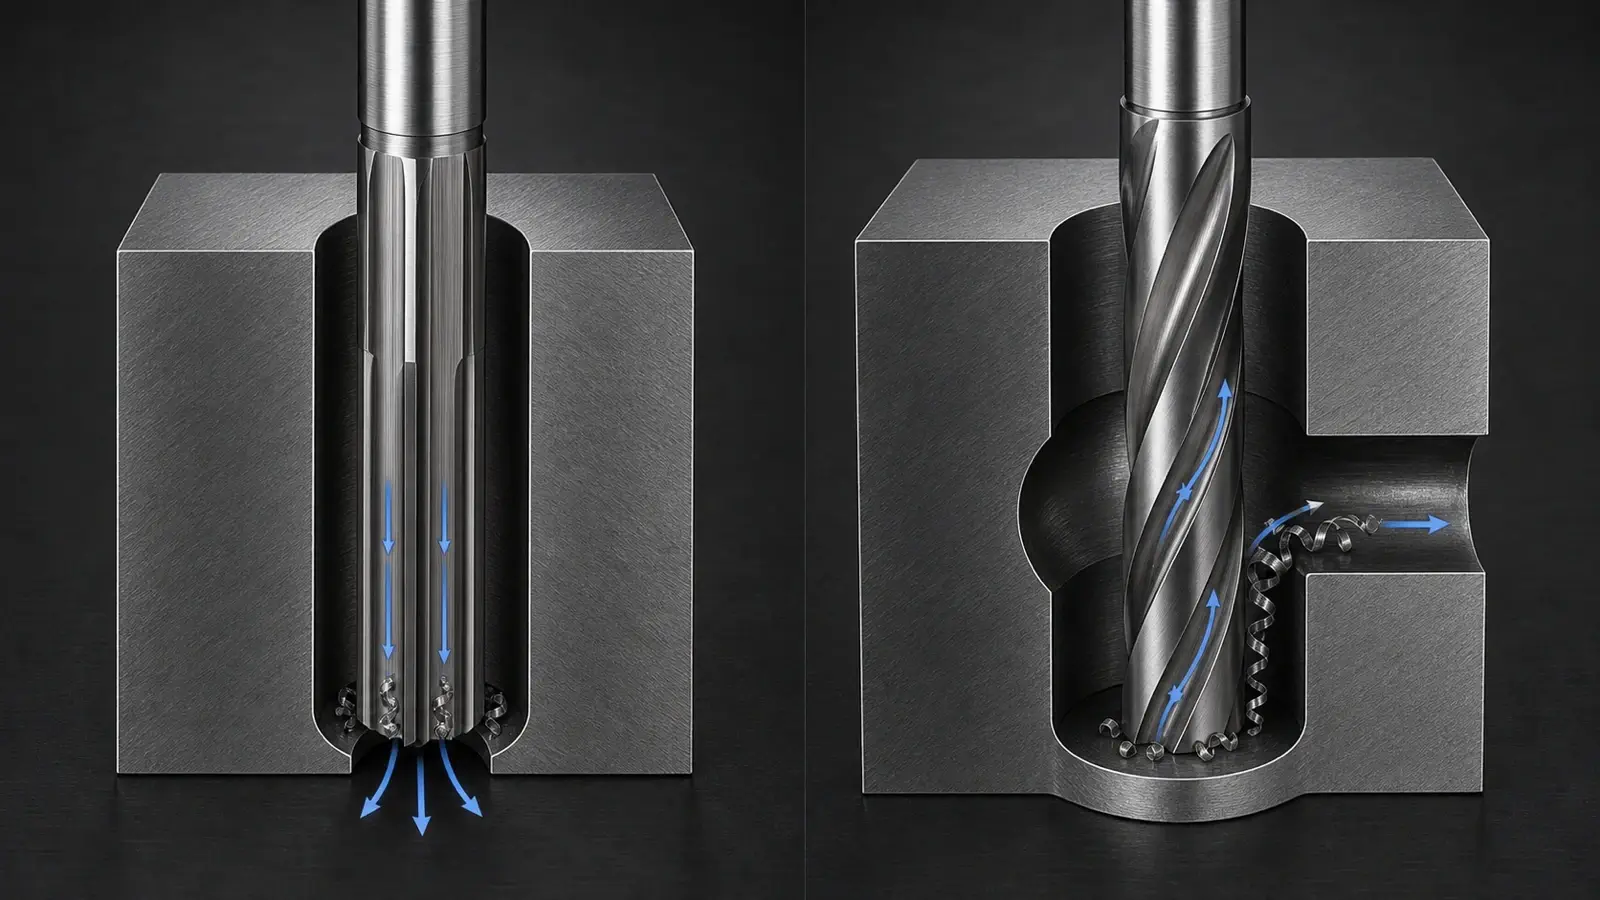
Eine geradgenutete Reibahle bietet axiale Spanräume ohne schraubenförmigen Spantransporteffekt. In einer kontinuierlichen Bohrung mit ausreichendem Austritt oder kontrolliertem Spanvolumen kann diese Einfachheit vorteilhaft sein. Die bekannte, weit verbreitete Geometrie ermöglicht präzises Arbeiten, wenn Vorbohrung, Aufmaß, Ausrichtung, Rundlauf, Schnittdaten, Schmierung und Schneidenzustand stimmen.
Gerade Nuten sind somit ein gültiger Ausgangspunkt, keine Notlösung. Liefert ein stabiler Prozess akzeptable Maße, Form, Oberfläche, Standzeit und Spankontrolle, schafft ein Wechsel nur wegen anspruchsvollerer Spiraloptik Kosten und neue Variablen ohne definierten Nutzen.
Grenzen zeigen sich, wenn die Anwendung Drallwirkung benötigt. Gerade Schneiden treffen Querbohrungen, Nuten oder andere Unterbrechungen abrupter. Spänen fehlt möglicherweise eine bevorzugte axiale Richtung, besonders wenn Schwerkraft, Kühlmittel und Bohrungsform sie nicht abführen. Sacklöcher können Späne am Grund einschließen; tiefe Bohrungen verstärken Wiederzerspanung und Kühlmittelprobleme. Das sind Anwendungsgrenzen, kein Beweis, dass jede gerade Nut dort versagt.
Was Spiralnuten verändern
Eine spiralgenutete Reibahle staffelt den Schneideneingriff entlang des Dralls. Statt dass eine gerade Schneide die Unterbrechung auf derselben axialen Position trifft, kann der Kontakt entlang der Nut fortschreiten. Dies kann Stöße mindern und bei Querbohrungen, Nuten oder anderen Unterbrechungen Schneidenabstützung erhalten.
Der Drall beeinflusst auch die axiale Spanrichtung. Bei üblichen rechtsschneidenden Ausführungen kann bestätigter Linksdrall die Späne vorwärts drücken, bestätigter Rechtsdrall sie zum Schaft ziehen. Bis zur Bestätigung durch den konkreten Hersteller ist dies eine Auswahlhypothese. Anschnitt, Nutform, Kühlmittel und Spanwerkstoff können das reale Verhalten ändern.
Spiralgeometrie bringt auch Zielkonflikte mit sich. Axialkräfte und Spanbewegung müssen zu Bohrung und Einrichtung passen. Ein zum Eintritt förderndes Werkzeug kann im Sackloch helfen, aber Last und Oberfläche anders beeinflussen als ein nach vorn schiebendes. Eine Quelle mag einer Spiralrichtung bessere Oberfläche zuschreiben; das lässt sich nicht automatisch auf andere Familien, Werkstoffe oder Aufmaße übertragen.
Axiale Wirkung nicht mit garantierter Spanabfuhrverwechseln. Beim Reiben sollten kontrollierte, relativ kleine Späne entstehen; duktiler Werkstoff kann dennoch Fäden bilden oder an der Nut haften. Kühlmittelzufuhr, Nutvolumen, Bohrungstiefe, Anschnitt und Rückzug entscheiden über die tatsächliche Abfuhr. Der Drall bevorzugt eine Richtung, kann aber weder einen blockierten Austritt noch eine überfüllte Nut allein räumen.
Erfahrene Zerspaner beschreiben Spiralgeometrie in Diskussionen als Problemlöser, besonders bei Unterbrechungen und Spanrichtung; zugleich funktionieren gerade Nuten gut, wenn diese Probleme fehlen. Diese bedingte Abgrenzung ist nützlicher als eine universelle Rangfolge.
Nach dem erforderlichen Spanweg wählen
Durchgangsbohrungen
Eine Durchgangsbohrung bietet hinter der Fertiglänge einen Austritt, sofern Platz für Anschnitt und austretende Späne vorhanden ist. Eine vom Hersteller bestätigte, vorwärts fördernde Geometrie kann Späne von der fertigen Wand weg und aus der Bohrung führen.
Prüfen, was hinter der Bohrung liegt. Spannfläche, Schulter, Nachbarmerkmal oder unzureichender Durchbruch können den Weg blockieren. Kühlmittel muss die Schnittzone erreichen; Späne dürfen sich nicht zwischen Reibahle und Austritt stauen. Gerade Nuten können bei kleinen Spänen, offenem Austritt und kontrollierter Abfuhr weiterhin wirksam sein.
Genügend axialen Freiraum vorsehen, damit der Anschnitt vor dem Rückzug die Fläche mit vollem Durchmesser passiert. Kehrt die Reibahle um oder zieht zurück, während der Anschnitt noch innerhalb der Soll-Länge liegt, können daraus entstehende Spuren fälschlich der Nutform zugeschrieben werden. Austrittsfreiraum und Rückzug in den Nachweisplan aufnehmen.
Sacklochbohrungen
Ein Sackloch besitzt begrenzten Grundfreiraum und keinen vorderen Austritt. Vorwärts geschobene Späne können sich unter dem Anschnitt stauen, die Wand ritzen oder volle Tiefe verhindern. Ein herstellerbestätigter, zum Eintritt fördernder Drall kann günstiger sein, wenn der Werkstoff aktiv abzuführende Späne erzeugt.
Für die Spanabfuhr im Sackloch das nutzbare Nutvolumen mit erwartetem Aufmaß und Tiefe vergleichen und prüfen, ob Innenkühlung oder eine andere Zufuhr den vorgesehenen Weg unterstützt. Axiale Spanförderung ist nur nützlich, solange die Nut frei bleibt.
Die Grundgeometrie bleibt entscheidend. Bohrerspitze, Flachbodenanforderung, Anschnittlänge, nutzbare Schneidenlänge, Zieltiefe und Spanvolumen müssen zusammenpassen. Ein spänehebender Drall gleicht keinen Anschnitt aus, der vor dem Grund den geforderten vollen Durchmesser nicht erreicht. Rückzug bestätigen und eingeschlossene Späne nicht über die fertige Wand ziehen.
Unterbrochene Bohrungen, Querbohrungen und Passfedernuten
Eine unterbrochene Bohrung entzieht den Schneiden wiederholt die Abstützung. Querbohrungen, Nuten und Passfedernuten können Stöße, Ausbrüche, Rattern, Grate und lokale Maßänderungen verursachen. Spiraliger Eingriff überbrückt die Unterbrechung schrittweiser und kann Kontakt erhalten, während ein anderer Abschnitt den Spalt passiert.
Die Unterbrechung konkret beschreiben, nicht nur „unterbrochen“ schreiben. Breite, Tiefe, Orientierung, axiale Lage, Kantenzustand und Verhältnis zum Reibahlendurchmesser erfassen. Kleine Querbohrung und breite innere Passfedernut verursachen nicht denselben Abstützungsverlust. Drall, Schneidstoff und Anschnitt für das Merkmal prüfen.
Passiert eine gerade Nut die Unterbrechung ohne unzulässige Last, Oberfläche oder Schneidenschäden, ist ein Wechsel womöglich unnötig. Stimmen Stoßspuren oder wiederkehrende Ausbrüche mit der Unterbrechung überein, wird Spiralgeometrie zu einem begründeten Versuch statt einer optischen Vorliebe.
Nutform nicht allein nach Werkstoffnamen wählen
Werkstoff beeinflusst Spanform, Anhaften, Abrasion, Schnittkraft und Schneidenanforderungen. Spröder Kurzspaner verhält sich anders als duktiles Material mit langen oder klebenden Spänen. Wärmebehandlung, Gusshaut, Einschlüsse, Schweißzusatz und Wärmeeinflusszonen können dieselbe nominelle Legierung in einer Bohrung wie mehrere Werkstoffe wirken lassen.
Diese Vielfalt verhindert einfache Regeln wie „gerade für Werkstoff A, spiral für B“. Schneidstoff, Schärfe, Spanwinkel, Anschnitt, Führungsfase, Beschichtung oder Politur, Spanraum und Kühlstrategie müssen zusammenpassen. Drallrichtung ist nur ein Element.
Ein geprüfter Fall mit einer durch Schweißen reparierten Aluminiumbohrung zeigt diese Grenze. Die Bohrung war maßhaltig, wirkte aber aufgerissen; große Drehzahländerungen halfen nicht. Die Diskussion wandte sich Schweißzusatz, Schneidenschärfe, Schmierung, Reibahlenqualität und alternativer Endbearbeitung zu. Das belegt keine bevorzugte Nutform, sondern den möglichen Vorrang von Werkstoffzustand und Schneide gegenüber der Frage gerade oder spiral.
Maß- und Oberflächenprobleme von der Nutform trennen
Bei schlechter Maßhaltigkeit oder Optik die fehlerhafte Einrichtung dokumentiert erhalten, bevor eine andere Nutform bestellt wird. Bohrung nach Tiefe und Richtung messen; Vorbohrung, Aufmaß, Eintrittsfase und Achse vergleichen. Montiertes Werkzeug auf Rundlauf prüfen sowie Anschnitt, Führungsfasen und Schneiden auf Verschleiß, Ausbrüche und Anhaftungen untersuchen.
Kühlmittel/Schmierstoff am Anschnitt, Spanbefunde, Schnittdaten, Verweilzeit und Rückzug prüfen. Eine Spiralreibahle mit falschem Aufmaß, beschädigter Schneide oder starkem Rundlauffehler kann schlechter sein als ein kontrolliertes gerades Werkzeug. Eine richtig eingerichtete gerade Reibahle kann eine nur nach allgemeiner Tabelle gewählte Spiralreibahle übertreffen.
Auch „bessere Oberfläche“ definieren. Optischer Glanz, gemessene Rauheit, Plateaucharakteristik und Dichtfunktion sind unterschiedliche Anforderungen. In einer menschlich geprüften Diskussion über Reiboberflächen wurde die Diagnose von Drehzahl/Vorschub auf Rundlauf, Aufmaß, Schmierung, Werkzeugzustand, Ausdrehstabilität und die Eignung von Honen für eine hydraulische Dichtfläche erweitert. Nutform allein beantwortete die Funktionsanforderung nicht.
Fehler vor der Geometrieänderung zuordnen:
- gesamte Bohrung zu groß: Messung, Werkzeugmaß, Rundlauf, Ausrichtung und Schneidenzustand prüfen;
- aufgeweiteter Eintritt oder Eintrittsspuren: Anfahrt, Fase, Anschnitteingriff und Verweilzeit prüfen;
- Konizität oder tiefenabhängige Oberfläche: Vorbohrung, Spanansammlung, Kühlmittelzugang und Werkzeugbiegung vergleichen;
- Riefen: erneut geschnittene Späne, Rückzug und beschädigte Führungsfasen prüfen;
- Schaden an einer Unterbrechung: Stoßstelle, verbleibende Schneidenabstützung und Gratbildung untersuchen.
Nur dann zu spiral oder gerade wechseln, wenn Befunde einen durch Geometrie beeinflussbaren Mechanismus zeigen.
Auswahldaten vor der Werkzeuganfrage festlegen
Dem Hersteller Fertigdurchmesser und Toleranz, Tiefe und Durchgang/Sackloch, Grundfreiraum, alle Querbohrungen/Nuten, Werkstoffzustand, Vorbohrung und Aufmaß, Oberflächenanforderung, Maschine/Spindel, Halter und Rundlauffähigkeit, Kühlmittelzufuhr, Stückzahl sowie vorhandene Schäden mitteilen.
Dann Schneidrichtung, Drallrichtung, vorgesehene Spanrichtung, Anschnitt, Nutform, Schneidstoff, Maßtoleranz, Nutzlänge, Kühlmittelweg und Anwendungsdaten bestätigen lassen.
Die Auswahl an PCD-Reibahlen kann nach Festlegung dieser Angaben mögliche PCD-Familien aufzeigen. Das bestätigt weder die erforderliche Drallrichtung noch Maße, Lagerstatus oder Werkstoffeignung einer aufgeführten Familie. Vor der Programmierung Zeichnung und Anwendungsdaten bestätigen.
Wahl an einer kontrollierten Probebohrung nachweisen
Probebohrung mit vorgesehenem Werkstoff, Vorbohrung, Aufmaß, Maschine, Halter, Kühlmittel und Zyklus herstellen. Tatsächliche Schnittdaten und Overrides erfassen. Spanziel und in Nut, Grund oder fertiger Wand verbleibende Späne dokumentieren.
Durchmesser an Eintritt, Mitte und Austritt bzw. Grund messen, bei Bedarf in mehreren Richtungen. Konizität, Eintrittsaufweitung, Rundheit, Grate, Oberfläche und Unterbrechungsspuren prüfen. Spindellast, Geräusch und Schneidenzustand erfassen.
Beim Vergleich gerader und spiralförmiger Werkzeuge nur Werkzeugsystem und die für jede freigegebene Geometrie erforderlichen Schnittdaten ändern. Qualitätsplan konstant halten. Erfolgreich ist das Werkzeug mit wiederholbar akzeptierten Bohrungen, dauerhafter Spankontrolle und stabilem Schneidenzustand – nicht mit der komplizierteren Nut.
Fazit
Gerade Nuten genügen, wenn eine kontinuierliche, gut vorbereitete Bohrung stabile Spankontrolle sowie Maß-, Oberflächen- und Standzeitanforderungen erfüllt. Spiralnuten werden gewählt, wenn bestätigte Drallrichtung oder fortschreitender Eingriff ein konkret benanntes Durchgangs-, Sackloch- oder Unterbrechungsproblem lösen.
Auswählen, indem Sie dem Span folgen, das Merkmal definieren und die genaue Zeichnung bestätigen. Danach den Gesamtprozess nachweisen; Nutform allein ist niemals die Spezifikation der fertigen Bohrung.