










Ângulo de saída radial de uma fresa: definição e efeitos
O ângulo de saída radial de uma fresa descreve a orientação da face de saída numa secção transversal perpendicular ao eixo, no ponto local de corte. Os catálogos e índices de pesquisa abreviam por vezes o termo para ângulo de saída radial fresa. Nessa secção, o ângulo ajuda a explicar como a aresta entra no material, como se move a apara, que forças e potência o processo tende a exigir e quanto material suporta a cunha de corte.
Não é o ângulo de hélice, o de folga nem a profundidade radial de corte. Também não constitui uma avaliação completa do desempenho. Atua com o ângulo de saída axial, a geometria de posição, a preparação da aresta, o desenho da pastilha ou canal, o envolvimento e a rigidez do sistema máquina-ferramenta-peça.
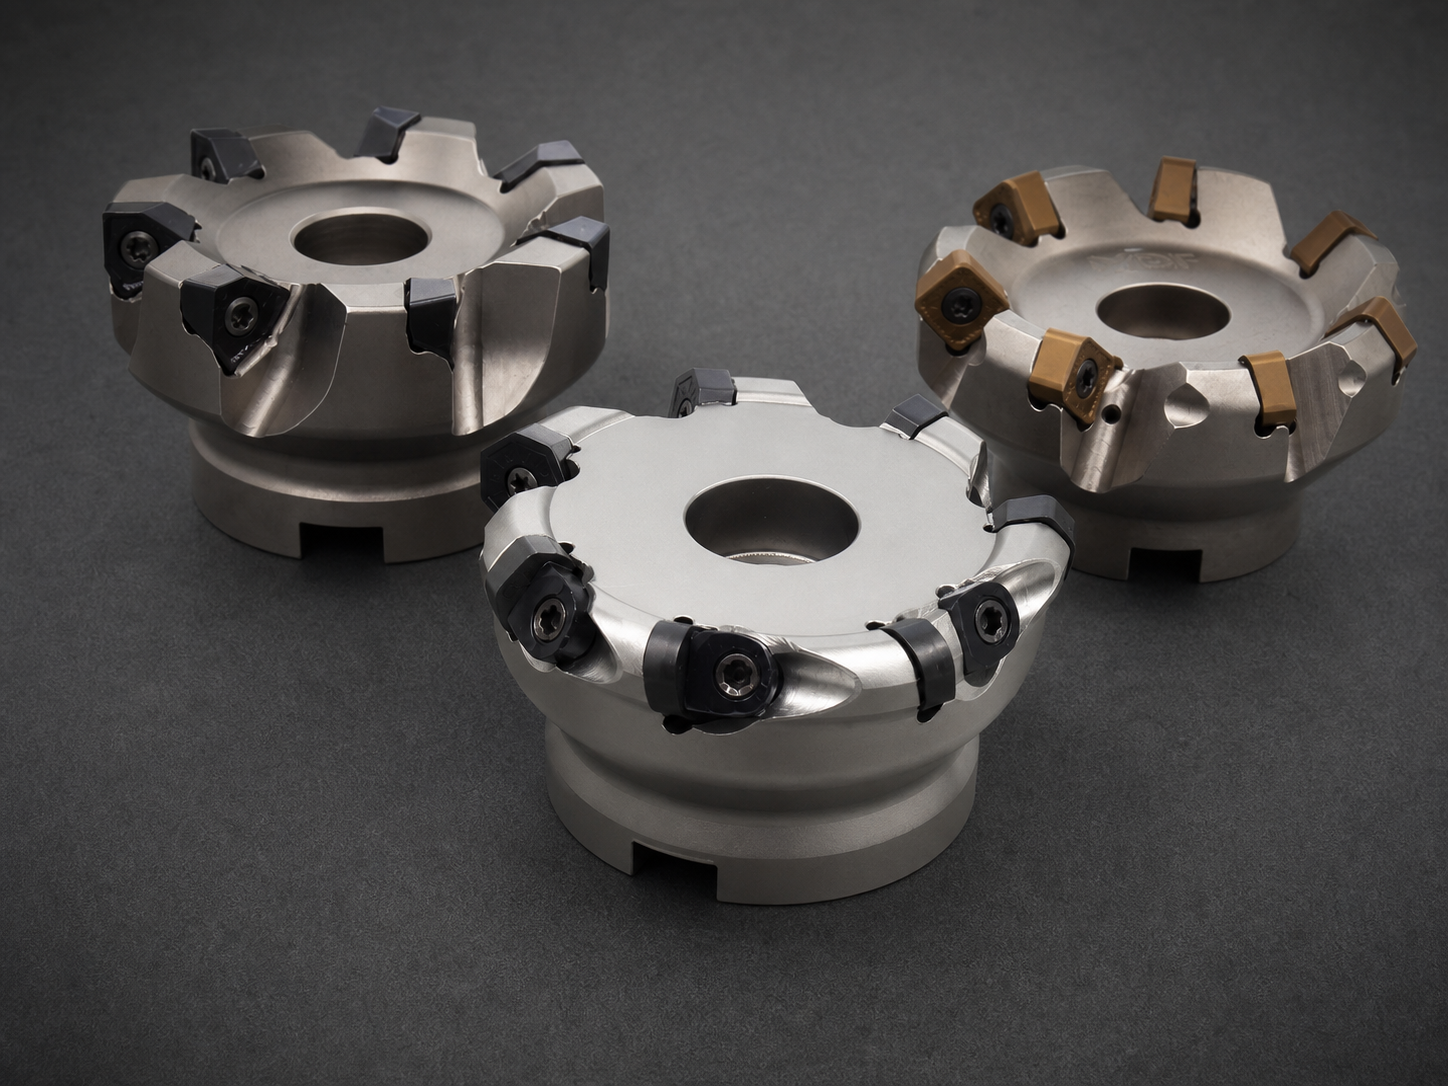
Visualizar a secção transversal
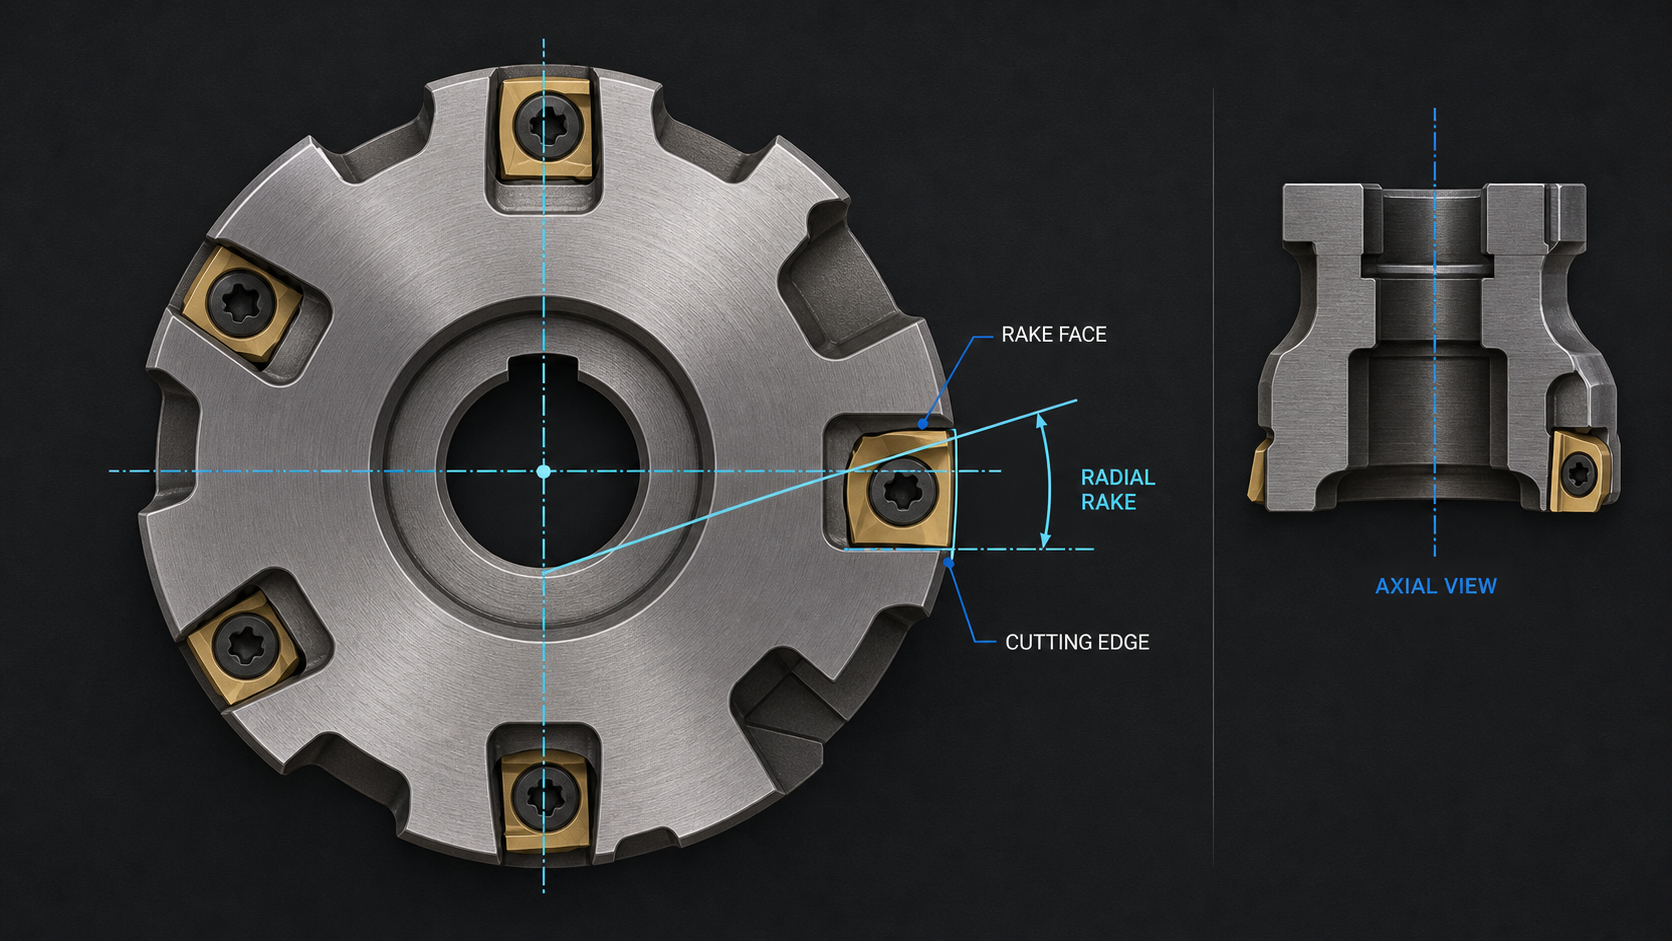
Imagine cortar a fresa com um plano perpendicular ao eixo no ponto onde trabalha a aresta periférica. Nessa secção, identifique três elementos:
- a aresta local de corte;
- a face de saída por onde escoa a apara;
- a referência radial utilizada pelo fabricante.
O ângulo entre a direção da face de saída e essa referência é o ângulo de saída radial segundo a convenção do fabricante. A construção exata da referência e o sinal positivo ou negativo devem provir do desenho ou especificação utilizados. Não combine valores de catálogos diferentes sem confirmar as respetivas convenções.
A expressão «no ponto local de corte» importa. Uma fresa helicoidal integral tem uma aresta tridimensional; uma fresa de pastilhas pode combinar inclinações radiais e axiais. A secção relevante deve atravessar a aresta em contacto. Uma fotografia oblíqua não preserva essa secção e pode aparentar uma inclinação maior ou menor.
Esta vista transversal dá ao ângulo radial uma função própria: descreve a componente da face em torno da circunferência. A geometria axial é avaliada noutra secção de referência e descreve a inclinação ao longo do eixo. Ambas podem atuar na mesma aresta, mas não são valores permutáveis.
Distinguir ângulo nominal e geometria efetiva de corte
Um valor nominal só é útil se for conhecida a característica física que representa. Perto da aresta, um arredondamento, uma faceta ou um chanfro podem alterar o contacto inicial antes de a apara atingir a face principal. O material de corte, a preparação e o desgaste podem alterar o comportamento local sem mudar o ângulo nominal.
A geometria «efetiva» descreve o que a fresa montada e em contacto apresenta à peça. Numa ferramenta integral contribuem a retificação do canal, a hélice, a preparação e os reafiamentos. Numa de pastilhas, o alojamento inclina a pastilha e a sua face superior e quebra-aparas acrescentam geometria própria. O ângulo radial efetivo nem sempre é evidente a partir de uma face plana ou categoria nominal.
Esta distinção evita um erro frequente: tomar a designação positiva ou negativa da pastilha como ângulo radial da fresa completa. O tipo de pastilha pode descrever uma característica, enquanto o corpo tem ângulos de assento radiais e axiais. Verifique a combinação corpo-pastilha como sistema.
Identificar o ângulo de saída radial efetivo em fresas integrais e de pastilhas
Numa fresa integral, comece pelo desenho em corte ou definição geométrica do fabricante. Localize a aresta periférica e a face do canal na secção indicada. Confirme se o valor publicado corresponde à aresta periférica, frontal ou a outra característica. Uma descrição de família pode não definir cada diâmetro, número de dentes ou geometria de aplicação.
Numa fresa de pastilhas, verifique alojamento, designação, orientação e quebra-aparas. Uma pastilha mecanicamente compatível não reproduz necessariamente a geometria prevista. Sujidade, alojamentos danificados ou estado incorreto do parafuso ou aperto podem alterar posição e distribuição de carga apesar de categorias nominais iguais.
Sem um ângulo verificado, não reconstrua um valor preciso a partir de uma fotografia de catálogo. Peça o desenho, use um método qualificado de inspeção ou medição, ou descreva o comportamento observado sem atribuir números sem suporte. As ferramentas integrais reafiadas também exigem especificação aprovada: alterações na face do canal podem mudar geometria efetiva, diâmetro e preparação simultaneamente.
Acompanhar as alterações na aresta
O ângulo radial altera a forma e o suporte da cunha no plano transversal. Em geral, uma geometria mais positiva favorece um corte mais livre, forças menores e melhor escoamento da apara; uma mais negativa conserva mais material atrás da aresta e aumenta o suporte. São tendências em condições equivalentes, não recomendações universais.
O efeito da força vai além da carga do fuso. Uma força maior pode aumentar a flexão da ferramenta, deslocamento da peça e exigências de fixação. Um corte mais livre pode ajudar uma montagem flexível, mas deixar menos suporte perante interrupções ou impactos. Classe, preparação, revestimento ou tratamento, carga de apara e envolvimento podem reforçar ou contrariar essas tendências.
Esse é o compromisso de resistência da aresta: a direção nominal altera o material que a suporta, mas a classe de metal duro, o arredondamento ou faceta, a cunha local, a interrupção e a distribuição de carga determinam a sua sobrevivência. Uma secção aparentemente robusta pode lascar com batimento ou vibração, enquanto uma mais viva permanece fiável num corte estável e bem carregado.
O escoamento também depende da forma do canal ou alojamento e do espaço disponível. Um ângulo que melhore o corte não resolve um canal obstruído, o recorte de aparas nem uma evacuação inadequada. Da mesma forma, uma aresta bem suportada pode falhar se o batimento concentrar a maior parte da carga num dente.
O acabamento resulta do processo completo. O ângulo radial pode influenciar forças, rebarbas, material aderente e comportamento da aresta, mas também intervêm batimento, fuso, alcance do porta-ferramentas, avanço por dente, trajetória, geometria axial e vibração. Uma alteração no acabamento é um indício a investigar, não prova de que apenas o ângulo esteja correto ou errado.
Considerar em conjunto os ângulos de saída radial e axial
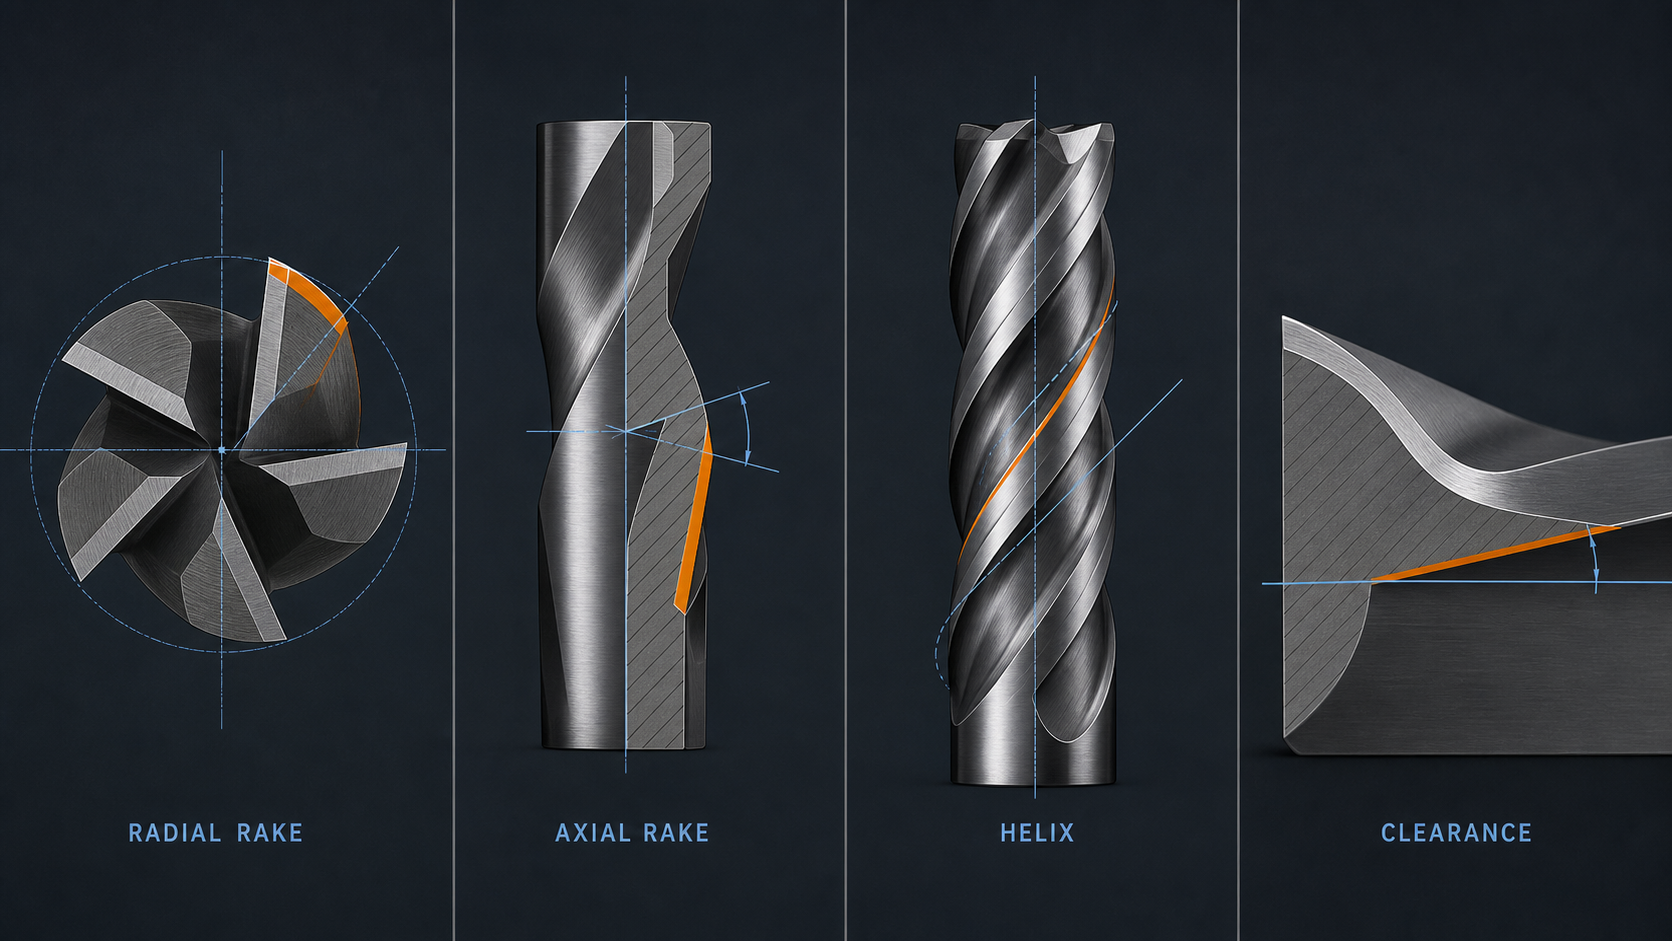
As fontes sobre facejamento mostram por que razão projetistas e responsáveis pela seleção consideram os dois ângulos em conjunto. Uma fresa pode combinar direções positivas e negativas nos dois planos para equilibrar corte tangencial, direção da força axial, suporte, escoamento, potência e superfície. O par descreve melhor a ação do conjunto do que cada ângulo isolado.
Nem todas as combinações de facejamento se transferem para uma fresa integral. As fresas de facejar usam frequentemente pastilhas, alojamentos e ângulos de posição diferentes dos das integrais helicoidais. A lição transferível é estrutural: indicar ambas as componentes e a geometria montada antes de prever forças ou aparas.
Nas fresas de topo, a hélice pode redirecionar a força e fazer os efeitos axiais e radiais parecerem acoplados. Contudo, não substitui uma especificação publicada do ângulo de saída axial ou radial. Use as definições do fabricante em vez de deduzir um ângulo a partir de outro.
Não confundir o ângulo de saída radial com termos próximos
O ângulo de saída axial descreve a inclinação da face numa secção axial que atravessa o eixo e a aresta local. Influencia a componente axial do corte e do movimento da apara.
O ângulo de hélice descreve a espiral do canal relativamente ao eixo. Afeta a sequência de contacto, a direção da força e o transporte de aparas, mas não define por si só a inclinação da face na secção transversal.
O ângulo de folga situa-se atrás da aresta e impede que o flanco roce na superfície recém-maquinada. O ângulo de saída radial está no lado por onde escoa a apara.
O ângulo de posição ou de aproximação descreve como a aresta se aproxima da peça e altera a forma da apara e a direção da força. Pode alterar o resultado da escolha de um ângulo de saída, mas não é o ângulo de saída radial.
O envolvimento radial ou profundidade radial de corte é a largura de contacto da fresa com a peça. É um parâmetro de operação, não um ângulo retificado. Partilharem a palavra «radial» não os torna a mesma grandeza.
A preparação da aresta altera o raio imediato da aresta, o arredondamento ou a faceta. Pode dominar o contacto inicial mesmo sem alterar o ângulo nominal atrás dela.
Reconhecer quando o desenho é insuficiente
Não considere comparáveis as especificações se faltar plano de referência, convenção de sinal ou aresta em contacto. O mesmo se aplica quando uma fonte descreve apenas a pastilha e outra o conjunto, ou quando se comparam uma ferramenta integral e um corpo de pastilhas apenas pela designação positiva ou negativa.
Uma ficha apenas com fotografia não basta para afirmar um valor numérico. Também não basta uma página de família sem confirmar variações por diâmetro ou número de dentes. Um reafiamento, alojamento danificado, pastilha incorreta ou desgaste podem tornar o desenho original incompleto para a ferramenta montada.
Nesses casos, obtenha informação do modelo ou qualifique a ferramenta real. Não preencha a lacuna com uma tabela genérica. O conjunto de evidências deste artigo não contém um desenho SCT verificado do ângulo radial para um modelo específico nem um intervalo universal de caráter normativo; por isso não é fornecida recomendação numérica.
Usar o ângulo de saída radial como mais um dado verificado
A gama de fresas de metal duro pode ajudar a localizar famílias candidatas, mas não comprova um valor específico do ângulo radial. O desenho da referência exata e os dados de aplicação continuam a ser a fonte de geometria e condições de corte.
Interprete o ângulo radial no contexto completo da aplicação: construção, material e dureza, carepa ou interrupção, desbaste ou acabamento, envolvimento radial e axial, alcance, potência, estado do fuso e porta-ferramentas, batimento, rigidez da fixação e peça, espaço para aparas, refrigerante ou ar, tolerância e acabamento pretendido.
Se a força ou flexão forem limitantes, a direção do ângulo radial é um dado geométrico a avaliar com o fabricante. Se o dano no corte interrompido for limitante, importam o suporte da cunha e a preparação. Se houver acumulação de aparas, volume do canal, trajetória e evacuação podem importar mais do que uma pequena alteração angular.
Documente por que razão o ângulo importa nesta operação. «Positivo» ou «negativo» não é uma razão por si só. Uma seleção utilizável liga a geometria à limitação observada e identifica as variáveis a manter constantes.
Verificar o efeito da geometria durante o corte
Qualifique a ferramenta exata, não o ângulo abstrato. Registe fabricante e referência, geometria radial e axial publicada, construção integral ou de pastilhas, combinação pastilha/corpo, preparação, diâmetro, alcance, porta-ferramentas e batimento medido. Registe estado do material, RPM, avanço por dente, envolvimento, trajetória e evacuação.
Inspecione depois a tendência de carga do fuso, som, aparas, rebarbas, superfície, dimensões, material aderente e cada aresta. Uma geometria escolhida para reduzir a força deve reduzir o sintoma associado sem desgaste nem dano inaceitáveis. Uma escolhida pelo suporte deve melhorar a sobrevivência sem causar carga instável, flexão ou problemas de aparas.
Valide apenas a janela de condições demonstrada. Se mudarem pastilha, corpo, reafiamento, alcance, material, envolvimento ou fixação, reveja a interpretação. O ângulo de saída radial é um termo preciso e útil quando se conhecem a secção e a convenção; sem elas, é apenas uma designação.