










Ángulo de desprendimiento radial de una fresa: definición y efectos
El ángulo de desprendimiento radial de una fresa describe la orientación de la cara de desprendimiento en una sección transversal perpendicular al eje, en el punto local de corte. Los catálogos e índices de búsqueda a veces abrevian el término como ángulo de desprendimiento radial fresa. En esa sección, el ángulo ayuda a explicar cómo entra el filo en el material, cómo se mueve la viruta, qué fuerzas y potencia suele exigir el proceso y cuánto material sostiene la cuña de corte.
No es el ángulo de hélice, el de incidencia ni la profundidad radial de corte. Tampoco es una valoración completa del rendimiento. Actúa junto con el desprendimiento axial, la geometría de posición, la preparación del filo, el diseño de plaquita o canal, el contacto y la rigidez del sistema máquina-herramienta-pieza.
Visualizar la sección transversal
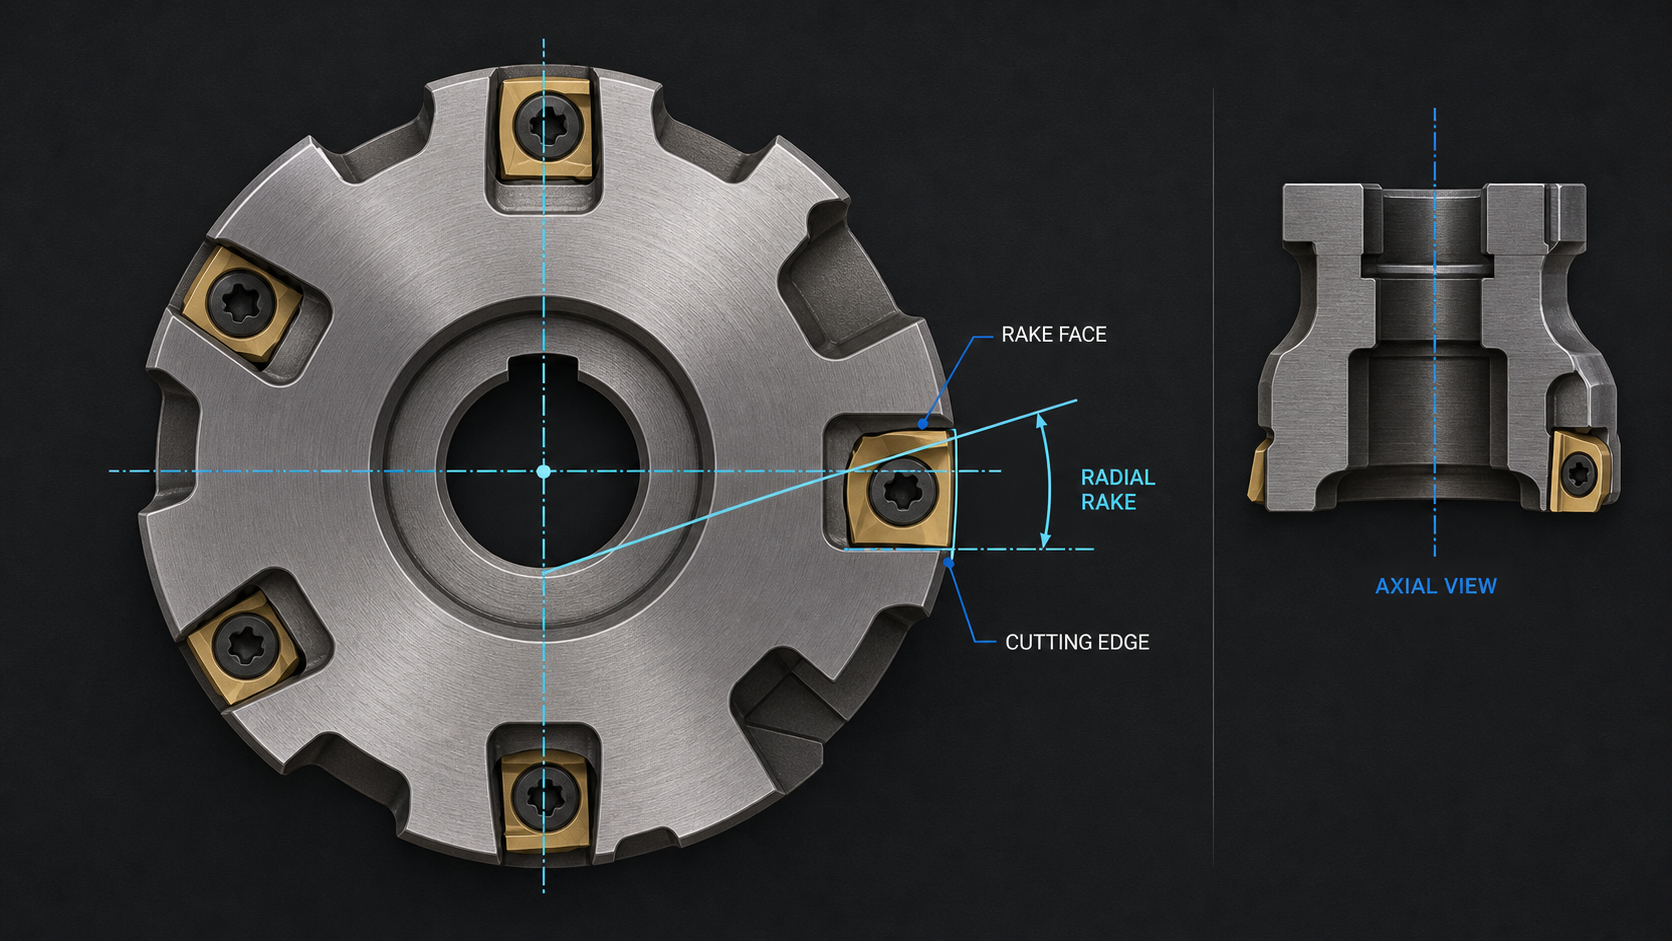
Imagine cortar la fresa con un plano perpendicular a su eje en el punto donde trabaja el filo periférico. En esa sección, identifique tres elementos:
- el filo local de corte;
- la cara de desprendimiento por la que fluye la viruta;
- la referencia radial utilizada por el fabricante.
El ángulo entre la dirección de la cara de desprendimiento y esa referencia es el desprendimiento radial según la convención del fabricante. La construcción exacta de la referencia y el signo positivo o negativo deben proceder del plano o especificación utilizados. No combine valores de distintos catálogos sin confirmar sus convenciones.
La expresión «en el punto local de corte» importa. Una fresa helicoidal integral tiene un filo tridimensional; una de plaquitas puede combinar inclinaciones radiales y axiales. La sección pertinente debe pasar por el filo en contacto. Una fotografía oblicua no conserva esa sección y puede aparentar una inclinación mayor o menor.
Esta vista transversal da al desprendimiento radial una función propia: describe la componente de la cara alrededor de la circunferencia. La geometría axial se evalúa en otra sección de referencia y describe la inclinación a lo largo del eje. Ambas pueden actuar en el mismo filo, pero no son valores intercambiables.
Distinguir ángulo nominal y geometría efectiva de corte
Un valor nominal solo resulta útil si se conoce la característica física que representa. Cerca del filo, un redondeo, una faceta o un chaflán pueden modificar el contacto inicial antes de que la viruta alcance la cara principal. El material de corte, la preparación y el desgaste pueden cambiar el comportamiento local sin cambiar el ángulo nominal.
La geometría «efectiva» describe lo que presenta a la pieza la fresa montada y en contacto. En una integral influyen el rectificado del canal, la hélice, la preparación y los reafilados. En una de plaquitas, el alojamiento inclina la plaquita y su cara superior y rompevirutas aportan geometría propia. El desprendimiento radial efectivo no siempre resulta evidente a partir de una cara plana o categoría nominal.
Esta distinción evita un error frecuente: tomar la etiqueta positiva o negativa de la plaquita como desprendimiento radial de la fresa completa. El tipo de plaquita puede describir una característica, mientras el cuerpo tiene ángulos de asiento radiales y axiales. Verifique la combinación cuerpo-plaquita como sistema.
Identificar el desprendimiento radial efectivo en fresas integrales y de plaquitas
En una fresa integral, parta del plano seccionado o declaración geométrica del fabricante. Localice el filo periférico y la cara del canal en la sección indicada. Confirme si el valor publicado corresponde al filo periférico, frontal u otra característica. Una descripción de familia puede no definir cada diámetro, número de labios o geometría de aplicación.
En una fresa de plaquitas, verifique alojamiento, designación, orientación y rompevirutas. Una plaquita compatible mecánicamente no reproduce necesariamente la geometría prevista. Suciedad, alojamientos dañados o un estado incorrecto de tornillo o sujeción pueden alterar posición y reparto de carga aunque coincidan las categorías nominales.
Sin un ángulo verificado, no reconstruya un valor preciso a partir de una foto de catálogo. Solicite el plano, use un método cualificado de inspección o medición, o describa el comportamiento observado sin asignar cifras sin respaldo. Las herramientas integrales reafiladas también requieren una especificación aprobada: los cambios en la cara del canal pueden alterar geometría efectiva, diámetro y preparación a la vez.
Seguir los cambios en el filo
El desprendimiento radial cambia la forma y el soporte de la cuña en el plano transversal. En general, una geometría más positiva favorece un cizallamiento más libre, menor fuerza y mejor movimiento de viruta; una más negativa conserva más material detrás del filo y aumenta su soporte. Son tendencias con condiciones equivalentes, no recomendaciones universales.
El efecto de la fuerza va más allá de la carga del husillo. Una fuerza mayor puede aumentar flexión de herramienta, desplazamiento de pieza y exigencias de sujeción. Un corte más libre puede ayudar a un montaje flexible, pero dejar menos soporte ante interrupciones o impactos. Calidad, preparación, recubrimiento o tratamiento, carga de viruta y contacto pueden reforzar o contrarrestar estas tendencias.
Ese es el compromiso de resistencia del filo: la dirección nominal cambia el material que lo respalda, pero la calidad de metal duro, el redondeo o faceta, la cuña local, la interrupción y el reparto de carga determinan su supervivencia. Una sección aparentemente fuerte puede astillarse por descentramiento o vibración, mientras una más afilada permanece fiable en un corte estable y bien cargado.
El flujo también depende de la forma del canal o alojamiento y del espacio disponible. Un ángulo que mejore el cizallamiento no resuelve un canal bloqueado, el recorte de virutas ni una evacuación inadecuada. Asimismo, un filo bien respaldado puede fallar si el descentramiento hace que un diente soporte casi toda la carga.
El acabado resulta del proceso completo. El desprendimiento radial puede influir en fuerzas, rebabas, material adherido y comportamiento del filo, pero también intervienen descentramiento, husillo, alcance del portaherramientas, avance por diente, trayectoria, geometría axial y vibración. Un cambio de acabado es un indicio que investigar, no prueba de que solo el ángulo sea correcto o incorrecto.
Considerar juntos el desprendimiento radial y axial
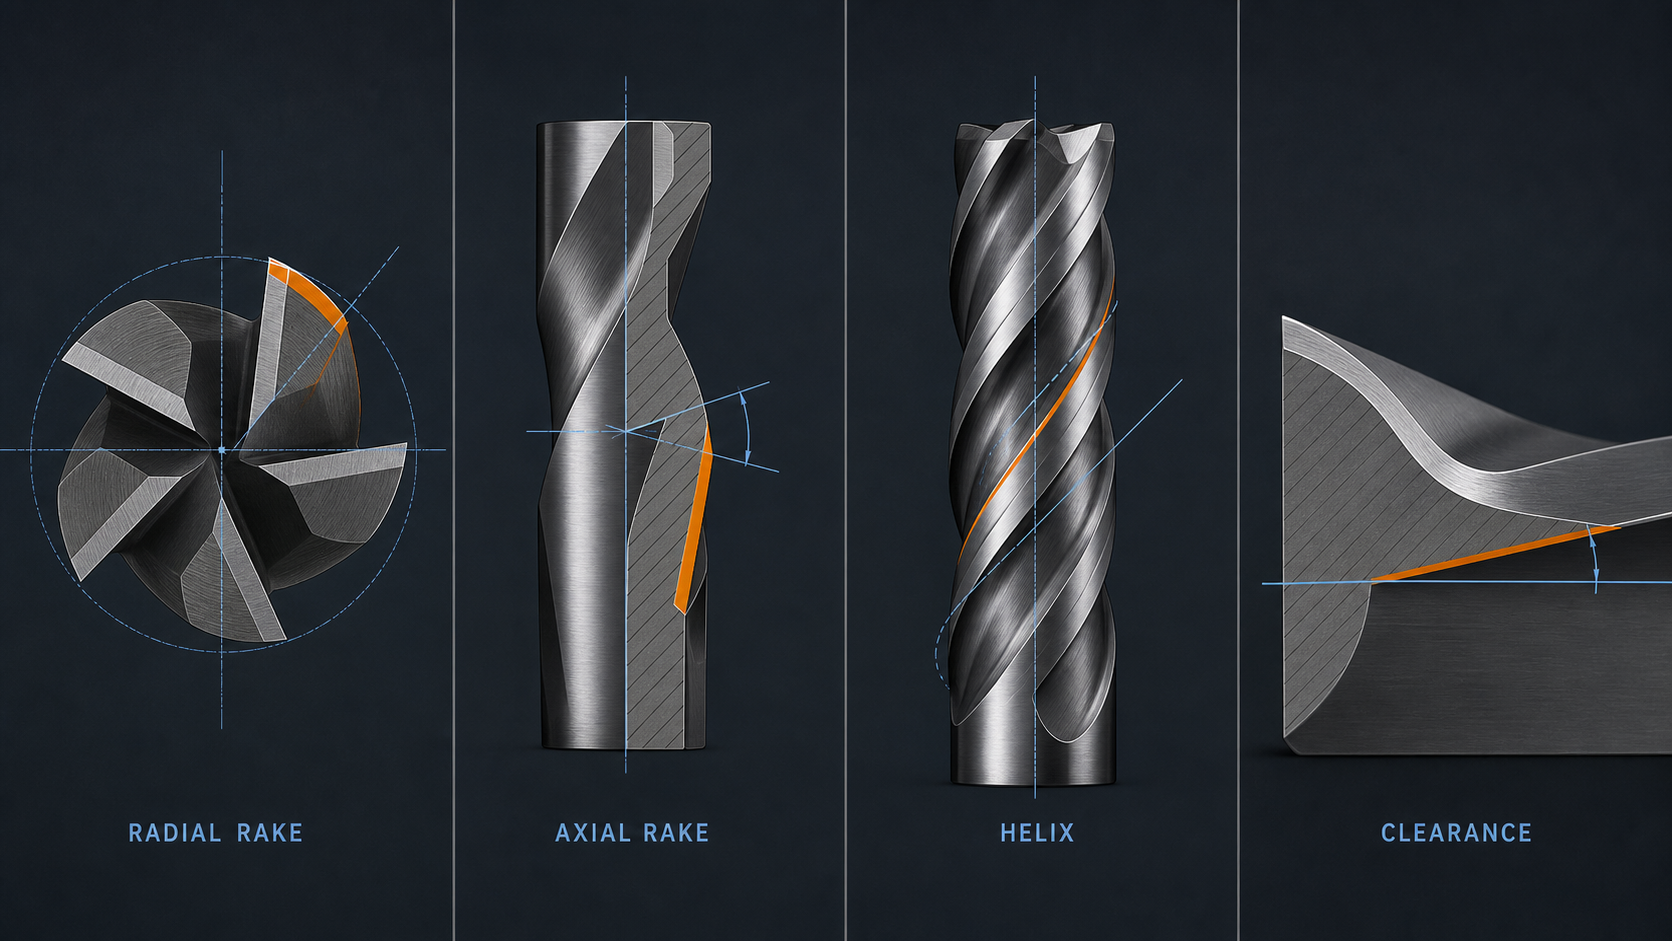
Las fuentes sobre planeado muestran por qué diseñadores y seleccionadores consideran juntos ambos ángulos. Una fresa puede combinar direcciones positivas y negativas en los dos planos para equilibrar corte tangencial, dirección de fuerza axial, soporte, flujo de viruta, potencia y superficie. El par describe mejor la acción del conjunto que cada ángulo aislado.
No toda combinación de planeado se traslada a una fresa integral. Las fresas de planear suelen tener plaquitas, alojamientos y ángulos de posición distintos de las integrales helicoidales. La enseñanza transferible es estructural: especificar ambas componentes y la geometría montada antes de predecir fuerzas o virutas.
En fresas de extremo, la hélice puede redirigir la fuerza y hacer que los efectos axiales y radiales parezcan acoplados. Aun así, no sustituye una especificación publicada de desprendimiento axial o radial. Use las definiciones del fabricante en lugar de deducir un ángulo de otro.
No confundir el desprendimiento radial con términos próximos
El ángulo de desprendimiento axial describe la inclinación de la cara en una sección axial que pasa por el eje y el filo local. Influye en la componente axial del corte y del movimiento de la viruta.
El ángulo de hélice describe la espiral del canal respecto al eje. Afecta al momento de contacto, la dirección de fuerza y el transporte de viruta, pero no define por sí solo la inclinación de la cara en la sección transversal.
El ángulo de incidencia o de alivio se encuentra detrás del filo e impide que el flanco roce la superficie recién mecanizada. El desprendimiento radial está en el lado por el que fluye la viruta.
El ángulo de posición o de aproximación describe cómo se aproxima el filo a la pieza y cambia la forma de viruta y la dirección de fuerza. Puede alterar el resultado de elegir un desprendimiento, pero no es el desprendimiento radial.
El contacto radial o profundidad radial de corte es la anchura de contacto de la fresa con la pieza. Es un parámetro de operación, no un ángulo rectificado. Compartir la palabra «radial» no los convierte en la misma magnitud.
La preparación del filo cambia el radio inmediato del filo, su redondeo o faceta. Puede dominar el contacto inicial aunque el desprendimiento nominal posterior no cambie.
Reconocer cuándo el plano es insuficiente
No considere comparables las especificaciones si falta plano de referencia, convención de signo o filo en contacto. Tampoco si una fuente describe solo la plaquita y otra el conjunto, o si se comparan una integral y un cuerpo de plaquitas únicamente por una etiqueta positiva o negativa.
Una ficha con solo fotografía no basta para afirmar un valor numérico. Tampoco una página de familia sin confirmar variaciones por diámetro o número de labios. Un reafilado, alojamiento dañado, plaquita incorrecta o desgaste pueden dejar incompleto el plano original para la herramienta montada.
En esos casos, obtenga información del modelo o cualifique la herramienta real. No rellene el vacío con una tabla genérica. El expediente de evidencias de este artículo no contiene un plano SCT verificado del ángulo radial para un modelo concreto ni un intervalo universal de carácter normativo; por ello no se da una recomendación numérica.
Usar el desprendimiento radial como un dato verificado más
La gama de fresas de metal duro puede ayudar a localizar familias candidatas, pero no demuestra un valor concreto de desprendimiento radial. El plano de la referencia exacta y los datos de aplicación siguen siendo la fuente de geometría y condiciones de corte.
Interprete el desprendimiento radial dentro de la aplicación completa: construcción, material y dureza, cascarilla o interrupción, desbaste o acabado, contacto radial y axial, alcance, potencia, estado de husillo y portaherramientas, descentramiento, rigidez de sujeción y pieza, espacio de viruta, refrigerante o aire, tolerancia y acabado objetivo.
Si limitan la fuerza o la flexión, la dirección del desprendimiento radial es un dato geométrico que evaluar con el fabricante. Si limita el daño en corte interrumpido, importan soporte de cuña y preparación. Si limita el atasco de virutas, volumen del canal, trayectoria y evacuación pueden importar más que un pequeño cambio angular.
Documente por qué importa el ángulo en esta operación. «Positivo» o «negativo» no es una razón por sí sola. Una selección utilizable conecta geometría y limitación observada, e identifica las variables que deben mantenerse fijas.
Verificar el efecto de la geometría durante el corte
Cualifique la herramienta exacta, no el ángulo abstracto. Registre fabricante y referencia, geometría radial y axial publicada, construcción integral o de plaquitas, combinación plaquita/cuerpo, preparación, diámetro, alcance, portaherramientas y descentramiento medido. Registre estado del material, RPM, avance por diente, contacto, trayectoria y evacuación.
Inspeccione después tendencia de carga del husillo, sonido, virutas, rebabas, superficie, dimensiones, material adherido y cada filo. Una geometría elegida para reducir fuerza debe reducir el síntoma correspondiente sin desgaste ni daño inaceptables. Una elegida por soporte debe mejorar la supervivencia sin causar carga inestable, flexión ni problemas de viruta.
Libere únicamente la ventana de condiciones demostrada. Si cambian plaquita, cuerpo, reafilado, alcance, material, contacto o sujeción, revise la interpretación. El desprendimiento radial es un término preciso y útil cuando se conocen su sección y convención; sin ellas, solo es una etiqueta.