










Angle de coupe radial d’une fraise : définition et effets
L’angle de coupe radial d’une fraise décrit l’orientation de la face de coupe dans une section transversale perpendiculaire à son axe, au point de coupe local. Les catalogues et index de recherche abrègent parfois ce terme en angle de coupe radial fraise. Dans cette section, cet angle aide à expliquer l’entrée de l’arête dans la matière, le mouvement du copeau, les efforts et la puissance généralement nécessaires, ainsi que la quantité de matière soutenant le coin de coupe.
Il ne s’agit ni de l’angle d’hélice, ni de l’angle de dépouille, ni de la profondeur de passe radiale. Ce n’est pas non plus une évaluation complète des performances. Il agit avec l’angle de coupe axial, la géométrie d’attaque, la préparation d’arête, la conception de la plaquette ou de la goujure, l’engagement et la rigidité du système machine-outil-pièce.
Visualiser la section transversale
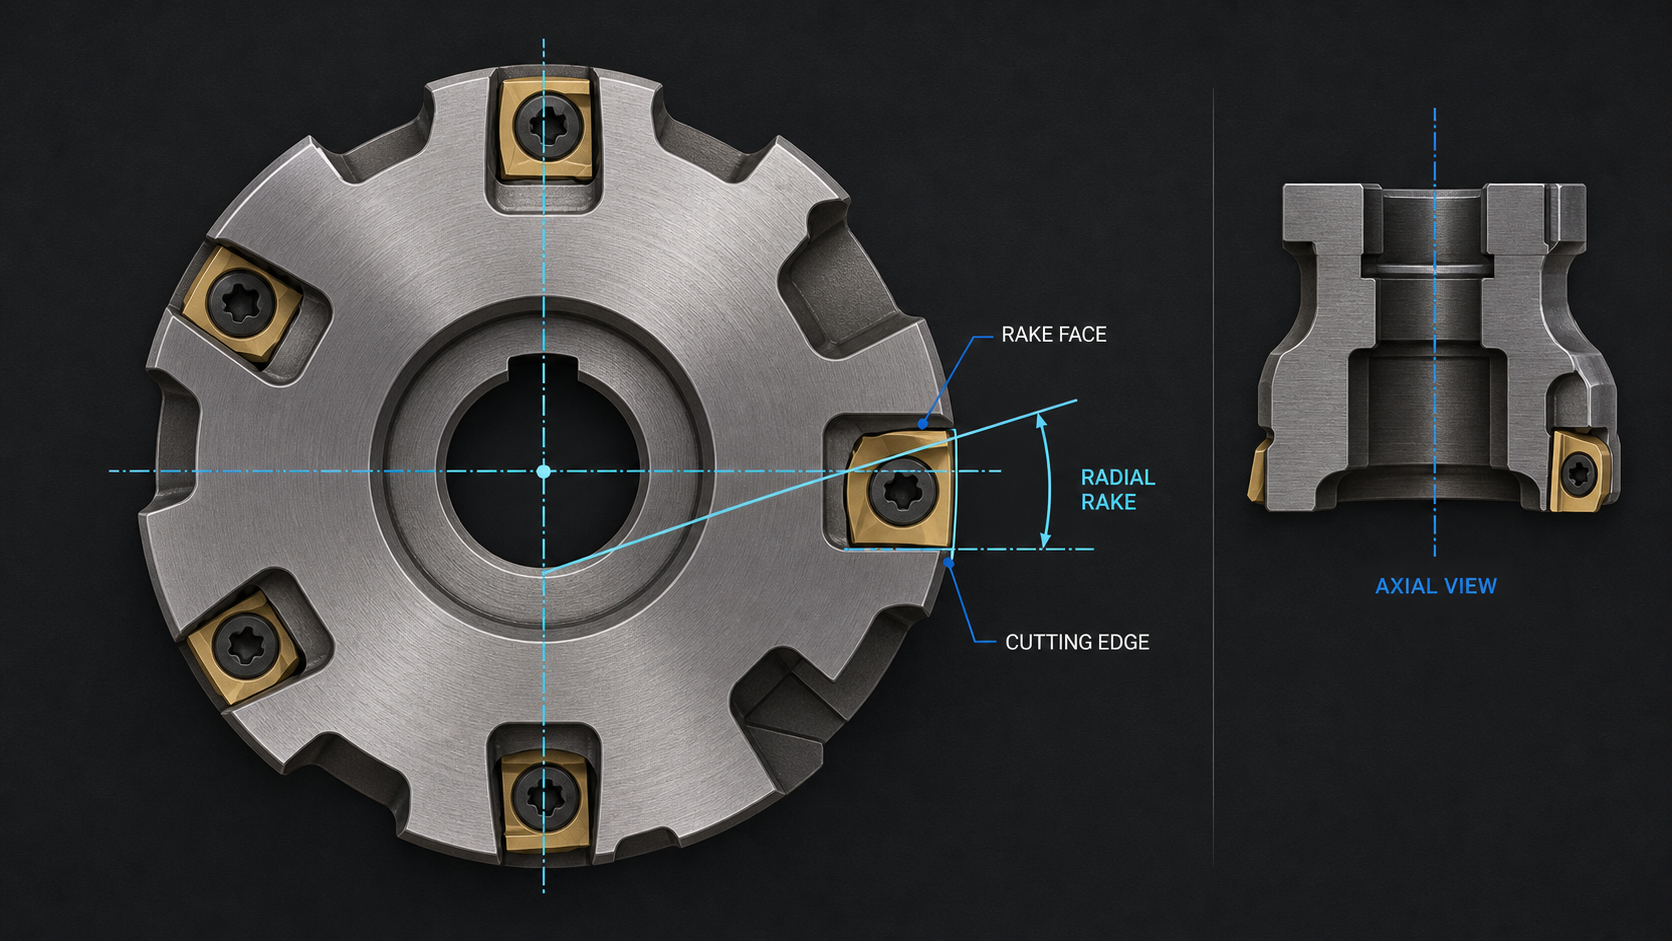
Imaginez une coupe de la fraise par un plan perpendiculaire à son axe au point où l’arête périphérique travaille. Dans cette section, identifiez trois éléments :
- l’arête de coupe locale ;
- la face de coupe sur laquelle s’écoule le copeau ;
- la référence radiale utilisée par le fabricant de l’outil.
L’angle entre la direction de la face de coupe et cette référence est l’angle radial selon la convention du fabricant. La construction exacte de la référence et la convention de signe doivent provenir du dessin ou de la spécification utilisés. Ne combinez pas les valeurs de catalogues différents avant d’avoir confirmé leurs conventions.
La précision « au point local de coupe » compte. Une fraise monobloc hélicoïdale possède une arête tridimensionnelle ; une fraise à plaquettes peut combiner des inclinaisons radiale et axiale. La section pertinente doit traverser l’arête engagée. Une photographie oblique ne conserve pas cette section et peut faire paraître une surface plus ou moins inclinée.
Cette vue transversale donne à l’angle radial un rôle distinct : elle décrit la composante de la face de coupe autour de la circonférence. La géométrie axiale est évaluée dans une autre section de référence et décrit l’inclinaison suivant l’axe. Les deux peuvent agir sur la même arête, mais leurs valeurs ne sont pas interchangeables.
Distinguer angle nominal et géométrie de coupe effective
Une valeur nominale n’est utile que si la caractéristique physique correspondante est connue. Près de l’arête, un arrondi, un méplat ou un chanfrein peut modifier le contact initial avant que le copeau atteigne la face principale. Le matériau de coupe, la préparation et l’usure peuvent donc changer le comportement local sans modifier l’angle nominal.
La géométrie « effective » décrit ce que présente à la pièce la fraise assemblée et engagée. Sur un outil monobloc, affûtage des goujures, hélice, préparation d’arête et réaffûtages y contribuent. Sur un outil à plaquettes, le logement incline la plaquette tandis que sa face supérieure et son brise-copeaux ajoutent leur géométrie. L’angle radial effectif ne se déduit pas forcément d’une face plate ou d’une catégorie nominale de plaquette.
Cette distinction évite une erreur fréquente : prendre l’étiquette positive ou négative d’une plaquette pour l’angle radial de la fraise complète. Le type de plaquette peut décrire une caractéristique, tandis que le corps possède des angles de siège radial et axial. Vérifiez l’association corps-plaquette comme un système.
Identifier l’angle radial effectif des fraises monoblocs et à plaquettes
Pour une fraise monobloc, partez du dessin en coupe ou de la définition géométrique du fabricant. Repérez l’arête périphérique et la face de goujure dans la section indiquée. Confirmez si la valeur publiée concerne l’arête périphérique, frontale ou une autre caractéristique. Une description de famille ne définit pas forcément chaque diamètre, nombre de dents ou géométrie d’application.
Pour une fraise à plaquettes, vérifiez logement, désignation, orientation et brise-copeaux. Une plaquette de remplacement mécaniquement compatible ne reproduit pas nécessairement la géométrie prévue. Saleté du siège, logement endommagé ou mauvais état de la vis ou du serrage peuvent modifier position et partage des charges malgré des catégories nominales identiques.
Sans angle vérifié, ne reconstituez pas une valeur précise à partir d’une photographie de catalogue. Demandez le dessin, utilisez une méthode qualifiée de contrôle ou de mesure d’outil, ou décrivez le comportement observé sans chiffre non étayé. Les outils monoblocs réaffûtés exigent aussi une spécification approuvée : la modification des goujures peut changer simultanément géométrie effective, diamètre et préparation d’arête.
Suivre les changements à l’arête
L’angle radial modifie la forme et le soutien du coin de coupe dans le plan transversal. En général, une géométrie plus positive favorise un cisaillement plus libre, des efforts réduits et un écoulement facilité ; une géométrie plus négative conserve davantage de matière derrière l’arête et renforce son soutien. Ce sont des tendances à conditions comparables, pas des recommandations universelles.
L’effet des efforts dépasse la charge de broche. Des efforts élevés peuvent accroître flexion de l’outil, déplacement de la pièce et exigences de bridage. Une coupe plus libre peut aider un montage souple, mais offrir moins de soutien aux interruptions ou chocs. Nuance, préparation d’arête, revêtement ou traitement, charge de copeau et engagement peuvent renforcer ou contrer ces tendances.
Voilà le compromis de résistance de l’arête : l’orientation nominale change la matière derrière l’arête, mais nuance de carbure, arrondi ou méplat, coin local, interruption et partage des charges déterminent sa tenue réelle. Une section apparemment robuste peut s’ébrécher sous faux-rond ou broutement, tandis qu’une section plus vive reste fiable en coupe stable et correctement chargée.
L’écoulement dépend aussi de la forme des goujures ou logements et de l’espace disponible. Un angle améliorant le cisaillement ne résout ni goujure obstruée, ni recoupe des copeaux, ni mauvaise évacuation. De même, une arête soutenue peut céder si le faux-rond fait porter l’essentiel de la charge à une seule dent.
L’état de surface résulte du procédé entier. L’angle radial peut influencer efforts, bavures, matière rapportée et comportement de l’arête, mais l’état de surface dépend aussi du faux-rond, de la broche, de la portée du porte-outil, de l’avance par dent, du trajet, de la géométrie axiale et des vibrations. Un changement constitue un indice à examiner, pas une preuve que l’angle seul est correct ou incorrect.
Lire ensemble les angles radial et axial
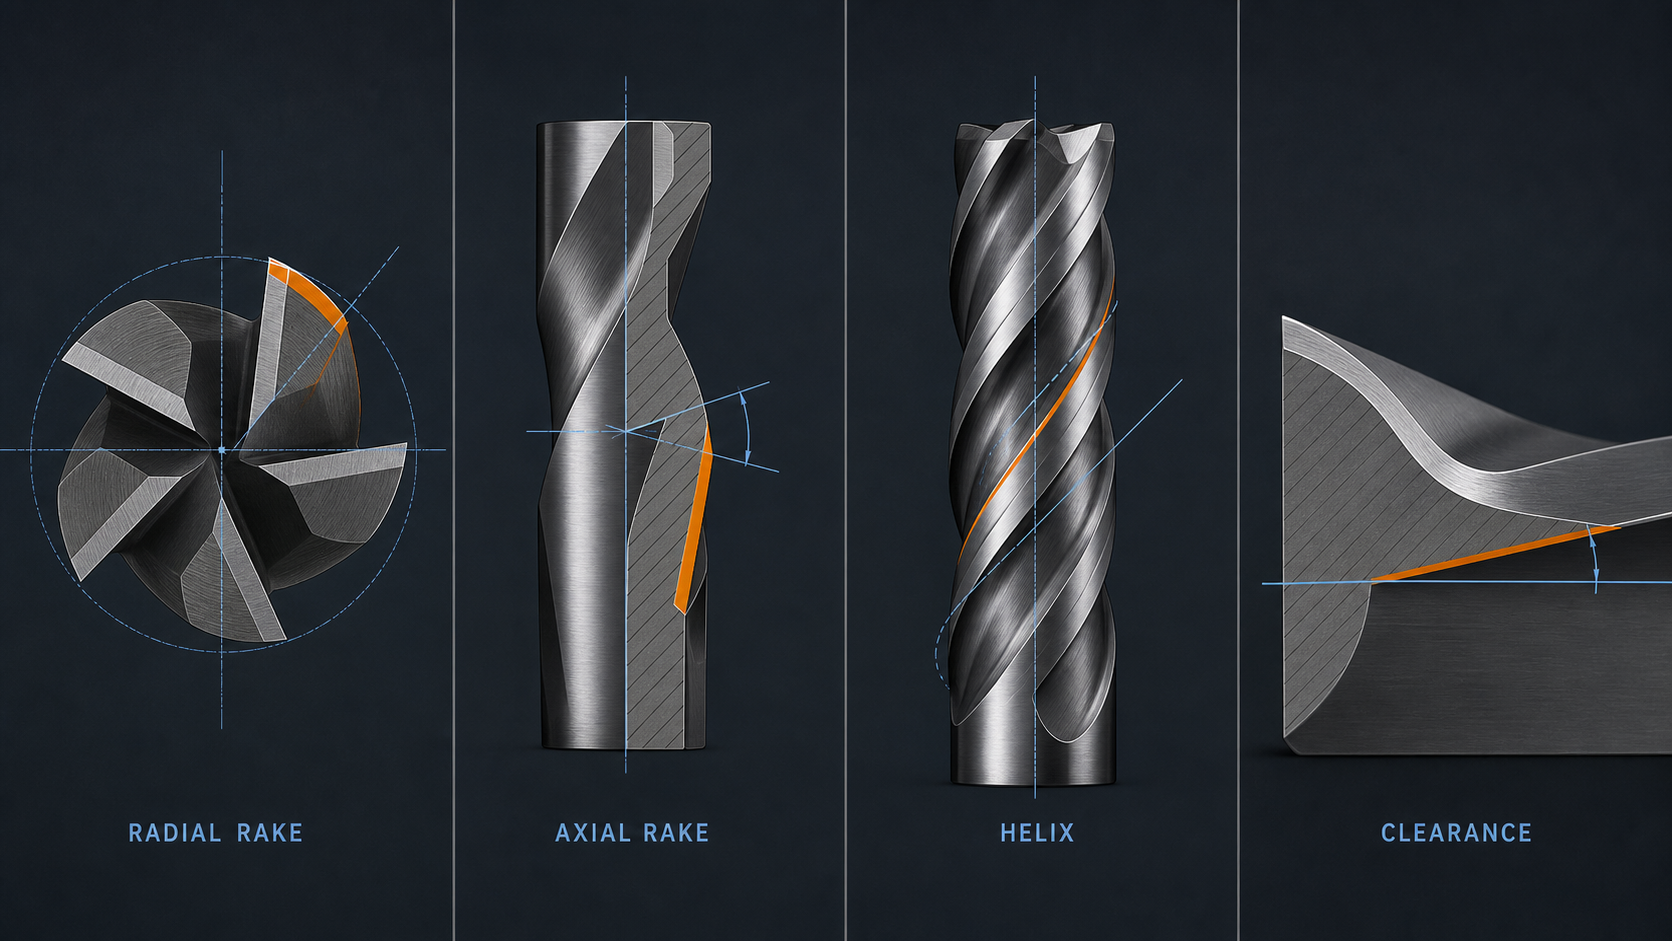
Les sources sur le surfaçage montrent pourquoi concepteurs et sélectionneurs associent angles radial et axial. Une fraise peut combiner des directions positives et négatives dans les deux plans pour équilibrer coupe tangentielle, direction de l’effort axial, soutien de l’arête, écoulement, puissance et comportement de surface. Le couple décrit mieux l’action assemblée que chaque angle isolé.
Toutes les combinaisons de surfaçage ne se transposent pas à une fraise monobloc. Les fraises à surfacer utilisent souvent plaquettes, logements et angles d’attaque différents des outils monoblocs hélicoïdaux. La leçon transférable est structurelle : préciser les deux composantes et la géométrie assemblée avant de prévoir efforts ou copeaux.
Sur les fraises en bout, l’hélice peut réorienter les efforts et faire paraître couplés les effets axiaux et radiaux. Elle ne remplace toutefois pas une spécification publiée d’angle de coupe axial ou radial. Utilisez les définitions du fabricant au lieu de déduire un angle d’un autre.
Ne pas confondre l’angle radial avec les termes voisins
L’angle de coupe axial décrit l’inclinaison de la face dans une section axiale passant par l’axe de la fraise et l’arête locale. Il influence la composante axiale de la coupe et du mouvement du copeau.
L’angle d’hélice décrit la spirale d’une goujure par rapport à l’axe de la fraise. Il agit sur la chronologie de l’engagement, la direction des efforts et le transport des copeaux, sans définir à lui seul l’inclinaison de la face dans la section transversale.
L’angle de dépouille se situe derrière l’arête et empêche la face de dépouille de frotter sur la surface fraîchement usinée. L’angle radial se trouve du côté où s’écoule le copeau.
L’angle d’attaque ou d’approche décrit l’approche de l’arête vers la pièce et modifie forme du copeau et direction des efforts. Il peut changer le résultat du choix d’un angle de coupe, mais n’est pas l’angle radial.
L’engagement radial ou profondeur de passe radiale est la largeur d’engagement de la fraise dans la pièce. Il s’agit d’un paramètre opératoire, pas d’un angle affûté. L’emploi commun du mot « radial » n’en fait pas la même grandeur.
La préparation des arêtes modifie le rayon immédiat de l’arête, son arrondi ou son méplat. Elle peut dominer le contact initial alors que l’angle nominal situé derrière reste inchangé.
Reconnaître les limites du dessin
Cessez de considérer les spécifications comme comparables si le plan de référence, la convention de signe ou l’arête engagée manque. Il en va de même si une source décrit la plaquette seule et l’autre la fraise assemblée, ou si l’on compare outil monobloc et corps à plaquettes uniquement par une étiquette positive ou négative.
Une fiche limitée à une photographie ne suffit pas pour annoncer une valeur numérique. Une page de famille sans confirmation des variations selon diamètre ou nombre de dents non plus. Réaffûtage, logement endommagé, mauvaise plaquette ou usure peuvent rendre le dessin initial incomplet pour l’outil actuellement monté.
Dans ces cas, obtenez des données propres au modèle ou qualifiez l’outil réel. Ne comblez pas le manque par un tableau générique. Le dossier de preuves de cet article ne contient ni dessin SCT vérifié au niveau du modèle pour l’angle radial, ni plage universelle assimilable à une norme ; aucune recommandation numérique n’est donc donnée.
Utiliser l’angle radial comme une donnée vérifiée parmi d’autres
La gamme de fraises en carbure peut aider à repérer des familles candidates, sans prouver une valeur particulière d’angle radial. Le dessin de la référence exacte et les données d’application restent la source pour la géométrie et les conditions de coupe.
Interprétez l’angle radial dans l’ensemble de l’application : construction de la fraise, matériau et dureté, calamine ou interruption, ébauche ou finition, engagements radial et axial, portée, puissance machine, état broche/porte-outil, faux-rond, rigidité du bridage et de la pièce, espace à copeaux, arrosage ou air, tolérance dimensionnelle et finition visée.
Si efforts ou flexion limitent le procédé, l’orientation radiale est un paramètre géométrique à évaluer avec l’outilleur. Si l’endommagement en coupe interrompue limite le procédé, soutien du coin et préparation d’arête deviennent importants. En cas de bourrage, volume des goujures, trajet et évacuation peuvent compter davantage qu’un faible changement d’angle.
Documentez pourquoi l’angle compte dans cette opération. « Positif » ou « négatif » ne constitue pas une raison en soi. Une justification exploitable relie géométrie et contrainte observée, et nomme les variables à maintenir constantes.
Vérifier l’effet de la géométrie en coupe
Qualifiez l’outil exact, pas l’angle abstrait. Consignez fabricant et référence, géométries radiale et axiale publiées, construction monobloc ou à plaquettes, association plaquette/corps, préparation d’arête, diamètre, portée, porte-outil et faux-rond mesuré. Notez état matière, RPM, avance par dent, engagement, trajectoire et évacuation.
Examinez ensuite évolution de la charge de broche, bruit, copeaux, bavures, surface, dimensions, matière rapportée et chaque arête. Une géométrie choisie pour réduire les efforts doit atténuer le symptôme associé sans usure ni dommage inacceptables. Une géométrie choisie pour le soutien doit améliorer la tenue sans engendrer charge instable, flexion ou problèmes de copeaux.
Ne validez que la fenêtre de conditions démontrée. Si plaquette, corps, réaffûtage, portée, matériau, engagement ou bridage change, revérifiez l’interprétation. L’angle radial est un terme géométrique précis et utile lorsque section et convention sont connues ; sinon, ce n’est qu’une étiquette.