










Radialer Spanwinkel eines Fräsers: Definition und Auswirkungen
Der radiale Spanwinkel eines Fräsers beschreibt die Ausrichtung der Spanfläche, betrachtet in einem Querschnitt senkrecht zur Werkzeugachse am jeweiligen Schneidenpunkt. In Katalogen und Suchindizes wird der Begriff mitunter verkürzt zu radialer Spanwinkel Fräser. In diesem Schnitt hilft der radiale Spanwinkel zu erklären, wie die Schneide in den Werkstoff eintritt, wie sich der Span bewegt, welche Schnittkräfte und Leistung tendenziell erforderlich sind und wie viel Material den Schneidkeil stützt.
Er ist weder Drallwinkel noch Freiwinkel oder radiale Schnitttiefe und auch keine vollständige Leistungsbewertung. Der radiale Spanwinkel wirkt mit axialem Spanwinkel, Einstellgeometrie, Schneidenpräparation, Wendeschneidplatten- oder Nutgestaltung, Eingriff und Steifigkeit des Systems aus Maschine, Werkzeug und Werkstück zusammen.
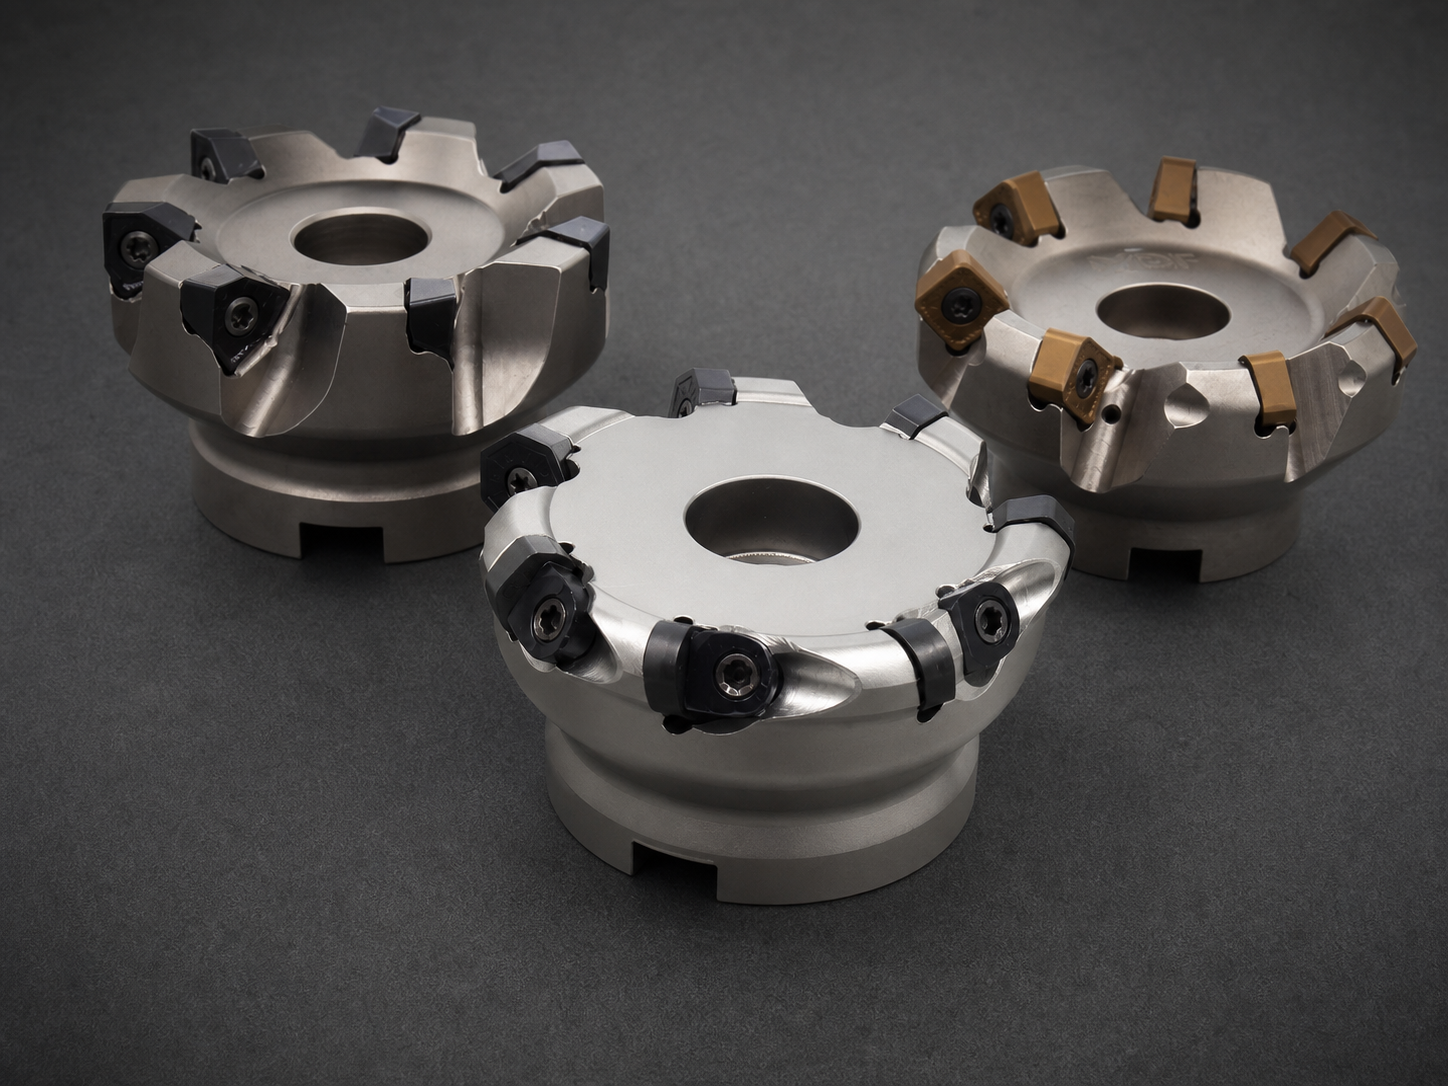
Den Querschnitt vorstellen
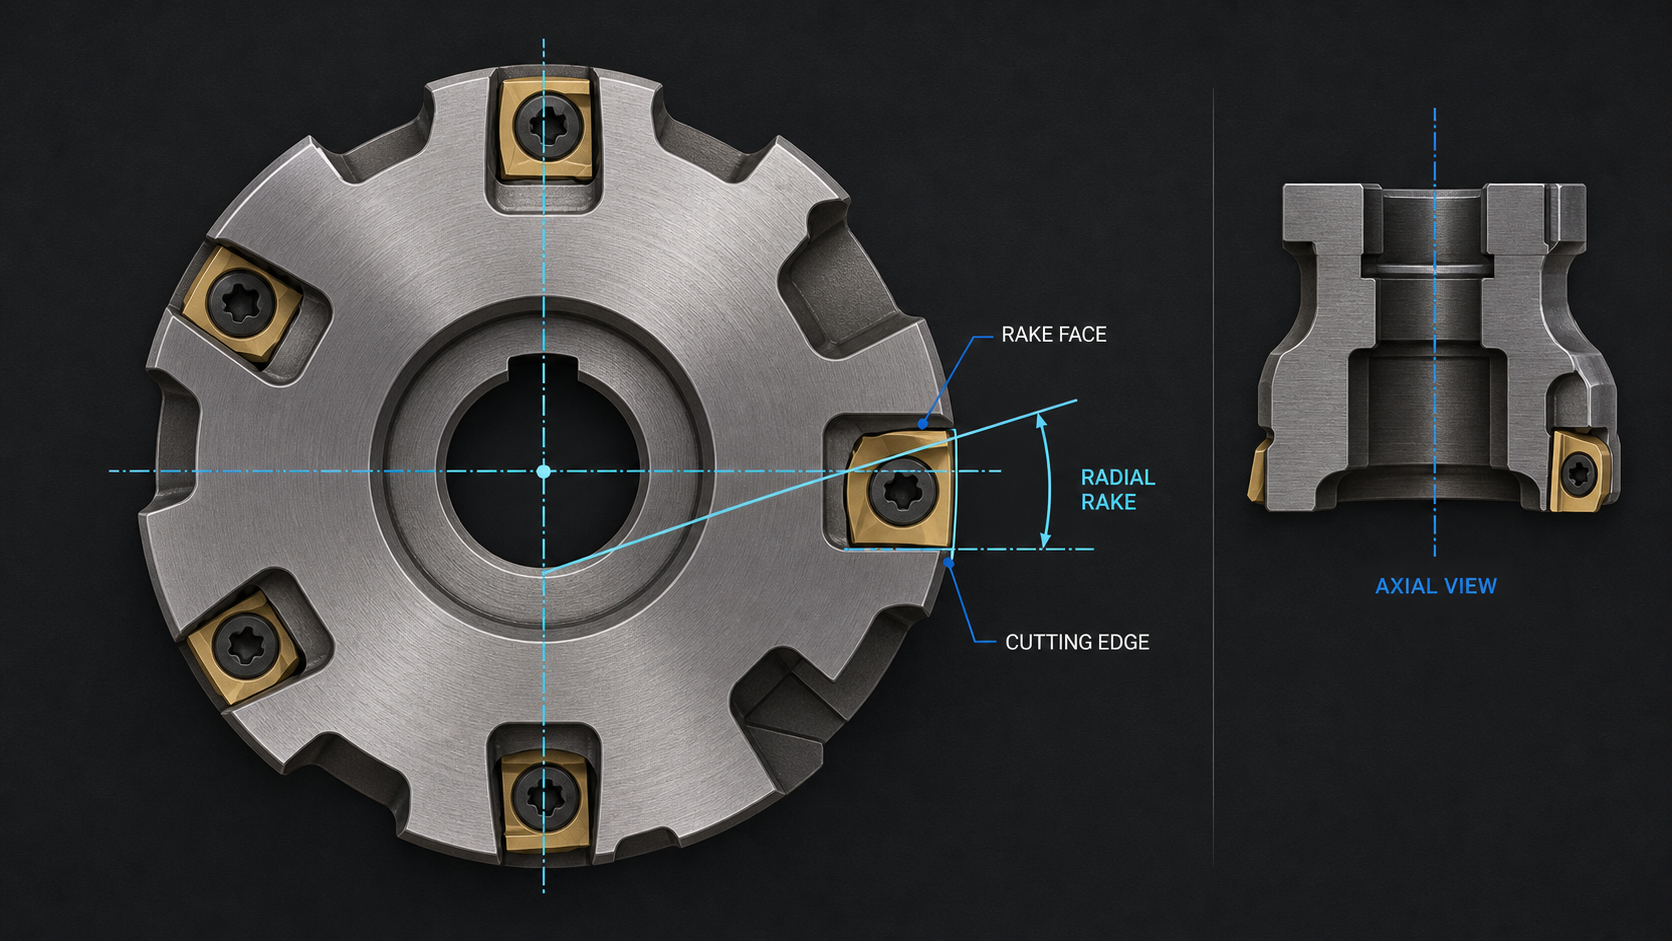
Stellen Sie sich einen Schnitt durch den Fräser senkrecht zu seiner Achse dort vor, wo die Umfangsschneide eingreift. Identifizieren Sie in diesem Querschnitt drei Dinge:
- die lokale Schneide;
- die Spanfläche, über die der Span abläuft;
- die vom Werkzeughersteller verwendete radiale Bezugslinie.
Der Winkel zwischen Spanflächenrichtung und dieser definierten Bezugslinie ist nach der Herstellerkonvention der radiale Spanwinkel. Die genaue Bezugskonstruktion und die Vorzeichenkonvention müssen aus der verwendeten Zeichnung oder Spezifikation stammen. Werte verschiedener Kataloge erst vergleichen, wenn ihre Bezugsregeln bestätigt sind.
„Am lokalen Schneidenpunkt“ ist entscheidend. Ein Vollschaftfräser mit Drall besitzt eine dreidimensionale Schneide; bei einem Wendeplattenfräser kann die Platte kombiniert radial und axial geneigt sein. Der relevante Schnitt muss durch die eingreifende Schneide verlaufen. Ein schräg aufgenommenes Foto bildet diesen Schnitt nicht ab und kann Flächen steiler oder flacher erscheinen lassen.
Diese Querschnittsansicht gibt dem radialen Spanwinkel eine eigene Bedeutung: Er beschreibt die Spanflächenkomponente am Fräserumfang. Die axiale Geometrie wird in einem anderen Bezugsschnitt bewertet und beschreibt die Flächenneigung entlang der Fräserachse. Beide können an derselben Schneide wirken, sind aber keine austauschbaren Zahlen.
Nennwinkel und wirksame Schneidengeometrie unterscheiden
Ein nominaler radialer Spanwinkel ist nur nützlich, wenn das zugrunde liegende physische Merkmal bekannt ist. Nahe der Schneide können Verrundung, Fase oder Schutzfase den Erstkontakt verändern, bevor der Span die größere Spanfläche erreicht. Schneidstoff, Schneidenpräparation und Verschleißzustand können daher das lokale Schnittverhalten auch bei unverändertem Nennwinkel verändern.
Die „wirksame“ Geometrie beschreibt, was der montierte Fräser im Eingriff dem Werkstück tatsächlich bietet. Beim Vollwerkzeug tragen Nutenschliff, Drall, Schneidenpräparation und frühere Nachschliffe dazu bei. Beim Wendeplattenwerkzeug neigt der Plattensitz die Platte; deren Oberseite und Spanbrecher liefern weitere Geometrieanteile. Aus einer ebenen Plattenoberseite oder nominalen Plattenkategorie ist der wirksame radiale Spanwinkel nicht unbedingt erkennbar.
Diese Unterscheidung verhindert einen häufigen Fehler: Die Bezeichnung positive oder negative Platte ist nicht mit dem radialen Spanwinkel des kompletten Fräsers gleichzusetzen. Die Plattenbauart kann ein einzelnes Merkmal beschreiben, während der Grundkörper radiale und axiale Sitzwinkel besitzt. Grundkörper und Platte als Gesamtsystem prüfen.
Wirksamen radialen Spanwinkel an Voll- und Wendeplattenfräsern bestimmen
Beim Vollschaftfräser mit der Schnittzeichnung oder Geometrieangabe des Herstellers beginnen. Umfangsschneide und Nutfläche im angegebenen Querschnitt lokalisieren. Bestätigen, ob der veröffentlichte Wert für Umfangsschneide, Stirnschneide oder ein anderes Merkmal gilt. Eine allgemeine Familienbeschreibung definiert nicht zwingend jeden Durchmesser, jede Schneidenzahl und jede Anwendungsgeometrie.
Beim Wendeplattenfräser Plattensitz, Plattenbezeichnung, Ausrichtung und Spanbrecher prüfen. Eine mechanisch passende Ersatzplatte reproduziert nicht zwangsläufig die vorgesehene Schneidengeometrie. Verschmutzte Sitze, beschädigte Taschen oder fehlerhafte Schrauben-/Klemmverhältnisse können Schneidenlage und Lastverteilung trotz gleicher nominaler Spanwinkelkategorie verändern.
Liegt kein geprüfter Winkel vor, keinen präzisen Wert aus einem Katalogfoto rekonstruieren. Zeichnung anfordern, ein qualifiziertes Prüf- oder Werkzeugmessverfahren verwenden oder das beobachtete Schnittverhalten ohne unbelegte Zahl beschreiben. Nachgeschliffene Vollwerkzeuge benötigen ebenfalls eine freigegebene Nachschliffspezifikation, weil Änderungen der Nutfläche wirksame Geometrie, Durchmesser und Schneidenpräparation zugleich verändern können.
Änderungen an der Schneide nachvollziehen
Der radiale Spanwinkel verändert Form und Abstützung des Schneidkeils im Querschnitt. Allgemein begünstigt eine positivere Geometrie leichteres Scheren mit geringeren Kräften und leichterem Spanfluss; eine negativere Geometrie erhält tendenziell mehr Material hinter der Schneide und erhöht deren Abstützung. Dies sind Tendenzen bei vergleichbaren Bedingungen, keine universellen Empfehlungen.
Die Kraftwirkung reicht über die Spindellast hinaus. Höhere Schnittkräfte können Werkzeugdurchbiegung, Werkstückverlagerung und Anforderungen an die Spannung erhöhen. Leichterer Schnitt kann einer nachgiebigen Einrichtung helfen, aber weniger Keilabstützung bei Unterbrechung oder Stoß bieten. Sorte, Schneidenpräparation, Beschichtung oder Oberflächenbehandlung, Spanlast und Eingriff können diese Tendenzen verstärken oder abschwächen.
Hier liegt der Zielkonflikt der Schneidenfestigkeit: Die nominale radiale Spanwinkelrichtung verändert das Material hinter der Schneide; Hartmetallsorte, Verrundung oder Fase, lokaler Keil, Schnittunterbrechung und Lastverteilung entscheiden jedoch über ihr tatsächliches Überleben. Ein kräftiger wirkender Querschnitt kann bei Rundlauffehler oder Rattern ausbrechen, während eine schärfere Schneide bei stabilem, richtig belastetem Schnitt zuverlässig bleibt.
Der Spanfluss hängt auch von Nut- oder Taschenform und verfügbarem Spanraum ab. Eine Spanwinkeländerung, die das Scheren verbessert, behebt keine verstopfte Nut, kein erneutes Zerspanen von Spänen und keine ungeeignete Abfuhr. Ebenso kann eine abgestützte Schneide versagen, wenn durch Rundlauffehler ein Zahn den größten Lastanteil trägt.
Die Oberflächengüte ist das Ergebnis des gesamten Prozesses. Der radiale Spanwinkel kann Schnittkräfte, Gratbildung, Materialanhaftung und Schneidenverhalten beeinflussen; die Oberfläche reagiert aber auch auf Rundlauf, Spindelzustand, Halterausladung, Zahnvorschub, Bahn, axiale Geometrie und Schwingungen. Eine Oberflächenänderung ist ein Untersuchungsbefund, kein Beweis, dass allein der Winkel richtig oder falsch ist.
Radialen und axialen Spanwinkel gemeinsam betrachten
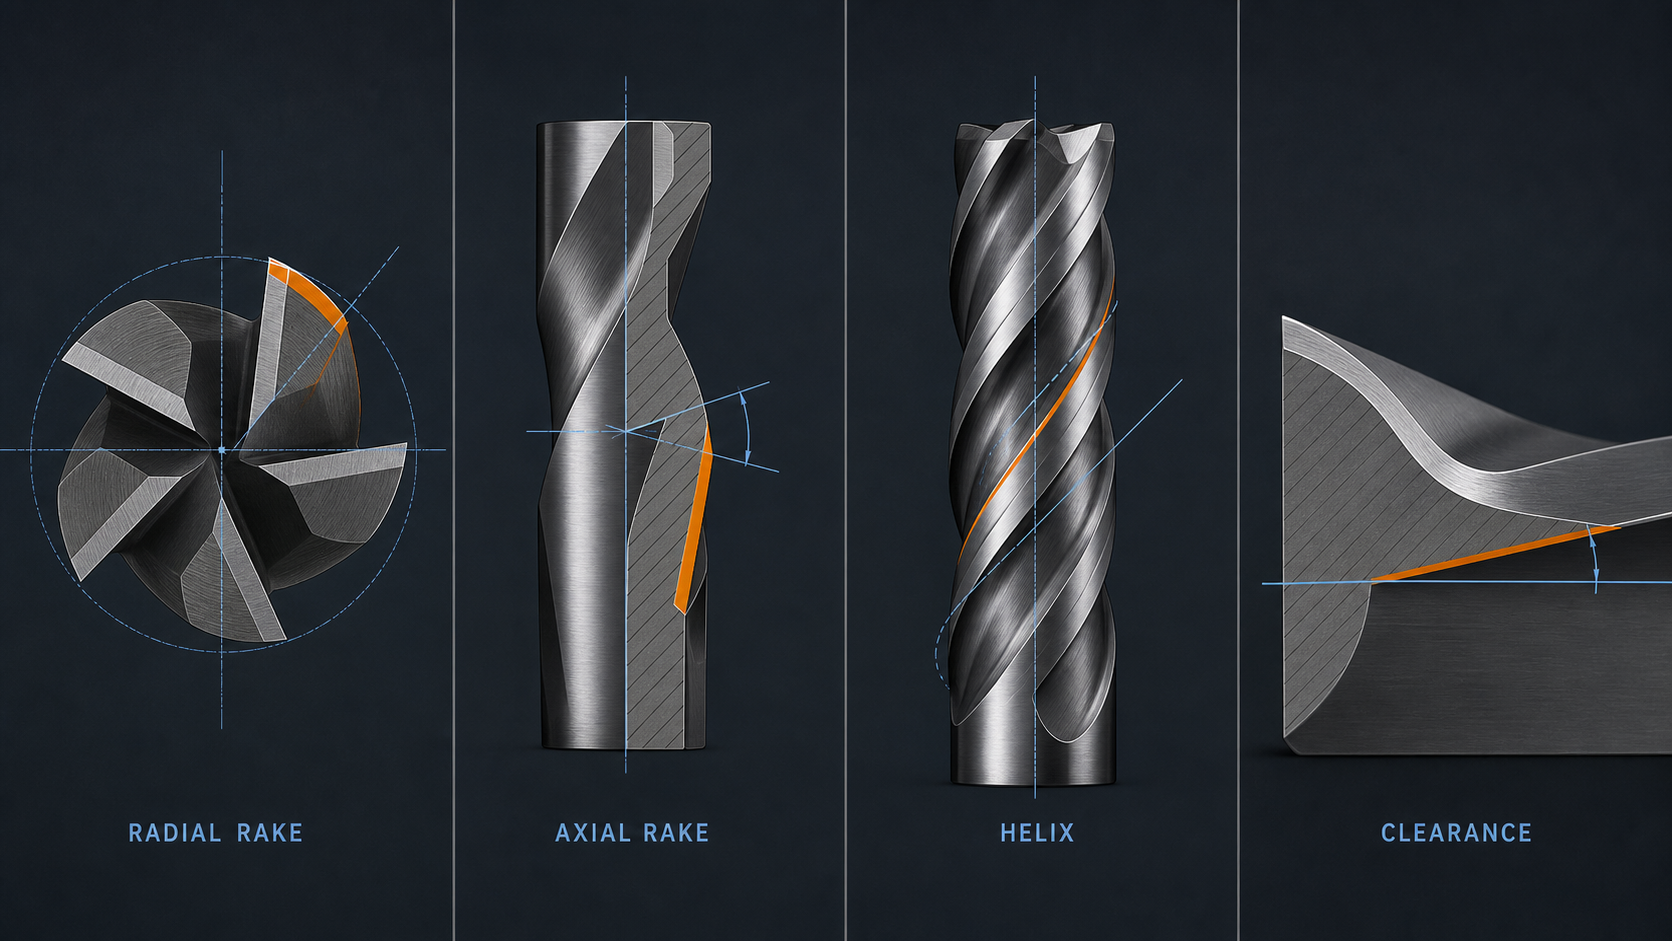
Quellen zum Planfräsen zeigen, warum Konstrukteure und Werkzeugauswähler radialen und axialen Spanwinkel gemeinsam betrachten. Ein Fräser kann positive und negative Richtungen in beiden Ebenen kombinieren, um tangentialen Schnitt, axiale Kraftrichtung, Schneidenabstützung, Spanfluss, Leistungsaufnahme und Oberflächenverhalten auszubalancieren. Das Winkelpaar beschreibt die montierte Schneidwirkung umfassender als jeder Winkel für sich.
Nicht jede Planfräskombination lässt sich auf einen Vollschaftfräser übertragen. Planfräser besitzen oft Wendeschneidplatten, Plattensitze und Einstellwinkel, die sich von Vollwerkzeugen mit Drall unterscheiden. Übertragbar ist das Vorgehen: Beide Koordinatenkomponenten und die montierte Geometrie angeben, bevor Kraft- oder Spanverhalten vorhergesagt werden.
Bei Schaftfräsern kann der Drall die Kraft umlenken und axiale sowie radiale Effekte gekoppelt erscheinen lassen. Dennoch ersetzt der Drallwinkel keine veröffentlichte axiale oder radiale Spanwinkelangabe. Herstellerdefinitionen verwenden, statt einen Winkel aus einem anderen abzuleiten.
Radialen Spanwinkel nicht mit ähnlichen Begriffen verwechseln
Der axiale Spanwinkel beschreibt die Flächenneigung in einem axialen Bezugsschnitt durch Werkzeugachse und lokale Schneide. Er beeinflusst die axiale Komponente des Schnitts und der Spanbewegung.
Der Drallwinkel beschreibt den spiralförmigen Verlauf einer Nut relativ zur Fräserachse. Er beeinflusst Eingriffsablauf, Kraftrichtung und Spantransport, gibt aber allein nicht die Neigung der Spanfläche im Querschnitt an.
Der Freiwinkel liegt hinter der Schneide und verhindert, dass die Freifläche an der frisch bearbeiteten Oberfläche reibt. Der radiale Spanwinkel liegt auf der Spanflussseite der Schneide.
Der Einstell- oder Anstellwinkel beschreibt, wie die Frässchneide an das Werkstück herantritt, und verändert Spanform und Kraftrichtung. Er kann das Ergebnis einer Spanwinkelwahl beeinflussen, ist aber nicht der radiale Spanwinkel.
Der radiale Eingriff oder die radiale Schnitttiefe ist die Eingriffsbreite des Fräsers im Werkstück. Sie ist ein Betriebsparameter, kein angeschliffener Winkel. Die gemeinsame Verwendung von „radial“ macht daraus nicht dieselbe Größe.
Die Schneidkantenpräparation verändert den unmittelbaren Schneidenradius, die Verrundung oder Fase. Sie kann den Erstkontakt dominieren, obwohl der nominale Spanwinkel dahinter unverändert bleibt.
Erkennen, wann die Zeichnung nicht ausreicht
Spezifikationen nicht als vergleichbar behandeln, wenn Bezugsebene, Vorzeichenkonvention oder eingreifende Schneide fehlen. Ebenso aufhören, wenn eine Quelle nur die Platte, die andere den montierten Fräser beschreibt oder Vollwerkzeug und Wendeplattenkörper allein anhand derselben positiv/negativ-Bezeichnung verglichen werden.
Ein Angebot nur mit Foto reicht nicht für eine numerische Spanwinkelangabe. Gleiches gilt für eine Familienseite ohne Bestätigung, ob sich die Geometrie mit Durchmesser oder Schneidenzahl ändert. Nachschliff, beschädigter Sitz, falsche Platte oder Schneidenverschleiß können dazu führen, dass die ursprüngliche Zeichnung das aktuell eingespannte Werkzeug nicht vollständig beschreibt.
In solchen Fällen modellbezogene Angaben beschaffen oder das tatsächliche Werkzeug qualifizieren. Die Lücke nicht mit einer allgemeinen Winkeltabelle füllen. Das Belegpaket dieses Artikels enthält keine geprüfte SCT-Modellzeichnung zum radialen Spanwinkel und keinen universellen, normähnlichen Wertebereich; daher wird keine Zahlenempfehlung gegeben.
Radialen Spanwinkel als einen geprüften Eingabewert nutzen
Die Auswahl an Hartmetall-Schaftfräsern kann helfen, mögliche Werkzeugfamilien zu finden, belegt jedoch keinen bestimmten radialen Spanwinkel. Die konkrete Artikelzeichnung und Anwendungsdaten bleiben die Quelle für Geometrie und Schnittbedingungen.
Radialen Spanwinkel im vollständigen Anwendungskontext beurteilen: Fräserbauart, Werkstoff und Härte, Zunder oder Schnittunterbrechung, Schruppen oder Schlichten, radialer und axialer Eingriff, Ausladung, Maschinenleistung, Spindel-/Halterzustand, Rundlauf, Spann- und Werkstücksteifigkeit, Spanraum, Kühlmittel oder Luft, Maßtoleranz und Oberflächenziel.
Begrenzen Kraft oder Durchbiegung den Prozess, ist die radiale Spanwinkelrichtung ein mit dem Werkzeughersteller zu bewertender Geometrieparameter. Begrenzen Schneidenschäden bei Unterbrechung den Prozess, gewinnen Keilabstützung und Schneidenpräparation an Bedeutung. Bei Spanstaus können Nutvolumen, Bahn und Abfuhr wichtiger sein als eine kleine Winkeländerung.
Dokumentieren, warum der Winkel bei dieser Operation wichtig ist. „Positiv“ oder „negativ“ allein ist keine Begründung. Eine brauchbare Auswahlbegründung verbindet Geometrie mit einer beobachteten Einschränkung und nennt die konstant zu haltenden Einflussgrößen.
Wirkung der Geometrie im Schnitt prüfen
Das konkrete Werkzeug qualifizieren, nicht den abstrakten Winkel. Hersteller und Artikelnummer, veröffentlichte radiale und axiale Geometrie, Voll- oder Wendeplattenbauart, Platten-/Körperkombination, Schneidenpräparation, Durchmesser, Ausladung, Halter und gemessenen Rundlauf dokumentieren. Werkstoffzustand, RPM, Zahnvorschub, Eingriff, Werkzeugbahn und Spanabfuhr erfassen.
Anschließend Spindellastverlauf, Geräusch, Späne, Grate, Oberfläche, Maße, Materialanhaftungen und jede Schneide prüfen. Eine auf geringere Kraft ausgelegte Geometrie sollte das kraftbedingte Symptom ohne unzulässigen Verschleiß oder Schneidenschäden verringern. Eine auf Abstützung ausgelegte Geometrie sollte die Schneidenstandfestigkeit verbessern, ohne instabile Last, Durchbiegung oder Spankontrollprobleme zu erzeugen.
Nur das nachgewiesene Prozessfenster freigeben. Bei Änderung von Platte, Körper, Nachschliff, Ausladung, Werkstoff, Eingriff oder Spannung die Interpretation erneut prüfen. Der radiale Spanwinkel ist bei bekanntem Schnitt und bekannter Konvention ein präziser, nützlicher Geometriebegriff; ohne diese Angaben bleibt er nur ein Etikett.