










Высокоскоростная обработка: скорости, траектории и типичные ошибки HSM
Высокоскоростная обработка трактуется слишком свободно. Иногда речь идёт о высокой частоте вращения шпинделя RPM, иногда — об адаптивной черновой обработке, а иногда — о целой технологической концепции с повышенными требованиями к патрону, отводу стружки и жёсткости станка. Поэтому статья по этому запросу должна иметь более чёткую основу, чем утверждение «HSM — это та же обработка, только быстрее».
Полезно начать с главного: настоящая HSM предполагает одновременное изменение скорости, зацепления и требований к наладке. Станок может показывать высокую частоту вращения RPM, но выполнять обычное, плохо сбалансированное резание. С другой стороны, грамотно организованный процесс с Твердосплавная концевая фреза, надёжный патрон и контролируемое врезание позволяют быстро снимать припуск и получать качественную поверхность без сильной вибрации. Именно эту мысль статья должна последовательно раскрывать.
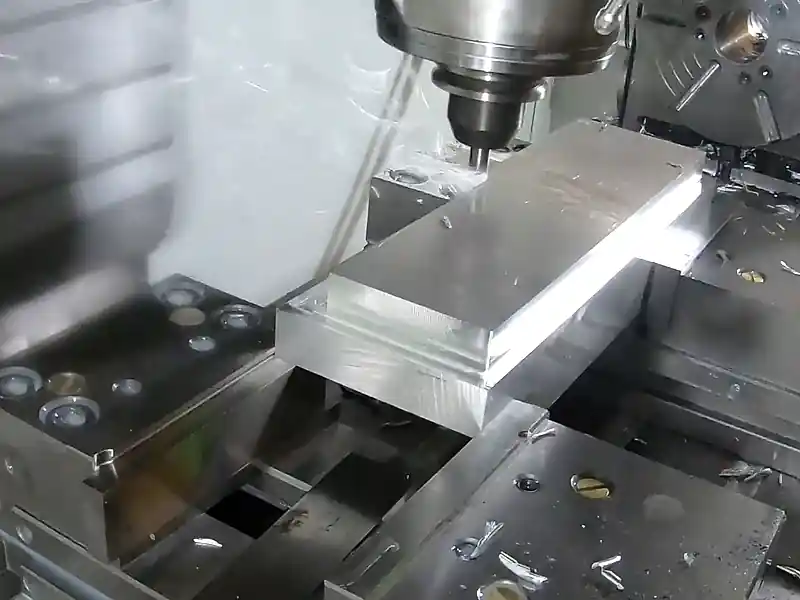
Краткий ответ: HSM — способ организации обработки, а не рекордная частота шпинделя
Если не изменились принципы выбора зацепления и подачи, требования к патрону и контроль стружки, это, вероятно, не настоящая высокоскоростная обработка. Это просто быстрый шпиндель, пытающийся выполнять обычное резание.
У качественного процесса HSM обычно есть четыре заметных признака:
1. наладка достаточно жёсткая, чтобы увеличение скорости не приводило сразу к усилению биения и вибраций при резании; 2. траектория обеспечивает контролируемое врезание вместо полного погружения фрезы, как при обычном фрезеровании паза; 3. при высокой частоте вращения сохраняется реальная толщина стружки, чтобы инструмент резал, а не тёр; 4. стружка отводится достаточно хорошо, чтобы нагрев и повторное резание не свели на нет преимущество скорости.
| Если процесс выглядит так | Оценка HSM |
|---|---|
| Высокие RPM, недостаточно жёсткий патрон, большой вылет и глубокое погружение фрезы | Высокие скорости, неэффективная HSM |
| Контролируемое зацепление, короткий инструмент, свободный отвод стружки и стабильный звук резания | Признаки настоящей HSM |
| Успешные режимы для алюминия напрямую перенесены на более трудный материал | Вероятно, название HSM не соответствует возможностям установки |
| Адаптивная траектория без контроля подачи на зуб | Стиль CAM без соблюдения требований HSM |
Почему алюминий обычно служит испытательной площадкой для высокоскоростной обработки
На алюминии многие предприятия впервые видят пользу HSM. Он допускает высокие скорости резания, при правильной наладке обеспечивает хороший отвод стружки и наглядно показывает разницу между устойчивым и неудачным резанием.
Повышение скорости выгодно при обработке алюминия, если стружка свободно удаляется
Высокоскоростная обработка алюминия может выглядеть почти простой: блестящая стружка, громкое, но стабильное резание, высокая подача и гладкая поверхность. Но для этого кромка должна резать, а не размазывать материал и повторно перерезать стружку. Алюминий менее требователен, чем более трудные материалы, однако плохой отвод стружки и недостаточно жёсткие держатели вредят и здесь.
Поэтому алюминий часто становится первым материалом, на котором цех серьёзно осваивает HSM. Потенциальный выигрыш оправдывает усилия, а наглядные признаки позволяют оценить управляемость процесса.
HSM стали и более трудных материалов менее терпима к ошибкам
С усложнением материала рабочий диапазон сужается. Тепло, крутящий момент, стойкость инструмента и жёсткость становятся более серьёзными ограничениями. Установка, уверенно работающая с алюминием, может стать нестабильной на более вязком материале даже при меньшей скорости резания. Это не означает, что HSM подходит только для алюминия. Это означает, что удачные условия обработки алюминия нельзя прямо переносить на другую группу материалов.
Что действительно меняется при высокоскоростной обработке
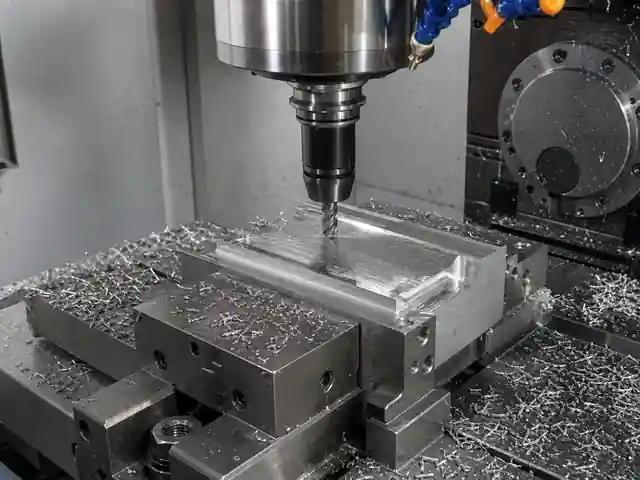
При переходе к HSM некоторые параметры перестают быть второстепенными.
Состояние патрона и биение становятся важнее
При обычных производственных скоростях небольшие проблемы патрона могут какое-то время оставаться незаметными. При HSM биение быстрее проявляется в неравномерной нагрузке на зубья, нестабильном качестве поверхности, шуме или преждевременном отказе. Если один зуб снимает больше остальных, процесс теряет баланс, на котором основана HSM.
Поэтому биение инструментального патрона при высокоскоростной обработке — не второстепенная деталь, а ключевой вопрос технологии. Цеху нужны не отвлечённые рассуждения о биении, а понимание того, позволяют ли патрон, шпиндель и инструментальная сборка равномерно нагружать режущие кромки.
При высокой частоте вращения необходимо сохранять реальную толщину стружки
Высокая частота вращения при недостаточной подаче приводит к трению. Инструмент звучит энергично, но не формирует полноценную стружку. Это вызывает нагрев, нарост на кромке и ложное ощущение благополучия, поскольку нагрузка шпинделя может оставаться низкой. При правильно организованной HSM подача достаточна для работы кромки.
Именно здесь твердосплавные фрезы занимают центральное место в обсуждении. Они жёсткие, износостойкие и подходят для повышенных скоростей резания, на которых основаны многие процессы HSM. Но даже хорошему инструменту для работы нужна правильная толщина стружки.
Стратегия траектории становится частью выбора инструмента
Обычное фрезерование пазов, адаптивное фрезерование, черновая обработка методом послойного огибания, винтовое врезание и проходы с высокой подачей по-разному нагружают инструмент. При HSM тип траектории — не второстепенная деталь программы, а часть проектирования процесса.
Поэтому статьи об HSM быстро переходят к MRR и HEM. При изменении контакта приходится совместно учитывать утонение стружки, глубину прохода, радиальную ширину и нагрузку станка.
Когда HSM — правильный выбор
Высокоскоростная обработка оправдывает себя, когда процесс выигрывает от более быстрого и плавного съёма материала без потери управляемости.
Жёсткие станки, короткие инструменты и предсказуемое закрепление заготовки
HSM наиболее эффективна, когда станок достаточно устойчиво удерживает инструмент и деталь, позволяя кромке нормально резать. Жёсткий вертикальный обрабатывающий центр с коротким вылетом инструмента и повторяемым закреплением обычно использует HSM намного эффективнее, чем податливая система, пытающаяся её имитировать.
Черновая и чистовая обработка алюминия с хорошим удалением стружки
Это наиболее распространённая область эффективного применения. Станок обеспечивает высокую подачу, стружка удаляется, а время цикла сокращается без немедленного возникновения вибраций или нароста.
Повторяющееся производство, где важно время обработки
HSM также привлекательна, когда сокращение времени черновой обработки или повышение стабильности качества поверхности заметно влияет на себестоимость детали. В таких случаях затраты на наладку окупаются, поскольку процесс повторяется достаточно часто, чтобы оправдать оптимизацию.
Когда название HSM или сам процесс неуместны
Не всякое резание на высокой частоте шпинделя следует называть HSM.
При недостаточной жёсткости держателя и большом вылете
Инструмент с большим вылетом, изношенная цанга или слабый держатель могут обесценить высокие режимы. Реальные ограничения быстро проявятся вибрациями, неравномерным износом или поломками.
Когда характеристики шпинделя не позволяют поддерживать резание
Некоторые станки достигают высокой частоты вращения RPM, но не обеспечивают достаточных крутящего момента, демпфирования или жёсткости в нужном рабочем диапазоне. Станок может быть быстрым по паспорту и всё же плохо подходить для HSM на практике.
Когда траектория задерживает стружку вместо контроля врезания
Высокоскоростная обработка не разрешает чрезмерно погружать фрезу в материал. Если стружка набивается в углах или пазах, повышение RPM часто лишь ускоряет появление неисправности, а не устраняет её.
Выбор инструмента для HSM
Инструмент должен соответствовать рабочему диапазону процесса.
Твердосплавные концевые фрезы — обычная отправная точка
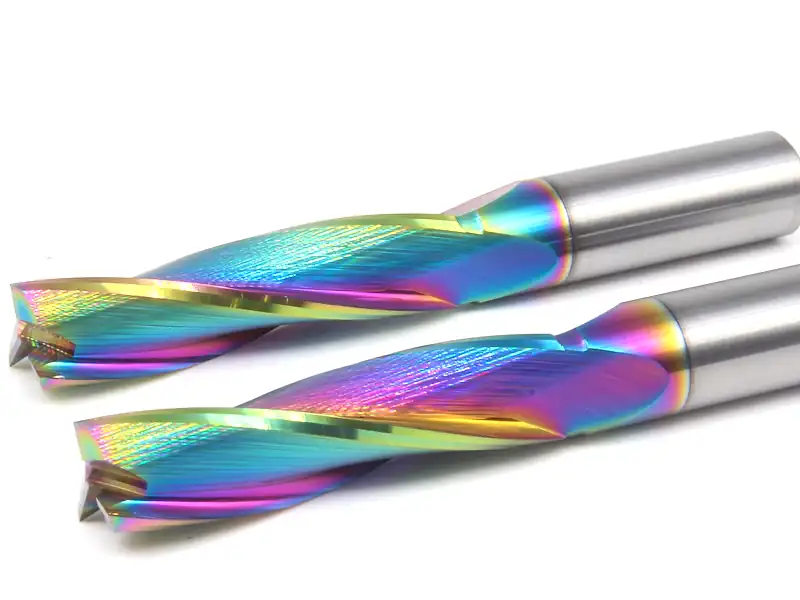
Для большинства операций фрезерования HSM практическим исходным выбором служат твердосплавные концевые фрезы: они сочетают жёсткость, износостойкость и подходящие варианты геометрии. Важна не только твердосплавная основа, но и число канавок, острота кромки, угол спирали, покрытие и действительно необходимый вылет.
Где оправдана концевая фреза с PCD
Концевая фреза с PCD предназначена для специализированной крупносерийной обработки или обработки абразивных цветных материалов. В подходящих условиях производства деталей из алюминия или цветных металлов концевая фреза PCD может долго сохранять качество кромки и стабильность чистовой поверхности. Это не универсальный ответ на любой вопрос о HSM, но вполне обоснованный вариант специализированного инструмента.
Когда применяется сверло pcd
Сверло pcd становится актуальным, когда высокоскоростной процесс включает специализированную обработку отверстий в цветных металлах или абразивных композитах, а стойкость кромки и стабильность отверстий оправдывают стоимость инструмента. Его ценность определяется соответствием материалу и экономикой производства, а не одним обозначением HSM.
Что обычно первым ограничивает HSM
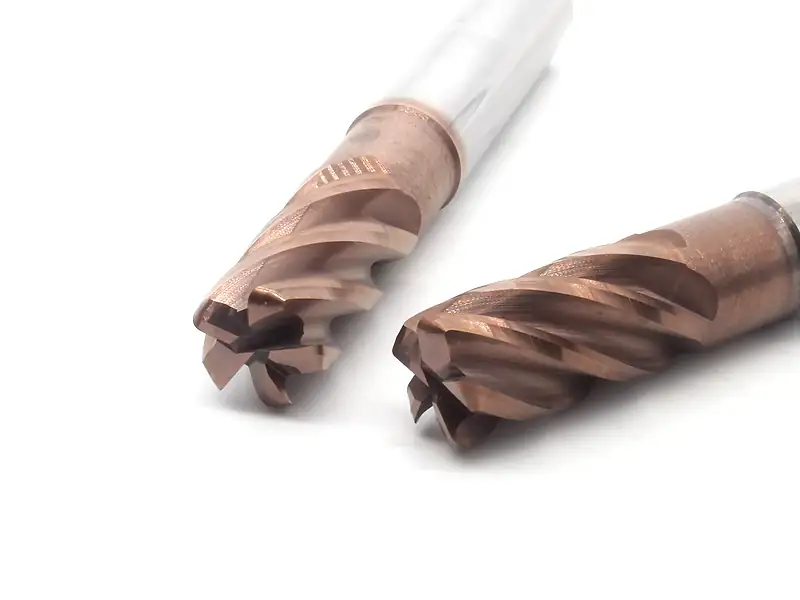
Слабым звеном HSM часто оказывается не число оборотов шпинделя, а та часть системы, которая не готова к повышенной чувствительности процесса.
| Признак проблемы | Что это часто означает |
|---|---|
| Внезапные вибрации в одном и том же положении инструмента | Проблема вылета, держателя или опоры детали |
| Качество поверхности ухудшается при повышении RPM | Трение, биение либо проблема нагрева или отвода стружки |
| Стойкость инструмента неожиданно резко падает | Неравномерная нагрузка на зубья, плохой отвод стружки или неверные представления о зацеплении |
| Нагрузка на шпиндель выглядит нормальной, но на детали появляется размазывание материала | Подача слишком мала для выбранной частоты, стружка перерезается или алюминий приваривается к кромке |
| Станок издаёт резкие звуки только в углах | Скачки зацепления на траектории, а не обязательно неподходящая марка инструмента |
Поэтому впечатляющее видео HSM следует воспринимать как демонстрацию возможностей, а не готовый рецепт. Одних режимов недостаточно. Главный урок — условия установки и наладки.
Практический контрольный список HSM перед повышением скорости
- Проверьте состояние патрона и биение.
- Сохраняйте минимальный вылет, допускаемый геометрией детали.
- Проверьте, действительно ли станок поддерживает требуемый диапазон частоты вращения и нагрузки.
- Подбирайте траекторию под условия резания; не обрабатывайте паз так, будто это адаптивный проход.
- Убедитесь, что при выбранной частоте вращения сохраняется реальная толщина стружки.
- Следите за стружкой и звуком, а не только за процентом загрузки шпинделя.
- Переносите из успешной обработки алюминия принципы, а не необоснованную уверенность при переходе к более твёрдым материалам.
Заключение
Высокоскоростная обработка работает, когда весь процесс рассчитан на скорость, а не когда скорость просто повышают в обычной наладке. Главное изменение — возросшая чувствительность к контакту, биению, жёсткости держателя, толщине стружки и её отводу. Поэтому HSM может давать отличный результат на алюминии и разочаровывать на податливой установке при том же числе оборотов на экране.
Если цех рассматривает HSM как системное решение, а не повод похвастаться скоростью, результат ощутим: сокращение цикла, улучшение поверхности и повышение стабильности процесса. Если подход сводится к «прибавить обороты и надеяться», проблемы возникают быстро.
Часто задаваемые вопросы
Что такое высокоскоростная обработка?
Высокоскоростная обработка — это подход, сочетающий повышенную скорость резания с траекториями, контролем врезания, инструментом и жёсткостью системы, которые позволяют кромке продуктивно работать на этой скорости.
HSM подходит только для алюминия?
Нет, но многие цеха впервые успешно применяют её именно на алюминии благодаря более широкому диапазону допустимых условий и более заметной отдаче.
Почему биение настолько важно при HSM?
Потому что высокоскоростное резание усиливает неравномерность нагрузки на зубья. Небольшие погрешности патрона или шпинделя быстрее отражаются на стойкости и качестве поверхности.
Всегда ли HSM означает высокую MRR?
Не автоматически. Часто она позволяет повысить полезную производительность съёма материала MRR, но только при стабильном процессе.
Достаточно ли твердосплавных концевых фрез для любых задач HSM?
Это обычная основа фрезерного инструмента, но подходящая геометрия, патрон и установка по-прежнему важны. В специализированном производстве деталей из цветных металлов целесообразнее может оказаться концевая фреза pcd или даже сверло pcd.