










Velocidad de corte de escariadores PCD: validar el dato antes de calcular RPM
No elija la velocidad de un escariador PCD de una tabla genérica. Confirme material y aleación, diámetro, tolerancia y acabado objetivo, además de rigidez, refrigeración, evacuación y diseño. Convierta después una velocidad superficial validada en RPM. Calcule el avance lineal solo si los datos validados definen avance por revolución. Las pruebas aceptadas para esta página no aportan un valor inicial universal de velocidad ni avance por revolución para PCD.
El escariado PCD es un acabado de agujeros: el régimen calculado es solo una parte de lograr medida y acabado. Para escariadores PCD, la fuente disponible identifica grado, contenido de silicio, diámetro, tolerancia, refrigeración, evacuación, rigidez de máquina, diseño y acabado objetivo como condiciones que afectan a la velocidad. Factores de velocidad de corte de escariadores PCD
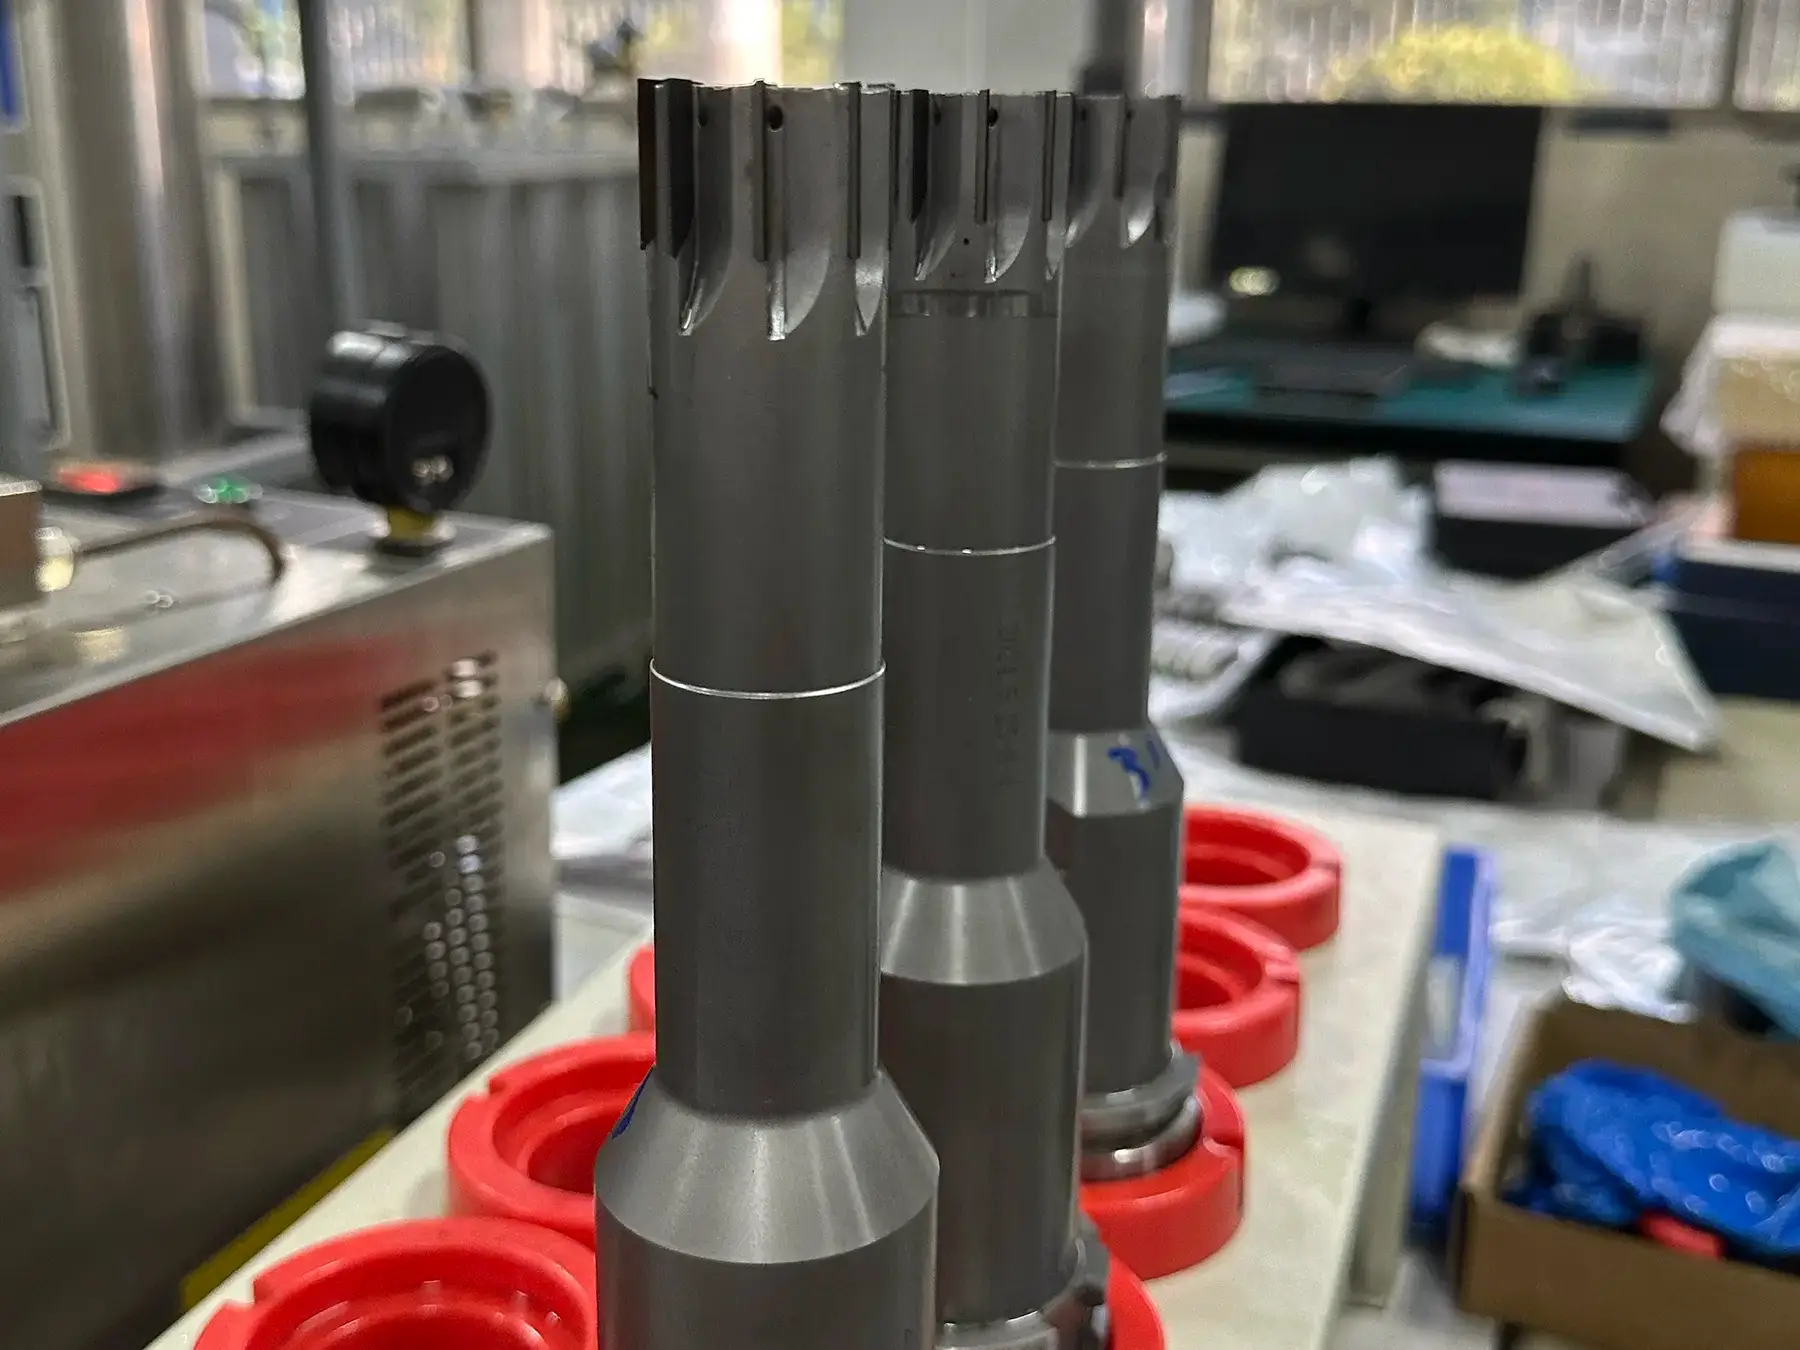
Confirmar las condiciones antes de introducir velocidad o avance
La pregunta útil no es solo «¿Qué RPM uso?», sino «¿Esta velocidad superficial o avance por revolución sirve para este agujero y preparación?». Reúna los datos siguientes antes de tratar una orden calculada como ajuste de proceso.
| Grupo de datos | Confirmar antes de calcular | Por qué cambia la decisión |
|---|---|---|
| Material de la pieza | Grado y, cuando proceda, contenido de silicio | Son variables citadas para decidir el escariado PCD. |
| Agujero y herramienta | Diámetro del escariador, diseño, estado del agujero, tolerancia y acabado objetivo | El diámetro interviene en la conversión a RPM; los demás requisitos determinan si el dato elegido es aplicable. |
| Máquina y proceso | Rigidez, refrigeración y evacuación de viruta | Estas condiciones pueden determinar si un ajuste nominal es estable en la operación real. |
| Datos validados | Velocidad superficial y avance por revolución del fabricante o de un proceso interno validado | Este artículo convierte el dato; no crea un valor inicial PCD. |
La distinción importa especialmente con tolerancias estrechas. Introducir un diámetro en la fórmula no demuestra que la velocidad sirva para material, herramienta y preparación.
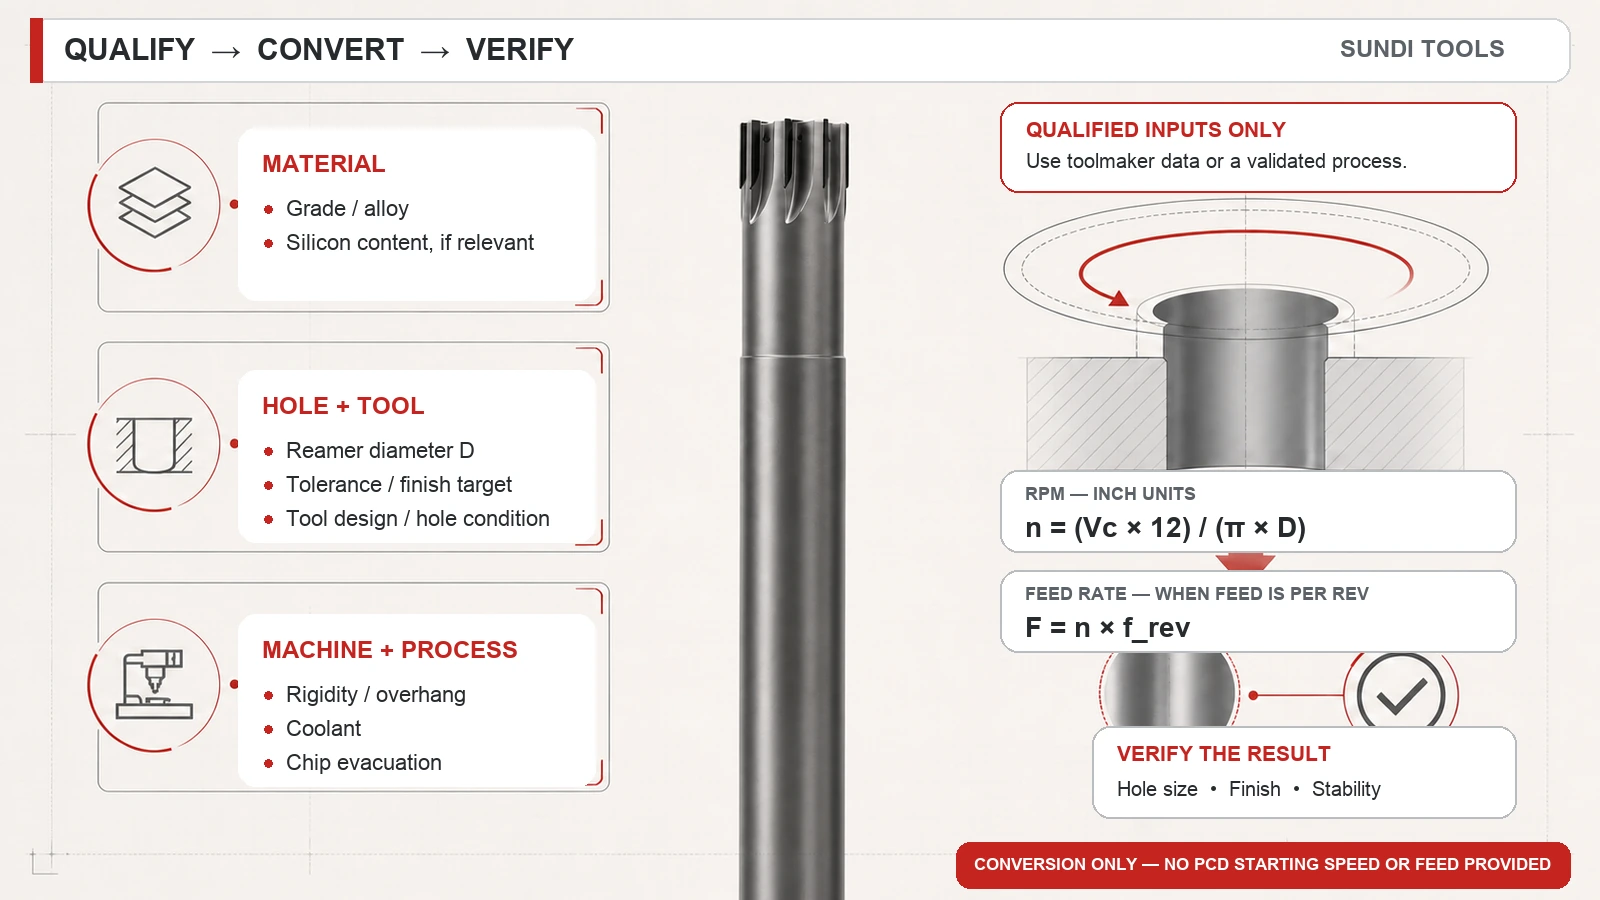
Convertir una velocidad superficial validada en RPM
En pulgadas, calcule el régimen con:
Símbolos en pulgadas: n = velocidad del husillo en rpm; Vc = velocidad superficial validada en ft/min (SFM); y D = diámetro del escariador en pulgadas. Use esta conversión solo cuando Vc esté validada para el escariador PCD, material, agujero y preparación exactos. No son datos de corte PCD.
La fórmula convierte una velocidad superficial ya elegida; no la selecciona. Un diámetro mayor produce menos RPM con los mismos SFM validados; cambiar el diámetro manteniendo las RPM cambia la velocidad del filo.
Cálculo genérico de escariado de aluminio: no son datos de corte PCD. Una fuente genérica de escariado usa Vc = 300 SFM y D = 0.500 in.
Es una ilustración reproducible de la fórmula de un ejemplo genérico de escariado de aluminio. Son datos ajenos al corte con PCD y no deben usarse como recomendación de velocidad inicial PCD. Fuente y ejemplo
Si la recomendación PCD validada usa otro sistema de unidades, obtenga el método correspondiente del fabricante o documentación validada. Las pruebas aceptadas aquí respaldan la relación en pulgadas anterior, no una nueva derivación métrica.
Convertir avance por revolución en avance lineal solo si coincide la definición
El avance lineal sigue al régimen solo si el dato de avance está definido por revolución:
Símbolos: F = avance lineal en in/min; n = régimen del husillo en rev/min; y frev = avance validado en in/rev. Aplicar solo si se define por revolución para el escariador PCD y la operación exactos. No son datos de corte PCD.
No sustituya el dato por avance por diente salvo que la documentación defina su relación con el avance por revolución para ese escariador. Las pruebas aceptadas no aportan número de labios ni definición necesarios para esa conversión.
Cálculo genérico de avance en aluminio: no son datos de corte PCD. La misma fuente genérica indica 0.004 in/rev como avance base de taladrado y calcula:
Resultado: 9.2 IPM. La fuente aplica después un multiplicador de escariado específico. Ni 0.004 in/rev ni ese multiplicador son datos de escariador PCD. Este cálculo aporta datos ajenos al corte con PCD y no debe usarse como recomendación de avance PCD. Fuente y ejemplo
El flujo seguro es obtener velocidad superficial PCD y avance por revolución PCD validados, calcular RPM y avance lineal, confirmar unidades y registrar las condiciones que hacen válidos esos datos.
Calculadora de RPM y avance de escariadores PCD
Introduzca velocidad superficial y avance por revolución solo tras validar ambos para el escariador PCD, material, agujero y preparación exactos. La calculadora los convierte en RPM y avance lineal; no crea datos de corte PCD.
Solo datos validados. El resultado no valida velocidad ni avance por revolución para otra herramienta, aleación, tolerancia, acabado o preparación.
Revisar el cálculo validado cuando cambie la operación
Guarde juntos el dato elegido y el cálculo. Conserve como mínimo material y aleación, diámetro y diseño del escariador, estado del agujero, tolerancia y acabado, portaherramientas/preparación, refrigeración y evacuación, fuente validada de velocidad/avance por revolución y órdenes RPM/avance resultantes. No demuestra transferencia a otra operación; permite revisar el ajuste cuando cambia la misma operación.
Si el resultado no es aceptable, evite cambiar varias variables a la vez. Identifique qué condición cambió o qué rama diagnóstica tiene pruebas. El cálculo puede ser correcto aunque el dato ya no sea aplicable por cambios de material, agujero, rigidez o control de viruta. La fuente PCD incluye esas condiciones en la decisión; la calculadora genérica explica que las RPM convierten velocidad superficial y diámetro. Registre condiciones antes/después e inspección para distinguir un cambio de preparación de un error de cálculo. Variables de decisión PCD Fuente genérica de fórmula de escariado
Si un límite de máquina exige otras RPM, no suponga que la velocidad PCD original siga siendo válida ni que el avance deba mantenerse. Consulte la discrepancia con fabricante o responsable del proceso validado para validar la nueva condición. Es un límite de decisión, no una regla alternativa de parámetros.
Diagnosticar el agujero antes de cambiar solo la velocidad
Deriva de medida, mal acabado, rebabas y vibraciones no prueban que solo las RPM estén mal. La fuente PCD aceptada pide pruebas distintas según el síntoma: tolerancia, material, refrigeración, estado de herramienta y datos actuales. Use el síntoma para elegir qué inspeccionar primero.
| Síntoma | Pruebas que reunir primero | Posibles causas que distinguir | Límite de la acción correctiva |
|---|---|---|---|
| Deriva de medida del agujero | Medida/tolerancia real, vida de herramienta y problema de inspección | Desgaste del escariador, rigidez, evacuación, refrigeración, geometría y comportamiento del material | Corregir la causa confirmada y revisar la medida antes de cambiar una orden calculada. |
| Mal acabado superficial | Acabado objetivo, estado o foto del agujero, material y refrigeración | Estado de herramienta, rigidez de preparación, evacuación, contexto de avance/velocidad y comportamiento del material | Comparar pruebas equivalentes y cambiar una variable controlada cada vez. |
| Rebabas o vibraciones | Estado de rebaba/agujero/herramienta, datos de corte actuales y contexto de máquina/preparación | Geometría, estado del filo, evacuación, velocidad/avance, comportamiento del material y voladizo/rigidez | Restablecer la condición identificada de preparación o proceso antes de indicar un cambio de velocidad. |
La fuente respalda un flujo de recopilación diagnóstica, no un mapa de un síntoma por causa. Por ejemplo, vibraciones deben motivar revisar rigidez, voladizo, herramienta, refrigeración y evacuación junto con valores programados, no reducir automáticamente las RPM. Datos de problemas de escariador PCD
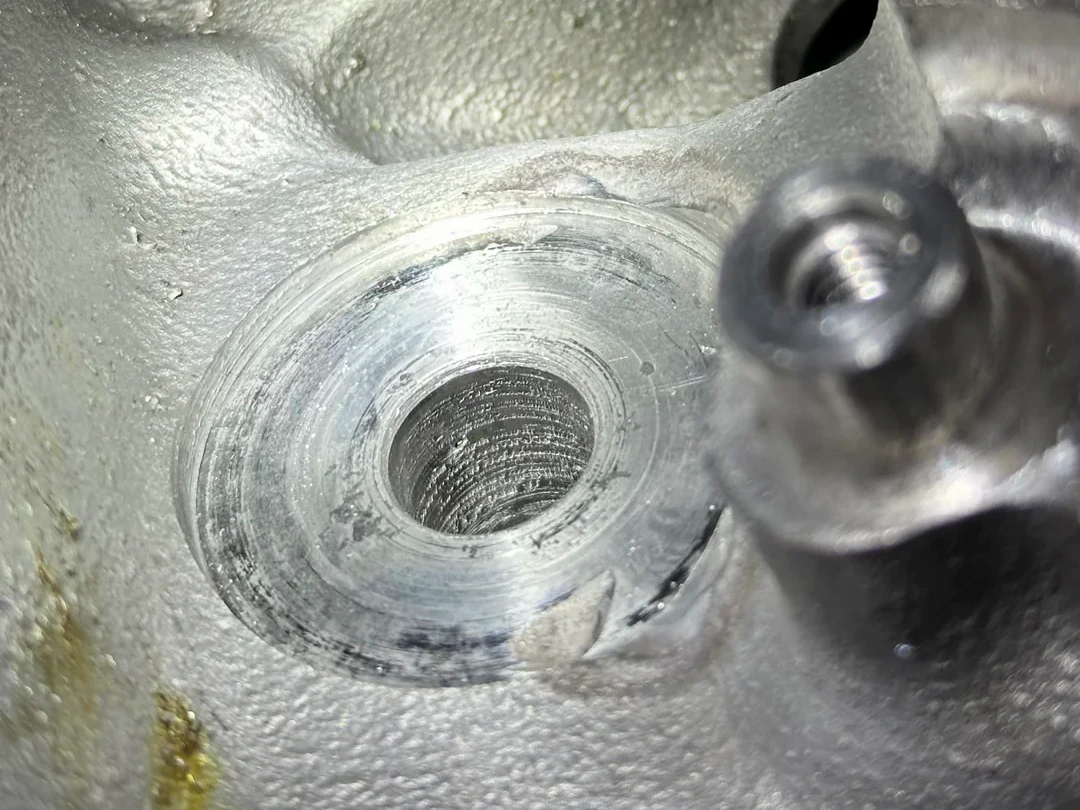
Un caso real en aluminio muestra por qué conservar el contexto
Un foro describe un problema de escariado CNC de aluminio con escariador de 0.0624 in tras pretaladro de 0.052 in, entrada abocardada, voladizo y dudas sobre ciclos G85/G81. Las respuestas trataban de aumentar el pretaladro, bajar ajustes de prueba, acortar voladizo y cambiar ciclo. Es un caso auténtico único, no prueba PCD, patrón recurrente ni consenso sectorial. Su utilidad limitada es mostrar por qué pretaladro, voladizo y ciclo deben acompañar toda discusión de velocidad/avance. Caso de foro
Separar el cálculo de la selección
Use las fórmulas para convertir datos validados, no para completar un parámetro PCD ausente. Si el resultado incumple tolerancia, acabado o estabilidad, conserve material, diámetro, objetivo de calidad, rigidez, refrigeración, evacuación y estado de herramienta durante la investigación. Añada fuente validada e inspección. Así el siguiente cambio será comprobable y revisable.
Para acceder a familias candidatas, consulte la gama de escariadores PCD. Este enlace solo sirve para navegar; no acredita material compatible, tolerancia, geometría, disponibilidad ni rendimiento.