










PCD-Reibahlen-Schnittgeschwindigkeit: Eingabewert vor der RPM-Berechnung qualifizieren
Wählen Sie die Schnittgeschwindigkeit einer PCD-Reibahle nicht aus einer allgemeinen Tabelle. Bestätigen Sie zunächst Werkstoff und Legierung, Reibahlendurchmesser, Bohrungstoleranz und Oberflächenziel sowie Steifigkeit, Kühlung, Spanabfuhr und Werkzeugausführung. Rechnen Sie dann eine qualifizierte Schnittgeschwindigkeit in RPM um. Berechnen Sie den Vorschub nur, wenn die qualifizierten Prozessdaten einen Vorschub pro Umdrehung definieren. Die anerkannten Belege dieser Seite liefern keinen universellen PCD-Ausgangswert für Geschwindigkeit oder Vorschub pro Umdrehung.
PCD-Reiben ist eine Bohrungsfeinbearbeitung; ein berechneter Drehzahlbefehl ist daher nur ein Teil der Maß- und Oberflächenerreichung. Für PCD-Reibahlen nennt die verfügbare Quelle Werkstoffsorte, Siliziumgehalt, Bohrungsdurchmesser, Toleranz, Kühlung, Spanabfuhr, Maschinensteifigkeit, Werkzeugausführung und Oberflächenziel als Einflussgrößen der Schnittgeschwindigkeit. Einflussgrößen der PCD-Reibahlen-Schnittgeschwindigkeit
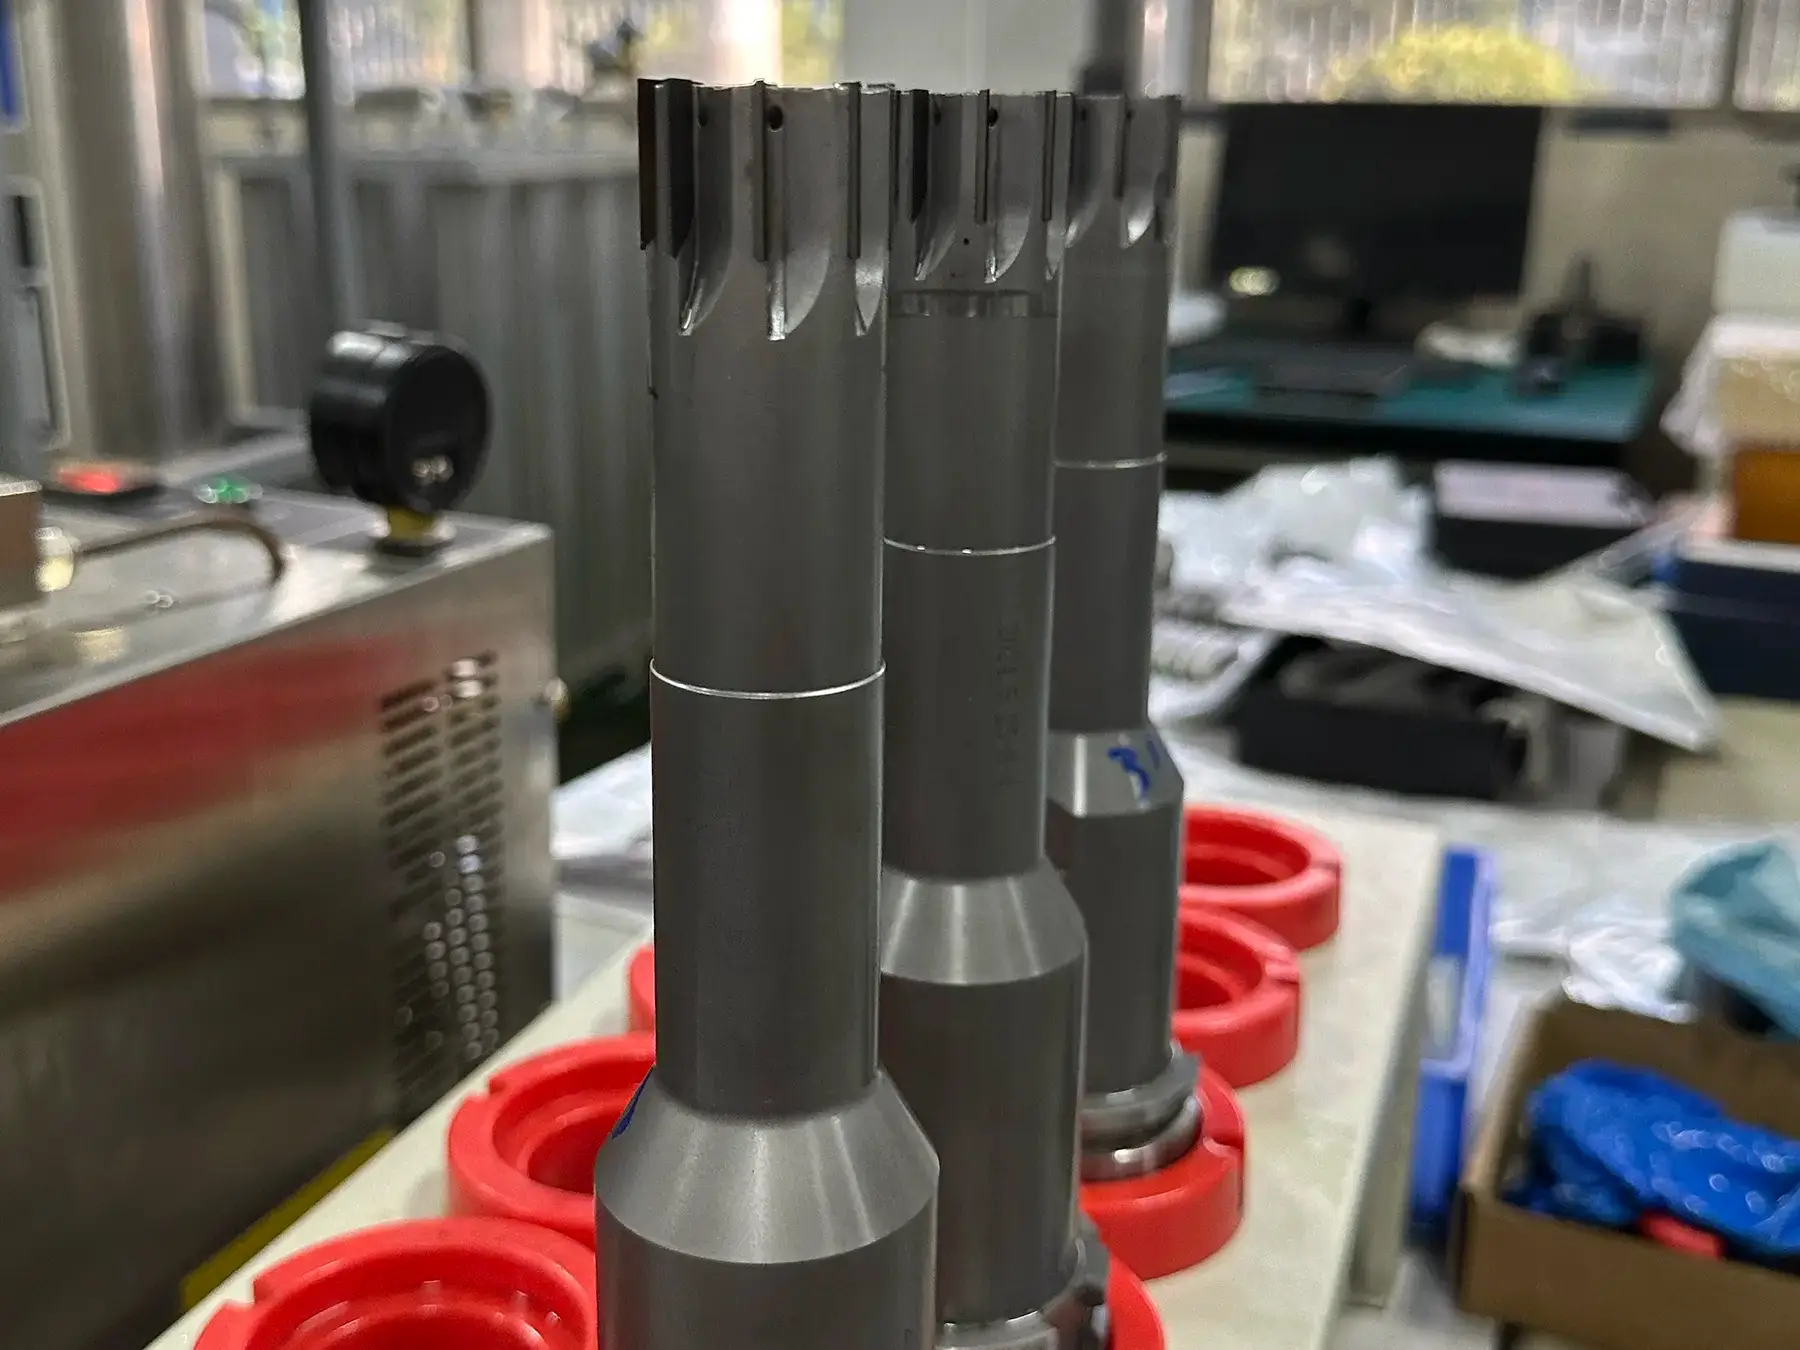
Einsatzbedingungen vor Eingabe von Geschwindigkeit oder Vorschub bestätigen
Die hilfreiche Frage lautet nicht nur „Welche RPM verwende ich?“, sondern „Gilt diese Schnittgeschwindigkeit beziehungsweise dieser Umdrehungsvorschub für diese Bohrung und Einrichtung?“ Erfassen Sie die folgenden Angaben, bevor Sie einen berechneten Befehl als Prozesseinstellung verwenden.
| Eingabegruppe | Vor Berechnung bestätigen | Warum dies die Entscheidung verändert |
|---|---|---|
| Werkstoff | Werkstoffsorte und gegebenenfalls Siliziumgehalt | Dies sind genannte Entscheidungsgrößen beim PCD-Reiben. |
| Bohrung und Werkzeug | Reibahlendurchmesser, Werkzeugausführung, Bohrungszustand, Toleranz und Oberflächenziel | Der Durchmesser geht in die RPM-Umrechnung ein; die übrigen Anforderungen entscheiden über die Anwendbarkeit des Eingabewerts. |
| Maschine und Prozess | Steifigkeit, Kühlung und Spanabfuhr | Diese Bedingungen können darüber entscheiden, ob eine nominelle Einstellung im tatsächlichen Betrieb stabil ist. |
| Qualifizierte Daten | Schnittgeschwindigkeit und Umdrehungsvorschub vom Werkzeughersteller oder aus validiertem internem Prozess | Dieser Artikel rechnet Eingaben um. Er erzeugt keinen PCD-Ausgangswert. |
Diese Unterscheidung zählt besonders bei enger Bohrungstoleranz. Ein Durchmesser lässt sich in die Formel einsetzen, ohne dass die Geschwindigkeit für Werkstoff, Werkzeug und Einrichtung geeignet wäre.
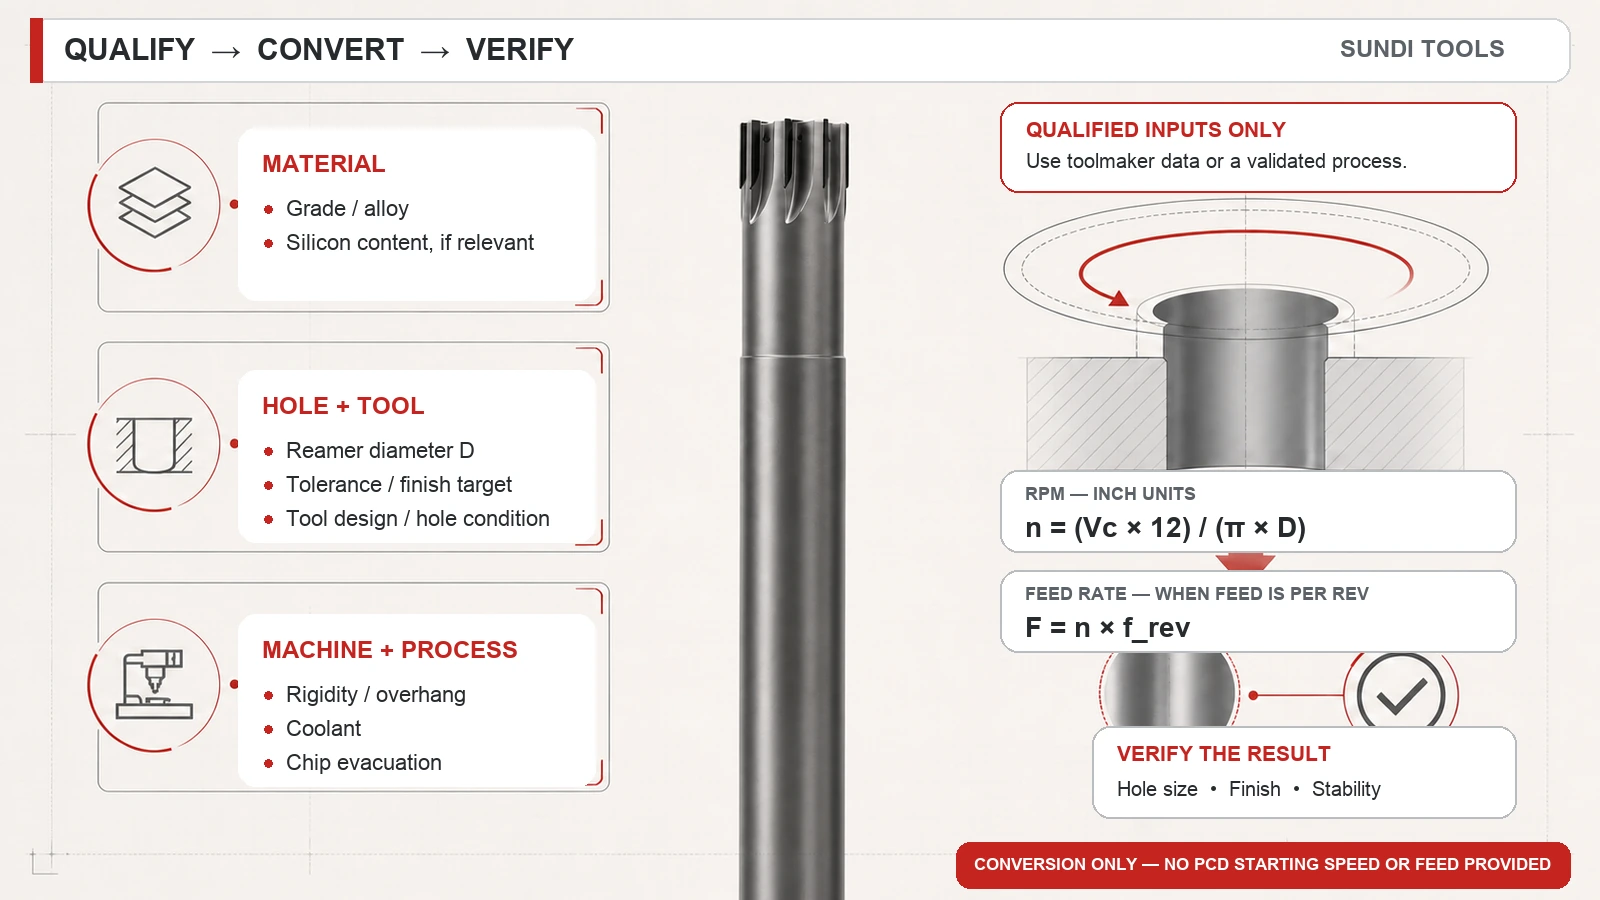
Qualifizierte Schnittgeschwindigkeit in RPM umrechnen
Für Zollmaße wird die Spindeldrehzahl wie folgt berechnet:
Symbole für Zollmaße: n = Spindeldrehzahl in rpm; Vc = qualifizierte Schnittgeschwindigkeit in ft/min (SFM); und D = Reibahlendurchmesser in Zoll. Verwenden Sie diese Umrechnung erst, wenn Vc für die genaue PCD-Reibahle, den Werkstoff, die Bohrung und die Einrichtung qualifiziert ist. Keine PCD-Schnittdaten.
Die Formel rechnet eine bereits gewählte Schnittgeschwindigkeit um; sie wählt diese nicht aus. Ein größerer Durchmesser ergibt bei gleichen qualifizierten SFM niedrigere RPM. Eine Durchmesseränderung bei unveränderten RPM verändert die Schnittgeschwindigkeit an der Schneide.
Allgemeines Aluminium-Reibbeispiel – keine PCD-Schnittdaten. Eine allgemeine Reibquelle verwendet Vc = 300 SFM und D = 0.500 in.
Dies ist eine nachvollziehbare Formeldarstellung aus einem allgemeinen Aluminium-Reibbeispiel. Es sind keine PCD-Schnittdaten und diese dürfen nicht als PCD-Empfehlung für die Anfangsgeschwindigkeit verwendet werden. Quelle und Beispiel
Liegt die qualifizierte PCD-Empfehlung in einem anderen Einheitensystem vor, beschaffen Sie das passende Berechnungsverfahren des Herstellers oder validierte Prozessdokumentation. Die hier anerkannten Belege stützen die obige Zollbeziehung, keine neue metrische Herleitung.
Umdrehungsvorschub nur bei passender Definition in Vorschubgeschwindigkeit umrechnen
Die Vorschubgeschwindigkeit folgt der Drehzahl nur, wenn die Vorschubeingabe ausdrücklich pro Umdrehung definiert ist:
Symbole: F = Vorschubgeschwindigkeit in in/min; n = Spindeldrehzahl in rev/min; und frev = qualifizierter Vorschub in in/rev. Nur anwenden, wenn der Vorschub für die genaue PCD-Reibahle und Operation pro Umdrehung definiert ist. Keine PCD-Schnittdaten.
Setzen Sie keinen Zahnvorschub in diese Gleichung ein, sofern die Werkzeug-/Prozessdokumentation nicht festlegt, wie er für diese Reibahle zum Umdrehungsvorschub gehört. Den anerkannten Belegen dieses Artikels fehlen die für diese Umrechnung nötige Schneidenzahl und Vorschubdefinition.
Allgemeines Aluminium-Vorschubbeispiel – keine PCD-Schnittdaten. Dieselbe allgemeine Quelle bezeichnet 0.004 in/rev als Basis-Bohrvorschub und berechnet:
Ergebnis: 9.2 IPM. Die Quelle wendet später einen quellenspezifischen Reibfaktor an. Weder 0.004 in/rev noch dieser Faktor sind PCD-Reibdaten. Diese Rechnung liefert keine PCD-Schnittdaten und darf nicht als PCD-Vorschubempfehlung verwendet werden. Quelle und Beispiel
Der sichere Ablauf lautet daher: qualifizierte PCD-Schnittgeschwindigkeit und PCD-Umdrehungsvorschub erhalten, RPM und Vorschubgeschwindigkeit berechnen, Einheiten bestätigen und die Bedingungen dokumentieren, unter denen diese Eingaben gültig sind.
PCD-Reibahlenrechner für RPM und Vorschubgeschwindigkeit
Geben Sie Schnittgeschwindigkeit und Umdrehungsvorschub erst ein, wenn beide für genaue PCD-Reibahle, Werkstoff, Bohrungsanforderung und Einrichtung qualifiziert sind. Der Rechner wandelt sie in RPM und linearen Vorschub um; er erzeugt keine PCD-Schnittdaten.
Nur qualifizierte Eingaben. Das Ergebnis validiert die gewählte Schnittgeschwindigkeit oder den Umdrehungsvorschub nicht für andere Werkzeuge, Legierungen, Toleranzen, Oberflächenziele oder Einrichtungen.
Qualifizierte Berechnung bei geänderter Operation erneut prüfen
Bewahren Sie gewählte Eingaben und Berechnungsprotokoll gemeinsam auf. Mindestens sind festzuhalten: Werkstoff und Legierung, Reibahlendurchmesser und -ausführung, Bohrungszustand, Toleranz und Oberflächenziel, Halter-/Einrichtungszustand, Kühlungs- und Spanabfuhrbedingungen, Quelle der qualifizierten Schnittgeschwindigkeit/des Umdrehungsvorschubs sowie resultierende RPM-/Vorschubbefehle. Dies beweist keine Übertragbarkeit auf andere Operationen, macht die Einstellung aber bei Änderungen derselben Operation überprüfbar.
Ändern Sie bei unzulässigem Ergebnis nicht mehrere Größen gleichzeitig. Ermitteln Sie zuerst, welcher Teil der Einsatzbedingungen geändert wurde oder welcher Diagnosezweig durch Befunde gestützt ist. Eine Geschwindigkeitsberechnung kann richtig sein, obwohl die Eingabe wegen anderer Werkstoff-, Bohrungs-, Steifigkeits- oder Spanbedingungen nicht mehr gilt. Die verfügbare PCD-Quelle nennt diese Bedingungen als Entscheidungsbestandteile; der allgemeine Rechner erklärt RPM als Umrechnung von Schnittgeschwindigkeit und Durchmesser. Dokumentieren Sie Vorher-/Nachher-Bedingungen und Prüfergebnis, damit eine spätere Prüfung Einrichtungsänderung und Rechenfehler unterscheiden kann. PCD-Entscheidungsgrößen Allgemeine Quelle zur Reibformel
Erfordert eine Maschinengrenze andere RPM, nehmen Sie nicht an, dass die ursprüngliche PCD-Schnittgeschwindigkeit gültig bleibt oder der Vorschub unverändert bleiben soll. Klären Sie diese Abweichung mit dem Hersteller oder Verantwortlichen des validierten Prozesses, damit die neue Bedingung qualifiziert wird. Dies ist eine Entscheidungsgrenze, keine Ersatz-Parameterregel.
Bohrung diagnostizieren, bevor nur die Geschwindigkeit geändert wird
Maßdrift, schlechte Oberfläche, Grate und Rattern beweisen nicht, dass allein die RPM falsch sind. Die anerkannte PCD-Quelle verlangt je nach Symptom andere Belege, etwa Toleranz, Werkstoff, Kühlung, Werkzeugzustand und aktuelle Schnittdaten. Wählen Sie anhand des Symptoms die erste Prüfung.
| Symptom | Zuerst zu erfassende Belege | Mögliche Ursachenbereiche unterscheiden | Grenze der Korrekturmaßnahme |
|---|---|---|---|
| Bohrungsmaßdrift | Tatsächliches Bohrungsmaß/Toleranz, Standzeit und Prüfproblem | Reibahlenverschleiß, Steifigkeit, Spanabfuhr, Kühlung, Geometrie und Werkstoffverhalten | Bestätigte Ursache korrigieren und Maß erneut prüfen, bevor ein berechneter Befehl geändert wird. |
| Schlechte Oberflächengüte | Oberflächenziel, Bohrungszustand oder Foto, Werkstoff und Kühlungszustand | Werkzeugzustand, Einrichtungssteifigkeit, Spanabfuhr, Vorschub-/Geschwindigkeitskontext und Werkstoffverhalten | Vergleichbare Befunde gegenüberstellen und jeweils eine kontrollierte Größe ändern. |
| Grate oder Rattern | Grat-/Bohrungs-/Werkzeugzustand, aktuelle Schnittdaten und Maschinen-/Einrichtungskontext | Geometrie, Schneidenzustand, Spanabfuhr, Geschwindigkeit/Vorschub, Werkstoffverhalten und Auskragung/Steifigkeit | Erkannte Einrichtungs- oder Prozessbedingung wiederherstellen, bevor eine Geschwindigkeitsänderung empfohlen wird. |
Die Quelle stützt dies als Ablauf zur Erfassung diagnostischer Befunde, nicht als eindeutige Zuordnung eines Symptoms zu einer Ursache. Bei Rattern sind beispielsweise Steifigkeit, Auskragung, Werkzeug, Kühlung und Spanabfuhr gemeinsam mit Programmwerten zu prüfen, statt automatisch RPM zu reduzieren. Angaben zu PCD-Reibproblemen
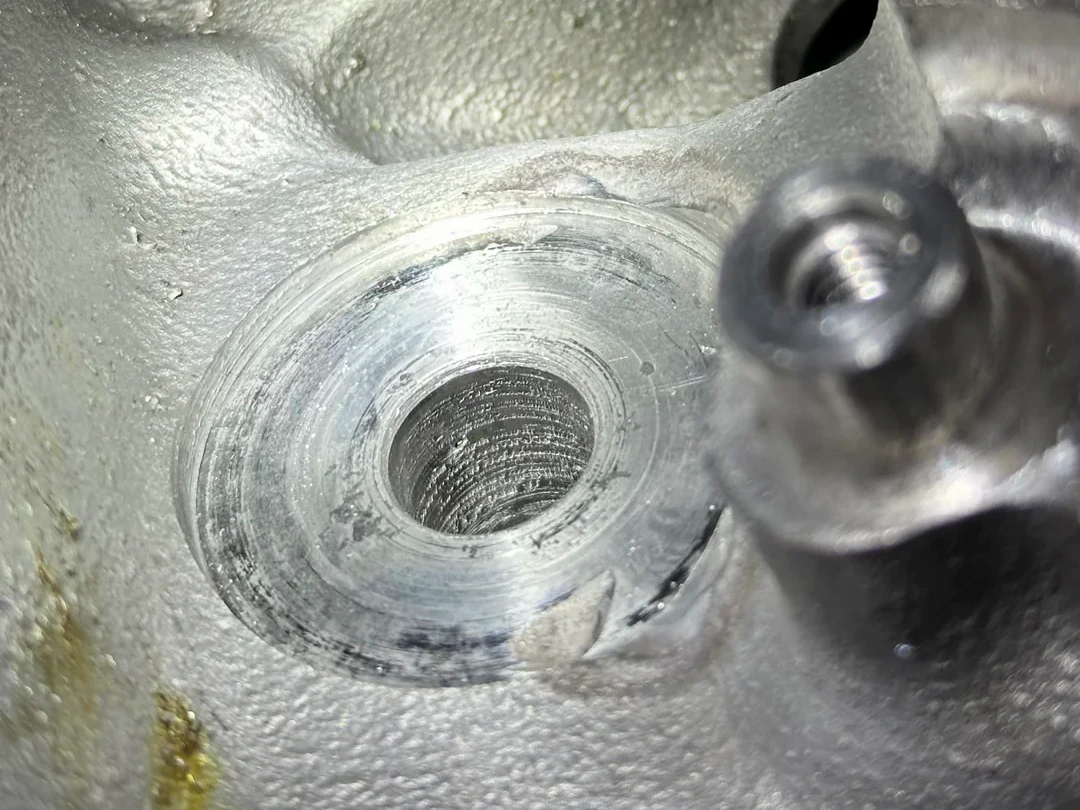
Ein Aluminium-Praxisfall zeigt, warum der Kontext erhalten bleibt
Eine Forumsdiskussion beschreibt ein CNC-Aluminium-Reibproblem mit 0.0624 in Reibahle nach 0.052 in Vorbohrung, aufgeweitetem Bohrungseingang, Auskragung und Fragen zu G85/G81-Zyklen. Antworten diskutierten größere Vorbohrung, reduzierte Versuchswerte, kürzere Auskragung und einen anderen Zyklus. Dies ist ein einzelner echter Praxisfall, kein PCD-Beleg, wiederkehrendes Muster oder Branchenkonsens. Sein engerer Nutzen: Vorbohrungszustand, Auskragung und Zykluswahl müssen mit jeder Geschwindigkeits-/Vorschubdiskussion verbunden bleiben. Forumsfall
Berechnung und Auswahlentscheidung trennen
Verwenden Sie Formeln zur Umrechnung validierter Eingaben, nicht zum Auffüllen fehlender PCD-Parameter. Liegt ein Ergebnis außerhalb von Toleranz-, Oberflächen- oder Stabilitätsanforderungen, bewahren Sie Werkstoff-, Durchmesser-, Qualitätsziel-, Steifigkeits-, Kühlungs-, Spanabfuhr- und Werkzeugzustandsdaten während der Untersuchung auf. Ergänzen Sie qualifizierte Eingabequelle und Prüfergebnis. Damit wird die nächste Änderung prüfbar und nachvollziehbar.
Zur Navigation zu möglichen Werkzeugfamilien dient das PCD-Reibahlenprogramm. Dieser Link dient nur der Navigation und belegt keine Werkstoffeignung, Toleranz, Geometrie, Verfügbarkeit oder Leistung.