










Vitesse de coupe des alésoirs PCD : valider la donnée avant de calculer les RPM
Ne choisissez pas la vitesse d’un alésoir PCD dans un tableau générique. Confirmez d’abord matériau et alliage, diamètre, tolérance et état de surface visés, puis rigidité, refroidissement, évacuation et conception de l’outil. Convertissez ensuite une vitesse périphérique validée en RPM. Ne calculez l’avance linéaire que si les données validées définissent une avance par tour. Les preuves retenues pour cette page ne donnent aucune vitesse ni avance par tour initiale universelle pour le PCD.
L’alésage au PCD est une finition de trou : le régime calculé n’est qu’un élément de l’obtention de la dimension et de la surface voulues. Pour les alésoirs PCD, la source disponible cite nuance, teneur en silicium, diamètre, tolérance, refroidissement, évacuation, rigidité machine, conception de l’outil et état de surface visé comme facteurs de choix de vitesse. Facteurs de vitesse de coupe des alésoirs PCD
Confirmer les conditions avant de saisir vitesse ou avance
La question utile n’est pas seulement « Quelles RPM utiliser ? », mais « Cette vitesse périphérique ou avance par tour s’applique-t-elle à ce trou et à ce montage ? » Rassemblez les données suivantes avant de considérer la commande calculée comme un réglage de procédé.
| Groupe de données | À confirmer avant calcul | Pourquoi cela modifie la décision |
|---|---|---|
| Matériau usiné | Nuance et, si pertinent, teneur en silicium | Ce sont des variables citées pour la décision d’alésage PCD. |
| Trou et outil | Diamètre d’alésoir, conception, état du trou, tolérance et surface visée | Le diamètre intervient dans la conversion en RPM ; les autres exigences déterminent l’applicabilité de la donnée choisie. |
| Machine et procédé | Rigidité, refroidissement et évacuation des copeaux | Ces conditions peuvent déterminer si un réglage nominal reste stable dans l’opération réelle. |
| Données validées | Vitesse périphérique et avance par tour fournies par le fabricant ou un procédé interne validé | Cet article convertit la donnée ; il ne crée pas de valeur initiale PCD. |
Cette distinction compte surtout pour une tolérance serrée. Utiliser un diamètre dans la formule ne prouve pas que la vitesse convient au matériau, à l’outil et au montage.
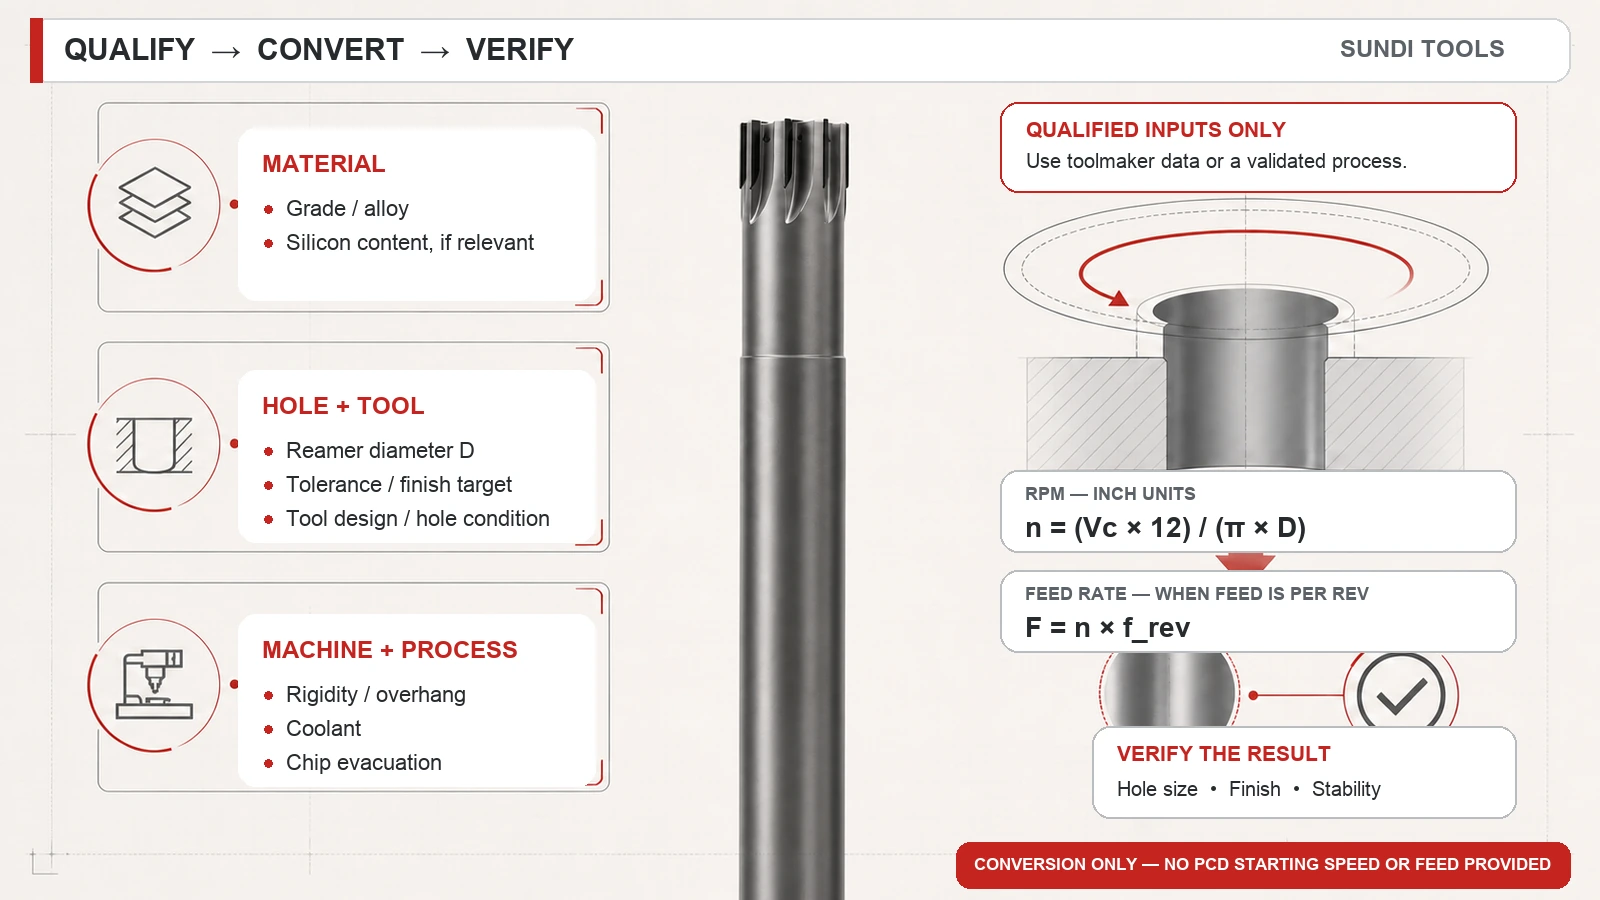
Convertir une vitesse périphérique validée en RPM
En unités impériales, calculez le régime avec :
Symboles en unités impériales : n = régime de broche en rpm ; Vc = vitesse périphérique validée en ft/min (SFM) ; et D = diamètre d’alésoir en pouces. Utilisez cette conversion seulement lorsque Vc est validée pour l’alésoir PCD, le matériau, le trou et le montage exacts. Ce ne sont pas des données de coupe PCD.
La formule convertit une vitesse périphérique déjà choisie ; elle ne la choisit pas. Un diamètre plus grand donne des RPM plus faibles pour les mêmes SFM validés ; changer le diamètre à RPM constantes modifie la vitesse à l’arête.
Calcul générique d’alésage de l’aluminium — pas des données de coupe PCD. Une source générique d’alésage utilise Vc = 300 SFM et D = 0.500 in.
C’est une illustration reproductible de la formule issue d’un exemple générique d’alésage de l’aluminium. Ce ne sont pas des données de coupe PCD et cela ne doit pas servir de recommandation de vitesse initiale PCD. Source et exemple
Si la recommandation PCD validée utilise d’autres unités, obtenez la méthode du fabricant adaptée à ces unités ou une documentation de procédé validée. Les preuves retenues ici étayent la relation impériale ci-dessus, pas une nouvelle dérivation métrique.
Convertir l’avance par tour en avance linéaire uniquement si la définition correspond
L’avance machine suit le régime uniquement si la donnée d’avance est explicitement par tour :
Symboles : F = avance linéaire en in/min ; n = régime de broche en rev/min ; et frev = avance validée en in/rev. À appliquer seulement si l’avance est définie par tour pour l’alésoir PCD et l’opération exacts. Ce ne sont pas des données de coupe PCD.
Ne remplacez pas cette donnée par une avance par dent, sauf si la documentation définit sa relation à l’avance par tour pour l’alésoir précis. Les preuves retenues ne donnent pas le nombre de dents ni la définition d’avance nécessaires à cette conversion.
Calcul générique d’avance pour l’aluminium — pas des données de coupe PCD. La même source générique indique 0.004 in/rev comme avance de base en perçage et calcule :
Résultat : 9.2 IPM. La source applique ensuite un multiplicateur d’alésage propre à cet exemple. Ni 0.004 in/rev ni ce multiplicateur ne sont des données d’alésoir PCD. Ce calcul ne fournit pas des données de coupe PCD et ne doit pas servir de recommandation d’avance PCD. Source et exemple
La démarche sûre consiste donc à obtenir une vitesse PCD et une avance par tour PCD validées, calculer RPM et avance linéaire, confirmer les unités et consigner les conditions qui valident ces données.
Calculateur de RPM et d’avance pour alésoirs PCD
Saisissez vitesse périphérique et avance par tour seulement après validation des deux pour l’alésoir PCD, le matériau, le trou et le montage exacts. Le calculateur les convertit en RPM et avance linéaire ; il ne crée pas de données de coupe PCD.
Données validées uniquement. Le résultat ne valide pas vitesse ou avance par tour pour un autre outil, alliage, tolérance, objectif de finition ou montage.
Revérifier le calcul validé lorsque l’opération change
Conservez la donnée choisie et le calcul ensemble. Gardez au minimum matériau et alliage, diamètre et conception de l’alésoir, état du trou, tolérance et surface visée, état du porte-outil/montage, refroidissement et évacuation, source validée de vitesse/avance par tour et commandes RPM/avance obtenues. Cela ne prouve pas la transférabilité à une autre opération ; cela permet de revoir le réglage lorsque la même opération change.
Si le résultat est inacceptable, évitez plusieurs changements simultanés. Identifiez d’abord la condition modifiée ou la branche diagnostique étayée par les faits. Le calcul de vitesse peut être correct alors que la donnée ne s’applique plus, car matériau, trou, rigidité ou maîtrise des copeaux ont changé. La source PCD inclut ces conditions dans la décision ; le calculateur générique explique que les RPM résultent de la conversion vitesse-diamètre. Consignez conditions avant/après et inspection pour distinguer changement de montage et erreur de calcul. Variables de décision PCD Source générique de formule d’alésage
Si une limite machine impose d’autres RPM, ne supposez pas que la vitesse PCD initiale reste valable ni que l’avance doit rester inchangée. Soumettez cet écart au fabricant ou au responsable du procédé validé afin de qualifier la nouvelle condition. C’est une limite de décision, pas une règle de remplacement des paramètres.
Diagnostiquer le trou avant de modifier seulement la vitesse
Dérive dimensionnelle, mauvais état de surface, bavures et broutage ne prouvent pas que seules les RPM sont incorrectes. La source PCD retenue demande des éléments différents selon le symptôme, dont tolérance, matériau, refroidissement, état d’outil et données actuelles. Utilisez le symptôme pour choisir le premier contrôle.
| Symptôme | Éléments à recueillir d’abord | Pistes possibles à distinguer | Limite de l’action corrective |
|---|---|---|---|
| Dérive du diamètre du trou | Dimension/tolérance réelle, durée de vie d’outil et problème de contrôle | Usure de l’alésoir, rigidité, évacuation, refroidissement, géométrie et comportement du matériau | Corriger la piste confirmée, puis revérifier la dimension avant de modifier une commande calculée. |
| Mauvais état de surface | Surface visée, état ou photo du trou, matériau et refroidissement | État d’outil, rigidité du montage, évacuation, contexte vitesse/avance et comportement du matériau | Comparer des éléments équivalents et modifier une seule variable contrôlée à la fois. |
| Bavures ou broutage | État des bavures/du trou/de l’outil, données de coupe actuelles et contexte machine/montage | Géométrie, état d’arête, évacuation, vitesse/avance, comportement du matériau et porte-à-faux/rigidité | Rétablir la condition identifiée de montage ou de procédé avant de prescrire un changement de vitesse. |
La source étaye une démarche de collecte diagnostique, pas une correspondance unique symptôme-cause. Un broutage doit ainsi déclencher un contrôle de rigidité, porte-à-faux, outil, refroidissement et évacuation avec les valeurs programmées, plutôt qu’une réduction automatique des RPM. Données de problème d’alésoir PCD
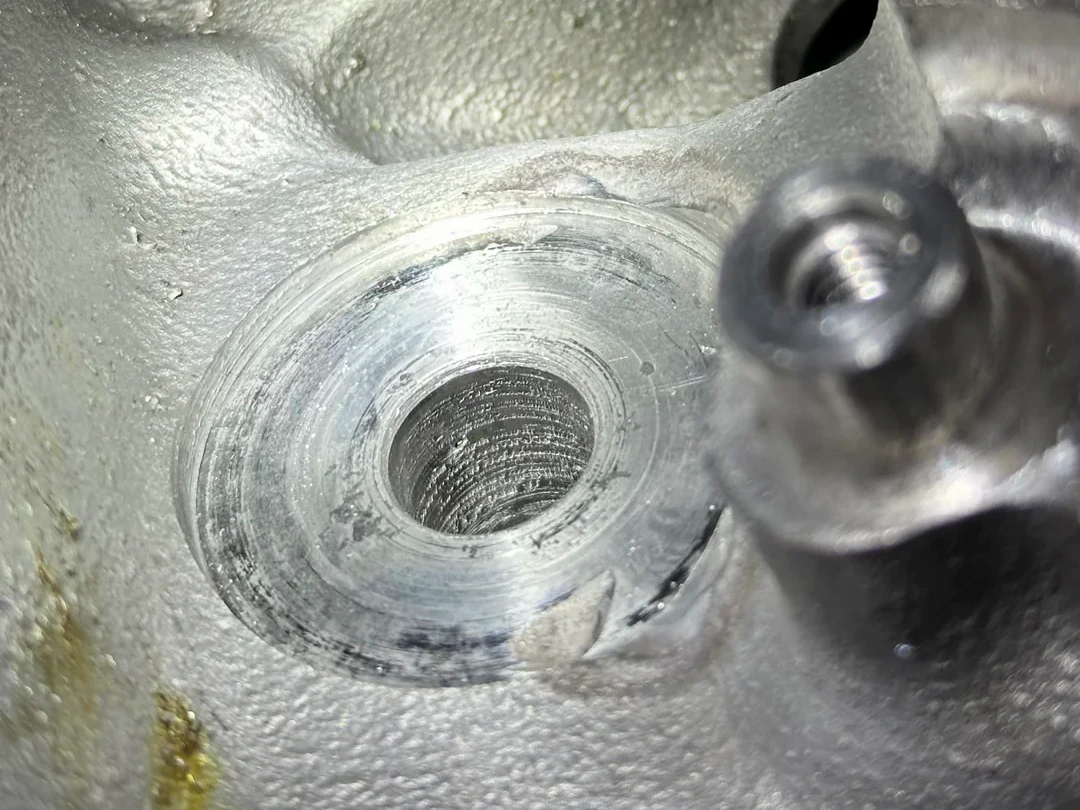
Un cas de terrain sur aluminium montre pourquoi conserver le contexte
Une discussion décrit un problème d’alésage CNC dans l’aluminium avec un alésoir de 0.0624 in après un avant-trou de 0.052 in, une entrée évasée, du porte-à-faux et des questions G85/G81. Les réponses évoquaient un avant-trou plus grand, des réglages d’essai réduits, un porte-à-faux plus court et un autre cycle. C’est un cas réel unique, pas une preuve PCD, un schéma récurrent ou un consensus. Son utilité limitée est de montrer pourquoi avant-trou, porte-à-faux et cycle doivent accompagner toute discussion vitesse/avance. Cas de forum
Distinguer calcul et décision de sélection
Utilisez les formules pour convertir des données validées, pas pour inventer un paramètre PCD manquant. Si le résultat ne respecte pas tolérance, finition ou stabilité, conservez matériau, diamètre, cible qualité, rigidité, refroidissement, évacuation et état d’outil pendant l’enquête. Ajoutez source validée et résultat d’inspection. Le changement suivant devient ainsi testable et révisable.
Pour accéder aux familles candidates, consultez la gamme d’alésoirs PCD. Ce lien sert uniquement à naviguer ; il n’établit ni compatibilité matériau, tolérance, géométrie, disponibilité ou performance.