










Plaquitas positivas y negativas: comparación
Al observar el torneado y fresado CNC, verá que la geometría de la plaquita desempeña un papel fundamental en el éxito de cualquier operación de mecanizado. Entre las propiedades geométricas básicas se encuentran los ángulos de las plaquitas y la distinción entre plaquitas positivas y negativas.
La elección entre una plaquita positiva y una negativa influye directamente en las fuerzas de corte, el acabado superficial, la vida útil de la herramienta y la estabilidad general del proceso.
En este artículo comparamos detalladamente las plaquitas positivas y negativas. Analizamos sus características, ventajas, desventajas y aplicaciones habituales. Al terminar, comprenderá mejor cómo elegir la geometría adecuada para sus operaciones de mecanizado.
Contenido
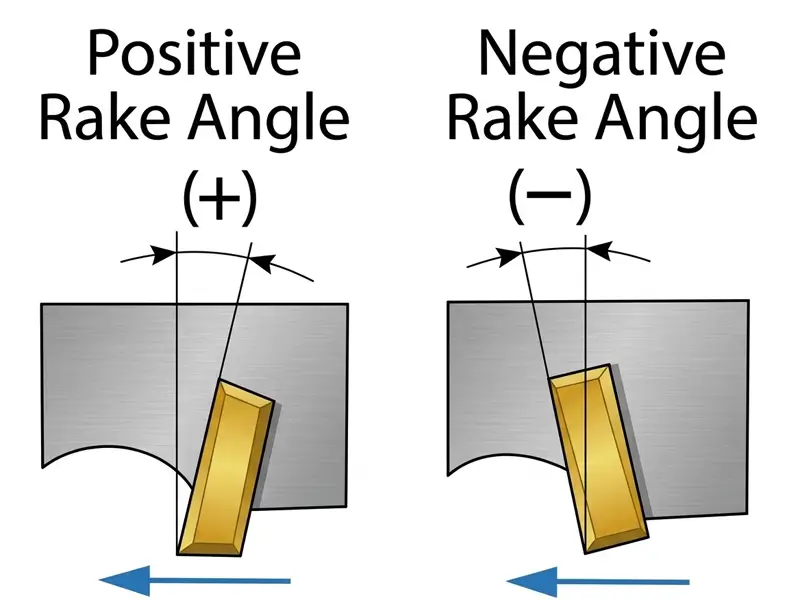
¿Qué son las plaquitas positivas?
En la terminología habitual de torneado, una plaquita positiva tiene incidencia incorporada en el flanco. Esta clasificación es distinta del ángulo de desprendimiento efectivo, que depende de la geometría superior y del montaje.
No defina un ángulo de desprendimiento positivo como un ángulo inferior a 90°. Los ángulos de desprendimiento, incidencia y cuña describen características distintas. Una plaquita positiva tiene incidencia en el flanco; su desprendimiento de trabajo debe evaluarse en el portaherramientas real.
Las geometrías positivas de corte ligero pueden ser útiles en torneado interior, piezas esbeltas y máquinas de potencia limitada. No hacen aceptable una sujeción insuficiente ni un montaje inestable.
Las plaquitas positivas se ofrecen en distintos materiales de corte, incluidos metal duro y diseños adecuados de diamante policristalino . El control de viruta y las operaciones permitidas dependen de calidad, rompevirutas, avance, profundidad y material, no solo de la denominación positiva.
Ventajas de las plaquitas positivas
Las plaquitas positivas ofrecen varias ventajas importantes que las hacen adecuadas para determinadas operaciones, especialmente las que requieren delicadeza y precisión.
Entre las ventajas de las plaquitas positivas se incluyen:
- Bajas fuerzas de corte: Una geometría de corte ligero puede reducir la carga frente a una alternativa de filo más robusto en condiciones comparables. Las fuerzas reales siguen dependiendo de acoplamiento, material y preparación del filo.
- Mejor acabado superficial: Una geometría afilada adecuada puede favorecer la calidad superficial, pero deben verificarse precisión dimensional y ausencia de acabado secundario.
- Menos vibraciones: Menores fuerzas pueden ayudar en un montaje flexible, pero las vibraciones autoexcitadas también dependen de voladizo, apoyo y condiciones de corte.
- Mejor control de viruta: Seleccione rompevirutas y datos de corte según material y operación. El tipo positivo por sí solo no determina la dirección de viruta ni evita atascos.
Desventajas de las plaquitas positivas
Además de las ventajas mencionadas y otras cualidades, las plaquitas positivas presentan algunas limitaciones. ¿Cuáles son estas desventajas?
- Filo de corte menos resistente: Un ángulo de cuña menor puede facilitar el corte a costa de resistencia del filo. La idoneidad para cortes interrumpidos o abrasivos también depende de calidad y preparación del filo.
- Menor vida útil en aplicaciones exigentes: Un filo poco robusto puede desgastarse o astillarse con carga excesiva. Una alternativa negativa no dura automáticamente más; compare calidades y geometrías cualificadas para la aplicación.
- Uso por una sola cara: Las plaquitas de torneado con incidencia positiva suelen ser de una cara por su geometría de flanco, no simplemente por el ángulo de desprendimiento. El número de filos utilizables también depende de forma y construcción.
Aplicaciones de las plaquitas positivas
Las propiedades de las plaquitas positivas son adecuadas para tareas en las que la precisión y unas fuerzas de corte bajas son indispensables.
La incidencia positiva, el desprendimiento positivo y el ángulo de posición son conceptos diferentes. Las geometrías de corte ligero pueden servir para ciertos componentes no ferrosos o esbeltos; elija la calidad según la aleación real.
Las plaquitas positivas intercambiables se utilizan en portaherramientas compatibles para operaciones como mandrinado y acabado. No suelen describirse como plaquitas aplicadas a herramientas de acero rápido ; el HSS es en sí un material de corte.
Para desbaste pesado, seleccione resistencia de filo suficiente y calidad y portaherramientas adecuados. No acepte ni descarte un diseño solo por velocidad o tipo positivo.
¿Qué son las plaquitas negativas?
Las plaquitas de torneado negativas tienen incidencia nominal nula en el flanco. Su construcción puede proporcionar filos robustos, pero no se limita a grandes eliminaciones de material.
Una incidencia nula no significa desprendimiento nulo. La inclinación del portaherramientas proporciona la incidencia de trabajo y la cara de desprendimiento o el rompevirutas pueden crear una geometría local positiva.
Las plaquitas negativas pueden ser de una o dos caras. Compruebe el diseño real; incidencia nominal nula no significa que toda plaquita pueda voltearse o utilizarse en cualquier portaherramientas.
Ventajas de las plaquitas de torneado negativas
¿Qué ventajas ofrecen las plaquitas de torneado negativas y por qué se utilizan en entornos exigentes de alta producción?
- Elevada resistencia y durabilidad del filo: Una cuña robusta y una preparación adecuada pueden soportar cortes exigentes. Calidad, interrupciones y condiciones siguen determinando la resistencia al astillado.
- Mayor vida útil en desbaste: Las geometrías robustas adecuadas pueden rendir bien en desbaste, pero una mayor vida útil debe demostrarse para la aplicación, no deducirse del tipo de plaquita.
- Doble cara para mayor rentabilidad: Algunas plaquitas de incidencia nula ofrecen filos utilizables en ambas caras. Otras son de una cara; compare el número real de filos y el coste por pieza terminada.
Desventajas de las plaquitas de torneado negativas
El tipo de plaquita no determina por sí solo la acción de corte. Las negativas pueden tener rompevirutas de corte ligero y geometrías de acabado; evalúe la herramienta completa.
- Fuerzas de corte elevadas: Las geometrías más robustas con un ángulo de desprendimiento efectivo menos positivo pueden exigir mayores fuerzas. Estas plaquitas también eliminan material mediante corte, no por mera penetración. Compruebe la rigidez y la potencia disponibles.
- Mayor generación de calor: La carga, la velocidad, la fricción, la calidad y la refrigeración afectan a la temperatura. El tipo negativo de una plaquita no determina por sí solo el calor generado.
- Selección para acabado: Las plaquitas negativas con geometrías de acabado o wiper adecuadas pueden realizar el acabado con éxito. Adapte el rompevirutas, el radio de punta, la preparación del filo y los datos de corte.
- Materiales blandos o pastosos: Utilice una calidad compatible y una geometría de corte suave con un control de viruta adecuado. El aluminio no es caucho, y una plaquita con incidencia nula no es automáticamente inadecuada.
Aplicaciones de las plaquitas negativas
Las plaquitas negativas son habituales en torneado exterior y cortes exigentes. Seleccione su geometría y calidad para la operación concreta, en lugar de considerarlas la primera opción en todos los casos.
Una plaquita negativa adecuada puede servir para desbaste. El avance y la profundidad admisibles dependen de las dimensiones de la plaquita, la calidad, el portaherramientas, el material en bruto y la capacidad de la máquina; el espesor por sí solo no los garantiza.
Son adecuadas para torneado exterior de acero, fundición y otros materiales duros en tornos CNC potentes y rígidos. Las plaquitas negativas más habituales son CNMG (rombo de 80 grados), DNMG (rombo de 55 grados) y WNMG (trígono de 80 grados).
SNMG identifica una familia de plaquitas cuadradas con incidencia nula; por sí sola, esta designación no especifica un ángulo de posición de 45°. El portaherramientas y la orientación determinan el ángulo de posición de trabajo y la zona de corte accesible.
Diferencia entre plaquitas positivas y negativas
Ambos tipos se utilizan en torneado, pero elegir una plaquita positiva o negativa puede cambiar considerablemente el proceso. Sus distintas geometrías determinan ventajas, limitaciones y aplicaciones adecuadas diferentes.
Para tomar una decisión fundamentada, conviene comparar directamente estas diferencias. La siguiente tabla muestra sus características más importantes.
Característica | Plaquitas positivas | Plaquitas negativas |
Definición geométrica | Incidencia positiva incorporada; el ángulo de desprendimiento efectivo también depende de la geometría y del montaje. | Incidencia nominal nula; el ángulo de desprendimiento de trabajo no es necesariamente nulo. |
Resistencia del filo | Una cuña más pequeña puede reducir la resistencia; la calidad y la preparación del filo también influyen. | Puede ofrecer un filo robusto; la resistencia depende de la geometría completa y de la calidad. |
Fuerzas de corte | A menudo menores con una geometría de corte suave; verificar para la operación. | Pueden ser mayores con una geometría robusta; el tipo por sí solo no las determina. |
Aplicación principal | Habituales en torneado interior, piezas esbeltas y operaciones de acabado adecuadas. | Habituales en torneado exterior y desbaste; también existen diseños adecuados para acabado. |
Número de filos de corte | Generalmente de una cara; el número de filos utilizables depende de la forma y del diseño. | De una o dos caras según el diseño; no existe una proporción universal del número de filos. |
Tendencia a vibraciones | Unas fuerzas menores pueden ayudar; sigue siendo posible el traqueteo. | La estabilidad depende de la geometría, el voladizo, el montaje y las condiciones de corte. |
Acabado superficial | Puede lograr el acabado especificado en condiciones adecuadas; no está garantizado. | Las geometrías de acabado y wiper adecuadas pueden conseguir buenas superficies. |
Materiales adecuados | Seleccione la calidad y la geometría según la aleación; el tipo positivo por sí solo no define la compatibilidad. | A menudo utilizadas en aceros y fundiciones con calidades adecuadas; la dureza del material varía. |
¿Cómo elijo la plaquita de torneado adecuada?
Una vez comprendidas las diferencias, analice su aplicación concreta para elegir correctamente. Hay muchos parámetros que considerar al seleccionar plaquitas de torneado, entre ellos la geometría, la calidad, la forma y el tamaño.
La elección de una plaquita que permita un buen control de viruta y un rendimiento de mecanizado óptimo depende en gran medida de los siguientes factores:
1. Material que se mecaniza:
Para acero y fundición, elija la calidad y la geometría según la dureza, el estado del material en bruto y la operación. Las plaquitas negativas son habituales en desbaste, pero estos materiales no son todos duros y ningún tipo es preferible de forma universal.
Para materiales no ferrosos o acabados ligeros, una geometría afilada adecuada puede reducir las fuerzas. El tipo positivo por sí solo no garantiza el acabado ni la compatibilidad con el material.
2. Capacidades de la máquina herramienta:
La capacidad del equipo es fundamental. Las máquinas potentes, rígidas y estables pueden soportar las elevadas fuerzas de corte de las plaquitas negativas.
Para máquinas de baja potencia o menor rigidez, o al utilizar barras de mandrinar largas y delgadas, recomendamos plaquitas positivas, ya que generan menores fuerzas de corte y vibraciones.
3. Tipo de operación (desbaste o acabado):
Para desbaste, seleccione una resistencia del filo y una capacidad de rotura de viruta suficientes para el acoplamiento previsto. Una mayor vida útil no es inherente a todas las plaquitas negativas.
Para acabado, seleccione una geometría que cumpla los requisitos de superficie y fuerzas. Tanto las plaquitas positivas como las negativas pueden ofrecer diseños adecuados para acabado.
4. Rigidez de herramienta y montaje:
El torneado interior o mandrinado con un gran voladizo puede ser sensible a las vibraciones. Estas operaciones son distintas del taladrado de un agujero.
Una geometría positiva de corte suave puede ayudar a reducir las fuerzas, pero la calidad y la geometría deben ser adecuadas para el material. Reduzca el voladizo y mejore el apoyo cuando sea posible.
Conclusión
Elegir entre plaquitas negativas y positivas influye directamente en el resultado del mecanizado. No existe una opción perfecta para todas las aplicaciones, sino una herramienta adecuada para cada tarea.
Su elección refleja el equilibrio entre la resistencia y la practicidad de las plaquitas negativas y la delicadeza y precisión de las positivas.
¿Desea mejorar el rendimiento de sus proyectos? Sundi Precision Tools está a su servicio.
Explore nuestro catálogo para descubrir una amplia gama de herramientas de corte diseñadas para un alto rendimiento. Después, contacte con nuestro equipo de expertos para recibir asesoramiento y un presupuesto inmediato para su proyecto.