










Positive und negative Wendeschneidplatten im Vergleich
Wenn Sie CNC-Drehen und -Fräsen betrachten, erkennen Sie, wie entscheidend die Geometrie der Schneidplatte für den Erfolg einer Zerspanung ist. Zu den grundlegenden geometrischen Merkmalen gehören die Plattenwinkel und die Unterscheidung zwischen positiven und negativen Schneidplatten.
Die Wahl zwischen einer positiven und einer negativen Schneidplatte beeinflusst direkt die Schnittkräfte, die Oberflächengüte, die Standzeit und die gesamte Prozessstabilität.
In diesem Artikel vergleichen wir positive und negative Schneidplatten ausführlich. Wir erläutern ihre besonderen Merkmale, Vorteile, Nachteile und typischen Anwendungen. Anschließend können Sie besser beurteilen, welche Plattengeometrie zu Ihrer Zerspanungsaufgabe passt.
Inhalt
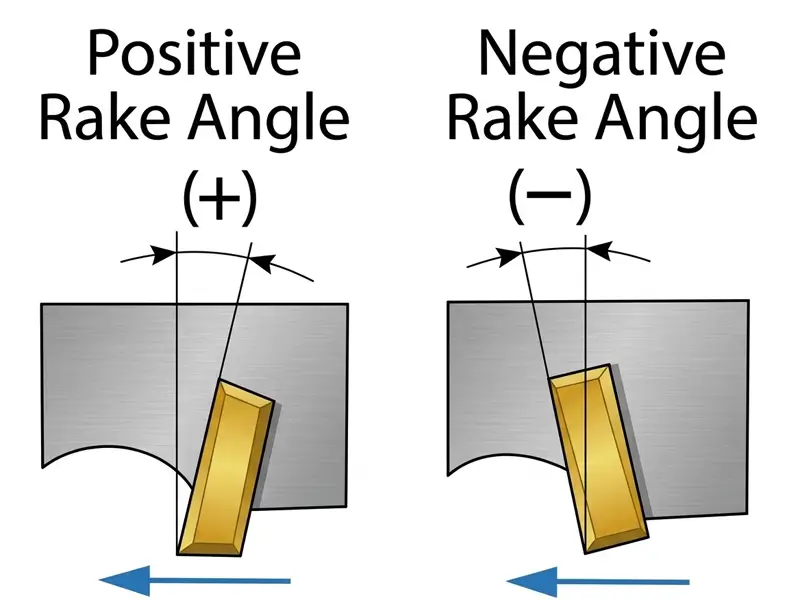
Was sind positive Wendeschneidplatten?
In der üblichen Drehplatten-Terminologie besitzt eine positive Platte einen geometrisch vorgesehenen Freiwinkel an der Flanke. Diese Einteilung unterscheidet sich vom wirksamen Spanwinkel, der von Oberseitengeometrie und Einbau abhängt.
Definieren Sie einen positiven Spanwinkel nicht als Winkel unter 90°. Span-, Frei- und Keilwinkel beschreiben unterschiedliche Merkmale. Eine positive Drehplatte hat Freiwinkel an der Flanke; ihr wirksamer Spanwinkel ist im tatsächlichen Halter zu beurteilen.
Leicht schneidende positive Geometrien können beim Innendrehen, bei schlanken Teilen und leistungsschwachen Maschinen sinnvoll sein. Sie machen unzureichende Spannung oder instabile Einrichtungen nicht zulässig.
Positive Platten gibt es in verschiedenen Schneidstoffen, darunter Hartmetall sowie geeignete Ausführungen aus polykristallinem Diamant . Spankontrolle und zulässige Bearbeitungen hängen von Sorte, Spanbrecher, Vorschub, Tiefe und Werkstoff ab, nicht allein von der Bezeichnung positiv.
Vorteile positiver Wendeschneidplatten
Positive Schneidplatten bieten mehrere wichtige Vorteile, die sie für bestimmte Bearbeitungen besonders geeignet machen, insbesondere für feinfühlige und präzisionsorientierte Anwendungen.
Zu den Vorteilen positiver Wendeschneidplatten gehören:
- Geringe Schnittkräfte: Eine leicht schneidende Geometrie kann unter vergleichbaren Bedingungen die Belastung gegenüber einer stabileren Schneidengeometrie senken. Die tatsächlichen Kräfte hängen weiterhin von Eingriff, Werkstoff und Schneidenpräparation ab.
- Bessere Oberflächengüte: Eine geeignete scharfe Geometrie kann die Oberflächenqualität unterstützen; Maßgenauigkeit und der Verzicht auf Nachbearbeitung müssen jedoch geprüft werden.
- Weniger Vibrationen: Geringere Schnittkräfte können bei nachgiebigen Aufbauten helfen; Rattern hängt jedoch auch von Überhang, Abstützung und Schnittbedingungen ab.
- Bessere Spankontrolle: Wählen Sie Spanbrecher und Schnittdaten passend zu Werkstoff und Bearbeitung. Eine positive Plattenbauart allein bestimmt weder Spanrichtung noch verhindert sie Verstopfung.
Nachteile positiver Wendeschneidplatten
Neben den genannten und weiteren Vorteilen haben positive Schneidplatten auch Einschränkungen. Welche Nachteile sind zu beachten?
- Schwächere Schneidkante: Ein kleinerer Keilwinkel kann Schneidenfestigkeit gegen leichteres Schneiden eintauschen. Die Eignung für unterbrochene Schnitte oder abrasive Bearbeitung hängt auch von Sorte und Schneidenpräparation ab.
- Kürzere Standzeit bei anspruchsvollen Anwendungen: Eine unzureichend robuste Schneide kann unter übermäßiger Belastung verschleißen oder ausbrechen. Eine negative Bauart hält nicht automatisch länger; vergleichen Sie für die Anwendung qualifizierte Sorten und Geometrien.
- Einseitige Nutzung: Übliche positive Drehplatten sind wegen ihrer Flankengeometrie im Allgemeinen einseitig nutzbar, nicht einfach wegen ihres Spanwinkels. Die nutzbare Schneidenzahl hängt auch von Plattenform und Konstruktion ab.
Anwendungen positiver Wendeschneidplatten
Die besonderen Eigenschaften positiver Schneidplatten eignen sich für Aufgaben, bei denen Präzision und geringe Schnittkräfte unverzichtbar sind.
Positiver Freiwinkel, positiver Spanwinkel und Einstellwinkel sind unterschiedliche Begriffe. Leicht schneidende Geometrien können zu bestimmten Nichteisen- oder schlanken Bauteilen passen; wählen Sie die Sorte für die tatsächliche Legierung.
Positive Wendeschneidplatten werden in passenden Haltern etwa zum Ausdrehen und Schlichten verwendet. Sie werden üblicherweise nicht als Platten für Werkzeuge aus Schnellarbeitsstahl bezeichnet; HSS ist selbst ein Schneidstoff.
Wählen Sie für schweres Schruppen ausreichende Schneidenfestigkeit sowie geeignete Sorte und Halter. Schließen Sie eine Bauart nicht allein aufgrund der Geschwindigkeit oder positiven Ausführung ein oder aus.
Was sind negative Wendeschneidplatten?
Negative Drehplatten haben einen nominalen Flankenfreiwinkel von null. Ihre Konstruktion kann robuste Schneiden ermöglichen, ist aber nicht auf schweren Materialabtrag beschränkt.
Freiwinkel null bedeutet nicht Spanwinkel null. Die Halterneigung erzeugt den wirksamen Freiwinkel; Spanfläche oder Spanbrecher können eine lokal positive Schneidgeometrie bilden.
Negative Platten können ein- oder beidseitig nutzbar sein. Prüfen Sie die konkrete Bauart; nominaler Freiwinkel null bedeutet nicht, dass jede Platte gewendet oder in jedem Halter eingesetzt werden kann.
Vorteile negativer Drehplatten
Welche Vorteile bieten negative Drehplatten, und weshalb werden sie in anspruchsvollen Fertigungsumgebungen mit hohen Stückzahlen eingesetzt?
- Hohe Schneidenfestigkeit und Haltbarkeit: Ein robuster Schneidkeil und geeignete Schneidenpräparation können anspruchsvolle Schnitte ermöglichen. Sorte, Unterbrechungen und Einsatzbedingungen bestimmen weiterhin die Ausbruchfestigkeit.
- Längere Standzeit beim Schruppen: Geeignete robuste Geometrien können beim Schruppen gut funktionieren; eine längere Standzeit muss jedoch für die Anwendung nachgewiesen werden und darf nicht aus der Plattenbauart abgeleitet werden.
- Beidseitige Nutzung für Wirtschaftlichkeit: Manche Platten ohne nominalen Freiwinkel bieten nutzbare Schneiden auf beiden Seiten. Andere sind einseitig; vergleichen Sie tatsächliche Schneidenzahl und Kosten je fertigem Teil.
Nachteile negativer Drehplatten
Die Plattenbauart allein bestimmt die Schneidwirkung nicht. Negative Platten können leicht schneidende Spanbrecher und Schlichtgeometrien besitzen; beurteilen Sie das vollständige Werkzeug.
- Hohe Schnittkräfte: Stabilere Geometrien mit weniger positivem wirksamem Spanwinkel können höhere Kräfte erfordern. Auch diese Platten entfernen Material durch Schneiden, nicht durch bloßes Eindringen. Prüfen Sie die verfügbare Steifigkeit und Leistung.
- Erhöhte Wärmeentwicklung: Belastung, Geschwindigkeit, Reibung, Schneidstoffsorte und Kühlung beeinflussen die Temperatur. Die negative Plattenbauart allein bestimmt die Wärmeentwicklung nicht.
- Auswahl zum Schlichten: Negative Wendeschneidplatten mit geeigneten Schlicht- oder Wiper-Geometrien können erfolgreich schlichten. Stimmen Sie Spanbrecher, Eckenradius, Schneidkantenpräparation und Schnittdaten aufeinander ab.
- Weiche oder schmierende Werkstoffe: Verwenden Sie eine geeignete Schneidstoffsorte und eine leicht schneidende Geometrie mit passender Spankontrolle. Aluminium ist kein Gummi, und eine Platte ohne Freiwinkel ist nicht automatisch ungeeignet.
Anwendungen negativer Wendeschneidplatten
Negative Wendeschneidplatten sind beim Außendrehen und bei anspruchsvollen Schnitten üblich. Wählen Sie Geometrie und Schneidstoffsorte für die konkrete Bearbeitung, statt sie grundsätzlich als erste Wahl anzusehen.
Eine geeignete negative Wendeschneidplatte kann zum Schruppen eingesetzt werden. Zulässiger Vorschub und Schnitttiefe hängen von Plattenabmessungen, Schneidstoffsorte, Halter, Rohmaterial und Maschinenleistung ab; die Dicke allein garantiert sie nicht.
Sie eignen sich zum Außendrehen von Stahl, Gusseisen und anderen harten Werkstoffen auf leistungsstarken, steifen CNC-Drehmaschinen. Häufige negative Plattenformen sind CNMG (80-Grad-Raute), DNMG (55-Grad-Raute) und WNMG (80-Grad-Trigon).
SNMG bezeichnet eine Familie quadratischer Wendeschneidplatten ohne Freiwinkel; die Kennzeichnung allein legt keinen Einstellwinkel von 45° fest. Halter und Ausrichtung bestimmen den wirksamen Einstellwinkel und den zugänglichen Bearbeitungsbereich.
Unterschied zwischen positiven und negativen Schneidplatten
Beide Bauarten werden beim Drehen eingesetzt, doch die Wahl einer positiven oder negativen Schneidplatte kann den Bearbeitungsprozess deutlich verändern. Ihre unterschiedlichen Geometrien bringen verschiedene Stärken, Schwächen und geeignete Einsatzbereiche mit sich.
Für eine fundierte Entscheidung ist ein direkter Vergleich dieser Unterschiede hilfreich. Die folgende Tabelle stellt die wichtigsten Merkmale gegenüber.
Merkmal | Positive Wendeschneidplatten | Negative Wendeschneidplatten |
Geometrische Definition | Konstruktiv positiver Freiwinkel; der wirksame Spanwinkel hängt auch von Geometrie und Einbau ab. | Nennfreiwinkel null; der wirksame Spanwinkel ist nicht zwingend null. |
Schneidenfestigkeit | Ein kleinerer Keil kann die Festigkeit reduzieren; Schneidstoffsorte und Schneidkantenpräparation sind ebenfalls relevant. | Kann eine robuste Schneidkante ermöglichen; die Festigkeit hängt von der gesamten Geometrie und der Schneidstoffsorte ab. |
Schnittkräfte | Bei leicht schneidender Geometrie oft geringer; für die konkrete Bearbeitung prüfen. | Bei robuster Geometrie möglicherweise höher; nicht allein durch die Bauart bestimmt. |
Hauptanwendung | Üblich beim Innendrehen, bei schlanken Werkstücken und geeigneten Schlichtbearbeitungen. | Üblich beim Außendrehen und Schruppen; geeignete Schlichtgeometrien sind ebenfalls verfügbar. |
Anzahl der Schneidkanten | Meist einseitig; die Zahl nutzbarer Schneidkanten hängt von Form und Konstruktion ab. | Je nach Konstruktion ein- oder beidseitig; kein allgemeingültiges Verhältnis der Schneidkantenzahl. |
Vibrationsneigung | Geringere Kräfte können helfen; Rattern bleibt möglich. | Die Stabilität hängt von Geometrie, Auskraglänge, Aufspannung und Schnittbedingungen ab. |
Oberflächengüte | Kann unter geeigneten Bedingungen die geforderte Oberflächengüte erreichen; keine Garantie. | Geeignete Schlicht- und Wiper-Geometrien können gute Oberflächen erzielen. |
Geeignete Werkstoffe | Schneidstoffsorte und Geometrie passend zur Legierung wählen; die positive Bauart allein bestimmt die Eignung nicht. | Oft bei Stahl und Gusseisen mit passenden Schneidstoffsorten eingesetzt; die Werkstoffhärte variiert. |
Wie wähle ich die richtige Drehplatte?
Nachdem Sie die Unterschiede kennen, analysieren Sie für die richtige Auswahl Ihre konkrete Anwendung. Bei der Wahl geeigneter Drehplatten sind zahlreiche Parameter zu berücksichtigen, darunter Geometrie, Schneidstoffsorte, Form und Größe der Platte.
Welche Drehplatte eine gute Spankontrolle und optimale Bearbeitungsleistung ermöglicht, hängt wesentlich von den folgenden Faktoren ab:
1. Zu bearbeitender Werkstoff:
Wählen Sie für Stahl und Gusseisen Schneidstoffsorte und Geometrie nach Härte, Zustand des Rohmaterials und Bearbeitung. Negative Wendeschneidplatten werden häufig zum Schruppen verwendet, doch diese Werkstoffe sind nicht alle hart, und keine Bauart ist grundsätzlich vorzuziehen.
Bei Nichteisenwerkstoffen oder leichten Schlichtschnitten kann eine geeignete scharfe Geometrie die Kräfte reduzieren. Die positive Bauart allein garantiert weder Oberflächengüte noch Werkstoffeignung.
2. Fähigkeiten der Werkzeugmaschine:
Die Leistungsfähigkeit Ihrer Ausrüstung ist entscheidend. Leistungsstarke, steife Maschinen mit hoher Stabilität können die hohen Schnittkräfte negativer Drehplatten aufnehmen.
Für Maschinen mit geringer Leistung oder Steifigkeit sowie beim Einsatz langer, schlanker Bohrstangen empfehlen wir dagegen positive Schneidplatten. Sie erzeugen geringere Schnittkräfte und Schwingungen.
3. Bearbeitungsart (Schruppen oder Schlichten):
Wählen Sie zum Schruppen ausreichende Schneidkantenfestigkeit und Spanbrechfähigkeit für den geplanten Eingriff. Eine längere Standzeit ist nicht jeder negativen Wendeschneidplatte eigen.
Wählen Sie zum Schlichten eine Geometrie, die den Anforderungen an Oberfläche und Kräfte entspricht. Sowohl positive als auch negative Wendeschneidplatten sind mit geeigneten Schlichtgeometrien erhältlich.
4. Werkzeug- und Einrichtungssteifigkeit:
Innendrehen oder Ausdrehen mit großer Auskraglänge kann schwingungsanfällig sein. Dies ist vom Bohren einer Bohrung zu unterscheiden.
Eine leicht schneidende positive Geometrie kann die Kräfte reduzieren; Schneidstoffsorte und Geometrie müssen dennoch zum Werkstoff passen. Verkürzen Sie nach Möglichkeit die Auskraglänge und verbessern Sie die Abstützung.
Fazit
Die Entscheidung zwischen negativen und positiven Drehplatten beeinflusst das Bearbeitungsergebnis unmittelbar. Es gibt keine einzige ideale Lösung für alle Anwendungen, sondern das passende Werkzeug für die jeweilige Aufgabe.
Ihre Wahl spiegelt die grundsätzliche Abwägung zwischen der Belastbarkeit und Wirtschaftlichkeit negativer Platten und der Feinbearbeitung und Präzision positiver Platten wider.
Möchten Sie die Leistung Ihrer Projekte verbessern? Sundi Precision Tools unterstützt Sie bei der passenden Lösung.
Entdecken Sie unseren Katalog mit einer großen Auswahl leistungsfähiger Zerspanungswerkzeuge. Kontaktieren Sie anschließend unser erfahrenes Team für eine Beratung und ein direktes Angebot für Ihr Projekt.