










Plaquettes positives et négatives : comparaison
En examinant le tournage et le fraisage CNC, vous constaterez le rôle essentiel de la géométrie des plaquettes dans la réussite d’une opération d’usinage. Parmi les propriétés géométriques fondamentales figurent les angles des plaquettes et la distinction entre plaquettes positives et négatives.
Le choix entre une plaquette positive et une plaquette négative influe directement sur les efforts de coupe, l’état de surface, la durée de vie de l’outil et la stabilité globale du processus.
Cet article compare en détail les plaquettes positives et négatives. Nous présentons leurs caractéristiques, avantages, inconvénients et applications courantes. Vous pourrez ainsi mieux choisir la géométrie adaptée à vos opérations d’usinage.
Sommaire
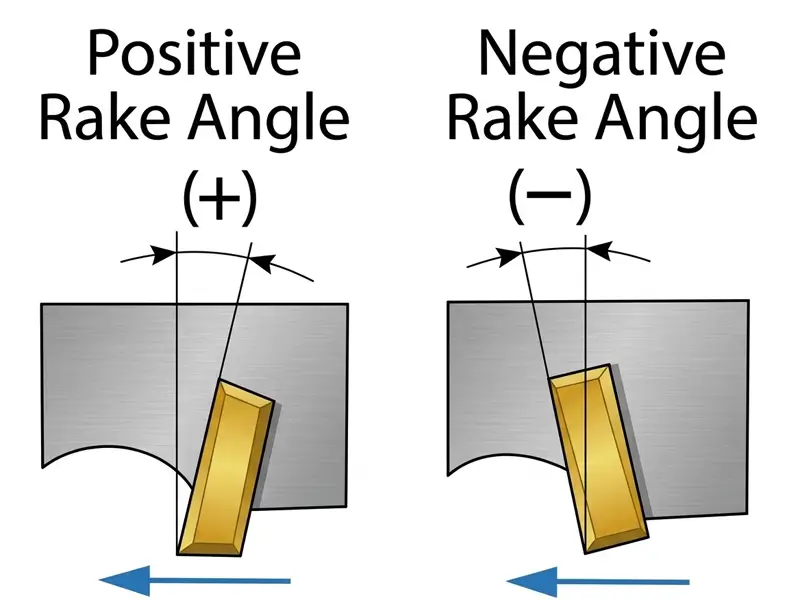
Que sont les plaquettes positives ?
Dans la terminologie courante du tournage, une plaquette positive possède une dépouille intégrée sur son flanc. Cette classification se distingue de l’angle de coupe effectif, qui dépend de la géométrie supérieure et du montage.
Ne définissez pas un angle de coupe positif comme un angle inférieur à 90°. Angles de coupe, de dépouille et de taillant décrivent des caractéristiques différentes. Une plaquette positive possède une dépouille ; son angle de coupe en travail doit être évalué dans le porte-outil réel.
Les géométries positives à coupe légère peuvent être utiles en tournage intérieur, sur pièces élancées et machines de puissance limitée. Elles ne rendent pas acceptables un bridage insuffisant ou un montage instable.
Les plaquettes positives existent dans différents matériaux de coupe, dont le carbure et des conceptions adaptées en diamant polycristallin . La maîtrise des copeaux et les opérations autorisées dépendent de la nuance, du brise-copeaux, de l’avance, de la profondeur et du matériau, pas seulement de l’appellation positive.
Avantages des plaquettes positives
Les plaquettes positives présentent plusieurs avantages importants pour certaines opérations d’usinage, notamment celles qui exigent finesse et précision.
Les avantages des plaquettes positives comprennent :
- Faibles efforts de coupe : Une géométrie à coupe légère peut réduire la charge par rapport à une arête plus robuste dans des conditions comparables. Les efforts réels dépendent toujours de l’engagement, du matériau et de la préparation d’arête.
- Meilleur état de surface : Une géométrie affûtée adaptée peut favoriser la qualité de surface, mais précision dimensionnelle et absence de finition secondaire doivent être vérifiées.
- Vibrations réduites : Des efforts réduits peuvent aider un montage flexible, mais le broutement dépend aussi du porte-à-faux, du support et des conditions de coupe.
- Meilleure maîtrise des copeaux : Choisissez brise-copeaux et paramètres selon le matériau et l’opération. Le seul type positif ne détermine pas la direction des copeaux et n’empêche pas le bourrage.
Inconvénients des plaquettes positives
Malgré les avantages cités et d’autres atouts, les plaquettes positives présentent aussi des limites. Quels sont ces inconvénients ?
- Arête de coupe moins résistante : Un angle de taillant plus petit peut faciliter la coupe au prix de la résistance de l’arête. L’aptitude aux coupes interrompues ou abrasives dépend aussi de la nuance et de la préparation d’arête.
- Durée de vie réduite dans les applications exigeantes : Une arête insuffisamment robuste peut s’user ou s’ébrécher sous une charge excessive. Une alternative négative ne dure pas automatiquement plus longtemps ; comparez nuances et géométries qualifiées pour l’application.
- Utilisation sur une seule face : Les plaquettes de tournage à dépouille positive sont généralement à une face en raison de leur géométrie de flanc, pas simplement de leur angle de coupe. Le nombre d’arêtes utilisables dépend aussi de la forme et de la construction.
Applications des plaquettes positives
Les propriétés des plaquettes positives conviennent aux tâches où la précision et de faibles efforts de coupe sont indispensables.
Dépouille positive, angle de coupe positif et angle d’attaque sont des notions différentes. Les géométries à coupe légère peuvent convenir à certaines pièces non ferreuses ou élancées ; choisissez la nuance selon l’alliage réel.
Les plaquettes positives amovibles s’utilisent dans des porte-outils compatibles, notamment pour l’alésage et la finition. On ne les décrit généralement pas comme des plaquettes appliquées aux outils en acier rapide ; le HSS est lui-même un matériau de coupe.
Pour l’ébauche lourde, choisissez une résistance d’arête suffisante ainsi qu’une nuance et un porte-outil adaptés. N’acceptez ni n’écartez une conception sur la seule base de la vitesse ou du type positif.
Que sont les plaquettes négatives ?
Les plaquettes de tournage négatives ont une dépouille nominale nulle. Leur construction peut permettre des arêtes robustes, mais elles ne se limitent pas aux forts enlèvements de matière.
Une dépouille nulle ne signifie pas un angle de coupe nul. L’inclinaison du porte-outil fournit la dépouille de travail, et la face de coupe ou le brise-copeaux peuvent créer une géométrie locale positive.
Les plaquettes négatives peuvent être à une ou deux faces. Vérifiez la conception réelle ; une dépouille nominale nulle ne signifie pas que toute plaquette puisse être retournée ou utilisée dans n’importe quel porte-outil.
Avantages des plaquettes de tournage négatives
Quels sont les avantages des plaquettes de tournage négatives et pourquoi sont-elles utilisées dans les environnements exigeants à forte production ?
- Résistance et durabilité élevées de l’arête : Un taillant robuste et une préparation adaptée peuvent supporter des coupes exigeantes. Nuance, interruptions et conditions déterminent toujours la résistance à l’écaillage.
- Durée de vie prolongée en ébauche : Des géométries robustes adaptées peuvent bien fonctionner en ébauche, mais une durée supérieure doit être établie pour l’application, pas déduite du type de plaquette.
- Double face pour une meilleure économie : Certaines plaquettes à dépouille nulle offrent des arêtes utilisables sur les deux faces. D’autres sont à une face ; comparez le nombre réel d’arêtes et le coût par pièce terminée.
Inconvénients des plaquettes de tournage négatives
Le type de plaquette ne détermine pas seul l’action de coupe. Les plaquettes négatives peuvent avoir des brise-copeaux à coupe légère et des géométries de finition ; évaluez l’outil complet.
- Efforts de coupe élevés : Les géométries plus robustes avec un angle de coupe effectif moins positif peuvent augmenter les efforts. Ces plaquettes enlèvent toujours la matière par coupe, et non par simple pénétration. Vérifiez la rigidité et la puissance disponibles.
- Production accrue de chaleur : La charge, la vitesse, le frottement, la nuance et le refroidissement influencent la température. Le type négatif d’une plaquette ne détermine pas à lui seul la chaleur produite.
- Choix pour la finition : Les plaquettes négatives dotées de géométries de finition ou wiper adaptées permettent de réussir la finition. Adaptez le brise-copeaux, le rayon de bec, la préparation d’arête et les paramètres de coupe.
- Matériaux tendres ou collants : Utilisez une nuance compatible et une géométrie de coupe légère avec une maîtrise des copeaux adaptée. L’aluminium n’est pas du caoutchouc, et une plaquette à dépouille nulle n’est pas automatiquement inadaptée.
Applications des plaquettes négatives
Les plaquettes négatives sont courantes en tournage extérieur et dans les coupes exigeantes. Choisissez leur géométrie et leur nuance selon l’opération réelle, plutôt que de les considérer systématiquement comme le premier choix.
Une plaquette négative adaptée peut convenir à l’ébauche. L’avance et la profondeur admissibles dépendent des dimensions de la plaquette, de la nuance, du porte-outil, du brut et de la capacité de la machine ; l’épaisseur seule ne les garantit pas.
Elles conviennent au tournage extérieur des aciers, des fontes et d’autres matériaux durs sur des tours CNC puissants et rigides. Les plaquettes négatives courantes sont les CNMG (losange à 80 degrés), DNMG (losange à 55 degrés) et WNMG (trigone à 80 degrés).
SNMG désigne une famille de plaquettes carrées à dépouille nulle ; cette désignation ne spécifie pas à elle seule un angle d’attaque de 45°. Le porte-outil et l’orientation déterminent l’angle d’attaque en travail et la zone de coupe accessible.
Différence entre plaquettes positives et négatives
Les deux types s’utilisent en tournage, mais le choix d’une plaquette positive ou négative peut modifier sensiblement le processus. Leurs géométries différentes déterminent leurs points forts, leurs limites et leurs applications adaptées.
Pour choisir en connaissance de cause, il est utile de comparer directement ces différences. Le tableau suivant présente leurs caractéristiques essentielles.
Caractéristique | Plaquettes positives | Plaquettes négatives |
Définition géométrique | Dépouille positive intégrée ; l’angle de coupe effectif dépend aussi de la géométrie et du montage. | Dépouille nominale nulle ; l’angle de coupe en travail n’est pas nécessairement nul. |
Résistance de l’arête | Un coin plus fin peut réduire la résistance ; la nuance et la préparation d’arête comptent également. | Peut offrir une arête robuste ; la résistance dépend de l’ensemble de la géométrie et de la nuance. |
Efforts de coupe | Souvent plus faibles avec une géométrie de coupe légère ; à vérifier pour l’opération. | Peuvent être plus élevés avec une géométrie robuste ; le type seul ne les détermine pas. |
Application principale | Courantes en tournage intérieur, sur les pièces élancées et dans les opérations de finition adaptées. | Courantes en tournage extérieur et en ébauche ; des conceptions de finition adaptées existent aussi. |
Nombre d’arêtes de coupe | Généralement à une seule face ; le nombre d’arêtes utilisables dépend de la forme et de la conception. | À une ou deux faces selon la conception ; aucun rapport universel du nombre d’arêtes. |
Tendance aux vibrations | Des efforts plus faibles peuvent aider ; le broutage reste possible. | La stabilité dépend de la géométrie, du porte-à-faux, du montage et des conditions de coupe. |
État de surface | Peut obtenir l’état de surface spécifié dans des conditions adaptées ; ce n’est pas garanti. | Des géométries de finition et wiper adaptées peuvent produire de bons états de surface. |
Matériaux adaptés | Choisissez la nuance et la géométrie selon l’alliage ; le type positif seul ne définit pas la compatibilité. | Souvent utilisées sur les aciers et les fontes avec des nuances adaptées ; la dureté du matériau varie. |
Comment choisir la bonne plaquette de tournage ?
Une fois ces différences comprises, analysez votre application pour faire le bon choix. De nombreux paramètres interviennent dans le choix d’une plaquette de tournage, notamment sa géométrie, sa nuance, sa forme et ses dimensions.
Le choix d’une plaquette permettant une bonne maîtrise des copeaux et des performances d’usinage optimales dépend largement des facteurs suivants :
1. Matériau à usiner :
Pour les aciers et les fontes, choisissez la nuance et la géométrie selon la dureté, l’état du brut et l’opération. Les plaquettes négatives sont courantes en ébauche, mais ces matériaux ne sont pas tous durs et aucun type n’est universellement préférable.
Pour les matériaux non ferreux ou la finition légère, une géométrie tranchante adaptée peut réduire les efforts. Le type positif seul ne garantit ni l’état de surface ni la compatibilité avec le matériau.
2. Capacités de la machine-outil :
Les capacités de votre équipement sont essentielles. Les machines puissantes et rigides, offrant une bonne stabilité, peuvent supporter les efforts de coupe élevés des plaquettes négatives.
Pour les machines peu puissantes ou moins rigides, ainsi qu’avec des barres d’alésage longues et fines, nous recommandons des plaquettes positives, qui génèrent moins d’efforts de coupe et de vibrations.
3. Type d’opération (ébauche ou finition) :
Pour l’ébauche, choisissez une résistance d’arête et une capacité de fragmentation des copeaux suffisantes pour l’engagement prévu. Une durée de vie supérieure n’est pas inhérente à toutes les plaquettes négatives.
Pour la finition, choisissez une géométrie répondant aux exigences de surface et d’efforts. Les plaquettes positives comme négatives peuvent proposer des conceptions adaptées à la finition.
4. Rigidité de l’outillage et du montage :
Le tournage intérieur ou l’alésage avec un grand porte-à-faux peut être sensible aux vibrations. Ces opérations sont distinctes du perçage d’un trou.
Une géométrie positive de coupe légère peut aider à réduire les efforts, mais la nuance et la géométrie doivent rester adaptées au matériau. Réduisez le porte-à-faux et améliorez le soutien lorsque cela est possible.
Conclusion
Le choix entre plaquettes négatives et positives influe directement sur le résultat de l’usinage. Il n’existe pas d’option parfaite pour toutes les applications, mais un outil adapté à chaque tâche.
Votre choix traduit le compromis entre la robustesse et la praticité des plaquettes négatives, d’une part, et la finesse et la précision des plaquettes positives, d’autre part.
Vous souhaitez améliorer les performances de vos projets ? Sundi Precision Tools est à votre service.
Consultez notre catalogue pour découvrir une large gamme d’outils de coupe conçus pour de hautes performances. Contactez ensuite notre équipe expérimentée pour obtenir des conseils et un devis immédiat pour votre projet.