










Técnicas de furação profunda: furo piloto, refrigeração e entrada da broca longa
Uma broca longa de metal duro integral pode falhar antes de chegar à parte difícil do furo. Se a entrada for instável, aumentar depois a pressão do fluido ou reduzir o avanço de corte não corrigirá o início do processo.
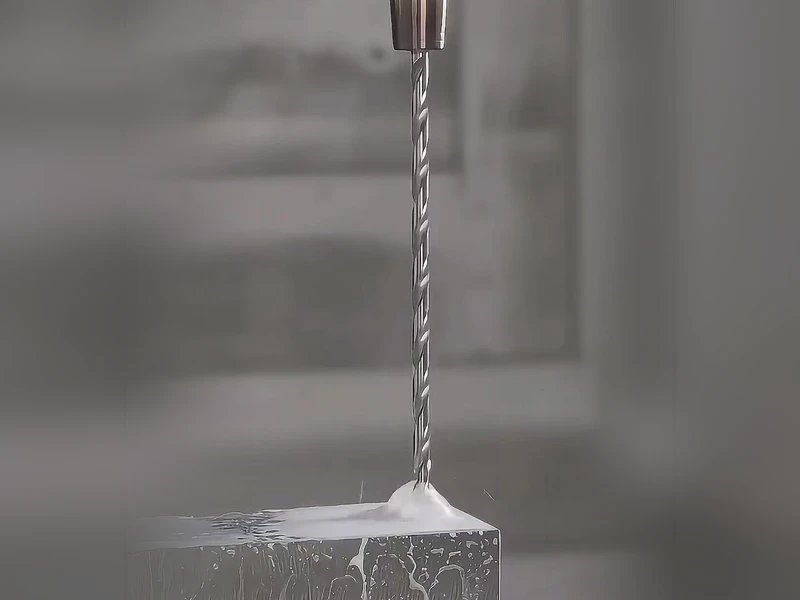
Com brocas longas de metal duro integral e refrigeração interna em centros de usinagem, a entrada é uma operação separada do corte profundo: prepare um furo piloto adequado, introduza a broca longa conforme a rotina especificada e só então inicie a parte profunda da furação. Verifique o fornecimento de fluido da máquina antes dessa sequência. Se o sistema exigir uma broca de comprimento intermediário, inclua-a de forma deliberada.
As técnicas a seguir se referem a esse processo. A furação com broca canhão e bucha-guia, outros sistemas de furação profunda e a microfuração exigem procedimentos próprios.
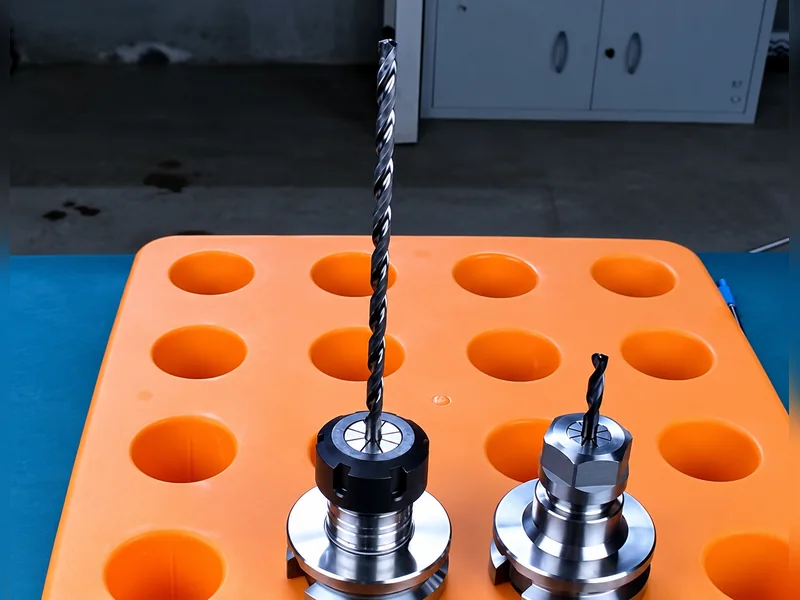
Defina a profundidade e o alcance antes de escolher a sequência
Separe profundidade do furo, comprimento dos canais e comprimento total da ferramenta. Um furo de 5 mm de diâmetro e 100 mm de profundidade tem relação profundidade/diâmetro de 20:1. Uma broca com 100 mm de canais não oferece automaticamente 100 mm de profundidade útil: geometria da ponta, folgas e capacidade especificada também importam. O comprimento da haste não conta como comprimento útil dos canais.
Anote a profundidade necessária com diâmetro completo, se o furo é cego ou passante e o alcance exigido. Depois verifique o campo de aplicação especificado da broca. Essas dimensões são mais úteis que o limite a partir do qual a oficina chama um furo de “profundo”.
Mantenha também o desenho em vista. Uma passagem de óleo pode ter critérios de aceitação diferentes de um furo de precisão, mas alcançar o fundo não basta em nenhum dos casos. A furação profunda também pode atender a exigências dimensionais e superficiais rigorosas; a aplicação determina o que deve ser medido.
Confirme o fornecimento de fluido com a ferramenta ainda fora do corte
O longo percurso do cavaco torna o fornecimento de fluido um requisito do processo. Verifique se máquina, porta-ferramenta e broca fornecem o caminho interno previsto. Confira os requisitos do fornecedor para pressão, vazão, filtragem e condição do fluido.
A pressão máxima da bomba, sozinha, não informa o que chega à zona de corte. Restrições, conexão do porta-ferramenta e canais internos fazem parte do sistema. Confirme a condição real disponível em operação, em vez de adotar uma pressão genérica de outra broca.
Essa verificação deve ocorrer antes do ensaio. Se a máquina não atender aos requisitos da ferramenta escolhida, reavalie a ferramenta ou o processo. Compensar com um ciclo improvisado de pica-pau não representa uma qualificação equivalente.
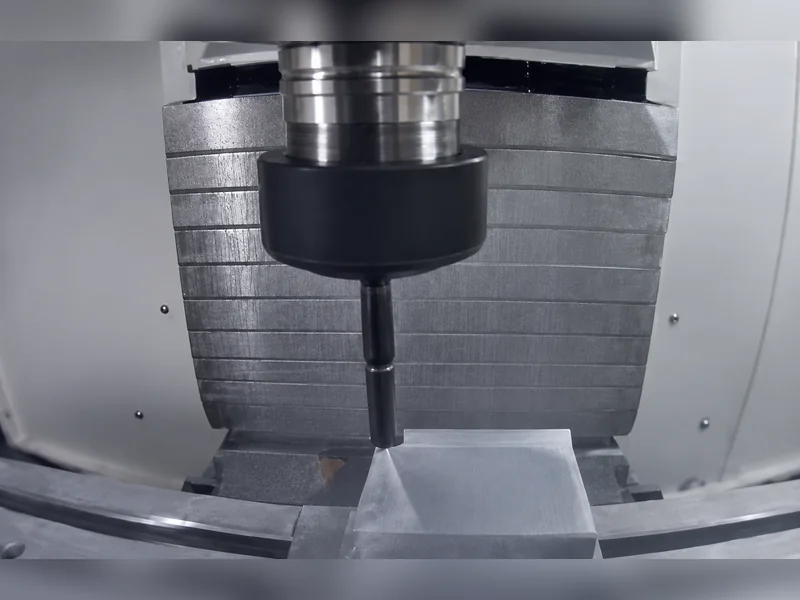
Faça um furo piloto compatível com a broca longa
O piloto estabelece o caminho de entrada. Seu diâmetro, profundidade e geometria de ponta devem ser especificados para a broca longa em questão. Um furo feito com qualquer broca curta disponível não é necessariamente uma guia adequada.
Uma broca curta com capacidade aproximada de 2D–3D é uma opção para o guiamento inicial. Essa capacidade não significa que todo piloto deva ter 3D de profundidade: o sistema da broca longa determina a profundidade e tolerância necessárias.
A relação entre os diâmetros importa. Um piloto muito justo pode prejudicar a entrada; folga excessiva reduz o guiamento. Não improvise uma sobremedida universal de poucos micrômetros. Obtenha o par de ferramentas especificado e verifique o furo produzido.
A geometria da ponta também importa. Se a região externa das arestas da broca longa tocar o fundo do piloto antes do centro, a carga inicial poderá desestabilizar a entrada. Um ângulo de ponta do piloto adequadamente maior pode favorecer a sequência de contato pretendida. Verifique as duas geometrias como um par; uma regra de um sistema não deve ser aplicada a toda operação de centragem ou furação.
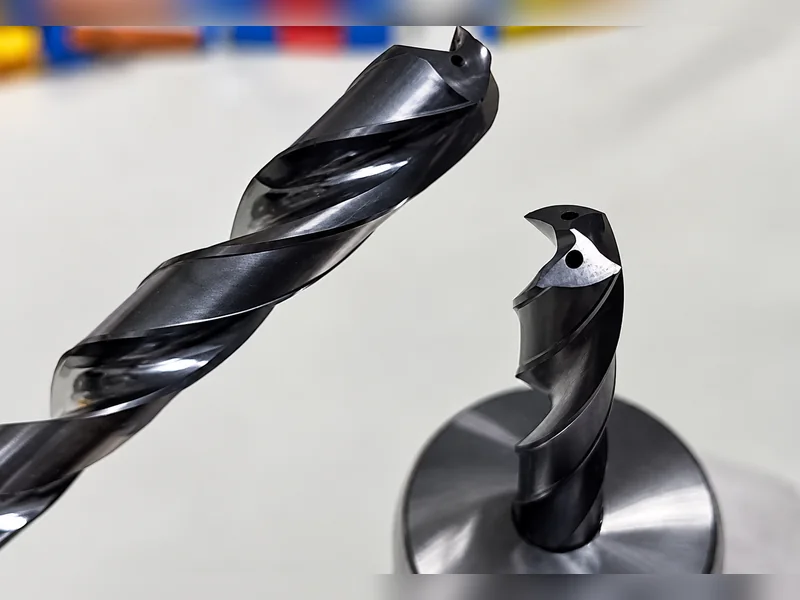
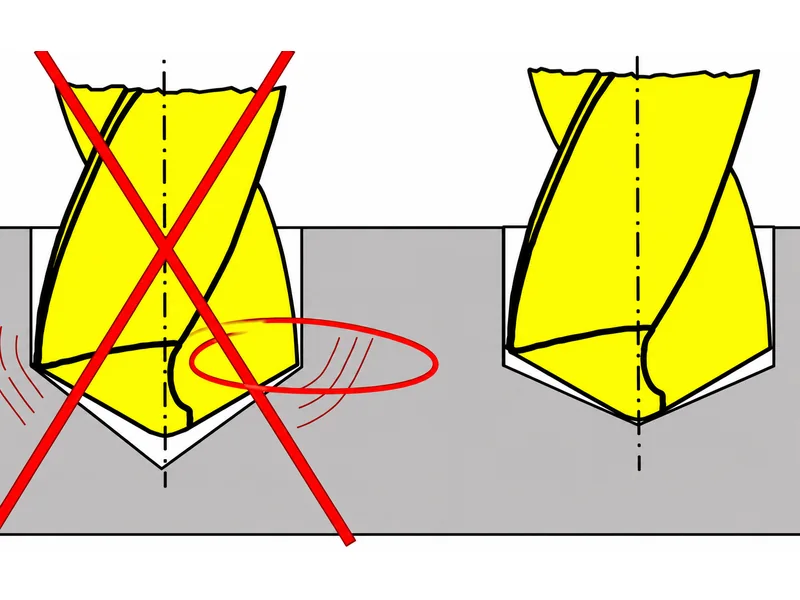
Controle a entrada, o corte e a retirada como etapas separadas
Introduza a broca longa com a rotação e o avanço de entrada especificados. Não suponha que uma ferramenta longa sem apoio deva girar na rotação normal de corte antes de estar guiada.
Alcance a posição de transição especificada. Conheça a posição da ferramenta em relação ao fundo do piloto. Entrar em um furo existente e cortar material ainda não usinado são eventos diferentes.
Aplique o fluido e as condições de corte na sequência prescrita. Siga os tempos, a rotação e o avanço específicos da ferramenta para o trecho profundo.
Retire a ferramenta conforme a rotina recomendada. O movimento de retorno e as condições do eixo-árvore também pertencem ao programa; atingir a profundidade não conclui o processo.
Mantenha especificação do piloto, entrada, transição ao corte, instruções de pica-pau e retirada como um único procedimento do sistema. Combinar a rotação de entrada de uma broca com o ciclo de corte de outra deixa as transições sem qualificação, mesmo que cada ajuste pareça razoável isoladamente.
Por isso, um programa de furação profunda exige mais que copiar uma rotação e um avanço para um ciclo. Revise as transições com o mesmo cuidado dedicado aos dados de corte.
Quando uma broca de comprimento intermediário ajuda?
Para alguns furos muito longos, uma sequência por etapas usa um piloto curto, uma broca intermediária de aproximadamente 8D–10D e depois a broca longa final. O objetivo é construir um caminho controlado em etapas, em vez de exigir que a ferramenta mais longa o estabeleça sozinha.
Essa é uma opção de aplicação, não uma regra exigindo três ferramentas para todo furo acima de 20D. Alguns sistemas são projetados para seguir diretamente o piloto curto especificado. Acrescentar uma ferramenta intermediária introduz relações de diâmetro, geometria e alinhamento que devem ser compatíveis com a broca final.
Escolha a sequência com o fornecedor conforme o furo e as condições reais da máquina. Registre a função e a profundidade de transição de cada ferramenta. Se uma etapa for acrescentada após um ensaio malsucedido, informe qual problema observado ela pretende corrigir.
Registre em que momento ocorre a falha antes de alterar o programa
O momento da falha ajuda a direcionar a próxima inspeção:
Antes ou durante a entrada no piloto: examine o comprimento livre, a rotina de entrada, o alinhamento e a condição do piloto.
No fundo do piloto: reveja a geometria e a transição para o material ainda não usinado.
Após aumentar a profundidade: investigue a formação e evacuação dos cavacos, o fluido, o desgaste e as condições de corte.
Na saída passante ou retirada: inspecione esse trecho do programa e a geometria da peça relacionada.
Essas são direções de investigação, não diagnósticos baseados apenas no momento da falha. Preserve a ferramenta quebrada e os cavacos e registre a profundidade e a posição no ciclo. Altere um fator claramente identificado e compare o ensaio seguinte em condições documentadas.
Para uma investigação além da sequência da broca longa, veja nosso guia sobre causas de quebra de brocas. Neste processo, a primeira melhoria prática costuma ser explicitar a ordem: piloto adequado, entrada controlada, fluido e corte qualificados e saída controlada. Verifique o furo acabado conforme o desenho antes de considerar a sequência bem-sucedida.
Para essa família, consulte nossas brocas de metal duro integral e opções de furação profunda. Antes de programar, confirme o par piloto/broca, a profundidade útil e a rotina de entrada da ferramenta real.
Vídeo do processo fornecido com este artigo. Aplique as instruções do sistema escolhido às condições reais de usinagem.