










Tiefbohrverfahren: Führungsbohrung, Kühlschmierstoff und Einfahren langer Bohrer
Ein langer Vollhartmetallbohrer kann bereits versagen, bevor er den schwierigen Teil der Bohrung erreicht. Bei instabilem Eintritt beheben weder ein später erhöhter Kühlschmierstoffdruck noch ein verringerter Schnittvorschub den fehlerhaften Prozessbeginn.
Bei langen innengekühlten Vollhartmetallbohrern auf Bearbeitungszentren ist das Einfahren ein eigener Vorgang vor dem Tiefbohren: eine geeignete Führungsbohrung herstellen, den langen Bohrer nach der vorgeschriebenen Einfahrroutine einführen und anschließend den tiefen Bohrabschnitt bearbeiten. Vor dieser Abfolge die Kühlschmierstoffversorgung der Maschine prüfen. Wenn das Werkzeugsystem einen Bohrer mittlerer Länge vorsieht, diesen gezielt einplanen.
Die folgenden Verfahren beziehen sich auf diesen Prozess. Einlippenbohren mit Führungsbuchse, andere Tiefbohrsysteme und Mikrobohren erfordern eigene Vorgehensweisen.
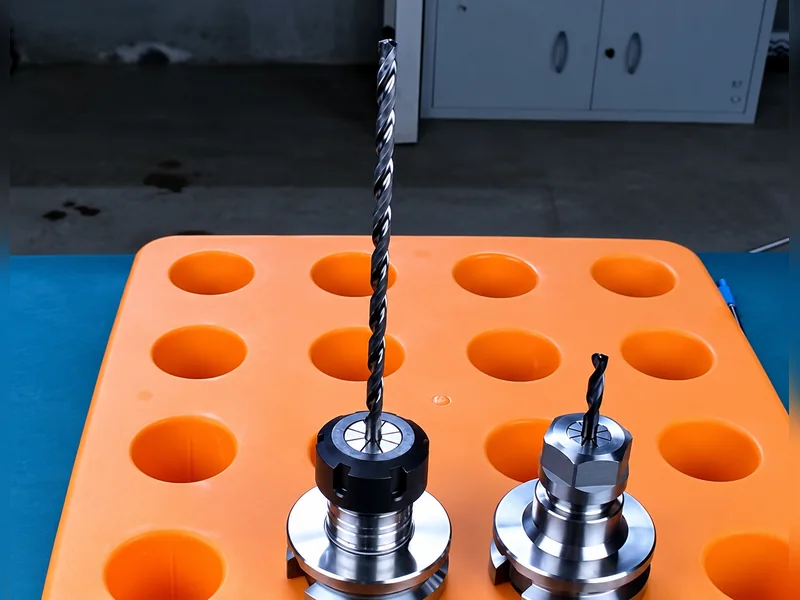
Tiefe und Auskraglänge vor der Wahl der Bearbeitungsfolge festlegen
Bohrungstiefe, Schneidenlänge und Werkzeuggesamtlänge unterscheiden. Eine Bohrung mit 5 mm Durchmesser und 100 mm Tiefe hat ein Tiefen-Durchmesser-Verhältnis von 20:1. Ein Bohrer mit 100 mm Spannutlänge bietet nicht automatisch 100 mm nutzbare Bohrtiefe: Spitzengeometrie, Freiraum und die angegebene Werkzeugkapazität sind ebenfalls entscheidend. Die Schaftlänge zählt nicht zur nutzbaren Spannutlänge.
Die erforderliche Tiefe mit vollem Durchmesser, Sack- oder Durchgangsbohrung und die benötigte Werkzeugreichweite notieren. Anschließend den freigegebenen Einsatzbereich des Bohrers prüfen. Diese Maße sind hilfreicher als die betriebsinterne Grenze, ab der eine Bohrung als „tief“ gilt.
Auch die Zeichnung beachten. Für einen Ölkanal können andere Abnahmekriterien gelten als für eine Präzisionsbohrung; das bloße Erreichen der Tiefe reicht jedoch bei beiden nicht aus. Tiefbohrverfahren können auch anspruchsvolle Maß- und Oberflächenanforderungen erfüllen. Die Anwendung bestimmt, was gemessen werden muss.
Kühlschmierstoffversorgung prüfen, solange das Werkzeug noch nicht im Eingriff ist
Der lange Spanweg macht die Kühlschmierstoffversorgung zur Prozessvoraussetzung. Prüfen, ob Maschine, Halter und Bohrer den vorgesehenen inneren Versorgungskanal bilden. Die Vorgaben des Werkzeuglieferanten zu Druck, Volumenstrom, Filtration und Kühlschmierstoffzustand beachten.
Der maximale Pumpendruck allein sagt nicht aus, was die Schnittzone erreicht. Engstellen, die Halteranbindung und die inneren Werkzeugkanäle gehören zum Versorgungssystem. Die verfügbaren Betriebsbedingungen prüfen, statt einen allgemeinen Druckwert eines anderen Bohrers zu übernehmen.
Diese Prüfung muss vor dem Versuch erfolgen. Kann die Maschine die Anforderungen des gewählten Werkzeugs nicht erfüllen, Werkzeug oder Prozess überdenken. Ein improvisierter Entspanzyklus ist keine gleichwertige Qualifizierung.
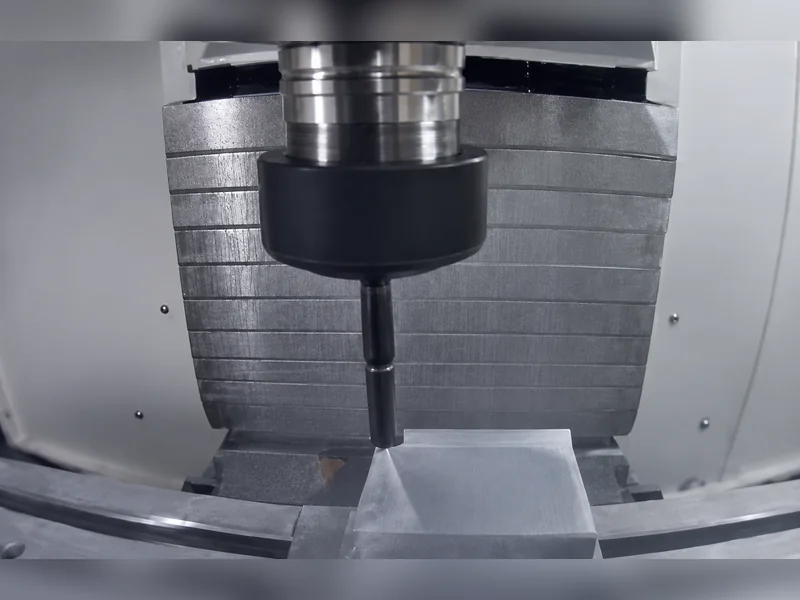
Eine zum langen Bohrer passende Führungsbohrung herstellen
Die Führungsbohrung legt den Einfahrweg fest. Ihr Durchmesser, ihre Tiefe und Spitzengeometrie müssen für den konkreten langen Bohrer festgelegt sein. Eine mit einem beliebigen kurzen Bohrer hergestellte Bohrung ist nicht automatisch eine geeignete Führung.
Ein kurzer Bohrer mit etwa 2D–3D Bohrkapazität ist eine Möglichkeit für die erste Führungsstufe. Diese Kapazität bedeutet nicht, dass jede Führungsbohrung 3D tief sein muss: Das Langbohrersystem bestimmt die erforderliche Führungstiefe und Toleranz.
Das Durchmesserverhältnis ist wichtig. Eine zu enge Führungsbohrung kann das Einfahren behindern; zu großes Spiel verringert die Führung. Kein pauschales Übermaß von wenigen Mikrometern improvisieren. Die vorgeschriebene Werkzeugpaarung einholen und die hergestellte Führungsbohrung prüfen.
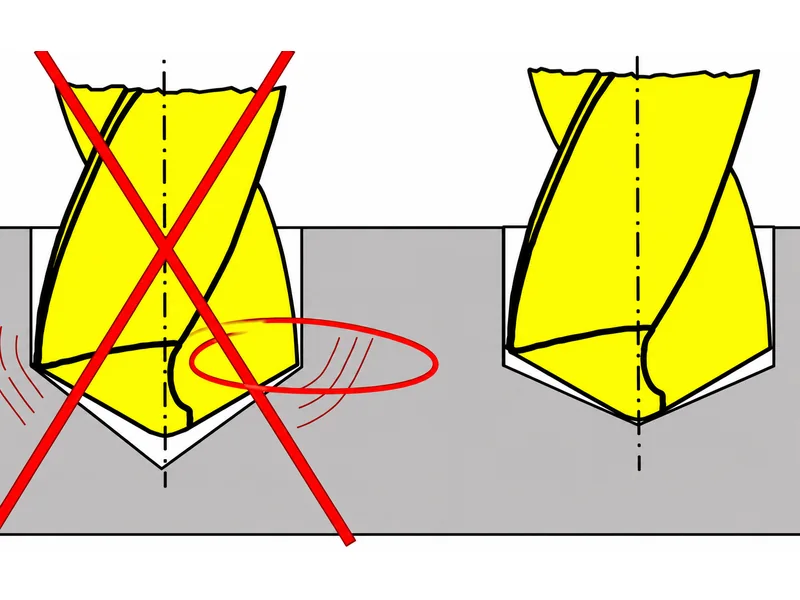
Auch die Spitzengeometrie ist entscheidend. Berührt der äußere Schneidenbereich des langen Bohrers den Grund der Führungsbohrung vor seinem Zentrum, kann die Anfangsbelastung den Eintritt destabilisieren. Ein passend größerer Spitzenwinkel des Führungsbohrers kann die gewünschte Kontaktfolge unterstützen. Beide Geometrien als abgestimmtes Paar prüfen; Regeln eines Langbohrersystems gelten nicht automatisch für jeden Anbohr- oder Bohrvorgang.
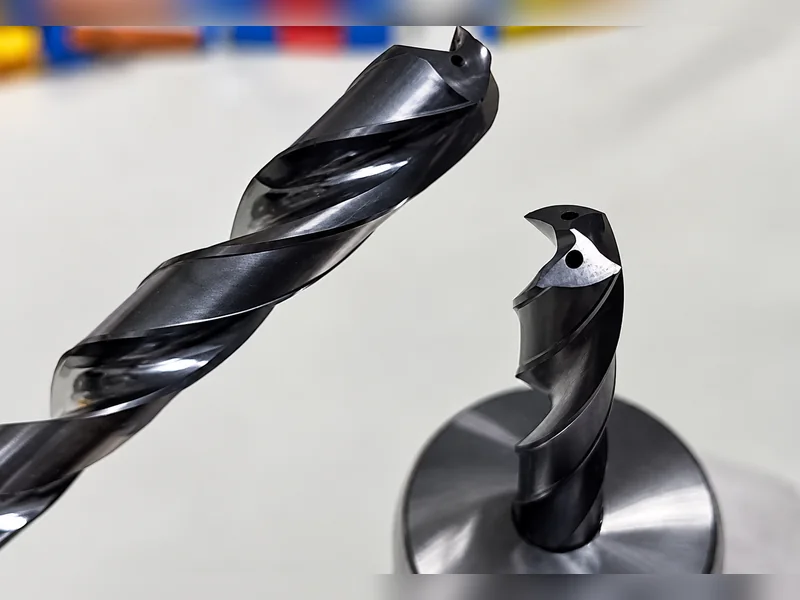
Einfahren, Bohren und Rückzug als getrennte Zyklusabschnitte steuern
Den langen Bohrer mit der vorgeschriebenen Einfahrdrehzahl und dem Einfahrvorschub einführen. Nicht voraussetzen, dass ein langer ungeführter Bohrer schon vor der Führung mit normaler Schnittdrehzahl laufen darf.
Die vorgeschriebene Übergangsposition erreichen. Die Werkzeugposition zum Grund der Führungsbohrung kennen. Einfahren in eine vorhandene Bohrung und Eingriff in unzerspantes Material sind unterschiedliche Vorgänge.
Kühlschmierstoff und Schnittbedingungen in der vorgeschriebenen Reihenfolge zuschalten. Die werkzeugspezifischen Vorgaben für Zeitpunkt, Drehzahl und Vorschub im tiefen Bohrabschnitt einhalten.
Nach der empfohlenen Routine zurückziehen. Auch Rückzugsbewegung und Spindelzustand gehören ins Programm; der Prozess endet nicht mit dem Erreichen der Tiefe.
Führungsbohrung, Einfahrroutine, Übergang zum Schnitt, Entspanvorgaben und Rückzug als zusammengehöriges Werkzeugsystem-Verfahren behandeln. Eine Einfahrdrehzahl eines Bohrers mit dem Bohrzyklus eines anderen zu kombinieren lässt die Übergänge ungeprüft, selbst wenn jede einzelne Einstellung plausibel erscheint.
Ein Tiefbohrprogramm benötigt deshalb mehr als eine kopierte Drehzahl und einen Vorschubwert. Die Übergänge ebenso sorgfältig prüfen wie die Schnittdaten.
Wann hilft ein Bohrer mittlerer Länge?
Bei manchen sehr tiefen Bohrungen umfasst die gestufte Folge eine kurze Führungsbohrung, einen Zwischenbohrer mit etwa 8D–10D und anschließend den endgültigen langen Bohrer. So wird der kontrollierte Weg stufenweise hergestellt, statt ihn allein vom längsten Werkzeug erzeugen zu lassen.
Dies ist eine anwendungsabhängige Option und keine Regel, dass jede Bohrung über 20D drei Werkzeuge benötigt. Manche Langbohrersysteme sind für den direkten Einsatz nach ihrer vorgeschriebenen kurzen Führungsbohrung ausgelegt. Ein zusätzliches Werkzeug bringt weitere Durchmesser-, Geometrie- und Ausrichtungsbeziehungen mit, die zum letzten Bohrer passen müssen.
Die Abfolge gemeinsam mit dem Werkzeuglieferanten anhand von Bohrung und Maschinenbedingungen auswählen. Aufgabe und Übergangstiefe jedes Werkzeugs dokumentieren. Wird nach einem Fehlversuch eine Stufe ergänzt, festhalten, welches beobachtete Problem sie beheben soll.
Den Zeitpunkt des Versagens vor einer Programmänderung dokumentieren
Der Zeitpunkt eines Ausfalls hilft, die nächste Prüfung einzugrenzen:
Vor oder während des Einfahrens in die Führungsbohrung: freie Werkzeuglänge, Einfahrroutine, Ausrichtung und Zustand der Führungsbohrung prüfen.
Am Grund der Führungsbohrung: Führungsgeometrie und Übergang in unzerspantes Material prüfen.
Nach zunehmender Bohrtiefe: Spanbildung und Spanabfuhr, Kühlschmierstoffversorgung, Werkzeugverschleiß und Schnittbedingungen untersuchen.
Beim Durchbruch oder Rückzug: diesen Programmabschnitt und die betreffende Werkstückgeometrie prüfen.
Dies sind Untersuchungsrichtungen, keine Diagnosen allein anhand des Zeitpunkts. Gebrochenes Werkzeug und Späne aufbewahren sowie Tiefe und Zyklusposition dokumentieren. Einen klar benannten Faktor ändern und den nächsten Versuch unter dokumentierten Bedingungen vergleichen.
Für eine über die Langbohrer-Abfolge hinausgehende Untersuchung siehe unseren Leitfaden zu Ursachen von Bohrerbruch. Bei diesem Prozess besteht die erste praktische Verbesserung oft in einer klaren Reihenfolge: passende Führung, kontrolliertes Einfahren, qualifizierte Kühlschmierstoff- und Schnittbedingungen, kontrollierter Austritt. Die fertige Bohrung vor einer Erfolgsbewertung anhand der Zeichnung prüfen.
Zur hier behandelten Werkzeugfamilie siehe unsere Vollhartmetallbohrer und Tiefbohrer. Vor dem Programmieren die Führungsbohrer-Paarung, nutzbare Tiefe und Einfahrroutine des konkreten Werkzeugs bestätigen.
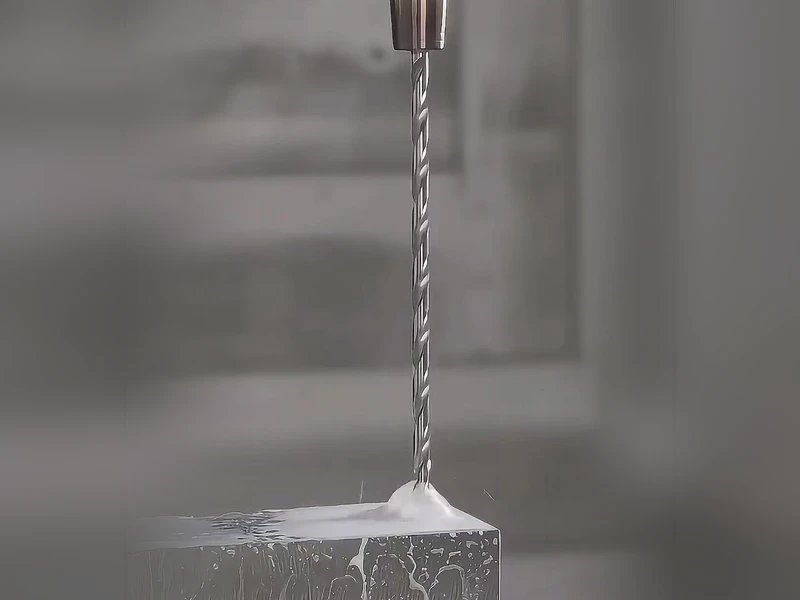
Mit diesem Artikel bereitgestelltes Prozessvideo. Die Anweisungen des gewählten Werkzeugsystems auf die tatsächlichen Bearbeitungsbedingungen anwenden.