










Técnicas de taladrado profundo: agujero piloto, refrigeración y entrada del taladro largo
Un taladro largo de metal duro integral puede romperse antes de llegar a la parte difícil del agujero. Si la entrada es inestable, aumentar después la presión del refrigerante o reducir el avance de corte no corregirá el inicio del proceso.
Con taladros largos de metal duro integral y refrigeración interna en centros de mecanizado, la entrada es una operación distinta del corte profundo: prepare un agujero piloto adecuado, introduzca el taladro largo mediante la secuencia indicada y comience después la parte profunda del taladrado. Compruebe el suministro de refrigerante de la máquina antes de ejecutar la secuencia. Si el sistema requiere un taladro de longitud intermedia, inclúyalo expresamente.
Las técnicas siguientes se refieren a este proceso. El taladrado con broca cañón y casquillo guía, otros sistemas de taladrado profundo y el microtaladrado necesitan sus propios procedimientos.
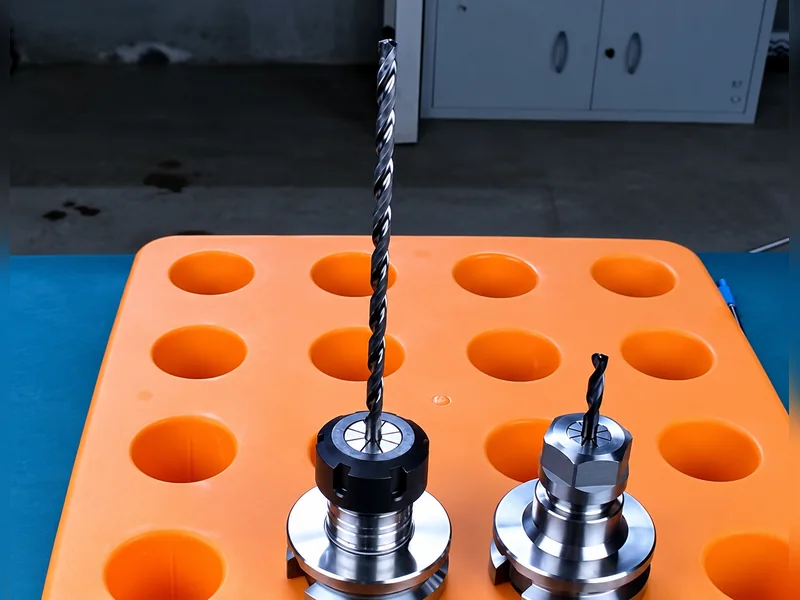
Defina la profundidad y el alcance antes de elegir la secuencia
Distinga la profundidad del agujero, la longitud de las hélices y la longitud total de la herramienta. Un agujero de 5 mm de diámetro y 100 mm de profundidad tiene una relación profundidad/diámetro de 20:1. Un taladro con 100 mm de hélice no ofrece automáticamente 100 mm de profundidad útil: también cuentan la geometría de punta, la holgura y la capacidad especificada. La longitud del mango no forma parte de la longitud útil de las hélices.
Anote la profundidad necesaria a diámetro completo, si el agujero es ciego o pasante y el alcance requerido. Compruebe después el campo de aplicación del taladro. Estas dimensiones son más útiles que el umbral con el que su taller denomina «profundo» a un agujero.
Tenga también presente el plano. Un conducto de aceite puede tener criterios de aceptación distintos de un agujero de precisión, pero alcanzar el fondo no basta en ninguno de los casos. El taladrado profundo también puede satisfacer requisitos exigentes de dimensiones y superficie; la aplicación determina qué debe medirse.
Confirme el suministro de refrigerante antes de que la herramienta entre en corte
El largo recorrido de la viruta convierte el suministro de refrigerante en un requisito del proceso. Verifique que máquina, portaherramientas y taladro proporcionen el circuito interno previsto. Compruebe las exigencias del proveedor sobre presión, caudal, filtración y estado del refrigerante.
La presión máxima de una bomba no indica, por sí sola, qué llega a la zona de corte. Las restricciones, la conexión del portaherramientas y los conductos internos forman parte del sistema. Confirme las condiciones disponibles en servicio en vez de adoptar una presión genérica de otro taladro.
Esta comprobación debe preceder al ensayo. Si la máquina no cumple las necesidades de la herramienta, reconsidere la herramienta o el proceso. Compensarlo con un ciclo improvisado de picoteo no equivale a cualificarlo.
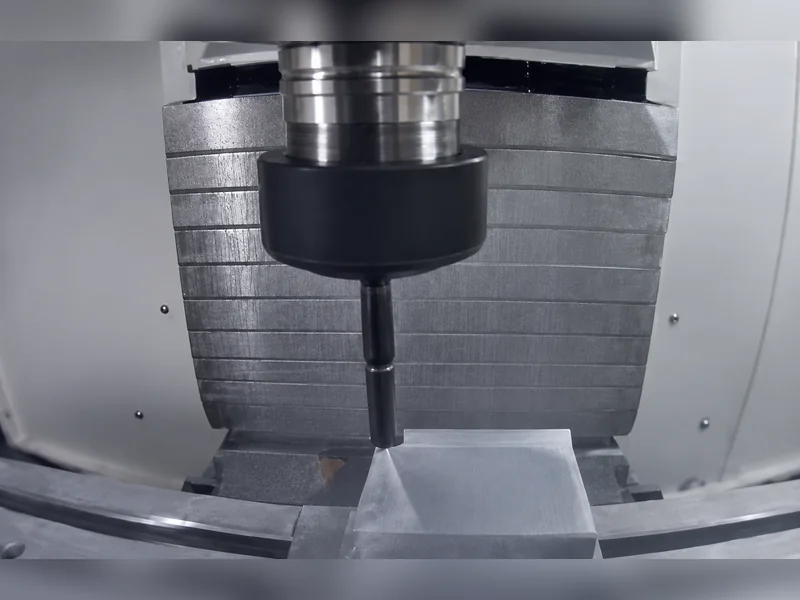
Prepare un agujero piloto compatible con el taladro largo
El agujero piloto establece la trayectoria de entrada. Su diámetro, profundidad y geometría de punta deben estar especificados para el taladro largo concreto. Un agujero realizado con cualquier taladro corto disponible no es necesariamente una guía adecuada.
Un taladro corto con capacidad aproximada de 2D–3D es una opción para la primera etapa de guiado. Esa capacidad no obliga a realizar todos los pilotos a 3D: el sistema del taladro largo determina la profundidad y tolerancia requeridas.
La relación entre diámetros importa. Un piloto demasiado ajustado puede dificultar la entrada; una holgura excesiva reduce el guiado. No improvise una sobremedida universal de unos pocos micrómetros. Obtenga el emparejamiento prescrito y verifique el agujero resultante.
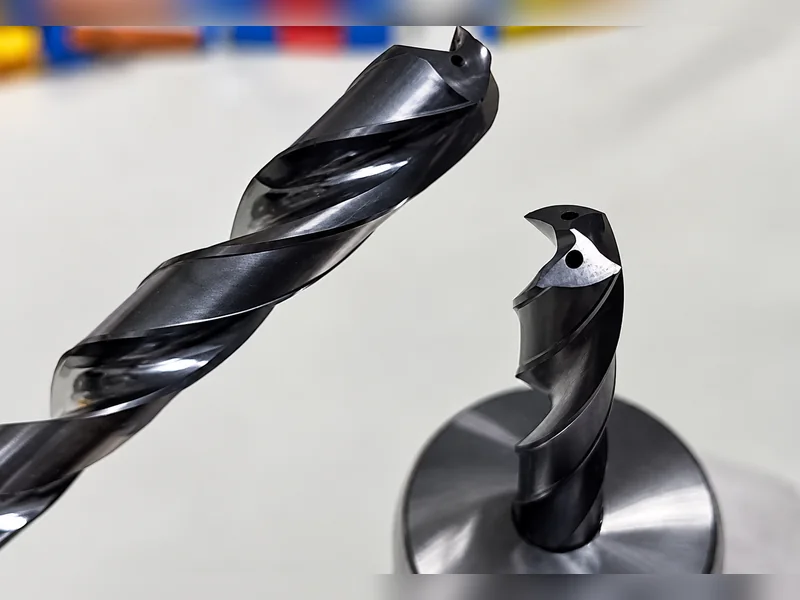
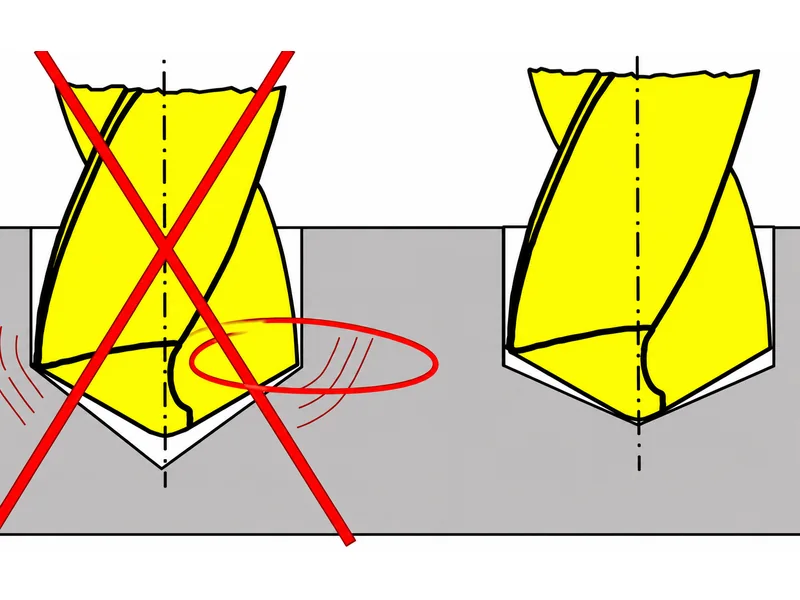
La geometría de punta también importa. Si la parte exterior del filo del taladro largo toca el fondo del piloto antes que su centro, la carga inicial puede desestabilizar la entrada. Un ángulo de punta del piloto convenientemente mayor puede favorecer la secuencia de contacto prevista. Compruebe ambas geometrías como conjunto; la regla de un sistema no debe trasladarse a cualquier operación de punteado o taladrado.
Controle la entrada, el corte y la retirada como partes separadas del ciclo
Introduzca el taladro largo con la velocidad y el avance de entrada indicados. No suponga que una herramienta larga sin apoyo debe girar a su velocidad normal de corte antes de estar guiada.
Alcance la posición de transición indicada. Conozca la posición de la herramienta respecto al fondo del piloto. Entrar en un agujero existente y cortar material sin mecanizar son sucesos distintos.
Aplique el refrigerante y las condiciones de corte en la secuencia prescrita. Respete los tiempos, la velocidad y el avance específicos de la herramienta para la zona profunda.
Retire la herramienta mediante la rutina recomendada. El movimiento de retorno y las condiciones del husillo también pertenecen al programa; alcanzar la profundidad no termina el proceso.
Mantenga juntos la especificación del piloto, la entrada, la transición al corte, las instrucciones de picoteo y la retirada como un único procedimiento del sistema. Combinar la velocidad de entrada de un taladro con el ciclo de corte de otro deja las transiciones sin cualificar, aunque cada ajuste parezca razonable por separado.
Por eso un programa de taladrado profundo necesita más que copiar una velocidad y un avance en un ciclo. Revise las transiciones con el mismo cuidado que los datos de corte.
¿Cuándo ayuda un taladro de longitud intermedia?
Para algunos agujeros muy largos, una secuencia escalonada utiliza un piloto corto, un taladro intermedio de aproximadamente 8D–10D y el taladro largo final. Su objetivo es establecer una trayectoria controlada por etapas en vez de encargarla únicamente a la herramienta más larga.
Es una opción de aplicación, no una regla que exija tres herramientas para todos los agujeros de más de 20D. Algunos sistemas están diseñados para seguir directamente su piloto corto especificado. Una herramienta intermedia añade relaciones de diámetro, geometría y alineación que deben funcionar con el taladro final.
Elija la secuencia con el proveedor según el agujero y las condiciones reales de la máquina. Registre la función y profundidad de transición de cada herramienta. Si añade una etapa tras un ensayo fallido, indique qué problema observado pretende corregir.
Registre cuándo se produce el fallo antes de cambiar el programa
El momento del fallo ayuda a centrar la siguiente inspección:
Antes o durante la entrada en el piloto: examine la longitud libre, la rutina de entrada, la alineación y el estado del piloto.
En el fondo del piloto: revise la geometría y la transición al material sin mecanizar.
Al aumentar la profundidad: investigue la formación y evacuación de viruta, el refrigerante, el desgaste y las condiciones de corte.
Al salir por el otro lado o retirarse: inspeccione esa parte del programa y la geometría de pieza correspondiente.
Son orientaciones de investigación, no diagnósticos basados solo en el momento del fallo. Conserve la herramienta rota y las virutas y registre la profundidad y posición del ciclo. Cambie un factor claramente identificado y compare el siguiente ensayo en condiciones documentadas.
Para investigar más allá de la secuencia del taladro largo, consulte nuestra guía de causas de rotura de taladros. La primera mejora práctica suele ser explicitar el orden: piloto adecuado, entrada controlada, refrigeración y corte cualificados y salida controlada. Verifique el agujero acabado con el plano antes de dar la secuencia por válida.
Para esta familia, consulte nuestros taladros de metal duro integral y las opciones de taladrado profundo. Confirme el emparejamiento del piloto, la profundidad útil y la entrada de la herramienta real antes de programar.
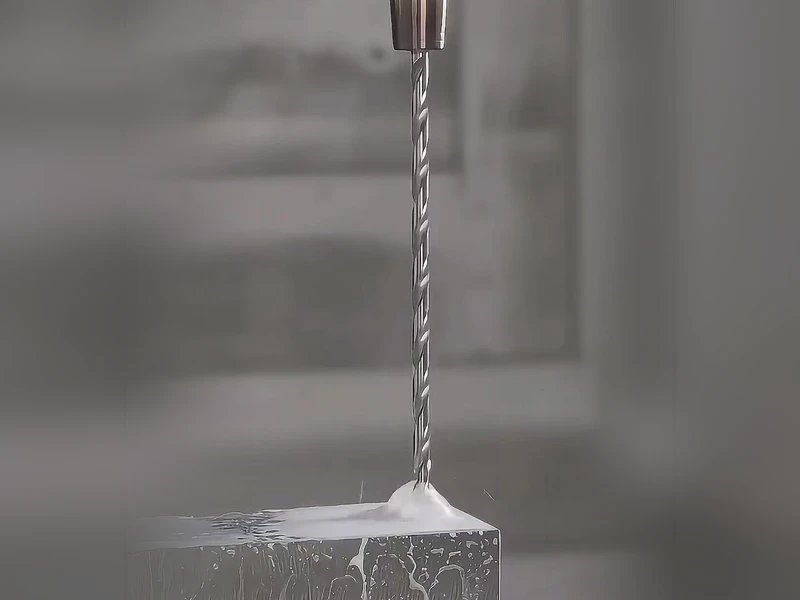
Vídeo del proceso suministrado con este artículo. Aplique las instrucciones del sistema elegido a las condiciones reales de mecanizado.