










Visão geral do projeto
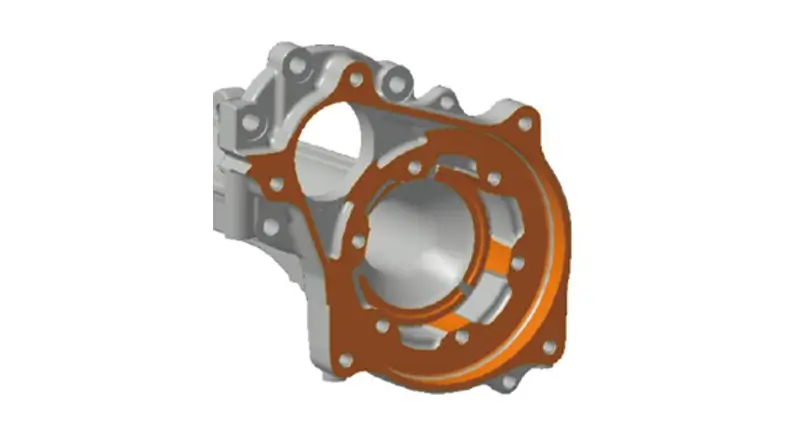
A peça apresenta dificuldades técnicas que as ferramentas ISO padrão frequentemente não resolvem:
Construção de parede fina: A carcaça é suscetível a vibrações e deformação térmica durante o corte a alta velocidade.
Geometria complexa: Os furos com diferentes ângulos exigem ferramentas de grande alcance e estabilidade.
Restrições de espaço: O espaço de fixação limitado impede o uso de cabeçotes angulares e exige ferramentas de comprimento personalizado.
Abrasividade do material: O ADC12 com elevado teor de silício causa desgaste rápido e paragens frequentes.
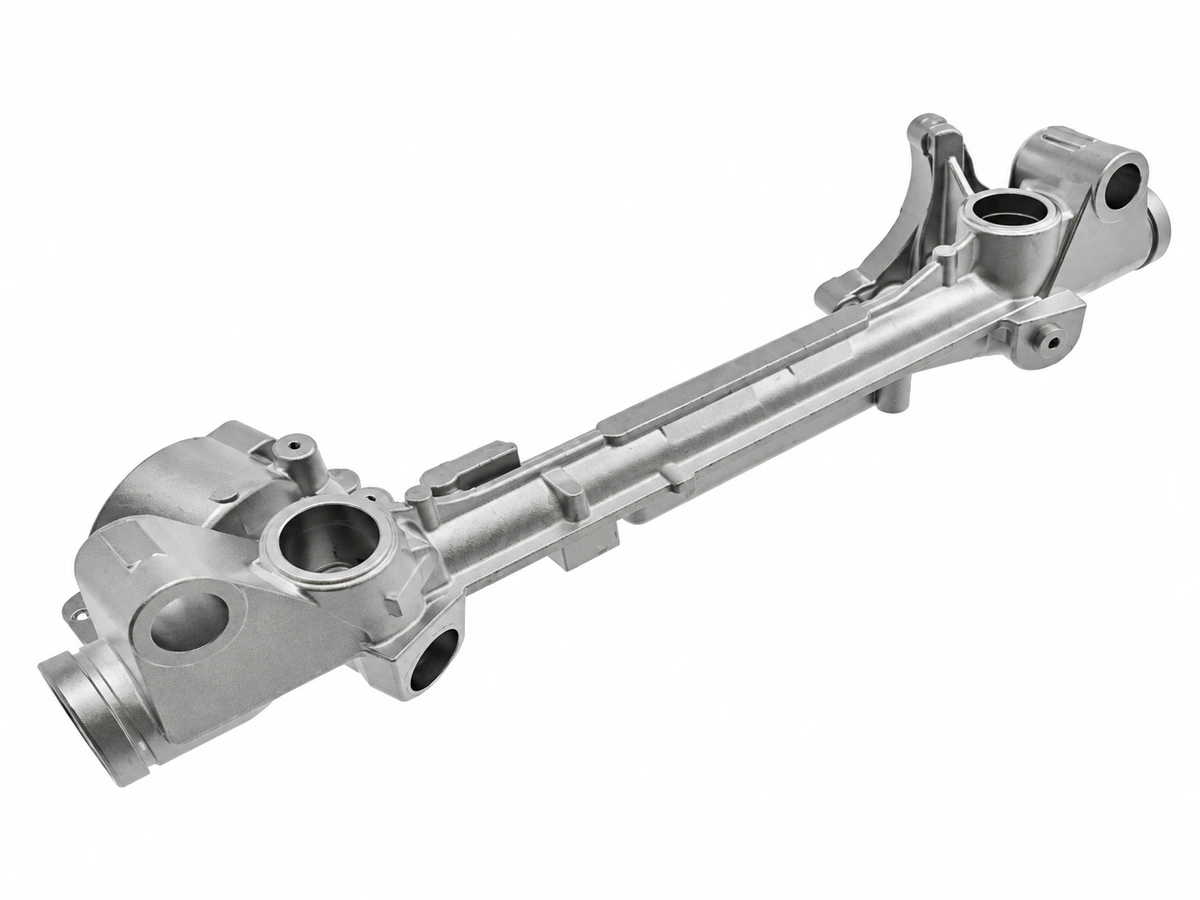
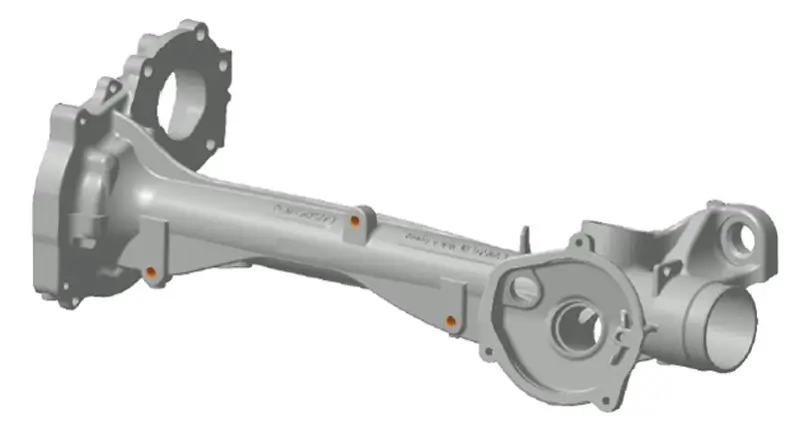
| Nome do componente | Carcaça da caixa de direção |
|---|---|
| Material da peça | Liga de alumínio ADC12 (Elevado teor de silício) |
| Setor industrial | Fornecedor automóvel de nível 1 – sistemas de direção |
| Tipo de equipamento | Centro de maquinação CNC de 5 eixos (ou configuração com 4.º eixo) |
| Interface do fuso | HSK63 Interface de elevada rigidez |
| Principais desafios | Estrutura de parede fina, deformação por fixação e furos com vários ângulos. |
Solução integrada de ferramentas da Sundi
Desenvolvemos um conjunto completo de ferramentas PCD à medida para otimizar cada etapa da maquinação:
Estação a: mandrilagem de precisão de ressaltos interiores e exteriores
Esta etapa permite remover material eficientemente nos ressaltos interiores e exteriores da carcaça de direção.
O desafio e a solução:
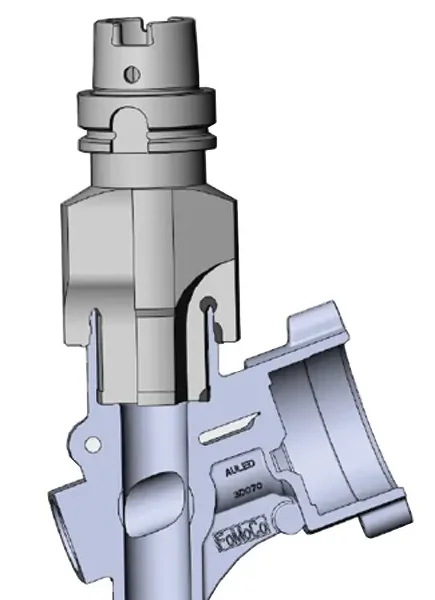
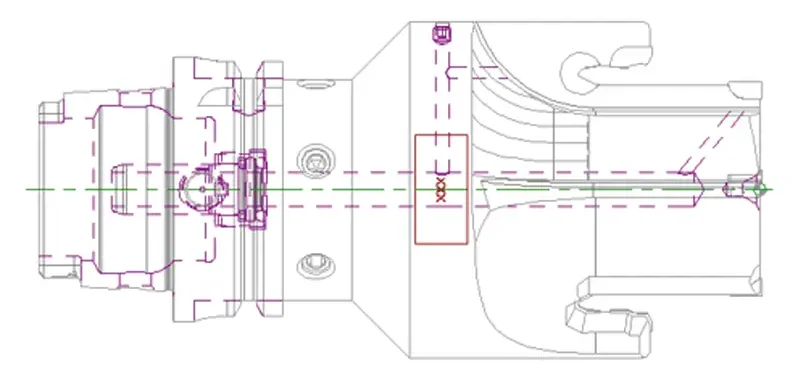
Acesso restrito: Resolve uma interferência crítica com uma orelha de fixação que impede o uso de porta-ferramentas padrão devido ao elevado risco de colisão.
Perfil ultrafino: Apresenta um design à medida: Corpo ultrafino concebido para passar em espaços estreitos mantendo a rigidez.
Maquinação simultânea: Aumenta a produtividade maquinando ressaltos interiores e exteriores numa passagem com uma interface estável: HSK63 para a ligação.
Parâmetros de corte:
| Operação (OP) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Número de dentes (Z) |
|---|---|---|---|---|
| Mandrilagem escalonada | 3,700 | 692 | 0.2 | 2 |
Estação B: furação e rebaixamento integrados (furo do ressalto)
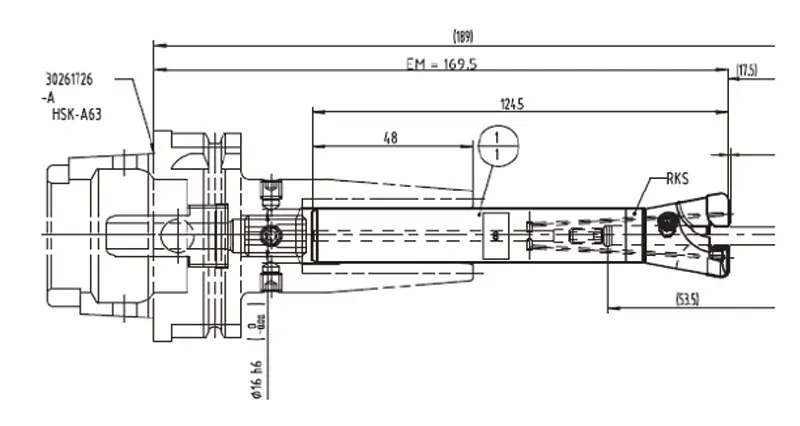
Design orientado para a eficiência que combina duas operações numa passagem a alta velocidade.
O desafio e a solução:
Operações combinadas: Normalmente são necessárias duas ferramentas: broca e ferramenta de chanfragem/rebaixamento. A nossa solução integra furação e faceamento do assento numa operação.
Construção rígida: Característica de design: Soldadura de topo com haste de aço tenaz e cabeça de metal duro/PCD para excelente amortecimento e rentabilidade.
Capacidade de alta velocidade: Concebida para velocidades de corte extremas (Vc 1500 m/min) em alumínio ADC12.
Parâmetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|
| 8000 | 1500 | 0.09 | 2 |
Estação C: acabamento do furo profundo do cilindro principal
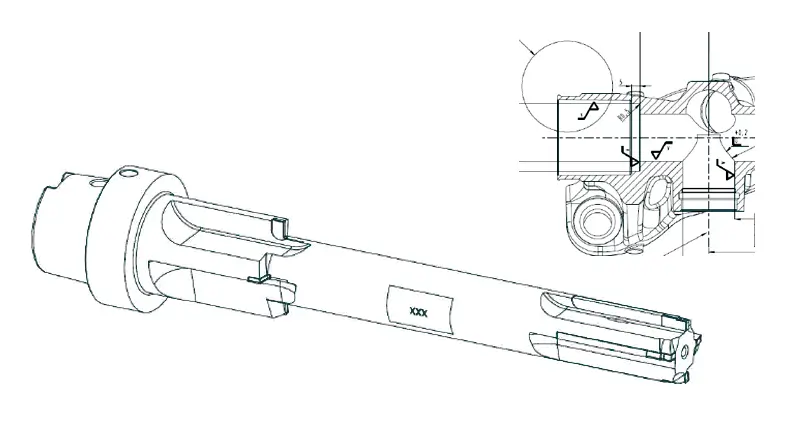
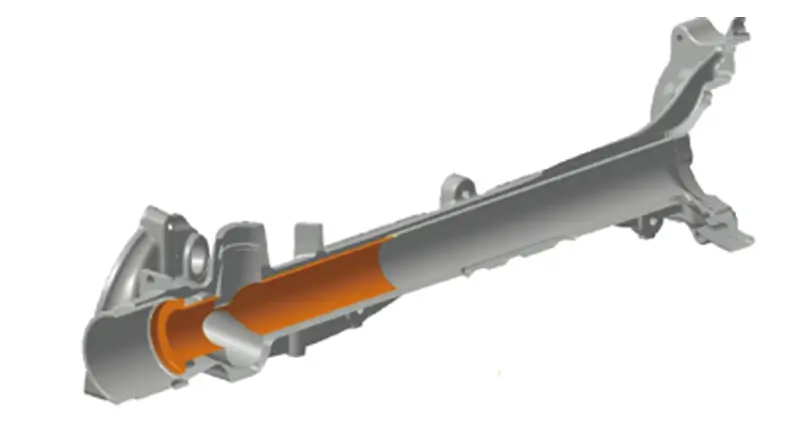
Solução de elevada estabilidade para furos profundos de pequeno diâmetro.
O desafio e a solução:
Precisão em furos profundos: Furos profundos de pequeno diâmetro provocam frequentemente flexão e vibrações. Esta ferramenta foi concebida para superar essas limitações de rigidez.
Patins de guia integrados: Apresenta um design específico: estrutura de apoio com patins que estabilizam a ferramenta no furo para assegurar retilineidade e acabamento superficial.
Dupla função: Combina eficientemente mandrilagem de precisão e chanfragem numa ferramenta.
Parâmetros de corte:
| Operação | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|---|
| Mandrilagem | 3000 | 1200 | 0.1 | 4 |
| Chanframento | 3000 | 600 | 0.05 | 4 |
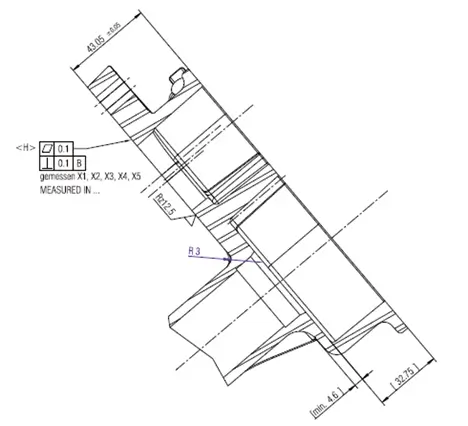
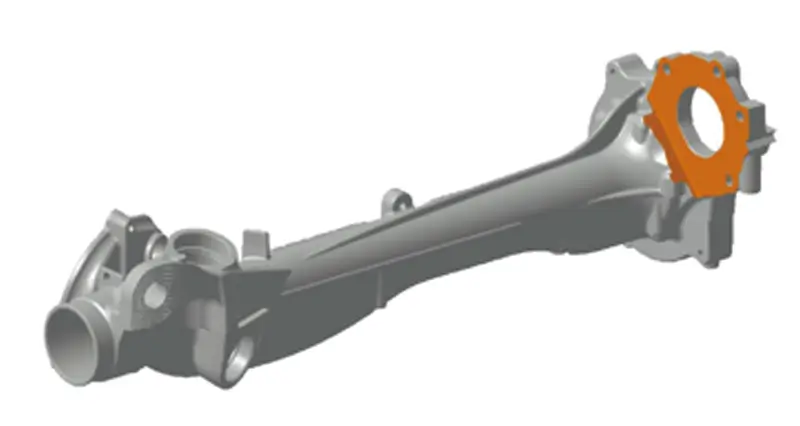
Estação D: fresagem helicoidal de grande alcance com acesso restrito
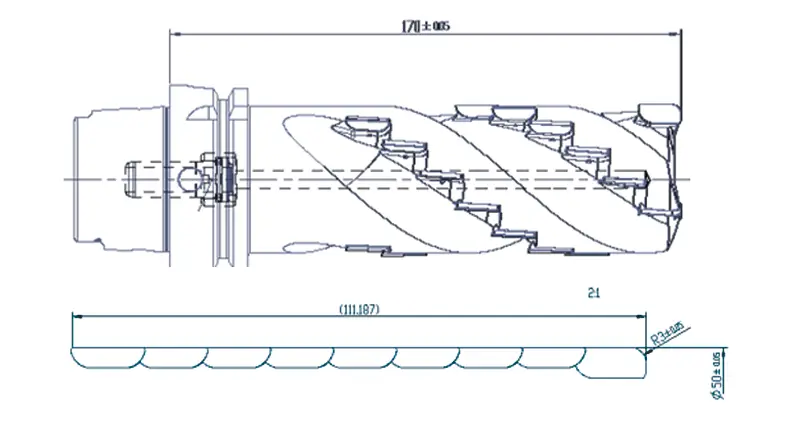
Solução de elevada remoção para cavidades profundas onde não podem usar-se cabeçotes angulares.
O desafio e a solução:
Restrição de espaço: A aplicação exige um corte profundo (~110mm) num espaço reduzido onde a interferência com o dispositivo de fixação impede usar cabeçotes angulares padrão.
Design de elevada remoção de material: Característica de design: Disposição helicoidal de pastilhas (design espiral). Esta disposição tipo espiga permite elevada remoção de material e estabiliza as forças com grande balanço.
Desbaste pesado: Concebida para remover muito material numa passagem eficiente.
Parâmetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|
| 6000 | 950 | 0.1 | 3 |
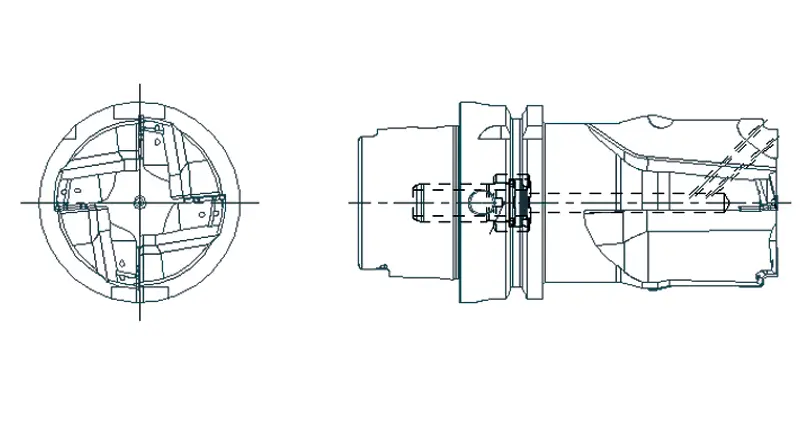
Estação E: mandrilagem fina de precisão multiescalonada
Acabamento otimizado de furos escalonados complexos a velocidades extremas.
O desafio e a solução:
Redução do tempo de ciclo: Concebida com a seguinte característica: Design multigume para minimizar o tempo de maquinação por peça.
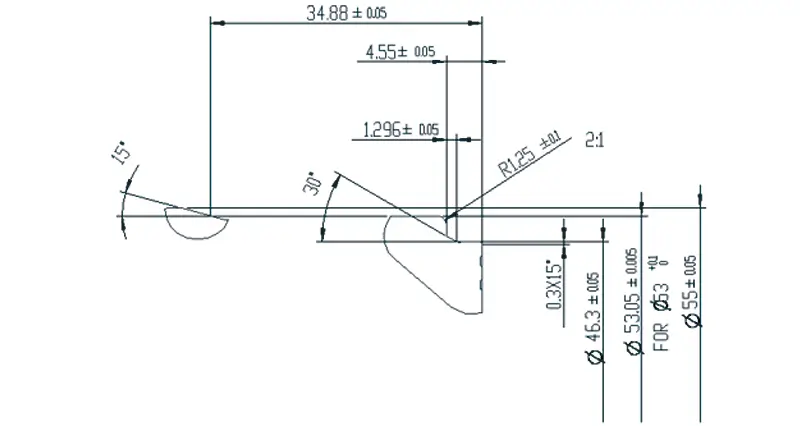
Integração de ferramentas: Integra vários ressaltos pequenos num perfil complexo, substituindo várias ferramentas ISO padrão e reduzindo as trocas.
Geometria otimizada: Os diferentes ângulos geométricos asseguram acabamentos precisos e constantes em diferentes diâmetros de furo.
Parâmetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|
| 6000 | 1800 | 0.15 | 2 |
Estação F: ferramenta combinada multifunção modular
Grande versatilidade com cabeça de fresagem desmontável e cartuchos intercambiáveis.
O desafio e a solução:
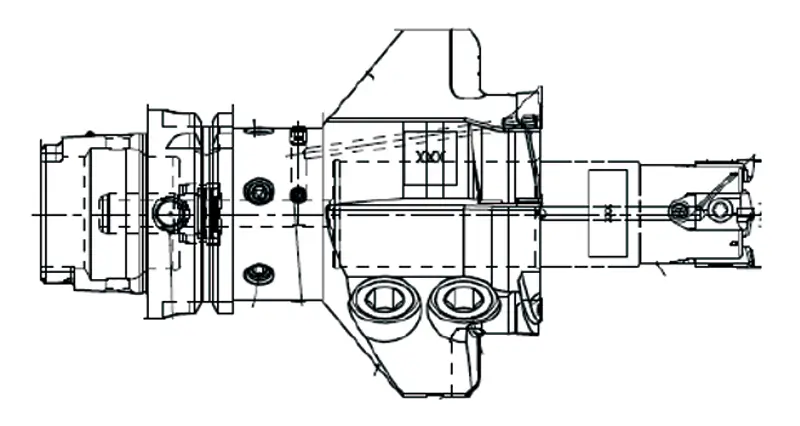
Geometria complexa: A peça exige mandrilagem, faceamento do fundo e fresagem frontal de grande diâmetro. Usar ferramentas separadas aumentaria muito o ciclo.
Manutenção económica: Característica de design: Design modular com cabeça de fresagem separada da haste. Um elemento essencial é o uso de cartuchos intercambiáveis para as pastilhas de fresagem. Em caso de colisão ou desgaste do assento, substitui-se apenas o cartucho, não o corpo dispendioso.
Elevada densidade de gumes: O design multigume permite maiores avanços e ciclos mais curtos nas três operações.
Parâmetros de corte:
| Operação | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|---|
| Mandrilagem | 5500 | 1500 | 0.07 | 4 |
| Face do fundo | 5500 | 1500 | 0.01 | 4 |
| Fresagem frontal | 6500 | 5500* | 0.2 | 4 |
Estação G: ferramenta combinada leve de trepanação a alta velocidade
Design leve avançado com impressão 3D para velocidades de corte extremas.
O desafio e a solução:
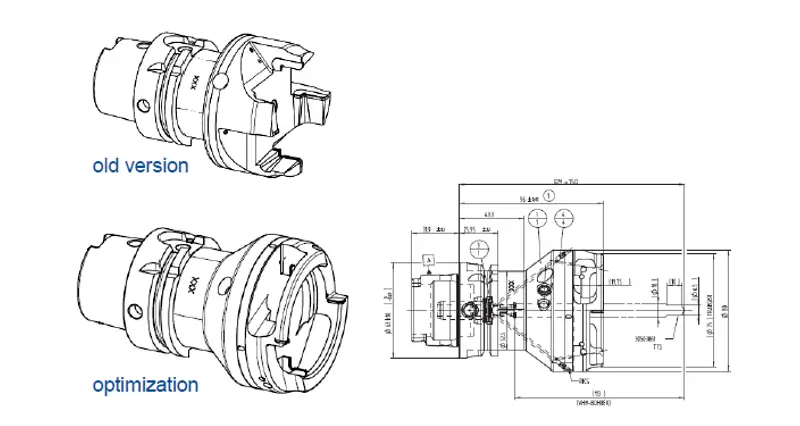
Fabrico avançado: Para resolver a falta de rigidez das ferramentas de parede fina, utilizámos impressão 3D e corte laser. Estas técnicas permitiram criar uma geometria complexa e leve impossível de fabricar com métodos tradicionais.
Otimização estrutural: O design otimizado apresenta uma estrutura de nervuras e almas . Este reforço aumenta significativamente a rigidez e amortece as vibrações apesar das paredes finas.
Design económico: Utiliza um design modular dividido com cabeça de corte separada do corpo, reduzindo o custo de consumíveis a longo prazo.
Parâmetros de corte:
| Operação | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dentes) |
|---|---|---|---|---|
| Trepanação | 9500 | 3500 | 0.18 | 2 |
| Furação | 9500 | 2350 | 0.12 | 2 |
Estação H: solução combinada de furação, fresagem e mandrilagem
Ferramenta potente 4-em-1 para furar em maciço e acabar numa passagem.
O desafio e a solução:
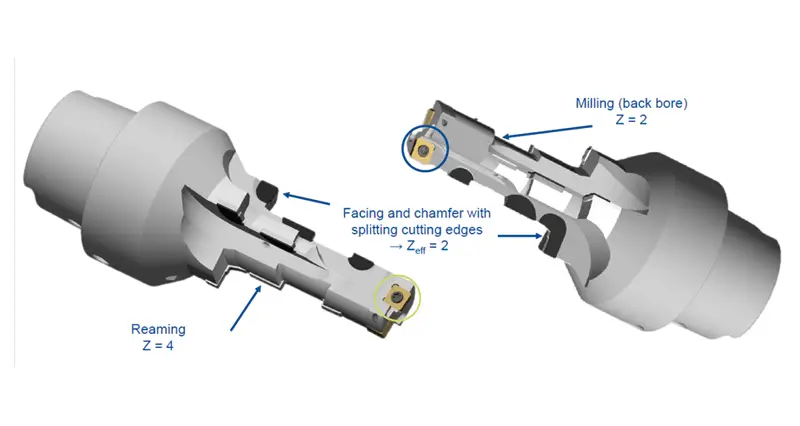
Furação em maciço: Ao contrário dos alargadores padrão que exigem um furo prévio, esta ferramenta foi concebida para maquinação em maciço . Uma ponta de furação intercambiável realiza economicamente a remoção intensiva.
Integração de 4 operações em 1: Reduz significativamente o ciclo ao combinar quatro operações: Furação + mandrilagem de desbaste + alargamento fino + chanfragem posterior.
Tecnologia híbrida: Combina duas tecnologias:
Pastilhas intercambiáveis para a ponta de furação, reduzindo o custo de consumíveis.
Corpo com gumes PCD brasados com design multigume (Z=4 para alargamento) para elevada precisão superficial e longa vida útil.
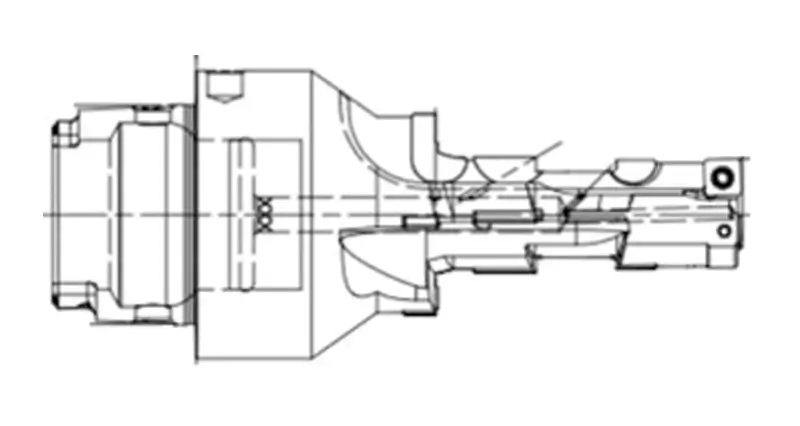
Funções e especificações da ferramenta:
| Zona de maquinação | Função | Dentes efetivos (Z) | Característica |
|---|---|---|---|
| Ponta | Furação | 2 (Pastilha) | Ponta intercambiável para reduzir custos |
| Corpo | Mandrilagem de desbaste e acabamento | 4 (PCD) | Alargamento de elevada estabilidade |
| Haste/pescoço | Fresagem posterior | 2 (PCD) | Capacidade de chanfragem posterior |
Resultados e eficiência demonstrados
Redução do tempo de ciclo
Reduzido de 200 para 140 segundos por peça.
Maior estabilidade
Eliminação de rejeições por vibrações em zonas de parede fina.
Maior vida útil
Os designs PCD multigume triplicaram o intervalo entre trocas face às soluções anteriores.
Rentabilidade
As pontas intercambiáveis e ferramentas combinadas reduziram significativamente o custo por peça.
Análise do custo por peça (CPP)
Uma percentagem menor indica maior rentabilidade por peça.
As soluções PCD à medida da Sundi resolveram os nossos complexos problemas de interferência e aumentaram a eficiência de produção em 15%.