










Projektübersicht
Das Werkstück weist mehrere technische Herausforderungen auf, die Standard-ISO-Werkzeuge häufig nicht bewältigen:
Dünnwandige Konstruktion: Das Gehäuse neigt bei Hochgeschwindigkeitsbearbeitung zu Schwingungen und thermischer Verformung.
Komplexe Geometrie: Die Bohrungen in unterschiedlichen Winkeln erfordern Werkzeuge mit großer Reichweite und hoher Stabilität.
Begrenzter Bauraum: Der begrenzte Spannraum verhindert den Einsatz von Winkelköpfen und erfordert Werkzeuge mit angepasster Länge.
Abrasivität des Werkstoffs: Das siliziumreiche ADC12 verursacht schnellen Werkzeugverschleiß und häufige Stillstände.
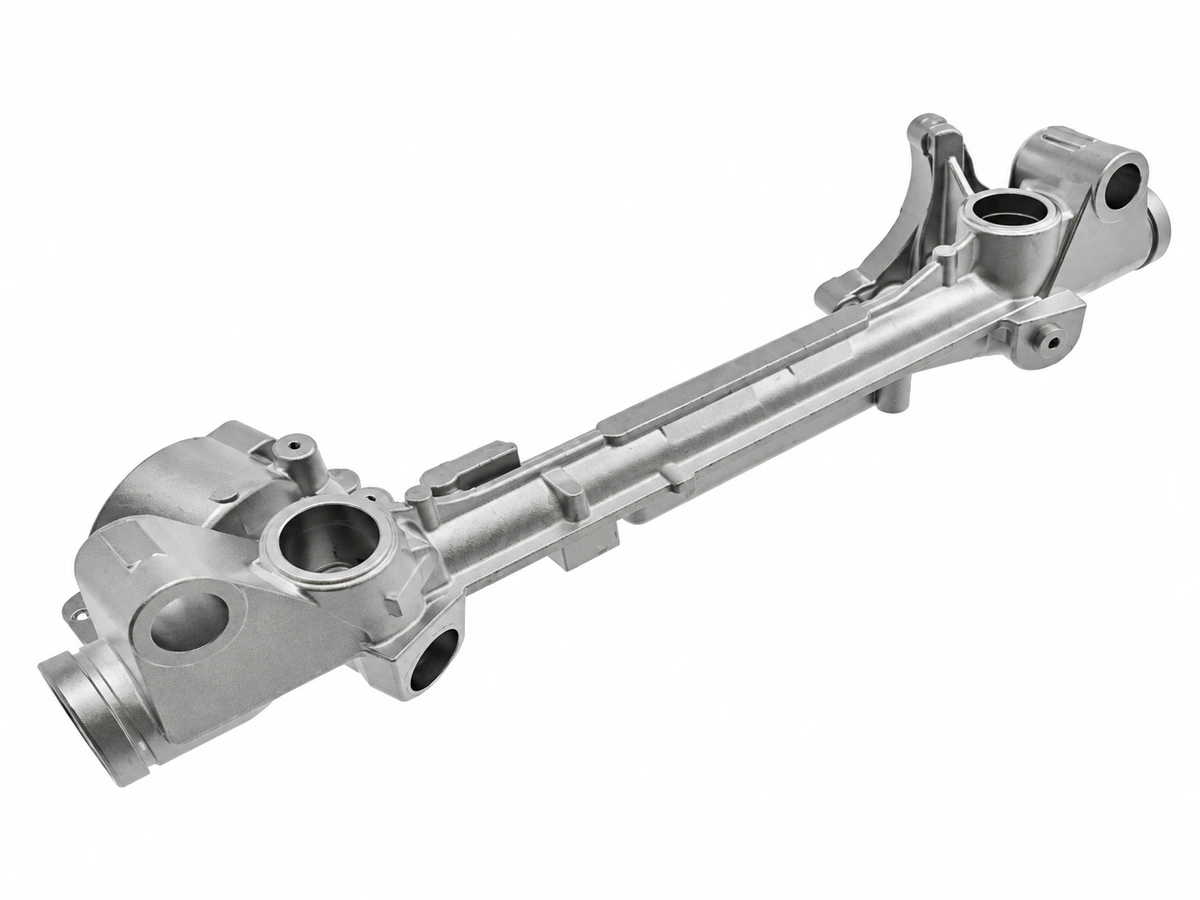
| Bauteilbezeichnung | Lenkgetriebegehäuse |
|---|---|
| Werkstoff | Aluminiumlegierung ADC12 (Hoher Siliziumgehalt) |
| Branche | Automobilzulieferer Tier 1 – Lenksysteme |
| Maschinentyp | 5-Achs-CNC-Bearbeitungszentrum (oder Einrichtung mit 4. Achse) |
| Spindelschnittstelle | HSK63 Hochsteife Schnittstelle |
| Zentrale Herausforderungen | Dünnwandige Struktur, Spannverformung und Bohrungen in mehreren Winkeln. |
Sundis integrierte Werkzeuglösung
Wir entwickelten ein vollständiges Sortiment maßgefertigter PCD-Werkzeuge, um jeden Bearbeitungsschritt zu optimieren:
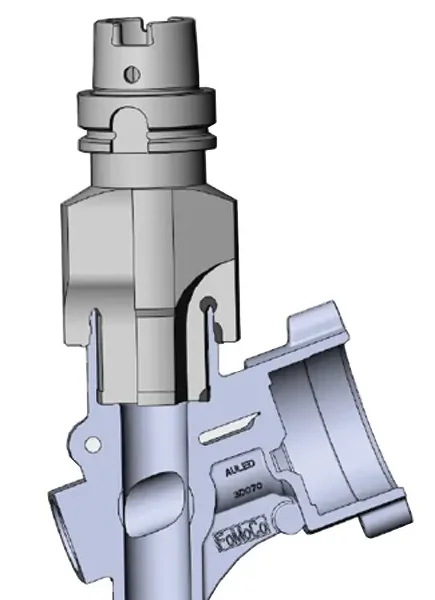
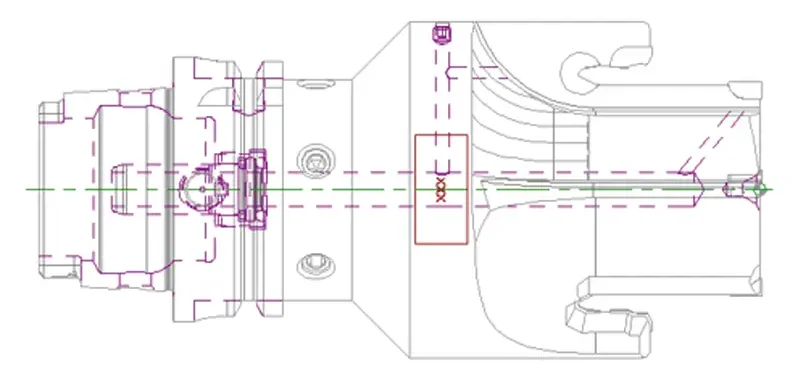
Station a: Präzisions-Stufenausdrehen innen und außen
Dieser Schritt dient dem effizienten Materialabtrag an inneren und äußeren Stufen des Lenkgetriebegehäuses.
Herausforderung und Lösung:
Eingeschränkter Zugang: Löst eine kritische Kollision mit einer Befestigungslasche, bei der Standardhalter wegen des hohen Kollisionsrisikos ungeeignet sind.
Ultradünnes Profil: Verfügt über eine maßgefertigte Ausführung: Ultradünner Körper speziell zum Passieren enger Spalte bei erhaltener Steifigkeit.
Gleichzeitige Bearbeitung: Steigert den Durchsatz durch Bearbeitung innerer und äußerer Stufen in einem Durchgang mit einer stabilen Schnittstelle: HSK63 als Anbindung.
Schnittparameter:
| Arbeitsgang (OP) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Zähnezahl (Z) |
|---|---|---|---|---|
| Stufenausdrehen | 3,700 | 692 | 0.2 | 2 |
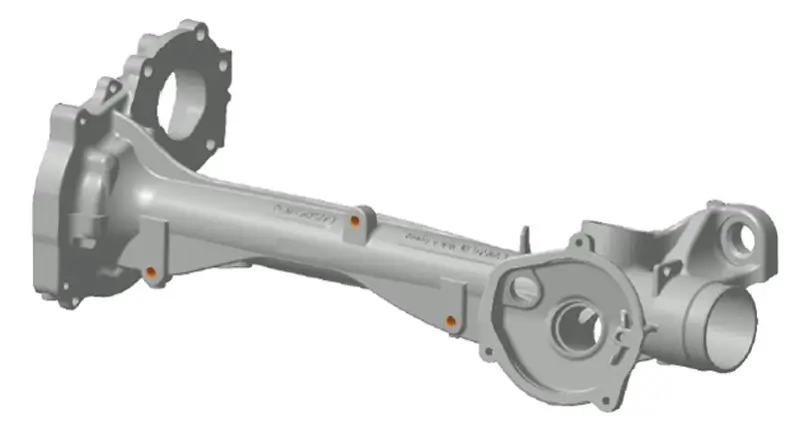
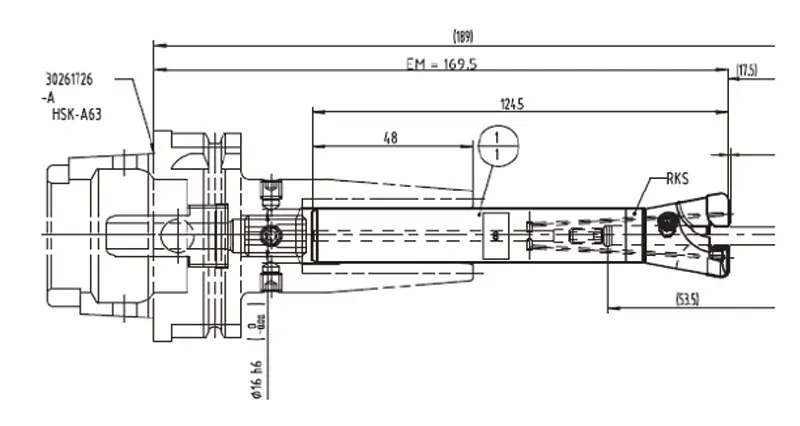
Station B: Kombiniertes Bohren und Flachsenken (Ansatzbohrung)
Effizienzorientierte Konstruktion, die zwei Arbeitsgänge zu einem Hochgeschwindigkeitsdurchgang kombiniert.
Herausforderung und Lösung:
Zusammengefasste Arbeitsgänge: Üblicherweise sind zwei Werkzeuge erforderlich: Bohrer und Fasen-/Senkwerkzeug. Unsere Lösung kombiniert Bohren und Plansenken in einem Schritt.
Steife Konstruktion: Konstruktionsmerkmal: Stumpfgeschweißt mit zähem Stahlschaft und Hartmetall-/PCD-Kopf für hohe Schwingungsdämpfung und Wirtschaftlichkeit.
Hochgeschwindigkeitseignung: Für extreme Schnittgeschwindigkeiten (Vc 1500 m/min) in ADC12-Aluminium ausgelegt.
Schnittparameter:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|
| 8000 | 1500 | 0.09 | 2 |
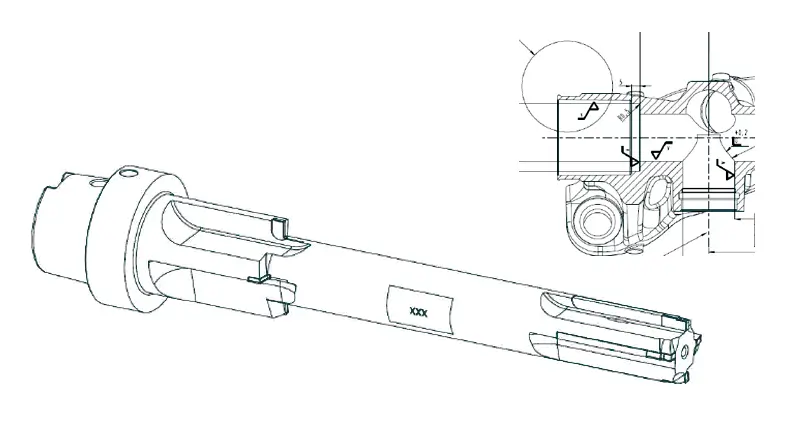
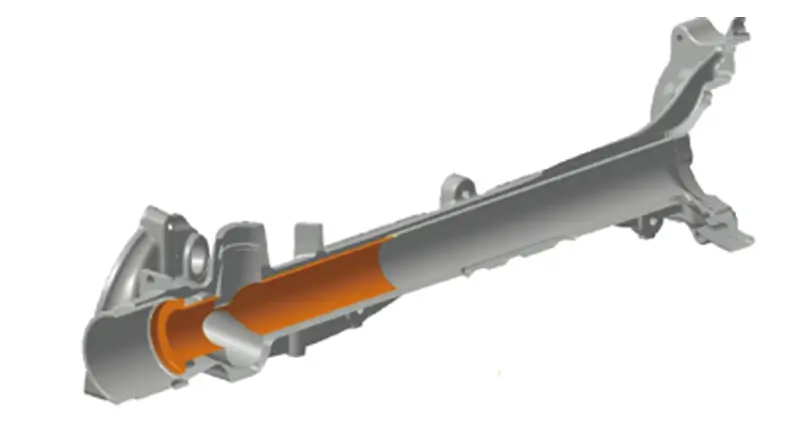
Station C: Fertigbearbeitung der tiefen Hauptzylinderbohrung
Hochstabile Lösung für tiefe Bohrungen mit kleinem Durchmesser.
Herausforderung und Lösung:
Präzision in tiefen Bohrungen: Tiefe Bohrungen mit kleinem Durchmesser führen häufig zu Werkzeugauslenkung und Schwingungen. Dieses Werkzeug überwindet gezielt diese Steifigkeitsprobleme.
Integrierte Führungsleisten: Verfügt über eine spezielle Ausführung: Abstützkonstruktion mit Führungsleisten, die das Werkzeug in der Bohrung stabilisieren und hohe Geradheit sowie Oberflächengüte sichern.
Doppelfunktion: Kombiniert Präzisionsausdrehen und Fasen effizient in einem Werkzeug.
Schnittparameter:
| Bearbeitung | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|---|
| Ausdrehen | 3000 | 1200 | 0.1 | 4 |
| Anfasen | 3000 | 600 | 0.05 | 4 |
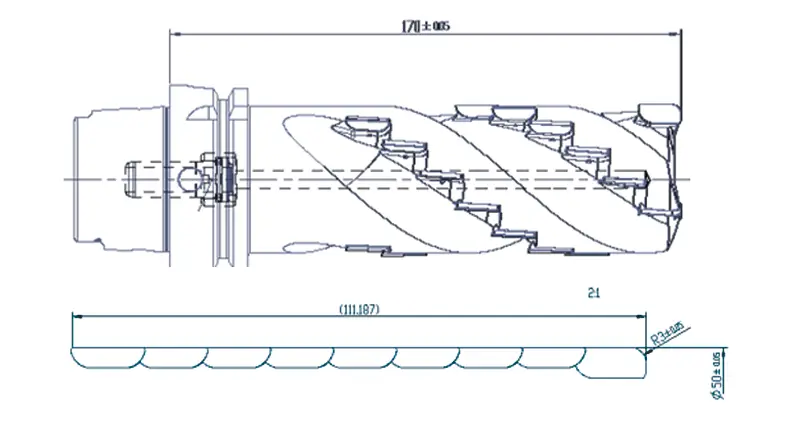
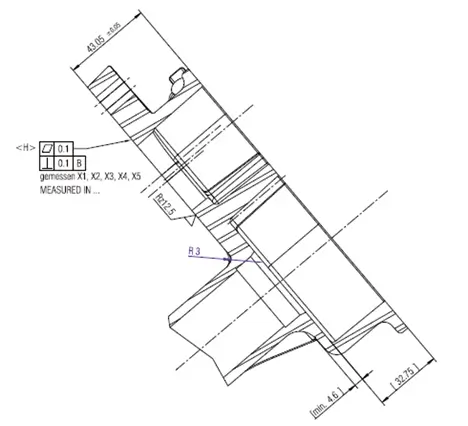
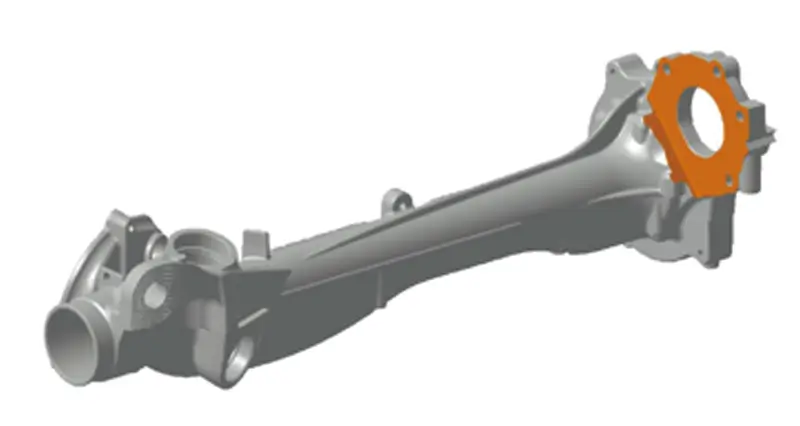
Station D: Tiefreichendes Wendel-Fräsen bei eingeschränktem Zugang
Lösung mit hohem Abtrag für tiefe Taschen, in denen Winkelköpfe nicht einsetzbar sind.
Herausforderung und Lösung:
Bauraumbeschränkung: Die Anwendung erfordert einen tiefen Schnitt (~110mm) bei beengtem Bauraum, in dem Standard-Winkelköpfe mit der Vorrichtung kollidieren würden.
Konstruktion für hohes Zeitspanvolumen: Konstruktionsmerkmal: Wendelförmige Plattenanordnung (Spiralkonstruktion). Diese „Maiskolben“-Anordnung erlaubt hohen Materialabtrag und stabilisiert die Schnittkräfte bei großer Auskragung.
Schweres Schruppen: Speziell für hohen Materialabtrag in einem effizienten Durchgang ausgelegt.
Schnittparameter:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|
| 6000 | 950 | 0.1 | 3 |
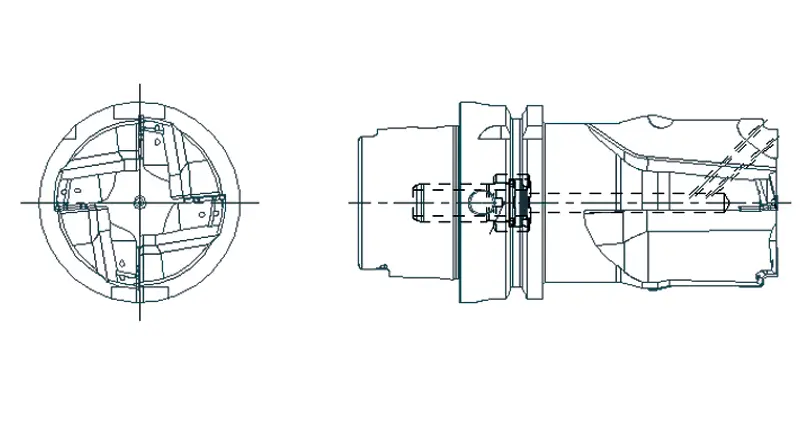
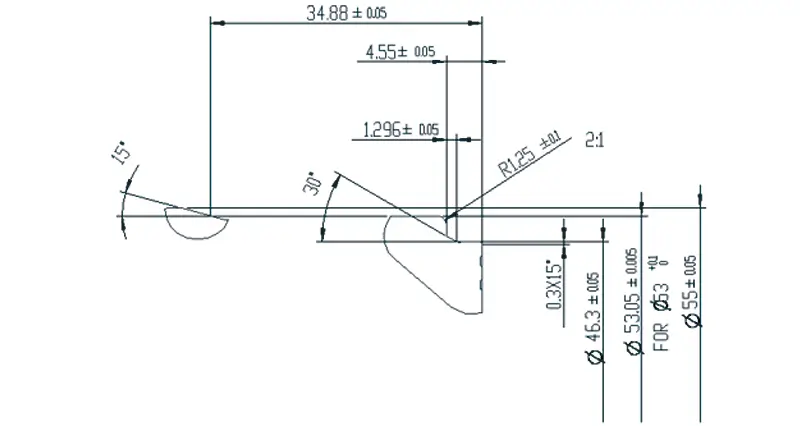
Station E: Präzisions-Feinausdrehen mehrerer Stufen
Effiziente Fertigbearbeitung komplexer Stufenbohrungen bei extremen Schnittgeschwindigkeiten.
Herausforderung und Lösung:
Kürzere Zykluszeit: Ausgelegt mit folgendem Merkmal: Mehrschneidige Ausführung zur gezielten Minimierung der Bearbeitungszeit je Werkstück.
Werkzeugzusammenfassung: Vereint mehrere kleine Stufen in einem komplexen Profil und ersetzt dadurch mehrere Standard-ISO-Werkzeuge, wodurch Werkzeugwechselzeiten deutlich sinken.
Optimierte Geometrie: Unterschiedliche Geometriewinkel gewährleisten gleichbleibend präzise Oberflächen bei verschiedenen Bohrungsdurchmessern.
Schnittparameter:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|
| 6000 | 1800 | 0.15 | 2 |
Station F: Modulares Mehrfunktions-Kombinationswerkzeug
Hohe Vielseitigkeit dank abnehmbarem Fräskopf und austauschbarem Kassettensystem.
Herausforderung und Lösung:
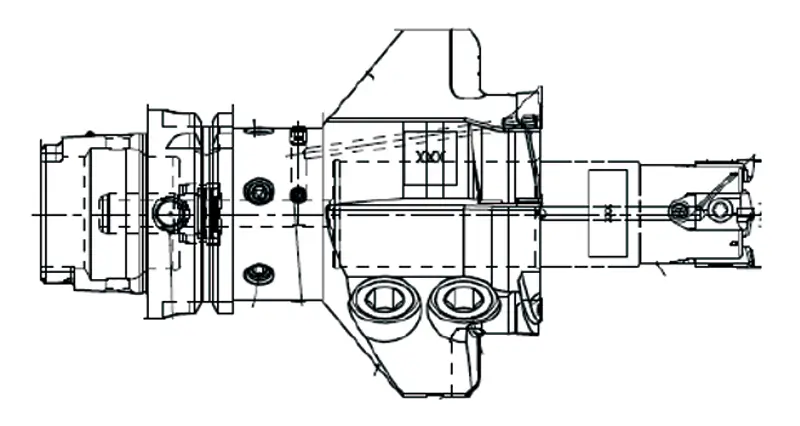
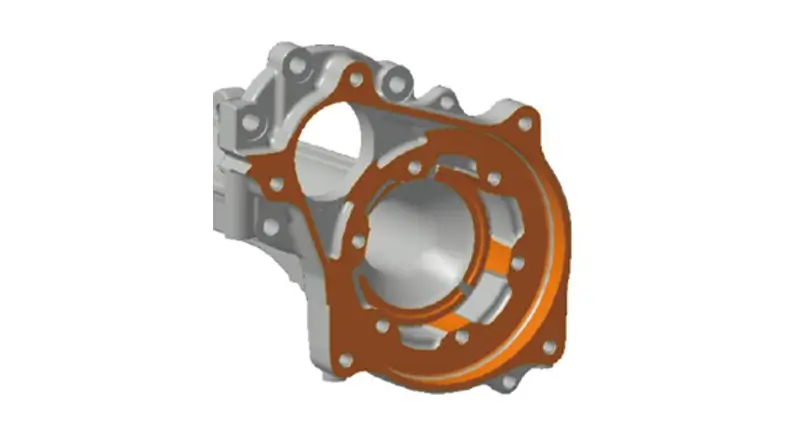
Komplexe Geometrie: Das Werkstück erfordert Ausdrehen, Bodenplanen und großflächiges Planfräsen. Separate Werkzeuge würden die Zykluszeit stark erhöhen.
Wirtschaftliche Wartung: Konstruktionsmerkmal: Modulare Konstruktion mit vom Schaft getrenntem Fräskopf. Entscheidend sind die austauschbaren Kassetten für die Fräsplatten. Bei Kollisionen oder verschlissenen Sitzen wird nur die Kassette ersetzt, nicht der teure Werkzeugkörper.
Hohe Schneidendichte: Die mehrschneidige Ausführung erlaubt höhere Vorschübe und kürzere Zykluszeiten bei allen drei Arbeitsgängen.
Schnittparameter:
| Bearbeitung | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|---|
| Ausdrehen | 5500 | 1500 | 0.07 | 4 |
| Bodenfläche | 5500 | 1500 | 0.01 | 4 |
| Planfräsen | 6500 | 5500* | 0.2 | 4 |
Station G: Leichtes Hochgeschwindigkeits-Kombinationswerkzeug zum Kernbohren
Fortschrittliche Leichtbaukonstruktion mit 3D-Drucktechnik für extreme Schnittgeschwindigkeiten.
Herausforderung und Lösung:
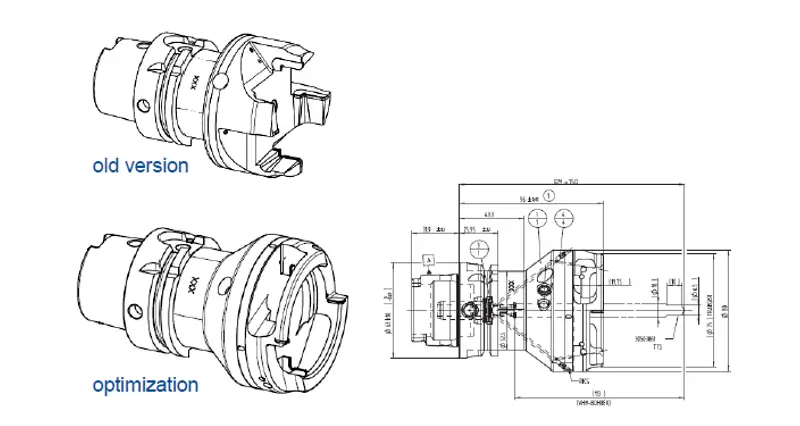
Fortschrittliche Fertigung: Zur Lösung der Steifigkeitsprobleme dünnwandiger Werkzeuge nutzten wir 3D-Druck und Laserschneiden. Damit konnten wir eine komplexe, leichte Geometrie realisieren, die mit konventionellen Verfahren nicht herstellbar ist.
Strukturoptimierung: Die optimierte Konstruktion besitzt eine spezielle Rippen-/Stegstruktur . Diese Verstärkung erhöht die Steifigkeit deutlich und dämpft Schwingungen trotz dünner Werkzeugwände.
Kostenbewusste Konstruktion: Verwendet eine geteilte modulare Konstruktion mit vom Körper getrenntem Schneidkopf, wodurch die langfristigen Verschleißteilkosten sinken.
Schnittparameter:
| Bearbeitung | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (Zähne) |
|---|---|---|---|---|
| Kernbohren | 9500 | 3500 | 0.18 | 2 |
| Bohren | 9500 | 2350 | 0.12 | 2 |
Station H: Integrierte Bohr-Fräs-Ausdreh-Kombinationslösung
Leistungsfähiges 4-in-1-Werkzeug zum Bohren ins Volle und Fertigbearbeiten in einem Durchgang.
Herausforderung und Lösung:
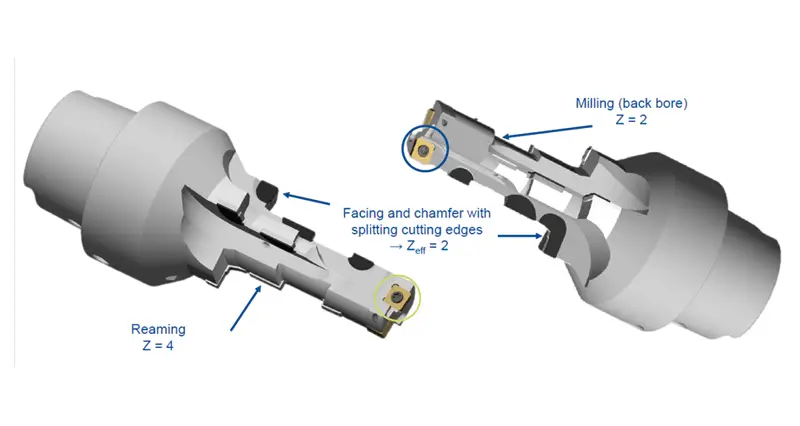
Bohren ins Volle: Im Gegensatz zu Standardreibahlen, die eine Vorbohrung benötigen, ist dieses Werkzeug ausgelegt für Bearbeitung aus dem Vollen . Eine austauschbare Bohrspitze übernimmt den hohen Materialabtrag wirtschaftlich.
4-in-1-Prozessintegration: Reduziert die Zykluszeit deutlich durch Kombination von vier Arbeitsgängen: Bohren + Schruppausdrehen + Feinreiben + Rückwärtsfasen.
Hybridtechnik: Kombiniert gezielt zwei Technologien:
Wendeschneidplatten für die Bohrspitze zur Senkung der Verschleißteilkosten.
Körper mit gelöteten PCD-Schneiden in mehrschneidiger Ausführung (Z=4 zum Reiben) für hochpräzise Oberflächen und lange Standzeit.
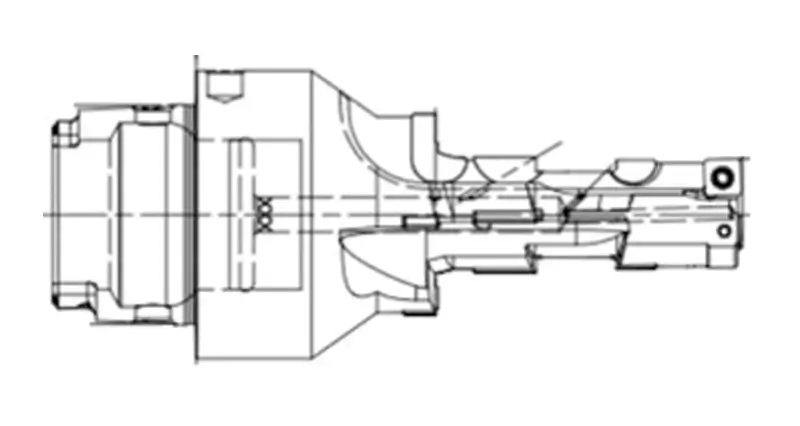
Werkzeugfunktionen und Spezifikationen:
| Bearbeitungszone | Funktion | Wirksame Schneiden (Z) | Merkmal |
|---|---|---|---|
| Schneidspitze | Bohren | 2 (Schneidplatte) | Austauschbare Spitze zur Kostensenkung |
| Grundkörper | Schrupp- und Feinausdrehen | 4 (PCD) | Hochstabiles Reiben |
| Schaft/Hals | Rückwärtsfräsen | 2 (PCD) | Rückwärtsfasfunktion |
Nachgewiesene Ergebnisse und Effizienz
Reduzierte Zykluszeit
Von 200 auf 140 Sekunden je Werkstück reduziert.
Höhere Stabilität
Schwingungsbedingten Ausschuss an dünnwandigen Bereichen beseitigt.
Längere Werkzeugstandzeit
Mehrschneidige PCD-Konstruktionen verdreifachten die Werkzeugwechselintervalle gegenüber früheren Lösungen.
Wirtschaftlichkeit
Austauschbare Spitzen und Kombinationswerkzeuge senkten die Stückkosten deutlich.
Analyse der Stückkosten (CPP)
Ein niedrigerer Prozentsatz bedeutet höhere Wirtschaftlichkeit je Werkstück.
Sundis maßgefertigte PCD-Lösungen lösten unsere komplexen Kollisionsprobleme und steigerten die Produktionseffizienz um 15%.