

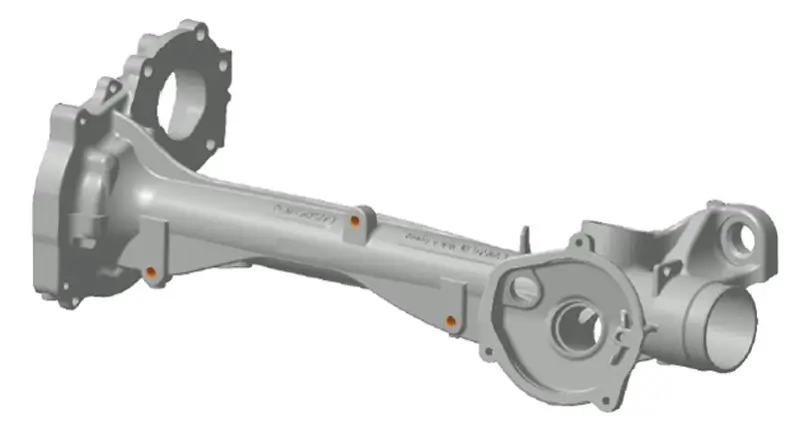
Обзор проекта
Заготовка создаёт ряд технических сложностей, с которыми стандартные инструменты ISO часто не справляются:
Тонкостенная конструкция: Корпус склонен к вибрациям и тепловой деформации при высокоскоростном резании.
Сложная геометрия: Отверстия под разными углами требуют инструмента с увеличенным вылетом и высокой устойчивостью.
Ограниченное пространство: Недостаточное пространство для закрепления не позволяет применять угловые головки, поэтому нужны инструменты специальной длины.
Абразивность материала: Высококремнистый ADC12 вызывает быстрый износ инструмента и частые простои.
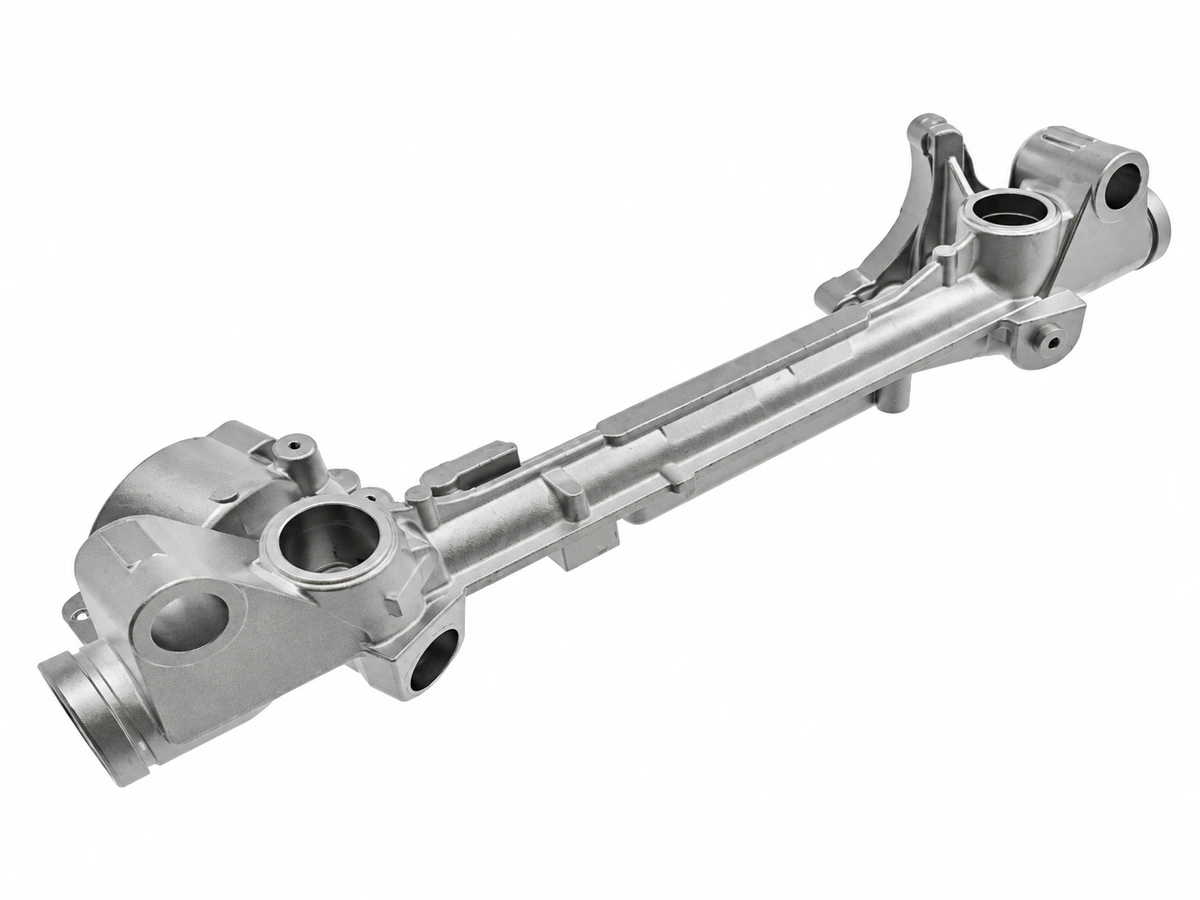
| Наименование детали | Корпус рулевого механизма |
|---|---|
| Материал заготовки | Алюминиевый сплав ADC12 (Высокое содержание кремния) |
| Сегмент отрасли | Автомобильные поставщики Tier 1 — Рулевые системы |
| Тип оборудования | 5-осевой обрабатывающий центр с ЧПУ (или наладка с 4-й осью) |
| Сопряжение со шпинделем | HSK63 Высокожёсткое сопряжение |
| Основные задачи | Тонкостенная конструкция, деформация при закреплении и отверстия под разными углами. |
Комплексное инструментальное решение Sundi
Мы разработали полный комплект заказных инструментов PCD для оптимизации каждого этапа обработки:
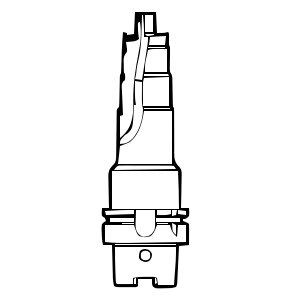
Позиция a: Точное внутреннее и наружное ступенчатое растачивание
Этап направлен на эффективное снятие припуска с внутренних и наружных ступеней корпуса рулевого механизма.
Задача и решение:
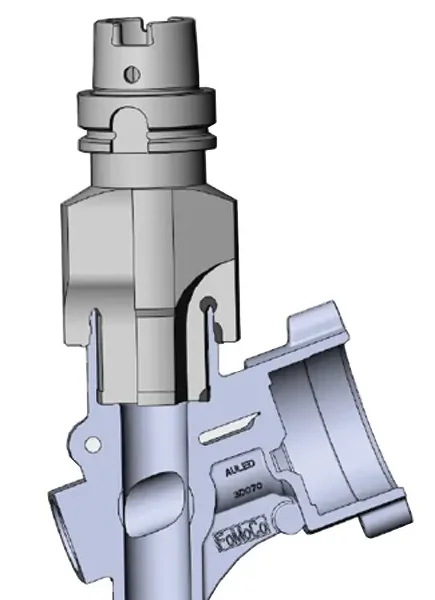
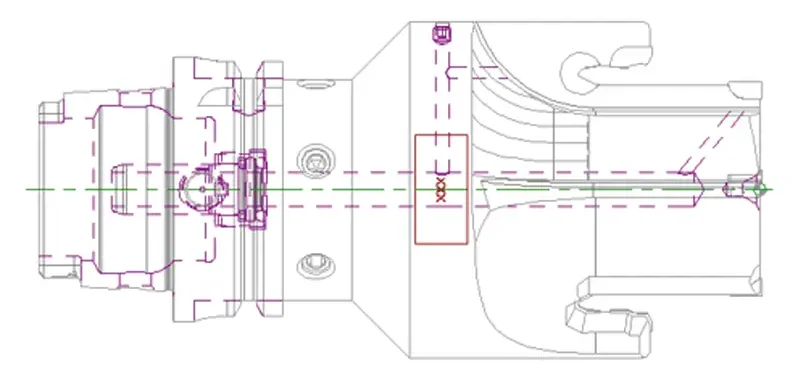
Ограниченный доступ: Устранение критической помехи от крепёжного выступа, при которой стандартные держатели непригодны из-за высокого риска столкновения.
Особо тонкий профиль: Используется специально разработанный особо тонкий корпус для прохода через узкие зазоры при сохранении жёсткости.
Эффективная одновременная обработка: Повышает производительность за счёт обработки внутренних и наружных ступеней за один проход с устойчивым сопряжением HSK63 инструмента.
Режимы резания:
| Операция (OP) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Число зубьев (Z) |
|---|---|---|---|---|
| Ступенчатое растачивание | 3,700 | 692 | 0.2 | 2 |
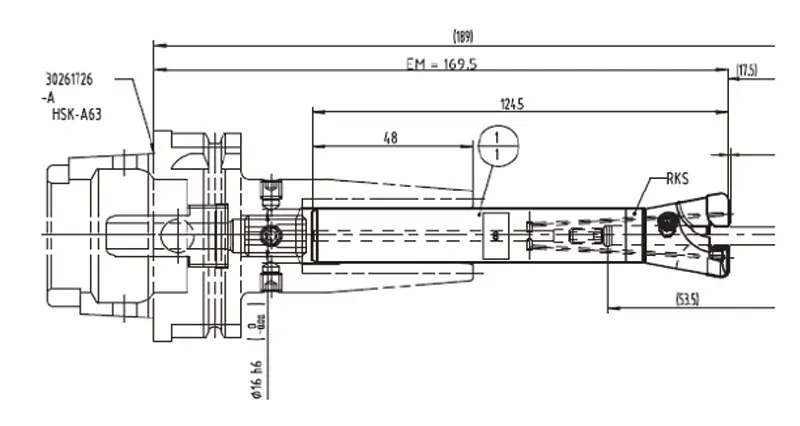
Позиция B: Сверление и цекование одним инструментом (отверстие бобышки)
Конструкция для повышения эффективности объединяет две операции в одном высокоскоростном проходе.
Задача и решение:
Объединённый процесс: Обычно нужны два инструмента: сверло и инструмент для фаски/цекования. Наше решение объединяет сверление и подрезку опорной поверхности в одну операцию.
Жёсткая конструкция: Используется стыковая сварка для соединения вязкого стального хвостовика с твердосплавной головкой/PCD, обеспечивая эффективное гашение вибраций и экономичность.
Высокоскоростная обработка: Рассчитан на особо высокие скорости резания (Vc 1500 m/min) в алюминии ADC12.
Режимы резания:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|
| 8000 | 1500 | 0.09 | 2 |
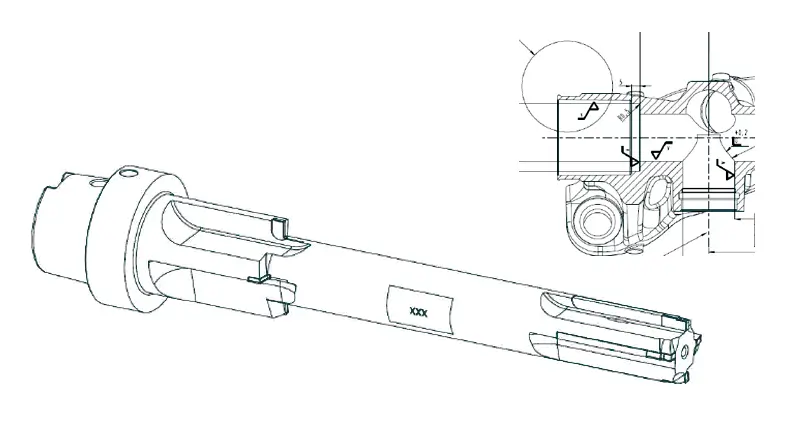
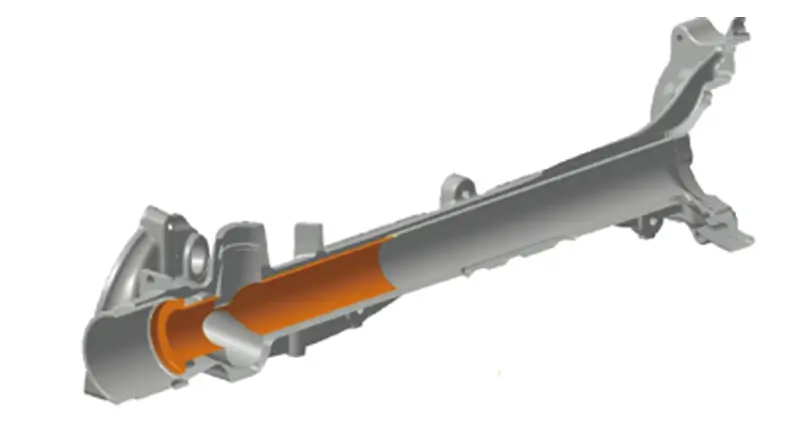
Позиция C: Чистовая обработка глубокого отверстия главного цилиндра
Устойчивое решение для глубоких отверстий малого диаметра.
Задача и решение:
Точность глубокого отверстия: Обработка глубоких отверстий малого диаметра часто вызывает прогиб и вибрации инструмента. Этот инструмент специально разработан для решения таких проблем жёсткости.
Встроенные направляющие пластины: Используется специальная опорная конструкция с направляющими пластинами, стабилизирующими инструмент в отверстии и обеспечивающими высокую прямолинейность и качество поверхности.
Две функции: Эффективно объединяет точное растачивание и снятие фаски в одном инструменте.
Режимы резания:
| Операция | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|---|
| Растачивание | 3000 | 1200 | 0.1 | 4 |
| Снятие фаски | 3000 | 600 | 0.05 | 4 |
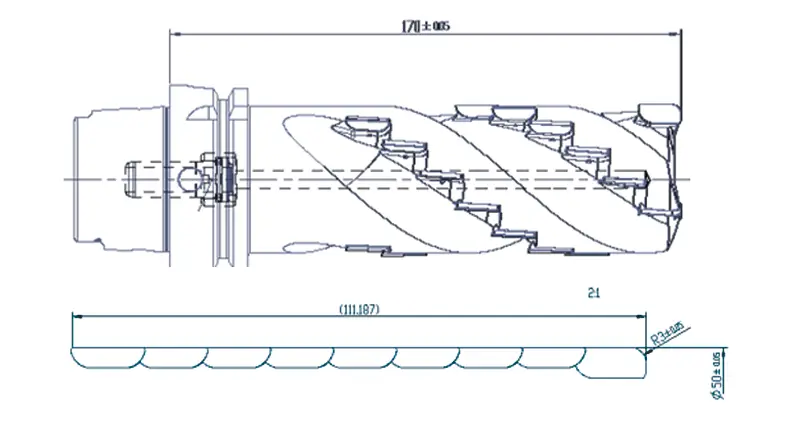
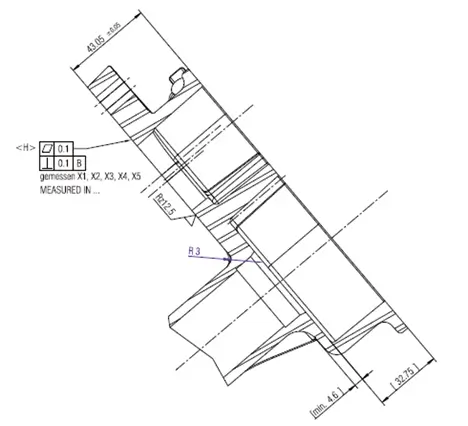
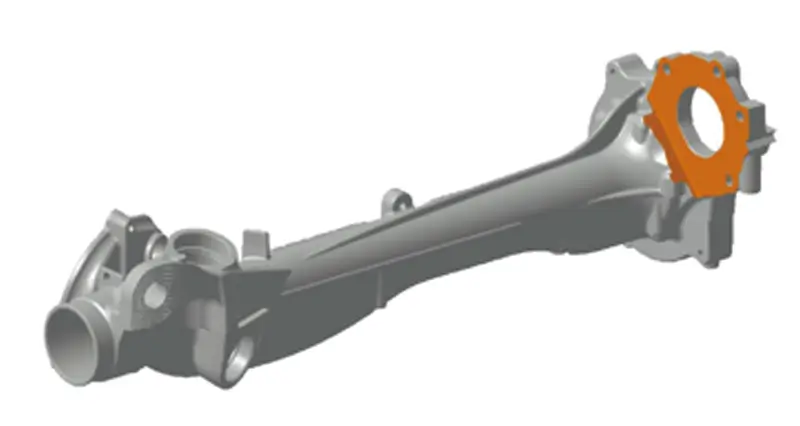
Позиция D: Фрезерование инструментом с винтовым расположением пластин на большом вылете (ограниченный доступ)
Решение с высоким съёмом материала для глубоких полостей, где применение угловых головок ограничено.
Задача и решение:
Ограниченное пространство: Требуется глубокая обработка (~110mm) в ограниченном пространстве, где стандартные угловые головки нельзя использовать из-за помех от приспособления.
Конструкция для высокого съёма материала: Используется винтовое расположение пластин (спиральная конструкция). Такая компоновка типа «кукуруза» обеспечивает интенсивный съём материала (высокий MRR) и стабилизирует силы резания при большом вылете.
Тяжёлая черновая обработка: Специально разработан для снятия большого припуска за один эффективный проход.
Режимы резания:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|
| 6000 | 950 | 0.1 | 3 |
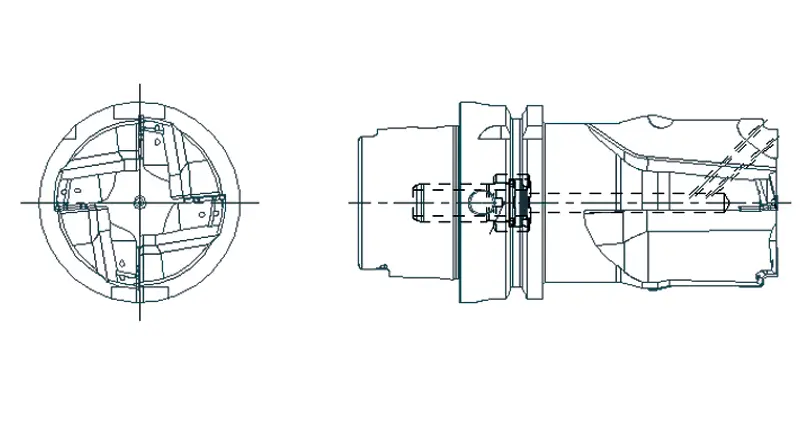
Позиция E: Прецизионное многоступенчатое чистовое растачивание
Эффективная чистовая обработка сложных ступенчатых отверстий при особо высоких скоростях резания.
Задача и решение:
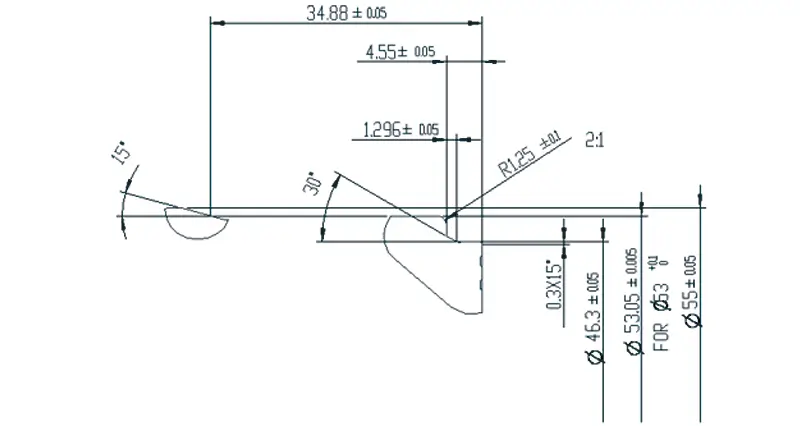
Сокращение времени цикла: Разработан с многокромочной конструкцией специально для минимизации времени обработки одной детали.
Объединение инструментов: Объединяет несколько малых ступеней в один сложный профиль, заменяя несколько стандартных инструментов ISO и значительно сокращая время смены инструмента.
Оптимизированная геометрия: Различные геометрические углы обеспечивают стабильное высокое качество поверхности при разных диаметрах отверстий.
Режимы резания:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|
| 6000 | 1800 | 0.15 | 2 |
Позиция F: Модульный многофункциональный комбинированный инструмент
Высокая универсальность благодаря съёмной фрезерной головке и системе сменных кассет.
Задача и решение:
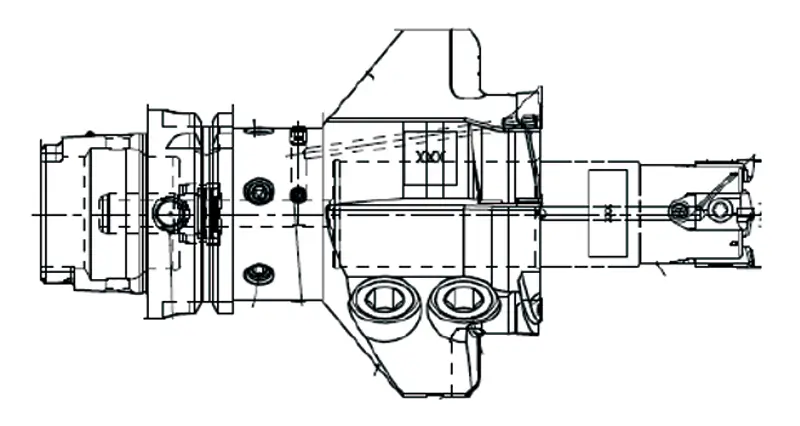
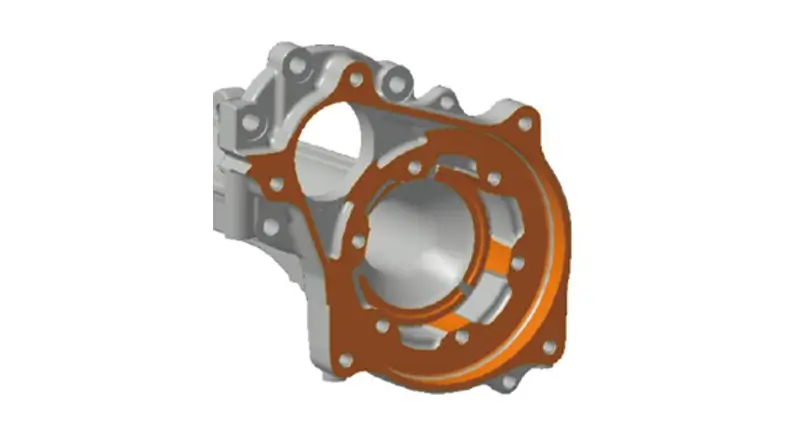
Сложная геометрия: Деталь требует растачивания, подрезки дна и торцевого фрезерования большого диаметра. Выполнение отдельных операций разными инструментами значительно увеличило бы цикл.
Экономичное обслуживание: Используется модульная конструкция с отделяемой от хвостовика фрезерной головкой. Важно, что используются сменные кассеты для фрезерных пластин. При столкновении или износе посадочных мест заменяется только кассета, а не дорогой корпус инструмента.
Высокая плотность режущих кромок: Многокромочная конструкция допускает повышенные подачи и сокращает цикл всех трёх операций.
Режимы резания:
| Операция | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|---|
| Растачивание | 5500 | 1500 | 0.07 | 4 |
| Поверхность дна | 5500 | 1500 | 0.01 | 4 |
| Торцевое фрезерование | 6500 | 5500* | 0.2 | 4 |
Позиция G: Облегчённый высокоскоростной комбинированный инструмент для кольцевого сверления
Современная облегчённая конструкция с применением 3D-печати для особо высоких скоростей резания.
Задача и решение:
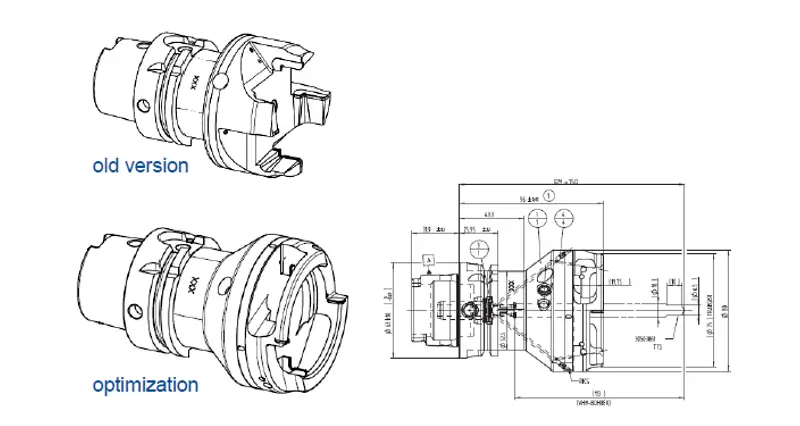
Передовое производство: Для решения проблем жёсткости тонкостенного инструмента мы использовали 3D-печать и лазерную резку. Это позволило создать сложную лёгкую геометрию, недоступную для традиционных методов изготовления.
Оптимизация конструкции: Оптимизированная конструкция имеет специальную систему рёбер и перемычек . Это усиление значительно повышает жёсткость и гасит вибрации даже при тонких стенках инструмента.
Экономичная конструкция: Применена раздельная модульная конструкция с отделённой от корпуса режущей головкой, снижающая долгосрочные затраты на расходные части.
Режимы резания:
| Операция | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (зубья) |
|---|---|---|---|---|
| Кольцевое сверление | 9500 | 3500 | 0.18 | 2 |
| Сверление | 9500 | 2350 | 0.12 | 2 |
Позиция H: Комплексное решение для сверления, фрезерования и растачивания
Мощный инструмент «4 в 1» для сверления по сплошному материалу и чистовой обработки за один проход.
Задача и решение:
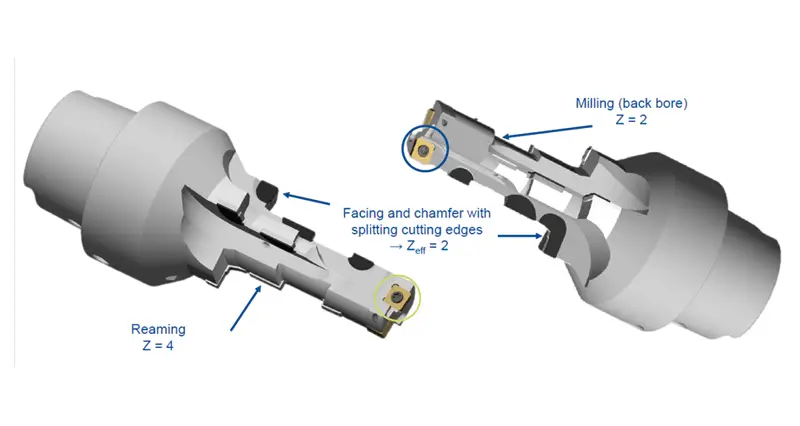
Сверление по сплошному материалу: В отличие от стандартных развёрток, которым нужно предварительное отверстие, этот инструмент предназначен для обработки сплошного материала . Сменная сверлильная пластина на вершине экономично выполняет основной съём материала.
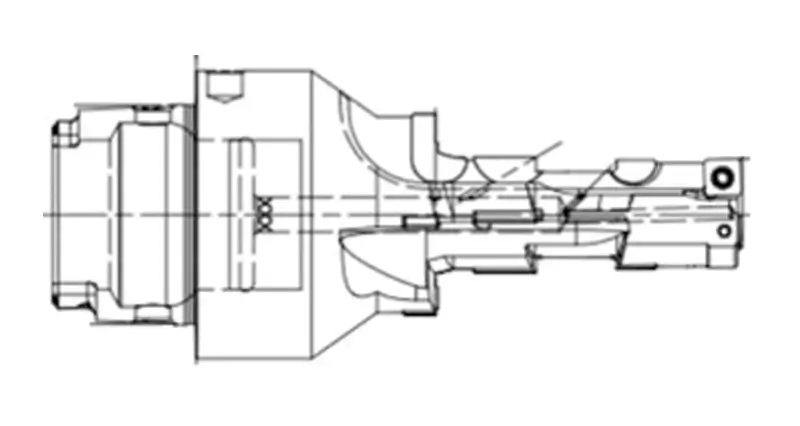
Объединение операций 4 в 1: Значительно сокращает цикл, объединяя четыре отдельные операции: Сверление + Черновое растачивание + Чистовое развёртывание + Обратное снятие фаски.
Гибридная технология: Рационально объединяет две технологии:
Сменные пластины на сверлильной вершине для снижения затрат на расходные части.
Корпус с напаянными элементами PCD с многокромочной конструкцией (Z=4 для развёртывания) для высокого качества поверхности и длительной стойкости инструмента.
Возможности и характеристики инструмента:
| Рабочая зона | Функция | Число эффективных зубьев (Z) | Особенность |
|---|---|---|---|
| Вершина | Сверление | 2 (Пластина) | Сменная вершина для снижения затрат |
| Корпус | Черновая и чистовая обработка отверстия | 4 (PCD) | Высокоустойчивое развёртывание |
| Хвостовик/шейка | Обратное фрезерование | 2 (PCD) | Возможность обратного снятия фаски |
Подтверждённые результаты и эффективность
Сокращение времени цикла
Снижение с 200 до 140 секунд на деталь.
Повышенная устойчивость
Устранён брак, связанный с вибрациями тонкостенных участков.
Увеличение стойкости инструмента
Многокромочная конструкция PCD втрое увеличила интервалы между заменами инструмента по сравнению с прежними решениями.
Экономичность
Конструкции со сменными вершинами и комбинированные инструменты значительно снизили себестоимость детали.
Анализ себестоимости детали (CPP)
Меньший процент означает более высокую экономичность обработки детали.
Заказные решения Sundi с PCD устранили сложные проблемы столкновений и повысили нашу производительность на 15%.